
El cuerpo del túnel llega a planta y eso es solo la mitad del asunto. Los conductos de extracción, la tubería de suministro de nitrógeno líquido, el enlace de los dos extremos de entrada y salida con los procesos anterior y posterior, y el espacio necesario para el mantenimiento por elevación: si estas cuatro cosas no se definen con claridad en el sitio, por muy precisa que sea la regulación de la velocidad de la banda de malla, no se logrará un ritmo de congelación estable. La línea de túnel de la serie DKN-LFT de Kunning Cryo incluye válvula proporcional de nitrógeno líquido, dispositivos de inyección superior e inferior y bocas de extracción de gas residual en los extremos de entrada y salida; el tanque de nitrógeno líquido y los conductos de extracción son de suministro propio en sitio. A continuación se detallan las condiciones de interfaz y los criterios de selección de cada uno de estos puntos.
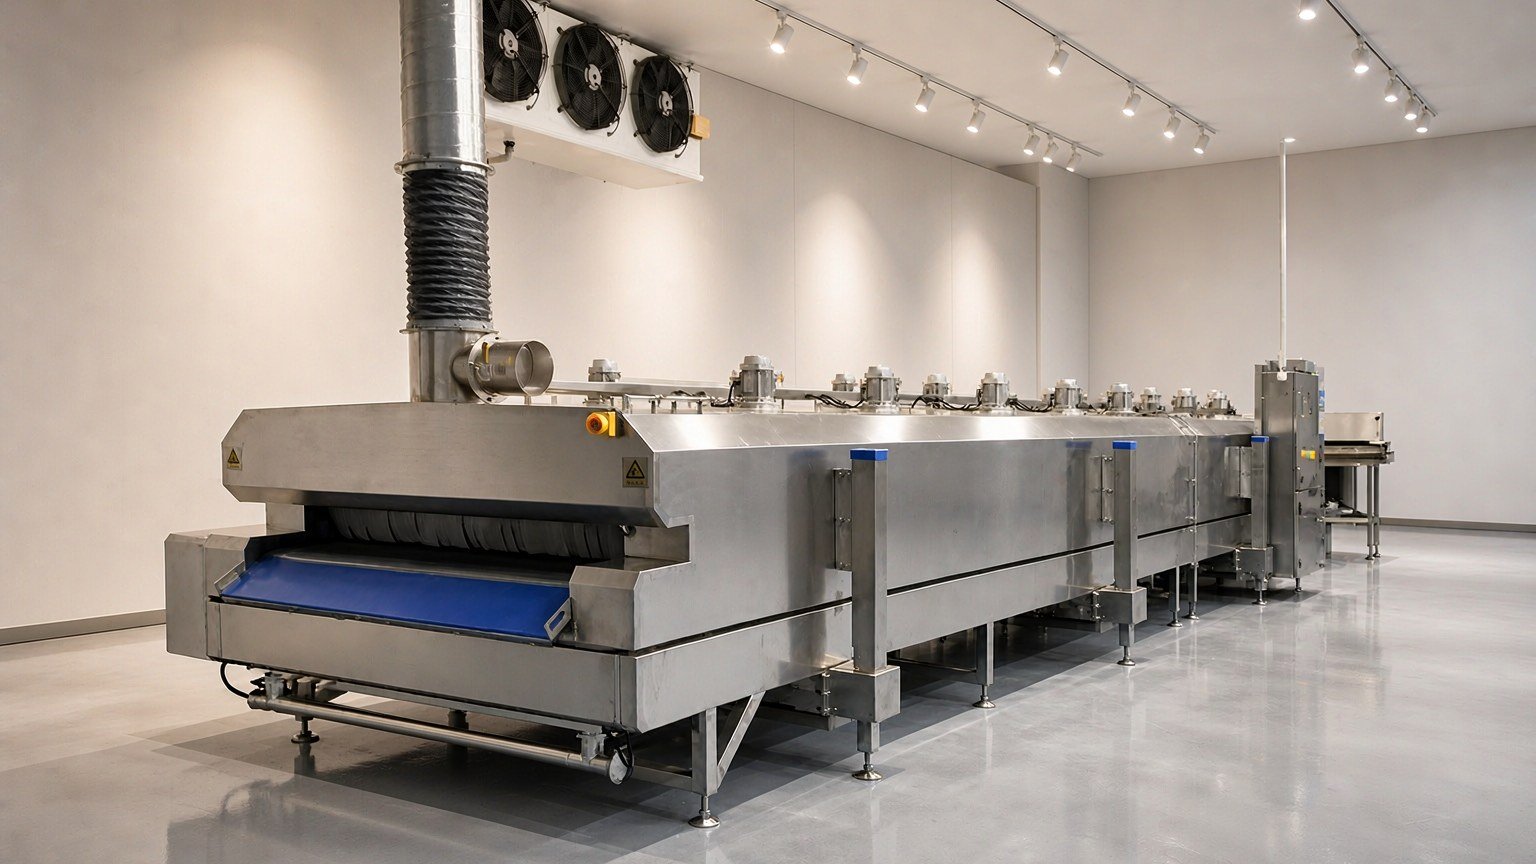
Descripción del equipo
La serie DKN-LFT es una línea de túnel continua de banda de malla, con cuerpo de elevación integral, utilizada en categorías que requieren alimentación continua y colocación pieza a pieza antes de la congelación. El equipo consta de cuatro partes: cuerpo, sistema de transporte, sistema de congelación y sistema de control. La temperatura de trabajo es de -150℃ a temperatura ambiente, con precisión de control de ±2℃.
El principio de congelación es la transferencia de calor por la vaporización del nitrógeno líquido más el calor sensible del nitrógeno gaseoso a baja temperatura. El nitrógeno líquido se envía mediante la válvula proporcional a las boquillas dentro del túnel, donde la pulverización y vaporización extraen calor; el motor de eje largo de baja temperatura en la parte superior, equipado con ventilador axial de nylon, genera un campo de viento circulante que homogeneiza la temperatura por encima y por debajo de la banda de malla. En vacío, el túnel puede enfriarse aproximadamente 10℃ por minuto; la curva real de enfriamiento depende de la carga y de la temperatura de alimentación.
Modelos y parámetros
Los cuatro modelos difieren considerablemente en dimensiones de banda de malla, dimensiones exteriores y potencia. Al seleccionar, primero se consideran las dimensiones de colocación pieza a pieza y la capacidad, y luego la longitud disponible en planta.
| Modelo | Dimensiones de banda de malla (largo×ancho) | Dimensiones exteriores del equipo (largo×ancho×alto) | Potencia total | Ciclo de entrada a salida | Capacidad de congelación rápida |
|---|---|---|---|---|---|
| DKN-LFT-0908 | 8000 × 900 mm | 8000 × 1750 × 1670 mm | aprox. 15 kW | Confirmar según pedido | Confirmar según pedido |
| DKN-LFT-1206 | 6000 × 1200 mm | 6000 × 2200 × 1750 mm | 9 kW | 6~30 minutos ajustable | Confirmar según pedido |
| DKN-LFT-1212 | 12000 × 1200 mm | 12000 × 2250 × 1670 mm | 18 kW | 5~25 minutos ajustable | 1 m³/h |
| DKN-LFT-1612 | 12000 × 1600 mm | 12000 × 2700 × 1950 mm | 26 kW | 8~40 minutos ajustable | Confirmar según pedido |
Parámetros básicos comunes a los cuatro modelos:
| Concepto | Parámetro |
|---|---|
| Temperatura de trabajo | -150℃ ~ temperatura ambiente |
| Precisión de control de temperatura | ±2℃ |
| Velocidad de enfriamiento en vacío | aprox. 10℃ por minuto |
| Especificación de alimentación | 380V / 50Hz |
| Presión de suministro de nitrógeno líquido | 5~8 bar (tanque de nitrógeno líquido de suministro propio) |
| Valor de ajuste del detector de concentración de oxígeno | 19.5% ~ 21.5% |
Configuración principal
Según la descripción del sistema, las marcas de componentes y los modelos específicos no se detallan en el material de difusión externa.
- Cuerpo: las cavidades interior y exterior están conformadas por corte, plegado y soldadura por ambas caras de chapa de acero inoxidable de grado alimentario; las posiciones sometidas a esfuerzo llevan nervios de refuerzo, tratados con espumado criogénico para evitar la penetración de frío; la capa de aislamiento térmico de espuma multicapa tiene 150 mm de espesor; la base del cuerpo es de tipo V poco profundo con salida de drenaje, por donde se evacuan los residuos de limpieza y el agua acumulada.
- Sistema de transporte: banda de malla de acero inoxidable de grado alimentario, con motor de velocidad variable más reductor, equipada con dispositivo de tensado adaptativo para mantener la tensión de funcionamiento a baja temperatura; la velocidad lineal de la banda se ajusta según la categoría, correspondiendo al ciclo de entrada y salida de la tabla anterior.
- Sistema de congelación: control de doble válvula proporcional criogénica, con conmutación manual o automática; múltiples grupos de boquillas de acero inoxidable distribuidas por encima y por debajo de la banda de malla, que pueden abrirse en su totalidad o por zonas de forma independiente, con ángulo de inyección superior e inferior ajustable; motor de eje largo de baja temperatura en la parte superior con ventilador axial de nylon, caudal de aire por grupo de 6000 m³/h y presión de 65 Pa, con aspas de nylon que no acumulan escarcha a baja temperatura; bocas de extracción de gas residual en los extremos de entrada y salida, conectadas a los conductos de extracción en sitio.
- Sistema de control: PLC con regulación PID, entrada por pantalla táctil, velocidad de banda de malla ajustable por variador de frecuencia, con almacenamiento de múltiples procesos de congelación para ejecución con una tecla; puntos de medición de temperatura con termorresistencia PT100, uno de control principal y uno de monitoreo.
- Sistema de seguridad: interruptores de parada de emergencia en el extremo de entrada, el armario eléctrico y el extremo de salida; analizador de concentración de oxígeno instalado cerca del equipo, interconectado con la válvula de corte de nitrógeno líquido: cuando la concentración baja del valor de ajuste, se corta el suministro, se activa alarma sonora y luminosa y se detiene el equipo, mientras el extractor sigue funcionando; ante fallo del extractor, el equipo se detiene directamente, y si el extractor no arranca, el equipo no funciona.
Interfaces y equipamiento en sitio
Esta parte determina si la línea de túnel puede ponerse en marcha según lo previsto; los cuatro bloques de contenido deben reservarse con antelación en los planos de sitio.
Extracción de aire: los dos extremos de entrada y salida del equipo cuentan con bocas de extracción de gas residual; el nitrógeno evacuado por el extractor debe conducirse al exterior mediante conductos de extracción de suministro propio en sitio. La «Guía de gestión técnica de seguridad para empresas con líneas de túnel de congelación rápida con nitrógeno líquido (prueba)» publicada por el Departamento de Gestión de Emergencias de la provincia de Hubei establece requisitos concretos al respecto: la línea de túnel debe ubicarse preferentemente en una sala de congelación rápida independiente, y la zona de producción donde se encuentre debe contar con extracción mecánica y mantener una ligera presión negativa; al arrancar, debe activarse el sistema de extracción al menos 3 minutos antes de poner en marcha el equipo; tras la parada, primero se detiene el equipo y la extracción debe mantenerse al menos 3 minutos más antes de apagarse; el sistema de extracción debe contar con monitoreo continuo de corriente del ventilador y alarma, interconectado con el arranque y parada del equipo; cuando la temperatura de la boca de extracción sea inferior a 0℃ o la niebla blanca en la zona de producción aumente de forma continua, debe verificarse de inmediato si hay fuga de líquido (texto original de la guía en Portal del Gobierno Popular de la provincia de Hubei).
Suministro de nitrógeno líquido: la interfaz del lado del equipo está diseñada para nitrógeno líquido a 5~8 bar; el tanque y la tubería de transporte son de suministro propio en sitio. Según la misma guía, en la tubería de nitrógeno líquido que entra al taller debe instalarse una válvula de corte de emergencia, y los botones de parada de emergencia en ambos extremos del túnel y en el armario de control deben mantenerse operativos; la tubería, las conexiones y los sellos deben seleccionarse según las condiciones criogénicas.
Electricidad y puesta a tierra: alimentación trifásica de 380V/50Hz, el equipo incluye conductor de puesta a tierra e interruptor automático, con protector de secuencia de fases interno para evitar fallos de funcionamiento inverso por inversión de fases.
Espacio de mantenimiento y limpieza: el cuerpo es de elevación integral, con carrera de elevación máxima de 550 mm y cavidad interior de 750 mm, para sustitución de piezas y mantenimiento; la altura y anchura de la cara de operación están diseñadas según las dimensiones de trabajo del personal. La altura de los equipos de carga, colocación en bandejas y enlace de salida debe quedar a nivel con la superficie de la banda de malla, y el ritmo de los procesos anterior y posterior debe ajustarse según el ciclo de entrada y salida.
Aplicaciones
- Productos acuáticos: camarones pelados, filetes de pescado, cabezas de pescado y similares, colocados pieza a pieza y en paso continuo por el túnel, con congelación individual para reducir el apelmazamiento; los modelos con banda de malla de 1200 mm o más son adecuados para colocación en varias filas. Puede consultarse Capacidad y espacio del túnel de congelación rápida con nitrógeno líquido en el procesamiento de productos acuáticos.
- Platos preparados y paquetes de comida elaborada: con cambios de lote frecuentes, se utilizan procesos almacenables para recuperar los parámetros de congelación con una tecla, y el ciclo de entrada y salida se selecciona según el grosor del envase.
- Productos cárnicos y avícolas troceados: en casos de gran volumen continuo se emplean modelos con banda de malla de 12 metros, con la sección anterior conectada a la línea de troceado y la posterior al envasado.
- Bollería y productos de panadería semielaborados: adecuados para congelación de ciclo corto, reduciendo el agrietamiento superficial. Para la programación y la disposición de la línea, véase Disposición de la línea en la sección de congelación rápida de bollería.
Las dimensiones de banda de malla y la configuración de los cuatro modelos pueden consultarse en Página de producto del túnel de congelación rápida con nitrógeno líquido; la relación entre la velocidad de la banda de malla y el ciclo de congelación se detalla en Cómo definir el ciclo de congelación del túnel de congelación rápida con nitrógeno líquido.
Preguntas frecuentes
¿Qué equipamiento debe aportarse en sitio para la línea de túnel?
Tanque de nitrógeno líquido, tubería de transporte de nitrógeno líquido, conductos de extracción de aire, así como alimentación eléctrica conforme a 380V/50Hz y el espacio físico. La capacidad del tanque se determina según el consumo real; el equipo en sí no incluye tanque.
¿Por qué el sistema de extracción debe estar interconectado con el equipo?
El nitrógeno es más denso que el aire y se acumula en la parte inferior del túnel y en las zonas bajas del taller, por lo que la disminución de la concentración de oxígeno no se percibe con facilidad. Interconectar la extracción con el arranque y parada del equipo y realizar monitoreo continuo de la corriente del ventilador permite detener el equipo a tiempo cuando el ventilador se detiene; instalar una válvula de corte de emergencia en la tubería de nitrógeno líquido que entra al taller permite cortar el líquido directamente ante una concentración anómala. Estas disposiciones están recogidas en la «Guía de gestión técnica de seguridad para empresas con líneas de túnel de congelación rápida con nitrógeno líquido (prueba)».
¿Cómo elegir el tamaño de banda de malla entre los cuatro modelos?
Primero se calcula la anchura ocupada por la colocación pieza a pieza y luego cuántas piezas deben pasar por hora. El DKN-LFT-1206, con banda de malla de 6000 × 1200 mm, es adecuado para talleres de longitud limitada y colocación en una o dos filas; el DKN-LFT-1212 y el DKN-LFT-1612 tienen banda de malla de 12000 mm de largo, adecuados para producción continua de gran volumen, y el 1612, con anchura de banda de 1600 mm, facilita la colocación en varias filas sin apiñamiento.
¿Cuánto espacio debe reservarse para el mantenimiento del equipo?
El cuerpo puede elevarse integralmente, con carrera máxima de 550 mm y cavidad interior de 750 mm; basta con reservar el paso para el cambio de banda de malla y el espacio de trabajo de la cara de operación. El sistema de elevación cuenta con dispositivo de bloqueo automático y pasador de seguridad manual.
¿Cómo se controla la temperatura en el centro del producto congelado?
Mediante la combinación de la velocidad de la banda de malla y el caudal de pulverización de nitrógeno líquido, así como la uniformidad del campo de viento circulante. El equipo puede almacenar varios procesos de congelación; los parámetros se determinan tras pruebas de producción según la categoría; el enfriamiento en vacío de aproximadamente 10℃ por minuto puede servir como referencia de ajuste, y tras el inicio de la producción se toma como referencia la curva de temperatura central medida.
Las dimensiones específicas de interfaz, las tuberías de equipamiento y las condiciones del sitio se confirman según pedido. Para verificar las posiciones de conexión según el plano de planta del taller, puede dejar un mensaje en la página de contacto.
Páginas de detalle de esta serie
Los modelos siguientes cuentan con documentación técnica completa; abra un modelo para ver sus especificaciones y configuración.
- DKN-LFT-0908 — Túnel de congelación con nitrógeno líquido
- DKN-LFT-1206 — Túnel de congelación con nitrógeno líquido
- DKN-LFT-1212 — Túnel de congelación con nitrógeno líquido
- DKN-LFT-1612 — Túnel de congelación con nitrógeno líquido