
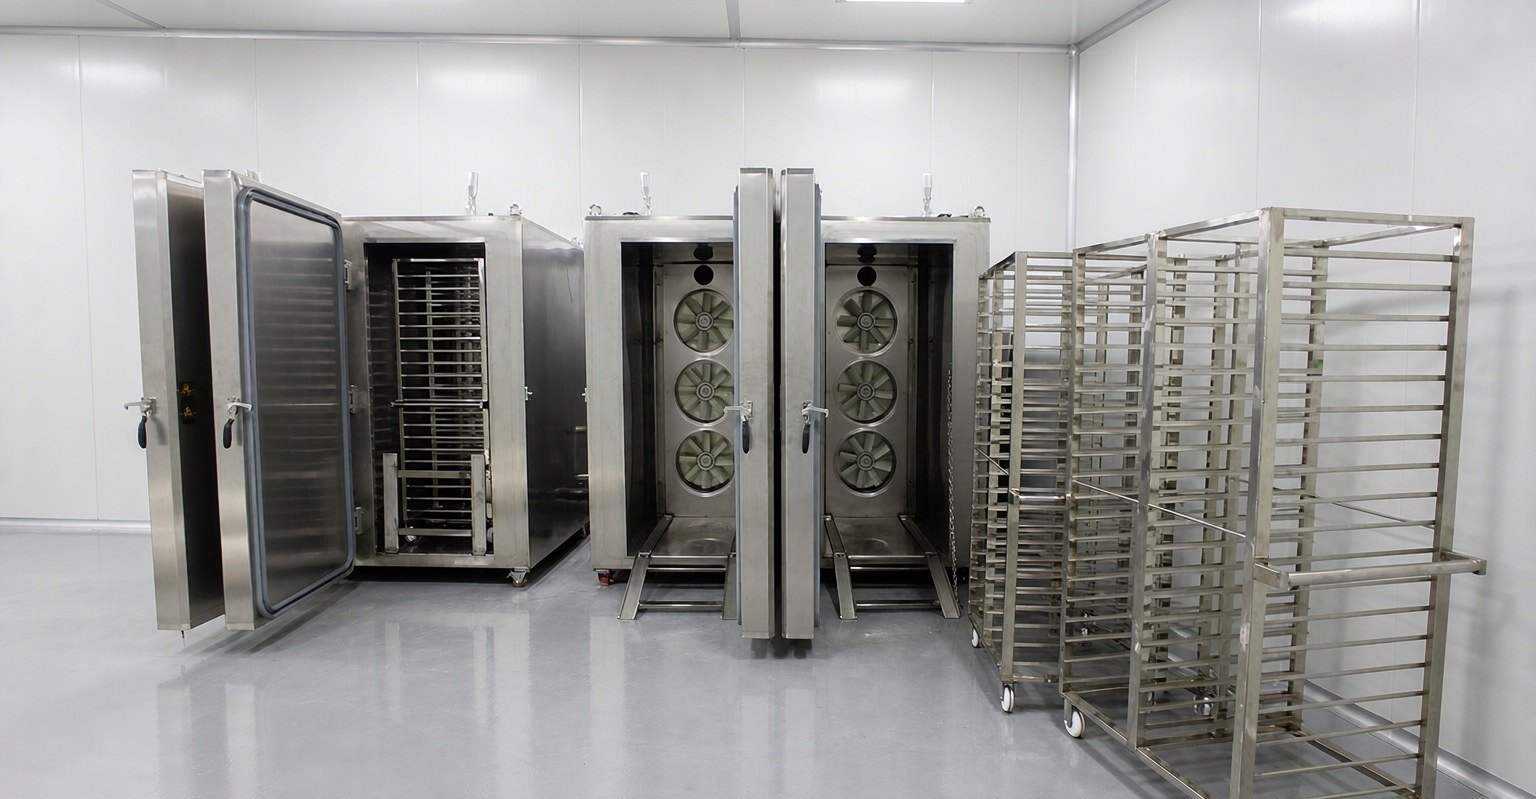
Sector: productos de panadería | Región: sur de China | Equipo: congelador criogénico de nitrógeno líquido DKN-LFC-600 La información del cliente ha sido anonimizada; la configuración del modelo es una recomendación de selección para una capacidad similar.
I. Antecedentes de aplicación
El tramo de congelación rápida de productos de panadería no es igual que el de productos cárnicos puros o productos acuáticos. Productos como panecillos al vapor, empanadillas y dim sum tienen una gran densidad de variedades y lotes unitarios pequeños; en un turno se rotan varias especificaciones: por la mañana se procesan panecillos de verdura, al mediodía se cambia a pasta de judía roja, por la tarde se continúa con empanadillas y shaomai. Si la congelación es lenta, la línea de conformado se acumula; si la congelación no es uniforme, tras el vaporizado aparecen hundimientos, roturas de piel y pérdida de relleno.
Muchas fábricas de panadería en el sur de China alquilan naves ya existentes, con la superficie organizada por puestos de trabajo. El tramo de congelación rápida suele quedar encajado entre el conformado y el envasado, con un ancho de paso limitado, carros de material que deben girar y espacio para el tránsito de personal. Una vez que el equipo se instala, quedan fijados el punto de conexión eléctrica, la entrada de nitrógeno y la dirección de salida del material. Si no se calculan bien las dimensiones y el flujo desde el principio, luego es difícil modificarlo.
II. Dificultades del proceso
Primera: el ritmo de capacidad no coincide con el lote unitario. Este tipo de taller no es una línea que procesa un solo producto, sino varias máquinas de conformado y varias cámaras de fermentación que alimentan el mismo tramo de congelación rápida. La capacidad indicada por hora y la carga real por lote a menudo no coinciden: la capacidad nominal es suficiente, pero al cambiar de variedad, cambiar de bandeja y esperar a completar el lote, el equipo en la práctica funciona de forma intermitente. Si el equipo es adecuado o no depende de si puede soportar ese ritmo discontinuo.
Segunda: el espacio y el flujo están muy limitados. Los productos de panadería suelen entrar y salir en bandejas o carros de transferencia, no como piezas sueltas. La posición de entrada del carro, la dirección de salida y si el pasillo de personal se comparte determinan directamente si se puede encajar en el taller existente. Una diferencia de unas decenas de centímetros en las dimensiones exteriores puede bloquear una vía de evacuación.
Tercera: cómo elegir entre armario y túnel. Con lotes unitarios pequeños y muchas variedades, instalar una línea de túnel ocupa espacio y el cambio de especificaciones también es complicado; con lotes grandes y estables, la alimentación continua del túnel es más fluida. Esta elección es más fácil de equivocar en el sector de panadería que en una categoría única.
III. Configuración de la solución
Para talleres de panadería con múltiples variedades, lotes pequeños y superficie ajustada, el congelador criogénico de nitrógeno líquido DKN-LFC-600 es una de las direcciones de selección habituales. Los parámetros principales son los siguientes (citados del documento técnico del producto):
| Concepto | Parámetro |
|---|---|
| Nombre | Congelador criogénico de nitrógeno líquido |
| Dimensiones exteriores | 2900 × 1700 × 2450 mm |
| Temperatura de trabajo | -150℃ ~ temperatura ambiente |
| Precisión de control de temperatura | ±1℃ |
| Uniformidad de temperatura | ±3℃ |
| Velocidad de enfriamiento | no inferior a 20℃/minuto (en vacío) |
| Capacidad | 600 kg/h (varía según producto y forma de envasado) |
| Potencia total | 5 kW |
| Refrigerante | nitrógeno líquido a 5-8 BAR |
Trasladado a este escenario, conviene fijarse en tres puntos.
Las dimensiones exteriores de 2900 × 1700 × 2450 mm son las del cuerpo del equipo; al distribuir el taller hay que reservar además espacio para la apertura de puertas, la entrada de material y el mantenimiento, y el ancho de paso disponible se confirma según las medidas reales del taller. La potencia total de 5 kW entra en el rango de distribución eléctrica convencional, no implica un grupo frigorífico de gran potencia y reduce la preocupación por ampliar la capacidad en naves antiguas. La capacidad de 600 kg/h es un valor nominal y varía según el producto o la forma de envasado; para una variedad concreta hay que convertirla según la disposición de las bandejas y el peso del lote individual.
IV. Puntos clave del proceso
Durante la congelación, lo importante es atravesar el tramo de -1℃ a -5℃, conocido en el sector como la zona de máxima formación de cristales de hielo. La masa de los productos de panadería contiene agua en su estructura; si los cristales de hielo crecen de forma gruesa, la red de gluten y la estructura del relleno se ven deformadas, y tras el vaporizado aparecen hundimientos, pérdida de forma y exudación de jugos.
Si este tiempo de enfriamiento se acorta, los cristales de hielo son finos y la estructura se conserva mejor. La velocidad de enfriamiento del DKN-LFC-600 no es inferior a 20℃/minuto (en vacío), y su temperatura de trabajo cubre de -150℃ a temperatura ambiente; la temperatura del armario puede bajar, y la temperatura superficial del material desciende rápidamente tras introducirlo en el armario.
La precisión de control de temperatura de ±1℃ y la uniformidad de temperatura de ±3℃ controlan si las condiciones son similares en distintas posiciones dentro del armario y entre distintos lotes. Las bandejas que entran en cada tanda de productos de panadería varían en número; si la diferencia de temperatura entre los distintos puntos del armario es pequeña, la congelación de una misma bandeja resulta similar tanto en la parte interior como en la exterior.
Dos experiencias de campo. El nitrógeno líquido se suministra a 5-8 BAR; al entrar y salir material la puerta del armario se abre y cierra con frecuencia, y el consumo de nitrógeno está relacionado con el ritmo de operación, por lo que conviene cargar y descargar el armario lo más lleno posible. El nitrógeno es incoloro e inodoro, por lo que el taller debe contar con monitorización de la concentración de oxígeno y ventilación; este punto es especialmente indispensable en talleres pequeños y cerrados.
V. Aplicabilidad y recomendaciones de selección
El taller al que se adapta esta configuración es aproximadamente: productos de panadería, dim sum y empanadillas, con rotación frecuente de variedades, lotes individuales del orden de varios cientos de kilogramos, ritmo de la línea de conformado y del tramo de congelación rápida que debe responder con rapidez, y superficie de taller limitada sin intención de ampliar una nave exclusiva para el tramo de congelación rápida.
Por el contrario, si las especificaciones del producto no cambian a lo largo del año y los lotes son grandes y continuos, con salida directa a la línea de envasado, el túnel resulta más fluido; el ancho de la cinta de malla y la longitud de la línea se confirman por separado según la disposición de la línea de producción.
El orden de decisión puede ser el siguiente: primero contar el número de variedades y las veces de cambio diario, luego estimar el límite superior de carga por lote y, por último, aplicar las dimensiones disponibles de largo y ancho del taller a las dimensiones exteriores del equipo. Con estos tres puntos claros, la respuesta entre armario y túnel básicamente queda definida. El modelo y la configuración concretos deben confirmarse por separado según la forma del producto, las especificaciones de las bandejas, las medidas reales del taller y las condiciones de suministro eléctrico locales.
La información del cliente ha sido anonimizada; la configuración del modelo es una recomendación de selección para una capacidad similar.