
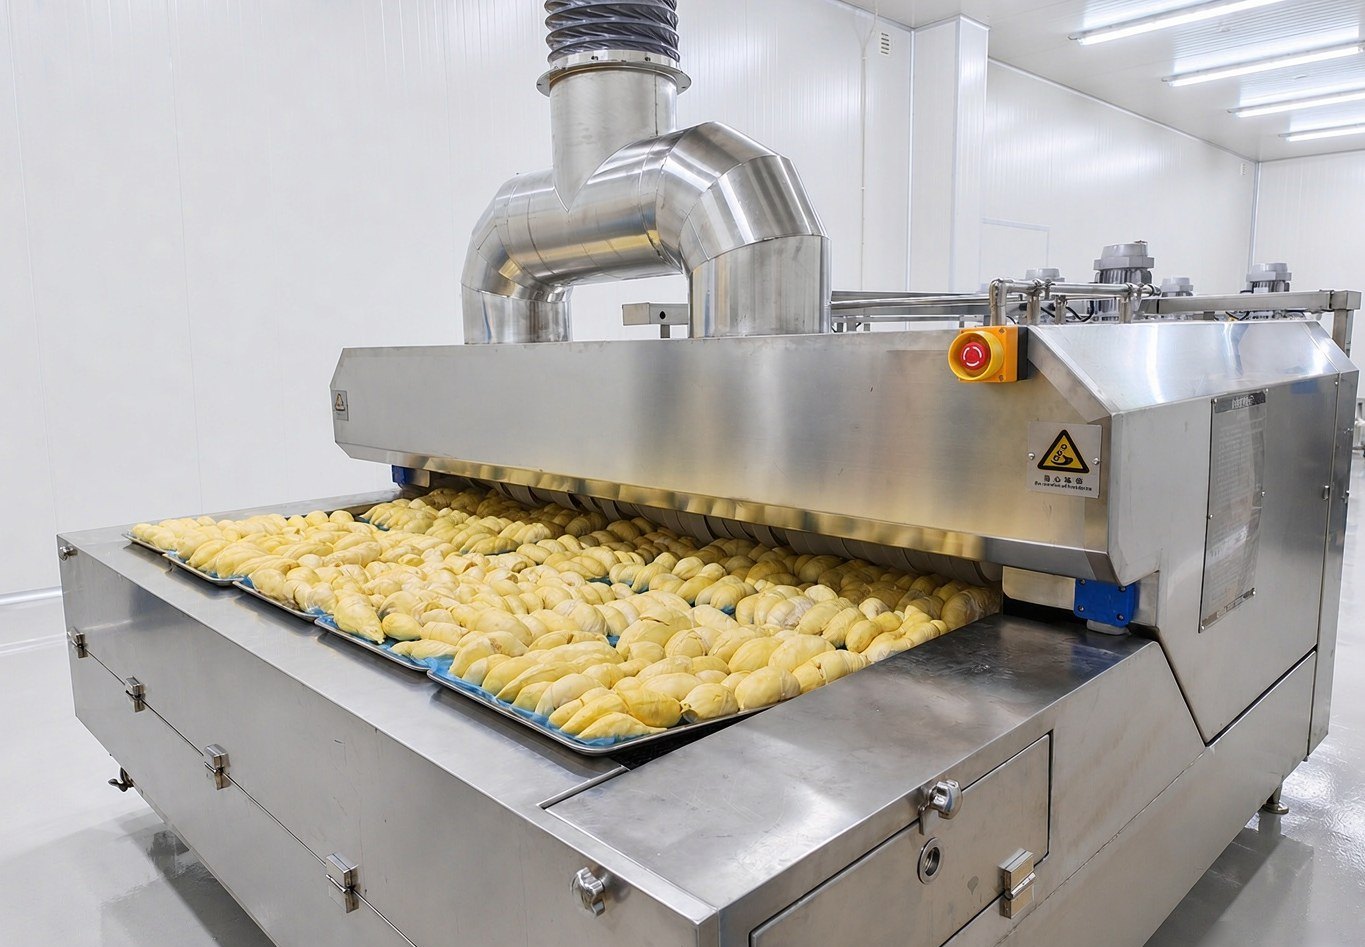
Industria: procesamiento de productos marinos | Región: este de China | Modelo equipado: DKN-LFT-1612 línea de túnel de congelación rápida con nitrógeno líquido La información del cliente ha sido anonimizada; la configuración del modelo es una recomendación de selección para capacidad similar.
I. Antecedentes de aplicación
El procesamiento de productos marinos en la zona costera del este de China gira en torno a dos palabras: “valioso”. Productos como pescado marino, abulón y pepino de mar tienen un precio unitario nada bajo, y el cliente revisa con detalle al recibir: tras la congelación deben quedar piezas bien separadas, sin marcas por presión mutua; después de descongelar no deben quedar blandas ni soltar un charco de agua. El pescado marino suele congelarse entero o en trozos, buscando bloques regulares y temperatura central adecuada.
La estructura de pedidos de este tipo de talleres suele ser muy variada. En temporada alta hay que cambiar varios formatos en un día: pasa un lote de abulón, un lote de pepino de mar, otro lote de trozos de pescado, y los lotes individuales no son grandes. En la zona de procesamiento ya suelen existir varias etapas como cocción al vapor, lavado y envasado, y el espacio que queda para la etapa de congelación rápida no es mucho. Por eso, al seleccionar el equipo, primero queda delimitado por el espacio del taller, y en segundo lugar por la capacidad.
II. Dificultades del proceso
El primer obstáculo es la ubicación. La línea de túnel continua es un equipo alargado que atraviesa de lado a lado; tanto el extremo de entrada como el de salida deben tener espacio para que las personas estén de pie y para maniobrar los carros de material. Muchos talleres miden sobre el plano y queda justo, pero al instalar de verdad descubren que el pasillo queda bloqueado por columnas de pared, canales de drenaje o cajas eléctricas, y no se pueden dejar las superficies de operación en ambos extremos; colocar y recoger material quedan apretados y la continuidad no puede funcionar en absoluto.
El segundo obstáculo es cómo cuadrar la capacidad. La capacidad de la línea de túnel no es un valor fijo; equivale a la densidad de colocación multiplicada por la velocidad de la cinta. La misma línea, con colocación más dispersa y marcha más lenta, reduce la producción; con colocación más densa y marcha más rápida, el personal en ambos extremos de entrada y salida debe seguir el ritmo. Variedades delicadas a la presión como el pepino de mar y el abulón no pueden apilarse; la densidad de colocación depende del ancho de la cinta de malla y no del número de capas, y esto determina directamente qué ancho de cinta se necesita.
El tercer obstáculo es el cambio de formato. A lo largo del día circulan varios materiales por turnos; cada cambio de material requiere limpiar la cinta de malla, redefinir la velocidad y redefinir la forma de colocación. Cuanto más larga es la línea, más material residual queda en el pasillo al cambiar de material, y mayor es la probabilidad de mezcla de olores y temperaturas entre lotes consecutivos.
III. Configuración de la solución
Este escenario se adapta a la línea de túnel de congelación rápida con nitrógeno líquido DKN-LFT-1612, cuyos parámetros principales son los siguientes (citados del documento técnico del producto):
| Concepto | Parámetro |
|---|---|
| Nombre | Línea de túnel de congelación rápida con nitrógeno líquido |
| Cinta de malla del túnel | 12000 mm (largo) × 1600 mm (ancho), ancho útil de la cinta de malla 1600 mm |
| Dimensiones exteriores | 12000 × 2700 × 1950 mm |
| Temperatura de trabajo | -150℃ ~ temperatura ambiente |
| Precisión de control de temperatura | ±2℃ |
| Velocidad de enfriamiento | En vacío puede descender 10℃ por minuto |
| Capacidad | Aprox. 1000 kg/h (varía según el producto y la forma de envasado) |
| Potencia total del equipo | 26 kW |
| Refrigerante | Nitrógeno líquido a 0.5-0.8 MPa |
| Monitoreo de concentración de oxígeno | Valor de consigna de concentración de oxígeno 19.5%-21.5% |
Al llevarlo al taller hay que ver tres cosas.
Las dimensiones exteriores 12000 × 2700 × 1950 mm significan que esta línea ocupará un pasillo de 12000 mm de largo y 2700 mm de ancho, y en ambos extremos aún hay que dejar superficies de operación. En la etapa de planificación, primero hay que trazar este pasillo en el plano del taller, evitando vanos de puertas, pilares, vías de evacuación y canales de drenaje; si el taller tiene esquinas o es estrecho y alargado, se puede disponer primero con entrada y salida en extremos separados, y una vez que el flujo sea fluido, hablar de lo demás.
El ancho útil de la cinta de malla es de 1600 mm. Este ancho es muy práctico para productos marinos: para materiales que no pueden apilarse, como pepino de mar, abulón y pescado entero, cuánto se puede colocar en paralelo en una pasada lo determina básicamente el ancho de la superficie de la cinta. Si hay espacio para colocarlos, habrá separación entre piezas y no se pegarán formando una sola masa al salir. La longitud del cuerpo de la línea es de 12000 mm, de modo que también se separan las distancias de las tres secciones de entrada, congelación profunda y salida, y la velocidad de la cinta puede tener margen de ajuste, sin necesidad de forzar la producción llevando la temperatura de toda la máquina a un nivel extremadamente bajo.
La potencia total del equipo es de 26 kW, la fuente de frío es nitrógeno líquido a 0.5-0.8 MPa, y el tanque de nitrógeno líquido lo proporciona el usuario. La energía motriz y la ubicación del tanque deben definirse junto con la reforma de la nave; cómo van las tuberías y a qué distancia está el tanque de la línea de túnel influyen en la comodidad del reabastecimiento diario posterior.
IV. Puntos clave del proceso
La toma de temperatura central debe elegir bien la posición. El material que acaba de salir del túnel aún tiene calor residual en el núcleo; hay que esperar a que la temperatura se estabilice antes de leer. Para abulón y pepino de mar, tomar la muestra en el centro geométrico de la pieza individual; para trozos de pescado, en la parte de mayor grosor de carne. La temperatura superficial no puede usarse como resultado, pues de lo contrario la temperatura central de todo el lote en realidad no habrá llegado, y al volver a congelar después en la cámara frigorífica, la calidad se habrá desperdiciado.
Atravesar rápidamente la zona de máxima formación de cristales de hielo. La mayor parte del agua del material se congela entre -1℃ y -5℃; cuanto más tiempo permanezca, más gruesos crecen los cristales de hielo, se rompen las paredes celulares y al descongelar sale agua. El método es definir primero la forma de colocación según el grosor del material y luego ajustar la velocidad de la cinta, para que este tiempo de permanencia sea lo más corto posible y, al mismo tiempo, la temperatura central a la salida cumpla. Estos dos objetivos deben encontrarse en equilibrio mediante pruebas de marcha; los parámetros de operación se definen según el producto real en la etapa de puesta en marcha, y no pueden copiarse para otras categorías.
No presionar el material por buscar producción. Dejar separación en el extremo de entrada y recoger el material a tiempo en el extremo de salida; las piezas individuales ya congeladas no deben seguir apiladas al final de la cinta de malla recibiendo calor y reblandeciéndose. Al cambiar de formato, limpiar primero la cinta de malla y eliminar bien los residuos del lote anterior antes de pasar al siguiente.
La concentración de oxígeno según las normas. La concentración de oxígeno dentro del túnel de nitrógeno líquido se ve desplazada; el intervalo de consigna es 19.5%-21.5%. Después de cargar y descargar material, mantenimiento y limpieza de la cinta de malla, confirmar primero que la concentración haya vuelto al intervalo antes de entrar; ante una alarma, retirar primero al personal; esta prioridad está por encima de apurar el pedido.
V. Aplicabilidad y recomendaciones de selección
Esta línea es adecuada para escenarios de procesamiento de productos marinos en los que las variedades rotan entre varias categorías, los pedidos son continuos y las piezas individuales no pueden presionarse pero deben conservar su apariencia: abulón, pepino de mar, pescado marino entero o en trozos, así como camarón congelado, mariscos y productos porcionados de aves de valor medio-alto del mismo tipo.
Para decidir entre tipo armario o tipo túnel, basta ver tres cosas. Si un lote puede enlazar con el siguiente sin detener la máquina, el enfriamiento por zonas y el paso rápido del túnel tienen valor; si el pasillo del taller puede abrirse, el cuerpo de línea de 12000 mm más las superficies de operación en ambos extremos son condiciones indispensables; si no puede abrirse, elegir la serie de congeladores rápidos con nitrógeno líquido tipo armario DKN-LFC, de menor huella y cambio de material flexible; si el número de formatos diarios es alto, con formatos variados, lotes pequeños y varios cambios de material al día, el tipo armario resulta más práctico.
Antes de seleccionar, definir con claridad tres cosas: la forma del material y si se permite apilar, la temperatura central objetivo, y el lote individual y el volumen acumulado diario. Parámetros de operación como el número de capas de colocación, la velocidad de la cinta y la cantidad de reposición de nitrógeno deben confirmarse según el producto real en la etapa de puesta en marcha.