
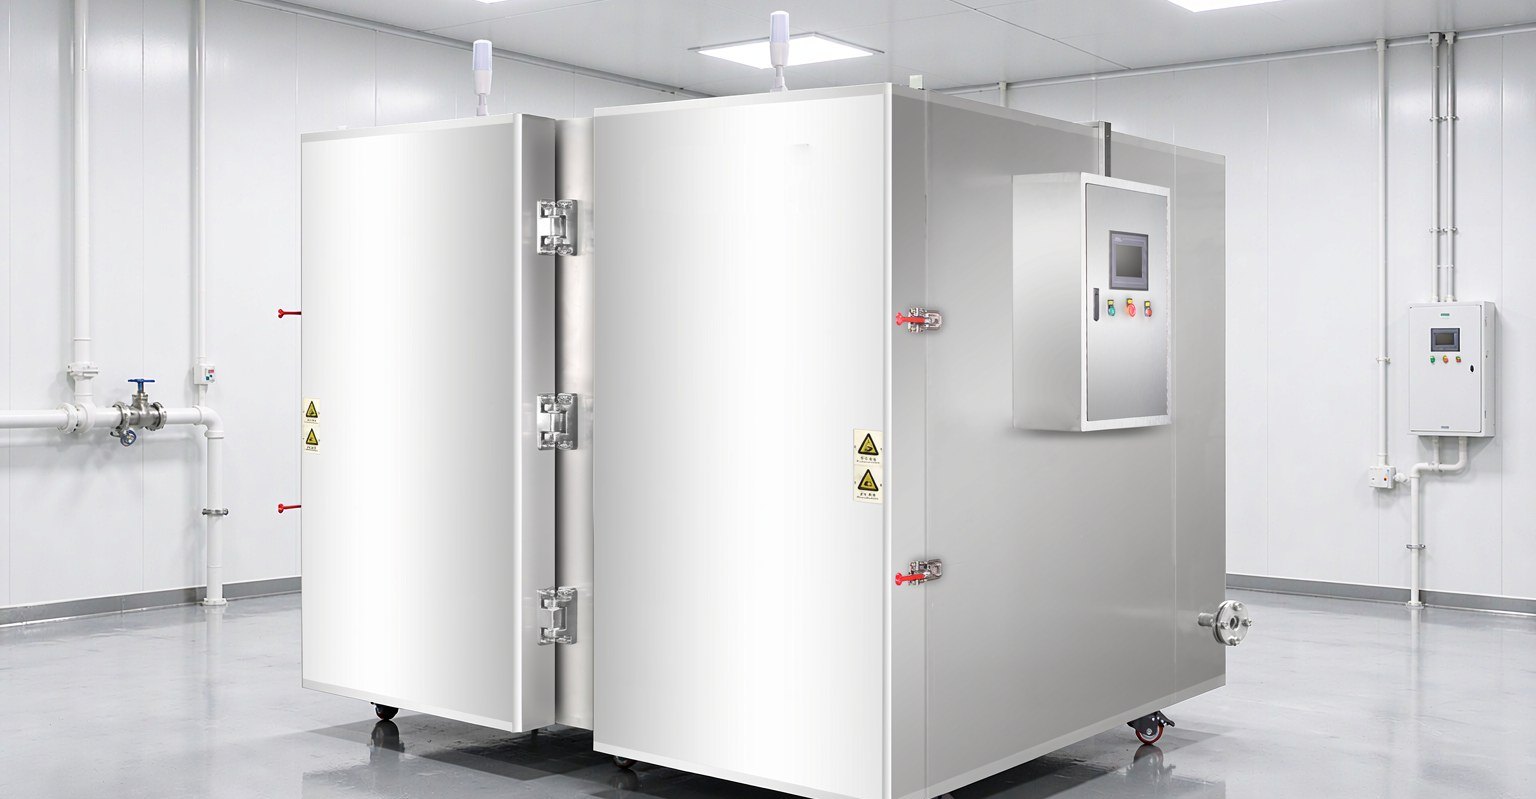
В быстрой заморозке наборов полуфабрикатов есть две точки контроля, где легко допустить отклонение: первая — принимать время за критерий готовности, вторая — менять способ загрузки от партии к партии. Согласно проекту «Национального стандарта безопасности пищевой продукции. Полуфабрикаты», опубликованному для общественного обсуждения в феврале 2026 года, температура в центре продукта, подлежащего замораживанию, по окончании замораживания не должна превышать -18℃, и решение о выгрузке должно основываться на показаниях термометрии. Для заводов полуфабрикатов с широкой номенклатурой, малыми партиями и частыми переключениями шкафные азотные аппараты быстрой заморозки с переменной загрузкой и туннели при стабильном выпуске одного продукта — две относительно подходящие схемы.
Что изменил проект стандарта
6 февраля 2026 года проект «Национального стандарта безопасности пищевой продукции. Полуфабрикаты», подготовленный под руководством Государственной комиссии здравоохранения КНР, был опубликован для общественного обсуждения (Шибяо мифа〔2026〕1号, источник: официальный сайт Государственной комиссии здравоохранения КНР, https://www.nhc.gov.cn/sps/c100087/202602/895e1a278b3b4a3dad3292314770ace5.shtml ). Агентство «Синьхуа» в рубрике «Синьхуа шэдянь» в своём разъяснении приводит слова экспертов: после исключения консервантов безопасность пищевой продукции обеспечивается главным образом физическими методами или технологическим контролем — замораживанием, охлаждением, высокотемпературной стерилизацией, упаковкой в модифицированной атмосфере (источник: «Синьхуа», «Шесть вопросов и шесть ответов о проекте национального стандарта полуфабрикатов», 2026-02-06, перепечатка на China Economic Net, http://www.ce.cn/xwzx/gnsz/gdxw/202602/t20260206_2757937.shtml ). В сообщениях того же раунда общественного обсуждения упоминается, что стандарт чётко устанавливает: температура в центре продукта, подлежащего замораживанию, по окончании замораживания не должна превышать -18℃ (источник: сообщение «Синьхуа», 2026-02-08, перепечатка на сайте Народного правительства Тибетского автономного района, https://www.xizang.gov.cn/zmhd/hygq/202602/t20260208_523469.html ). Эти три положения вместе выдвигают на первый план способность участка быстрой заморозки вести документацию.
Свойства наборов полуфабрикатов определяют две величины
Наборы полуфабрикатов условно делятся на три категории. Соусные — с высоким содержанием влаги, после упаковки сохраняют текучесть, внутри пакета большое термическое сопротивление; кусковые, например «коу жоу», говяжья грудинка, — промежутки между кусками заполнены бульоном, толщина неравномерна; нарезка соломкой и ломтиками, например «юй сян жоу сы», ломтики рыбы для «суань цай юй», — отдельные куски тонкие, но после укладки толщина возрастает. Общее у них — замораживание в упаковке, высокое содержание влаги, неодинаковая толщина отдельных единиц.
В пересчёте на оборудование эти особенности оставляют только две регулируемые величины: способ загрузки и целевая температура в центре. Чем толще укладка, тем длиннее путь передачи тепла от центра к поверхности: поверхность достигает температуры раньше, центр — позже.
Температура в центре — это конечная точка, а не таймер
Согласно формулировке проекта стандарта, температура в центре замороженного продукта по окончании замораживания не превышает -18℃. Распространённая на площадке практика — «заморозить 40 минут и выгрузить» — применима при одном виде продукции и одной загрузке; после смены вида продукции или загрузки температура в центре, соответствующая тому же отрезку времени, меняется, и время достижения температуры у лотков ближе к краю и ближе к центру в одной партии тоже различается.
В азотных шкафах быстрой заморозки Kunning Cryo применяется платиновый термометр сопротивления PT100, точность контроля температуры ±1℃ или ±2℃ (в зависимости от модели). Решение о выгрузке следует принимать по показаниям точки термометрии и фиксировать по продукту для последующей сверки партий.
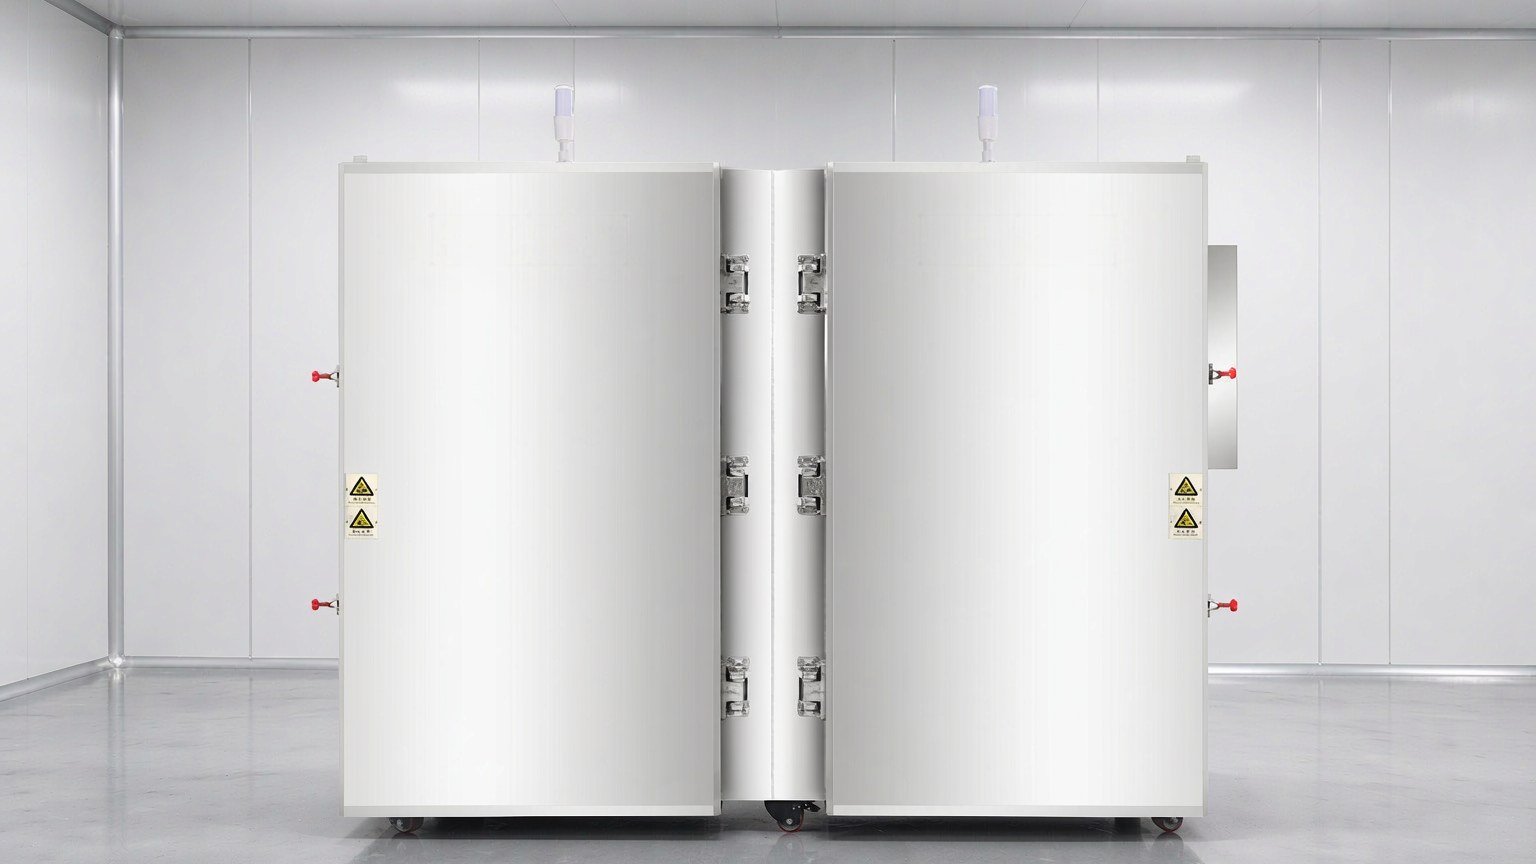
Многономенклатурные малые партии: переключение партий на шкафных моделях
| Модель | Конструкция | Производительность / загрузка | Мощность | Точность контроля температуры |
|---|---|---|---|---|
| DKN-LFC-300 | Однодверный шкаф | 300 kg/h | 2.5 kW | ±1℃ |
| DKN-LFC-600 | Однодверный шкаф | 600 kg/h | 5 kW | ±1℃ |
| DKN-LFC-1200 | Четырёхзонный с боковыми дверями | 0~1200 kg/зона | 12 kW | ±2℃ |
| DKN-LFC-1500 | Двухзонный шкаф | 1500 kg/партия | 5 kW | ±2℃ |
При смене номенклатуры достаточно изменить программу, линию перестраивать не нужно. DKN-LFC-1200 разделён на четыре независимые зоны, чтобы развести выпуск по времени: одна зона замораживает, остальные загружаются или выгружаются, а оборот партий приближается к непрерывному такту. По охлаждению без загрузки: DKN-LFC-300 и DKN-LFC-600 — не менее 20℃/минута, DKN-LFC-1200 и DKN-LFC-1500 — до 50℃/минута. Сопоставление моделей можно посмотреть на странице азотных шкафов быстрой заморозки.
Стабильный один продукт, приоритет объёма: такт туннельной линии
| Модель | Размер сетчатого конвейера (длина×ширина) | Цикл заморозки |
|---|---|---|
| DKN-LFT-1206 | 6000×1200 mm | 6~30 минут, регулируется |
| DKN-LFT-1212 | 12000×1200 mm | 5~25 минут, регулируется |
| DKN-LFT-1612 | 12000×1600 mm | 8~40 минут, регулируется |
Номинальная производительность DKN-LFT-1612 — около 1000 kg/h, варьируется в зависимости от продукта и способа упаковки. Туннель устанавливается после фасовки, и его такт должен быть согласован с предшествующими обжаркой и наполнением, иначе на одном конце скапливается продукт, а на другом его ждут. О пересчёте цикла и скорости конвейера см. Как определить цикл заморозки азотного туннеля.
Способ загрузки определяет равномерность партии
Продукт размещается на стеллажах и лотках, тепло отводится циркуляцией холодного воздуха внутри шкафа. На примере DKN-LFC-300: на стеллаж за один раз помещается 40 лотков, размер лотка 400×600×25 mm, поставляется заказчиком. При укладке лотков в один слой с оставленными воздушными каналами центр и углы достигают температуры примерно за одинаковое время; stacking и сдавливание замедляют охлаждение центра, а пакеты с большим количеством бульона легко деформируются и рвутся. При изменении загрузки критерий выгрузки нужно менять, нельзя использовать время предыдущей партии.
Участок быстрого охлаждения и условия на площадке
Температура наборов полуфабрикатов после обжарки или варки на выходе составляет 60~90℃. Подача при такой температуре сразу в шкаф быстрой заморозки означает, что азотное оборудование сначала принимает на себя участок явного тепла. Более распространённая схема — разделить охлаждение и замораживание: выход из котла → охлаждение в шкафу быстрого охлаждения до 10~20℃ → фасовка → азотная быстрая заморозка до температуры в центре не выше -18℃ → холодный склад.
Шкаф быстрого охлаждения работает на принудительной циркуляции холодного воздуха, температура испарения -40℃, в один шкаф помещается 30 стандартных поддонов, по 3~5 kg на поддон, два шкафа суммарно около 200 kg, одна партия 1~2 часа, температура выгрузки регулируется в пределах 3~10℃. Он не выполняет быструю заморозку, а только доводит материал от температуры выхода из котла до температуры упаковки; границы можно посмотреть на странице шкафов быстрого охлаждения.
Давление подачи азота принимается по модели: DKN-LFC-300 и DKN-LFC-600 — 5~8 bar, DKN-LFC-1200 и DKN-LFC-1500 — 6~8 bar. Резервуар жидкого азота, трубопровод подачи и вытяжной трубопровод поставляются пользователем. Вентиляционное отверстие шкафа расположено сзади, чтобы конденсат не капал на лотки; общая вентиляция цеха проектируется отдельно. Азот тяжелее воздуха и скапливается у пола, мониторинг концентрации кислорода — стандартная комплектация, заданный диапазон 19.5%~21.5%, этот диапазон служит для мониторинга и оповещения и не заменяет проектирование вентиляции здания.
По усушке: для азотной быстрой заморозки согласно технической документации на продукт указано 0.25%~0.5%, для традиционных камер быстрой заморозки и замораживающих устройств — 3%~6%. Для соусных наборов полуфабрикатов эта разница проявляется в количестве отделяемой воды в пакете после размораживания.
Частые вопросы
Можно ли выгружать наборы полуфабрикатов только по времени?
При одном виде продукции и одной загрузке — можно, но после смены вида продукции или загрузки температура в центре, соответствующая тому же времени, меняется. Критерием должны быть показания точки термометрии, по формулировке стандарта — не ниже требования к конечной точке -18℃, с фиксацией по партиям.
Насколько различается температура лотков в разных местах одной партии?
Различие обусловлено плотностью загрузки и проходимостью воздушных каналов. При укладке лотков в один слой с оставленными каналами циркуляции время достижения температуры в центре и по углам близко; stacking и сдавливание заметно задерживают центр, это одна из причин, почему в одной партии часть продукта оказывается недомороженной.
Для многономенклатурных малых партий — шкаф или туннель?
При высокой частоте смены номенклатуры и малой загрузке одной партии больше подходит шкафная модель: меняется программа, линия не перестраивается. При стабильном одном продукте и высоких требованиях к объёму — туннель, но его такт должен быть согласован с предшествующими обжаркой и наполнением.
Можно ли сразу после выхода из котла подавать в шкаф быстрой заморозки?
Можно, но оборудование сначала примет на себя явное тепло 60~90℃, расход азота будет повышенным. Разделение охлаждения и замораживания — сначала охлаждение в шкафу быстрого охлаждения до 10~20℃, затем фасовка и быстрая заморозка — более распространённая практика.
Кто поставляет резервуар жидкого азота и вытяжной трубопровод?
Резервуар жидкого азота, трубопровод подачи жидкого азота и вытяжной трубопровод поставляются пользователем. Со стороны оборудования предоставляются клапан подачи, форсунки или распределитель, циркуляционный вентилятор и патрубок отвода отходящих газов; давление подачи确认яется по модели.
Соберите данные о форме продукта, массе нетто одного пакета, загрузке одной партии, целевой температуре в центре, суточном объёме выпуска и характеристиках электропитания цеха и свяжитесь с техническими инженерами Kunning Cryo для подбора модели и способа загрузки: https://www.kunningcryo.com/ru/contact/