
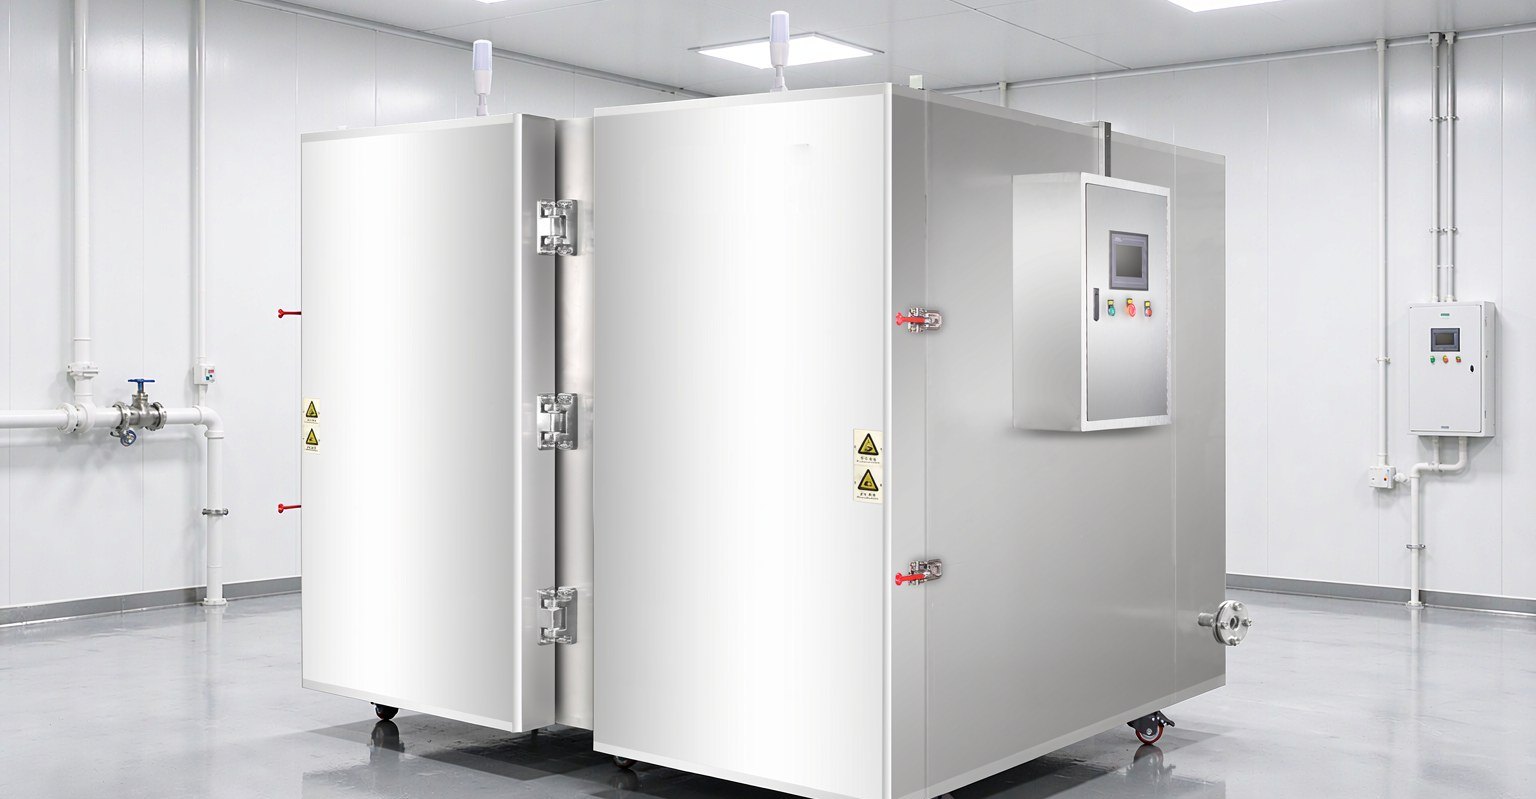
调理包速冻有两个控制点容易做偏:一是拿时间当终点,二是装载方式随批次变。按 2026 年 2 月公开征求意见的《食品安全国家标准 预制菜》,需冷冻的产品冻结结束时中心温度应不高于 -18℃,出料判定要落在测温读数上。对品类多、单批小、切换勤的预制菜工厂,柜式液氮速冻机配可变装载、单品稳定时走隧道,是相对贴合的两种排法。
征求意见稿改变了什么
2026 年 2 月 6 日,国家卫生健康委牵头起草的《食品安全国家标准 预制菜》向社会公开征求意见(食标秘发〔2026〕1 号,来源:国家卫生健康委官网,https://www.nhc.gov.cn/sps/c100087/202602/895e1a278b3b4a3dad3292314770ace5.shtml )。新华社「新华视点」在解读中引述专家说法,去掉防腐剂之后,食品安全主要依靠冷冻、冷藏、高温杀菌、气调包装等物理手段或工艺控制来保障(来源:新华社《预制菜国家标准等征求意见稿六问六答》,2026-02-06,中国经济网转载,http://www.ce.cn/xwzx/gnsz/gdxw/202602/t20260206_2757937.shtml )。同一轮征求意见的相关报道提到,标准明确需冷冻的产品冻结结束时中心温度应不高于 -18℃(来源:新华社报道,2026-02-08,西藏自治区人民政府网转载,https://www.xizang.gov.cn/zmhd/hygq/202602/t20260208_523469.html )。这三条合在一起,把速冻工段的记录能力推到了台前。
调理包的物料特点决定了两个量
调理包大致分三类。酱汁类含水率高,包装后仍具流动性,袋内热阻大;块状类如扣肉、牛腩,块间由汤汁填充,厚度不匀;丝片类如鱼香肉丝、酸菜鱼片,单件薄但堆叠后厚度回升。共同点是带包装冻结、含水率高、单件厚度不统一。
这些特点落到设备侧,只剩两个可调的量:装载方式和目标中心温度。堆得越厚,热量从中心传到表面的路径越长,表面先到温,中心还在后面。
中心温度是终点,不是计时器
按征求意见稿的口径,冷冻产品冻结结束时中心温度不高于 -18℃。现场常见的做法是「冻够 40 分钟出料」,这在单一品类、单一装载量下可行;换品类或换装载量之后,同一段时间对应的中心温度就变了,同批中靠外与靠里的托盘到温时间也不一致。
坤凝液氮速冻柜用铂电阻 PT100 测温,控温精度为 ±1℃ 或 ±2℃(按机型)。出料判定应取测温点读数,并按产品做记录,便于后续批次复核。
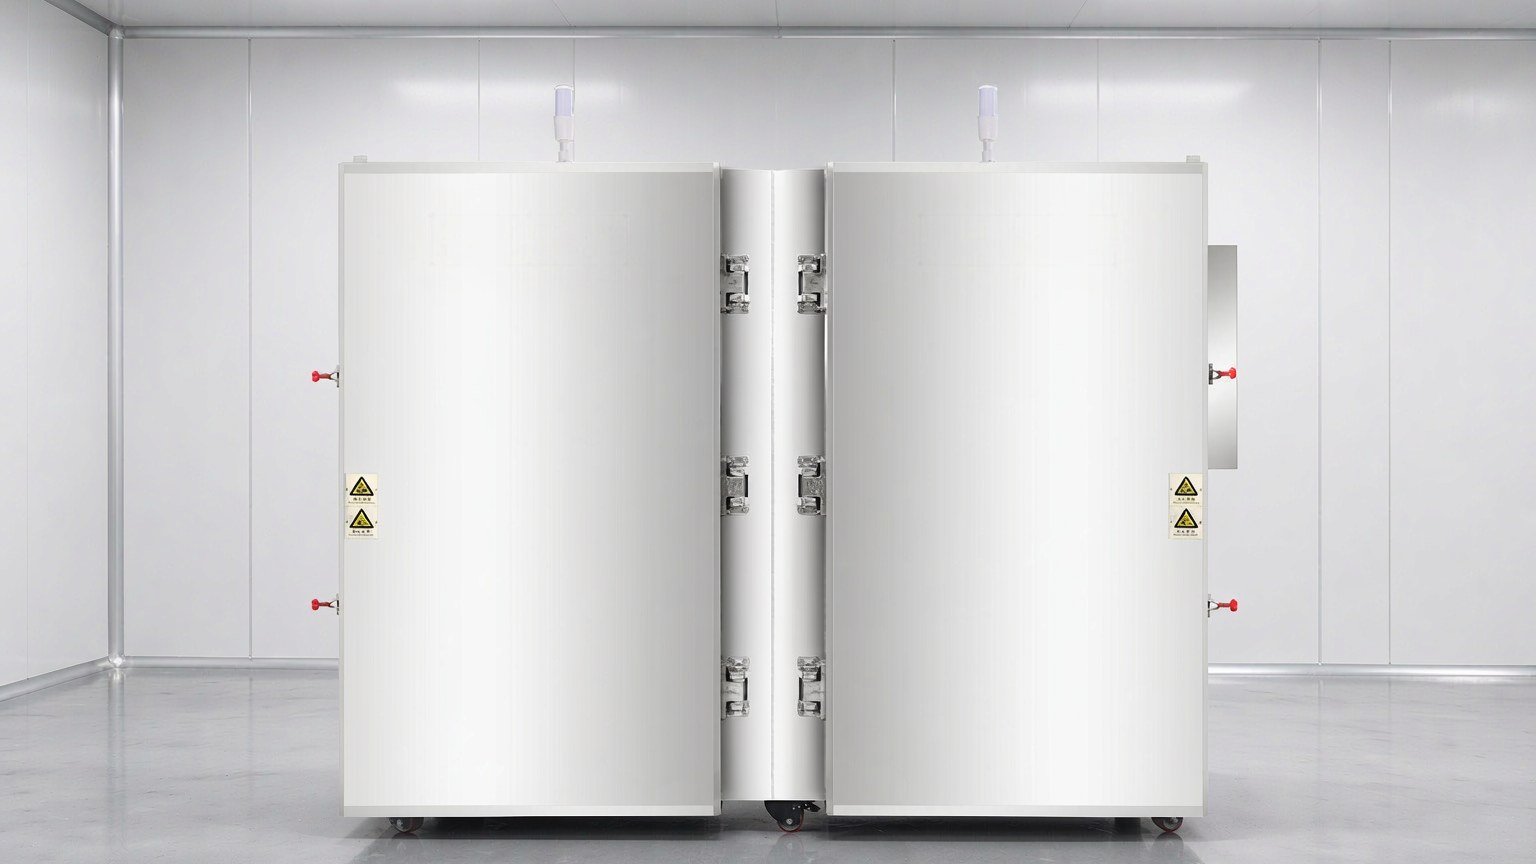
多品种小批量:柜式机型的批次切换
| 机型 | 结构 | 产能 / 装载 | 整机功率 | 控温精度 |
|---|---|---|---|---|
| DKN-LFC-300 | 单门柜式 | 300 kg/h | 2.5 kW | ±1℃ |
| DKN-LFC-600 | 单门柜式 | 600 kg/h | 5 kW | ±1℃ |
| DKN-LFC-1200 | 四区侧开门 | 0~1200 kg/单区 | 12 kW | ±2℃ |
| DKN-LFC-1500 | 两区柜式 | 1500 kg/批 | 5 kW | ±2℃ |
切换品类时改程序即可,不动线。DKN-LFC-1200 分成四个独立区,是为了把产量错开:一个区在冻,其余区装料或出料,用批次周转靠近连续节拍。空载降温方面,DKN-LFC-300 与 DKN-LFC-600 不低于 20℃/分钟,DKN-LFC-1200 与 DKN-LFC-1500 可达 50℃/分钟。机型对照可直接看液氮速冻柜产品页。
单品稳定、产量优先:隧道线的节拍
| 机型 | 网带尺寸(长×宽) | 冻结周期 |
|---|---|---|
| DKN-LFT-1206 | 6000×1200 mm | 6~30 分钟可调 |
| DKN-LFT-1212 | 12000×1200 mm | 5~25 分钟可调 |
| DKN-LFT-1612 | 12000×1600 mm | 8~40 分钟可调 |
DKN-LFT-1612 标称产能约 1000 kg/h,随产品与包装方式浮动。隧道接在分装之后,节拍要与前端炒制、灌装对齐,否则一头堆料一头等料。周期与带速的换算方式,见液氮速冻隧道的冻结周期怎么定。
装载方式决定批次跑不跑得匀
产品放在料架料盘上,热量靠柜内冷风循环带走。以 DKN-LFC-300 为例,料架一次可放 40 盘,料盘规格 400×600×25 mm,由需方自备。托盘平铺、留出风道,中心和边角才能在大致相同的时间到温;堆叠挤压既拖慢中心降温,汤汁多的包装袋也容易变形破口。装载量变化时,出料判定要跟着改,不能沿用上一批的时间。
速冷段与现场配套条件
调理包炒制或蒸煮出锅温度在 60~90℃。这个温度直接进速冻柜,等于让液氮设备先承担一段显热。较常见的排法是把降温与冻结分开:出锅 → 食品速冷柜降到 10~20℃ → 分装 → 液氮速冻至中心温度不高于 -18℃ → 入冷库。
食品速冷柜走强制冷风循环,蒸发温度 -40℃,单柜装 30 个标准托盘、每盘 3~5 kg,双柜合计约 200 kg,单批 1~2 小时,出料温度 3~10℃ 可调。它不承担速冻,只把物料从出锅温度带到包装温度,边界可以对照食品速冷柜产品页。
液氮供应压力按机型取:DKN-LFC-300 与 DKN-LFC-600 为 5~8 bar,DKN-LFC-1200 与 DKN-LFC-1500 为 6~8 bar。液氮储罐、输送管与排风管道由使用方自备。柜机排气孔设在后方,避免冷凝水滴落到料盘;车间整体通风另行设计。氮气比空气重,会沉积在地面附近,氧浓度监测为常规配置,设定区间 19.5%~21.5%,该区间用于监测提示,不替代建筑通风设计。
干耗方面,液氮速冻按产品技术文件记载为 0.25%~0.5%,传统急冻库与冻结装置为 3%~6%。对汤汁类调理包,这组差异体现在解冻后袋内的析水量上。
常见问题
调理包速冻能不能只按时间出料?
单一品类、单一装载量时可以,但换品类或换装载量之后,同一时间对应的中心温度会变。判定依据应是测温点读数,按标准口径至少不低于 -18℃ 的终点要求,并按批记录。
一个批次里不同位置的托盘温度会差多少?
差异来自装载密度和风道是否通畅。托盘平铺、留出循环风道时,中心与边角的到温时间接近;堆叠挤压会让中心明显滞后,这也是同一批产品出现冻不透的原因之一。
多品种小批量用柜机还是隧道?
品类切换频率高、单批投料小的,柜式机型更贴合,改程序不动线。单品稳定、产量要求高的走隧道,但隧道节拍要与前端炒制、灌装工序对齐。
出锅后能不能直接进速冻柜?
可以,但设备要先承担 60~90℃ 的显热,液氮消耗会偏高。把降温与冻结分开——先经食品速冷柜降到 10~20℃、再分装速冻——是较常见的做法。
液氮储罐和排风管道由谁配?
液氮储罐、液氮输送管以及排风管道由使用方自备。设备侧提供供液阀门、喷嘴或分散器、循环风机与尾气抽口,供液压力按机型确认。
把产品形态、单袋净含量、单批投料量、目标中心温度、日产量与车间电源规格整理出来,联系坤凝的技术工程师做机型与装载方式的匹配:https://www.kunningcryo.com/contact/