
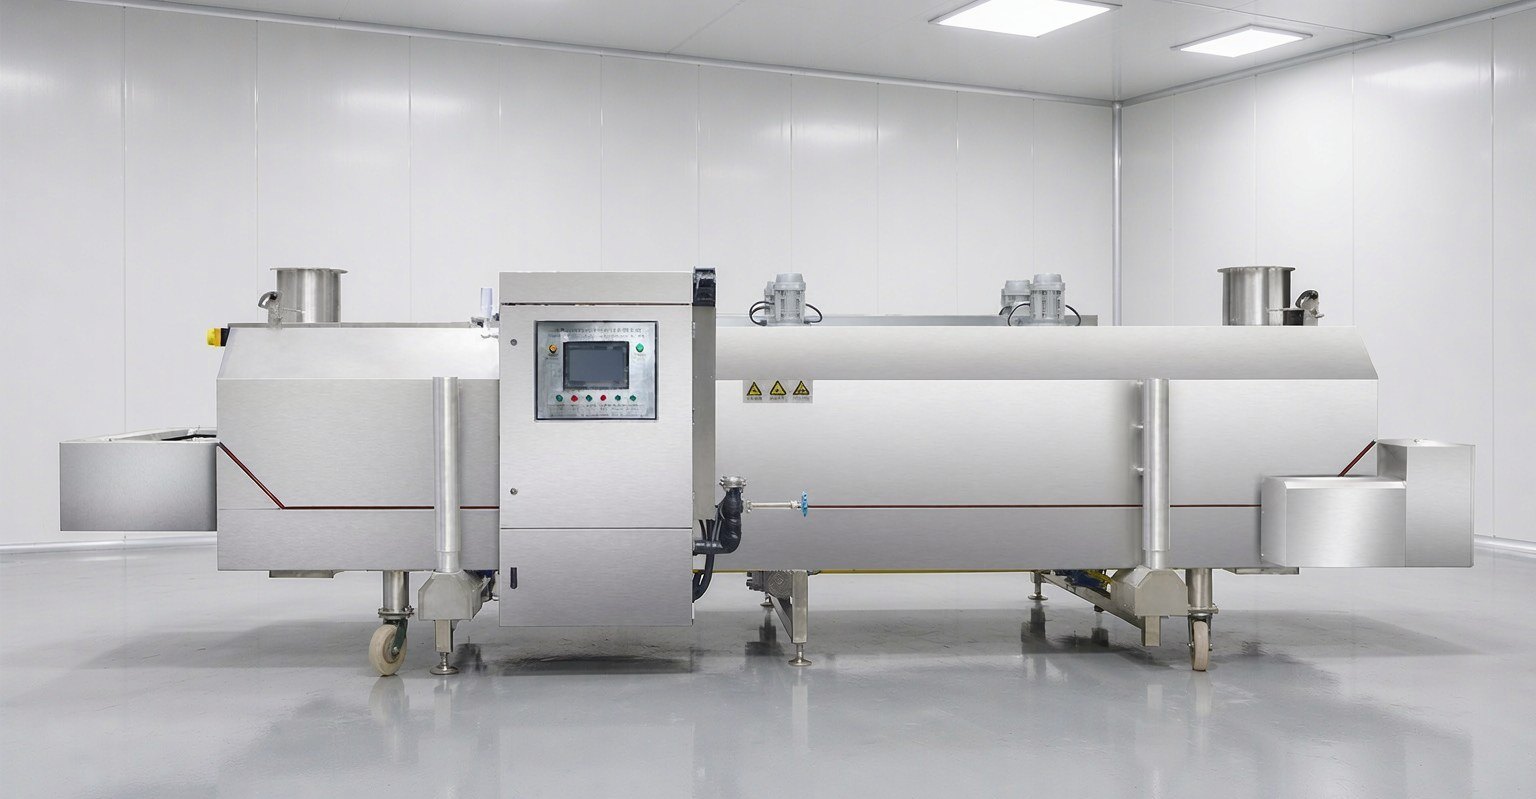
Как определить цикл заморозки в туннеле шоковой заморозки с жидким азотом: согласование скорости сетчатого конвейера, загрузки и температуры на входе
В технических данных DKN-LFT-1612 указано около 1000 kg/h, у DKN-LFT-1212 указано 1 m³/ч, и после обеих цифр стоит фраза: при других продуктах и способах упаковки производительность будет отличаться. Туннель — это непрерывная производственная линия, производительность выводится из такта, и в таблице технических параметров нельзя дать постоянную величину, которую можно сразу взять для планирования производства. В этой статье такт разбирается по частям: как цикл заморозки пересчитывается в скорость сетчатого конвейера, как плотность загрузки переводит скорость в объём производства, и на каком этапе температура на входе изменяет цикл.
Проблема
Номинальная производительность имеет предпосылки
Цифры производительности в материалах предполагают определённый тип продукта, толщину отдельного изделия, способ упаковки и температуру на входе. Один и тот же туннель при работе с готовыми блюдами на подложке толщиной 30 mm и при работе с разделанной тушкой птицы целиком даёт разницу в производительности за единицу времени в несколько раз. Если брать номинальное значение напрямую для планирования производства, обычно в первый месяц после запуска обнаруживается, что план не выполняется.
Три суждения, в которых легко ошибиться
Первое — принимать длину туннеля за производительность. Длина говорит лишь о пути сетчатого конвейера внутри оборудования, а фактический объём производства зависит ещё от скорости конвейера и от того, сколько продукта загружено на его поверхности. DKN-LFT-1212 и DKN-LFT-1612 оба имеют длину 12 метров, разница по ширине конвейера составляет 400 mm, и количество загружаемого продукта на единицу длины неодинаково.
Второе — ускорять сетчатый конвейер для повышения производительности. Скорость сетчатого конвейера определяет, как долго продукт находится в туннеле. При повышении скорости цикл заморозки сжимается, тонкие продукты ещё выдерживают, но толстые изделия и продукты в упаковке выходят, не достигнув температуры в центре -18℃, затем доохлаждаются в холодильной камере, кристаллы льда уже успевают укрупниться, и сэкономленное время приходится отдавать качеством.
Третье — смотреть только на производительность, а не на такт. Туннель подключён после линии обжарки, фасовки или упаковки, и его такт должен совпадать с предыдущими и последующими операциями, иначе на одном конце скапливается продукт, а на другом его ждут.
Принцип и ключевые параметры
Официальная формулировка шоковой заморозки
Согласно открытому ответу Управления по надзору за рынком города Шэньчжэнь, шоковая заморозка — это помещение предварительно обработанных пищевых продуктов в устройство с температурой -30℃~-40℃, прохождение зоны образования кристаллов льда за 30 минут, при этом температура в центре продукта должна достичь -18℃ и ниже (источник: портал Народного правительства города Шэньчжэнь, ответ от 2024-11-20, https://www.sz.gov.cn/hdjlpt/detail?pid=3036296 ). Эти 30 минут — технологический минимум, а фактическое время пребывания в туннеле нужно увеличивать с запасом в зависимости от толщины продукта и температуры на входе.
Пересчёт цикла заморозки в скорость сетчатого конвейера
У серии DKN-LFT цикл от входного конца до выходного регулируется частотным преобразователем, а скорость сетчатого конвейера равна длине конвейера, делённой на цикл.
| Модель | Размер сетчатого конвейера (длина×ширина) | Цикл заморозки (от входного конца до выходного) | Пересчитанная скорость конвейера |
|---|---|---|---|
| DKN-LFT-1206 | 6000×1200 mm | регулируется 6~30 минут | 0.2~1.0 m/min |
| DKN-LFT-1212 | 12000×1200 mm | регулируется 5~25 минут | 0.48~2.4 m/min |
| DKN-LFT-1612 | 12000×1600 mm | регулируется 8~40 минут (возможна定制 по запросу) | 0.3~1.5 m/min |
Скорость конвейера в таблице получена пересчётом из длины сетчатого конвейера и цикла и служит для сопоставления такта; фактические настройки определяются по результатам измеренной температуры в центре продукта. В серии также есть модель DKN-LFT-0908, сетчатый конвейер 8000×900 mm, габариты 8000×1750×1670 mm, мощность машины около 15 kW, подходит для случаев с ограниченной площадью и невысокой производительностью одной линии.
Плотность загрузки переводит скорость в производительность
Когда скорость конвейера определена, для производительности не хватает ещё одной величины: сколько продукта загружено на каждый метр поверхности конвейера. Плоская раскладка на подложке, штабелирование в корзинах, однослойная раскладка отдельных изделий — эти три способа загрузки при одинаковой скорости конвейера дают разницу в производительности в несколько раз. И наоборот, когда цель по производительности задана, способ загрузки ограничивает диапазон скорости конвейера, а значит, и необходимую длину туннеля. Размеры и конфигурацию моделей можно напрямую сверить на странице продукта «туннель шоковой заморозки с жидким азотом».
У DKN-LFT-1212 есть группа эксплуатационных параметров для примера: замораживаемый продукт — экстракт в подложках, подложка 300×30×30 mm, температура на входе 50℃, требуется температура в центре -50℃, объём 6 кубических метров должен быть обработан за 6 часов, что в пересчёте составляет около 1 m³/ч, фактическое время шоковой заморозки около 30 минут, используется туннель длиной 12 метров. У таких материалов температура на входе близка к комнатной, а целевая температура ниже, чем у обычных замороженных продуктов, поэтому цикл попадает в более длительный диапазон.
Несколько других величин, влияющих на цикл
- Точность контроля температуры ±2℃, рабочая температура -150℃~комнатная, на холостом ходу снижение на 10℃ в минуту, возможна调整 по месту.
- В системе заморозки DKN-LFT-1206 установлены низкотемпературный длинновальный двигатель и нейлоновый осевой вентилятор, расход воздуха 6000 m³/h, напор 65 Pa, направление воздуха и направляющие распределены по зонам.
- Сопла жидкого азота расположены как сверху, так и снизу сетчатого конвейера, могут открываться все или по отдельности, угол верхнего и нижнего распыления регулируется, и разница заморозки верхней и нижней поверхностей продукта выравнивается именно этим слоем.
- Толщина теплоизоляционного слоя корпуса 150 mm, сетчатый конвейер оснащён двигателем с частотным регулированием.
Ключевые моменты подбора и конфигурации
Сначала определить три величины, потом говорить о длине
Порядок должен быть правильным: сначала посмотреть на время заморозки, заданное технологией продукта (минуты), затем на толщину отдельного изделия и способ загрузки (количество продукта на метр), и выйти на цель по производительности (kg/h или m³/h). Когда эти три величины определены, выбор длины туннеля и диапазона скорости конвейера сужается. Если сначала определить длину, а потом подгонять продукт, цикл не совпадёт, и придётся вытягивать только регулировкой скорости.
В диапазоне скорости конвейера нужен запас
Диапазон регулировки цикла не бесконечен. 6~30 минут у DKN-LFT-1206, 5~25 минут у DKN-LFT-1212, 8~40 минут у DKN-LFT-1612 — всё это технологические диапазоны настройки. При подборе потребность продукта по циклу следует размещать в середине диапазона, чтобы при колебаниях предыдущего процесса или временной смене спецификации продукта не упираться в границу.
Холодный воздух и безопасность на входе и выходе
Входное и выходное отверстия туннеля — это места выхода холодного воздуха, на обоих концах предусмотрены патрубки отсоса отходящих газов, подключаемые к высокорасходному вытяжному вентилятору; оборудование имеет собственную систему вытяжки свежего воздуха, что снижает бесполезный расход жидкого азота и низкую температуру в цехе. Давление подачи жидкого азота берётся по модели: для DKN-LFT-1206, 1212, 0908 — 5~8 BAR, для DKN-LFT-1612 — 0.5~0.8 MPa; резервуар и трубопроводы поставляет пользователь.
Что касается безопасности, на переднем и заднем концах оборудования устанавливаются измерители содержания кислорода, уставка концентрации кислорода 19.5%~21.5%; сигнализатор концентрации кислорода связан с клапаном жидкого азота, при концентрации ниже уставки подача жидкости перекрывается, запускается вытяжка и подаётся светозвуковой сигнал; на конце выдачи продукта, у электрошкафа и на приёмном конце предусмотрены кнопки аварийного останова; вытяжной вентилятор сблокирован с оборудованием, без запуска вытяжного вентилятора оборудование не работает.
Мойка и обслуживание
Туннель имеет цельно-подъёмную конструкцию, ход подъёма 550 mm, внутренняя полость 750 mm, сетчатый конвейер и внутренняя полость корпуса могут полностью открываться для мойки; в нижней части корпуса имеется неглубокий V-образный дренажный выход, сточные воды мойки отводятся централизованно. Клапан управления жидким азотом имеет быстроразъёмное соединение, быстроизнашиваемые детали заменяются отдельно.
Области применения
Линии готовых блюд и полуфабрикатов: туннель подключается после фасовки, такт выравнивается с предыдущей операцией, тонкие изделия проходят заморозку от входного до выходного конца за несколько минут. Из водных продуктов такие материалы, как креветки и рыбное филе, требующие индивидуальной шоковой заморозки, раскладываются одним слоем на поверхности конвейера, а сопла управляются по зонам, что снижает слипание. Разделанное мясо птицы требует температуры в центре ниже -18℃, цикл более длительный, выбирается длинный туннель с широким сетчатым конвейером. Экстракты и пастообразные материалы в подложках имеют температуру на входе, близкую к комнатной, а целевую температуру ниже обычных замороженных продуктов, цикл подбирается по режиму той группы эксплуатационных параметров DKN-LFT-1212.
Разделение задач между туннелем и шкафом шоковой заморозки можно сверить напрямую: для непрерывного производства, стабильной номенклатуры и высоких требований к производительности — туннель; для многих номенклатур малыми партиями и частой смены продукта — шкафной вариант. Оба используют один и тот же принцип шоковой заморозки жидким азотом, разница в способе загрузки-выгрузки и организации такта; этот слой можно посмотреть в различия между шоковой заморозкой жидким азотом и механической шоковой заморозкой, а о компромиссе между площадью линии и производительностью можно узнать в производительность и площадь туннеля шоковой заморозки с жидким азотом для морепродуктов.
Частые вопросы
Является ли номинальная производительность туннеля постоянной величиной?
В материалах приведены справочные значения с предпосылками по продукту и упаковке. DKN-LFT-1612 обозначен около 1000 kg/h, DKN-LFT-1212 обозначен 1 m³/ч, и оба основаны на этой предпосылке. Фактическую производительность нужно один раз проверить, взвесив и засекая время на своём продукте.
Можно ли повысить производительность, ускорив сетчатый конвейер?
При повышении скорости время пребывания продукта в туннеле сокращается. У тонких продуктов ещё есть запас, а температура в центре толстых изделий и продуктов в упаковке может не достичь -18℃. Возможность повышения определяется температурой в центре продукта на выходе, а не показанием скорости конвейера.
В каком диапазоне можно настроить цикл заморозки под продукт?
У DKN-LFT-1206 — 6~30 минут, у DKN-LFT-1212 — 5~25 минут, у DKN-LFT-1612 — 8~40 минут с возможностью定制 по запросу. Это верхняя и нижняя границы частотного регулирования; конкретный цикл для определённого продукта определяется по фактическим измерениям.
Кто поставляет резервуар для жидкого азота и вытяжные воздуховоды?
Резервуар для жидкого азота, трубопровод подачи жидкого азота и вытяжные воздуховоды после отсоса поставляет пользователь. Со стороны оборудования предоставляются патрубки отсоса отходящих газов на входном и выходном концах, система вытяжки свежего воздуха и интерфейс вытяжного вентилятора; давление подачи жидкости задаётся по модели.
Как выбрать между туннелем и шкафом шоковой заморозки?
Для непрерывного производства, стабильной номенклатуры и высоких требований к производительности — туннель; для многих номенклатур малыми партиями и необходимости менять продукт в любое время — шкаф шоковой заморозки. Принцип системы жидкого азота у обоих типов одинаков, разница в такте загрузки-выгрузки и занимаемой площади.
Перед определением модели соберите четыре числа: время заморозки, толщину отдельного изделия, способ загрузки и цель по производительности, и свяжитесь с техническими инженерами Kunning Cryo для подбора: https://www.kunningcryo.com/ru/contact/