
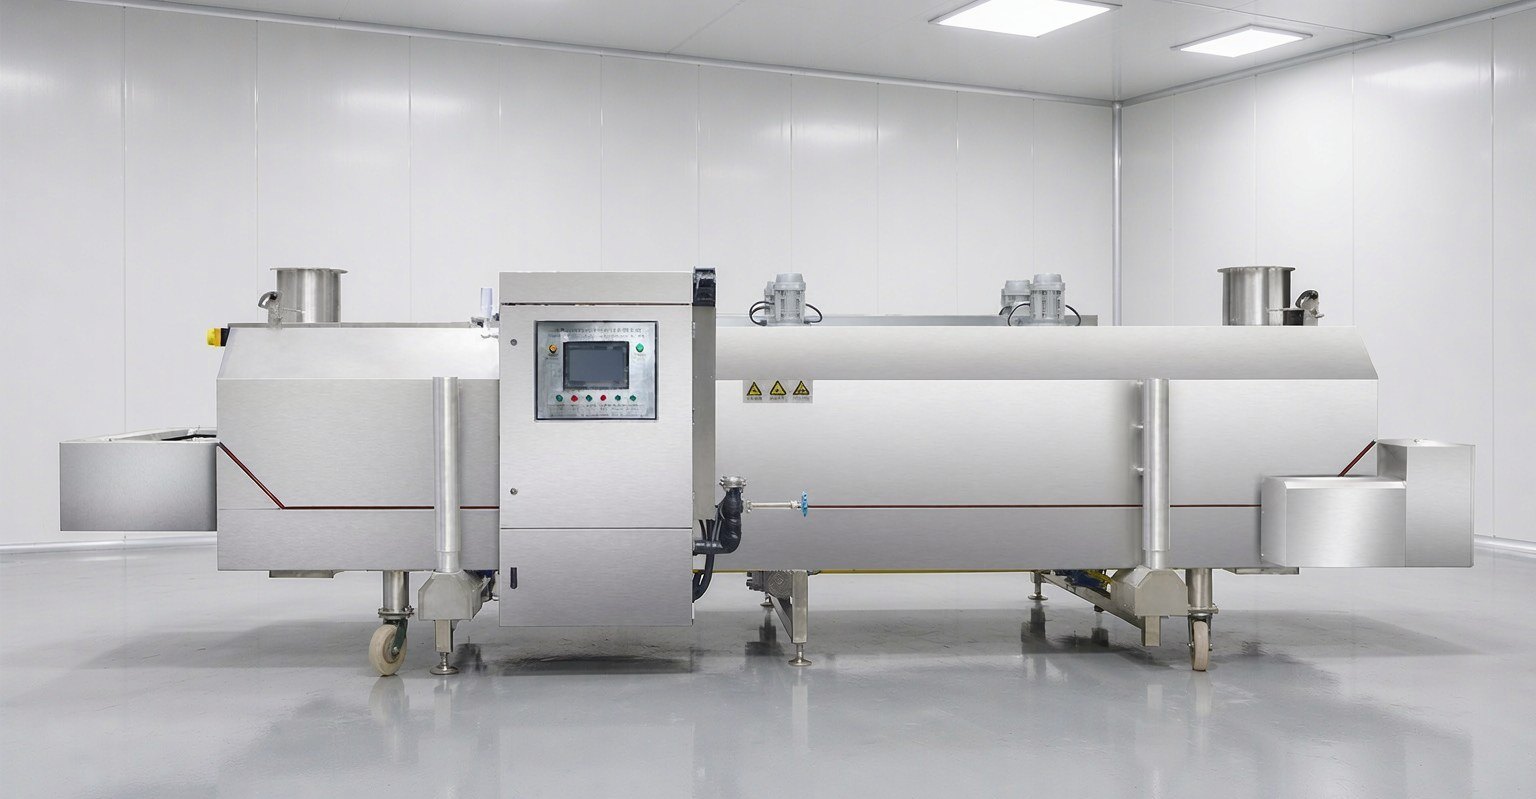
Festlegung des Gefrierzyklus im Flüssigstickstoff-Schnellgefriertunnel: Zusammenspiel von Bandgeschwindigkeit, Beladungsmenge und Eintrittstemperatur
In den technischen Unterlagen des DKN-LFT-1612 steht etwa 1000 kg/h, beim DKN-LFT-1212 steht 1 m³/Stunde, und beiden Zahlen folgt ein Satz: Bei unterschiedlichen Produkten und Verpackungsarten ergeben sich Unterschiede beim Durchsatz. Ein Tunnel ist eine kontinuierliche Produktionslinie, der Durchsatz wird aus dem Takt abgeleitet, und die technischen Datenblätter liefern keine feste Größe, die sich direkt für die Produktionsplanung verwenden lässt. Dieser Artikel zerlegt den Takt: Wie wird der Gefrierzyklus in die Bandgeschwindigkeit umgerechnet, wie wird die Beladungsdichte von der Geschwindigkeit in den Durchsatz umgerechnet, und an welcher Stelle verändert die Eintrittstemperatur den Zyklus.
Problemstellung
Die Nennkapazität hat Voraussetzungen
Die Durchsatzangaben in den Unterlagen setzen Produkttyp, Einzeldicke, Verpackungsart und Eintrittstemperatur voraus. Derselbe Tunnel, der 30 mm dicke zubereitete Produkte in Schalen verarbeitet, und einer, der ganze Teilstücke von Geflügel verarbeitet, unterscheiden sich beim Durchsatz pro Zeiteinheit um ein Mehrfaches. Wenn Nennwerte direkt für die Produktionsplanung verwendet werden, stellt man üblicherweise im ersten Monat nach Produktionsbeginn fest, dass die Planung nicht aufgeht.
Drei leicht zu unterschätzende Punkte
Erstens: die Tunnellänge als Kapazität zu betrachten. Die Länge beschreibt nur den Weg des Bandes im Gerät, die tatsächliche Produktion hängt zusätzlich von der Bandgeschwindigkeit und der auf dem Band befindlichen Beladungsmenge ab. DKN-LFT-1212 und DKN-LFT-1612 sind beide 12 Meter lang, die Bandbreite unterscheidet sich um 400 mm, und die Beladungsmenge pro Längeneinheit ist nicht gleich.
Zweitens: das Band schneller laufen zu lassen, um den Durchsatz zu erhöhen. Die Bandgeschwindigkeit bestimmt, wie lange das Produkt im Tunnel verweilt. Wird die Geschwindigkeit erhöht, wird der Gefrierzyklus verkürzt; dünne Produkte halten das noch aus, aber dicke Stücke und verpackte Produkte erreichen die Kerntemperatur von -18℃ nicht und werden ausgetragen, anschließend wird im Kühlhaus nachgefroren, die Eiskristalle sind bereits grob gewachsen, und die vorn eingesparte Zeit muss über die Qualität zurückgezahlt werden.
Drittens: nur den Durchsatz und nicht den Takt zu betrachten. Der Tunnel ist hinter der Koch-, Abfüll- oder Verpackungslinie angeordnet, sein Takt muss mit den vor- und nachgelagerten Prozessen übereinstimmen, sonst staut sich das Material auf der einen Seite und auf der anderen wird gewartet.
Prinzip und Schlüsselparameter
Die öffentliche Definition des Schnellgefrierens
Nach der öffentlichen Antwort der Marktaufsichtsbehörde von Shenzhen ist Schnellgefrieren das Einbringen vorbehandelter Lebensmittel in eine Anlage mit -30℃~-40℃, wobei innerhalb von 30 Minuten der Eiskristallbildungsbereich durchlaufen wird und die Kerntemperatur des Lebensmittels unter -18℃ liegen muss (Quelle: Portal der Volksregierung von Shenzhen, Antwort vom 2024-11-20, https://www.sz.gov.cn/hdjlpt/detail?pid=3036296 ). Diese 30 Minuten sind die verfahrenstechnische Untergrenze; wie lange die tatsächliche Verweilzeit im Tunnel ist, muss je nach Produktdicke und Eintrittstemperatur mit Zuschlag nach oben angesetzt werden.
Umrechnung vom Gefrierzyklus zur Bandgeschwindigkeit
Beim DKN-LFT-Serie ist der Zyklus vom Eintrittsende bis zum Austrittsende frequenzumrichtergeregelt einstellbar, die Bandgeschwindigkeit ergibt sich aus Bandlänge geteilt durch Zyklus.
| Modell | Bandabmessung (Länge×Breite) | Gefrierzyklus (Eintritts- bis Austrittsende) | Umgerechnete Bandgeschwindigkeit |
|---|---|---|---|
| DKN-LFT-1206 | 6000×1200 mm | 6~30 Minuten einstellbar | 0,2~1,0 m/min |
| DKN-LFT-1212 | 12000×1200 mm | 5~25 Minuten einstellbar | 0,48~2,4 m/min |
| DKN-LFT-1612 | 12000×1600 mm | 8~40 Minuten einstellbar (kundenspezifisch anpassbar) | 0,3~1,5 m/min |
Die Bandgeschwindigkeiten in der Tabelle ergeben sich aus Bandlänge und Zyklus und dienen dem Taktvergleich; die tatsächliche Einstellung richtet sich nach den gemessenen Kerntemperaturen des Produkts. Zur Serie gehört außerdem ein DKN-LFT-0908, Band 8000×900 mm, Außenmaße 8000×1750×1670 mm, Gesamtleistung etwa 15 kW, geeignet für Standorte mit begrenztem Platz und geringem Durchsatz einer einzelnen Linie.
Beladungsdichte rechnet Geschwindigkeit in Durchsatz um
Ist die Bandgeschwindigkeit festgelegt, fehlt für den Durchsatz noch eine Größe: wie viel Material pro Meter Bandfläche liegt. Schalen flach ausgelegt, Körbe gestapelt, Einzelstücke einschichtig verteilt – diese drei Beladungsarten unterscheiden sich bei gleicher Bandgeschwindigkeit im Durchsatz um ein Mehrfaches. Umgekehrt: Ist das Durchsatzziel festgelegt, schränkt die Beladungsart den Bandgeschwindigkeitsbereich ein und damit auch die erforderliche Tunnellänge. Abmessungen und Konfiguration der Modelle können direkt auf der Produktseite für Flüssigstickstoff-Schnellgefriertunnel verglichen werden.
Für den DKN-LFT-1212 gibt es eine Reihe von Praxisparametern als Anhaltspunkt: Gefriergut sind Extraktionsflüssigkeiten in Schalen, Schale 300×30×30 mm, Eintrittstemperatur 50℃, gefordert ist eine Kerntemperatur von -50℃, 6 Kubikmeter sollen in 6 Stunden完成, umgerechnet etwa 1 m³/Stunde, tatsächliche Schnellgefrierzeit etwa 30 Minuten, verwendet wird ein 12-Meter-Tunnel. Bei solchen Materialien liegt die Eintrittstemperatur nahe der Umgebungstemperatur und die Zieltemperatur unter der üblicher Gefriergüter, der Zyklus fällt daher in den längeren Bereich.
Weitere Größen, die den Zyklus beeinflussen
- Temperaturregelgenauigkeit ±2℃, Arbeitstemperatur -150℃~Raumtemperatur, im Leerlauf 10℃ pro Minute Absenkung möglich, vor Ort anpassbar.
- Das Kühlsystem des DKN-LFT-1206 ist mit einem Tieftemperatur-Langwellenmotor und Nylon-Axialventilatoren ausgestattet, Luftvolumenstrom 6000 m³/h, Luftdruck 65 Pa, Luftrichtung und Leitbleche sind zonenweise angeordnet.
- Die Flüssigstickstoffdüsen befinden sich über und unter dem Band, können alle geöffnet oder einzeln geöffnet werden, die Sprühwinkel oben und unten sind einstellbar; die Gefrierunterschiede zwischen Ober- und Unterseite des Produkts werden über diese Ebene ausgeglichen.
- Die Isolierschicht des Gehäuses ist 150 mm dick, das Band ist mit einem frequenzumrichtergeregelten Motor ausgestattet.
Auswahl- und Konfigurationshinweise
Zuerst drei Größen festlegen, dann über die Länge sprechen
Die Reihenfolge richtig stellen: Zuerst die vom Produktprozess vorgegebene Gefrierzeit (Minuten) betrachten, dann Einzeldicke und Beladungsart (Beladungsmenge pro Meter), und daraus das Durchsatzziel (kg/h oder m³/h) ableiten. Sind diese drei Größen festgelegt, konvergieren die wählbare Tunnellänge und der Bandgeschwindigkeitsbereich. Wird zuerst die Länge festgelegt und dann das Produkt angepasst, passt der Zyklus nicht zusammen, und es bleibt nur, über die Geschwindigkeit gegenzusteuern.
Der Bandgeschwindigkeitsbereich braucht Reserve
Der einstellbare Zyklusbereich ist nicht unbegrenzt. Die 6~30 Minuten des DKN-LFT-1206, die 5~25 Minuten des DKN-LFT-1212 und die 8~40 Minuten des DKN-LFT-1612 sind verfahrenstechnische Einstellbereiche. Bei der Auswahl sollte der Zyklusbedarf des Produkts in der Mitte des Bereichs liegen, damit Schwankungen im vorgelagerten Prozess oder ein kurzfristiger Produktwechsel nicht an die Grenzen stoßen.
Kaltluft und Sicherheit an beiden Enden des Ein- und Austritts
Die Ein- und Austrittsöffnungen des Tunnels sind die Stellen, an denen Kaltluft austritt; an beiden Enden sind Abgasabsaugöffnungen für leistungsstarke Abluftventilatoren vorgesehen, das Gerät verfügt über ein eigenes Frischluft-Absaugsystem, das den unnötigen Verbrauch von Flüssigstickstoff und die niedrige Temperatur in der Werkhalle reduziert. Der Flüssigstickstoff-Versorgungsdruck richtet sich nach dem Modell: DKN-LFT-1206, 1212 und 0908 liegen bei 5~8 BAR, DKN-LFT-1612 bei 0,5~0,8 MPa; Tank und Förderleitungen stellt der Betreiber selbst bereit.
Auf der Sicherheitsseite sind am vorderen und hinteren Ende des Geräts Sauerstoffgehaltsmessgeräte angebracht, der eingestellte Sauerstoffkonzentrationswert beträgt 19,5%~21,5%; der Sauerstoffkonzentrationsalarm ist mit dem Flüssigstickstoffventil verknüpft, bei Unterschreitung des eingestellten Werts wird die Versorgung abgeschaltet, die Absaugung gestartet und optischer sowie akustischer Alarm ausgelöst; am Ausgabeende, am Schaltschrank und am Entnahmeende ist jeweils ein Not-Aus-Schalter vorhanden; der Absaugventilator ist mit dem Gerät verriegelt, ohne startenden Absaugventilator läuft das Gerät nicht.
Reinigung und Wartung
Der Tunnel ist als Ganzes hubbar ausgeführt, Hubweg 550 mm, Innenraum 750 mm, Band und Innenraum des Gehäuses können zur Reinigung vollständig freigelegt werden; der Boden des Gehäuses ist flach V-förmig mit Wasserablauf ausgeführt, das Reinigungsabwasser wird zentral abgeführt. Das Flüssigstickstoff-Regelventil hat eine Schnellkupplung, Verschleißteile können einzeln ersetzt werden.
Anwendungsszenarien
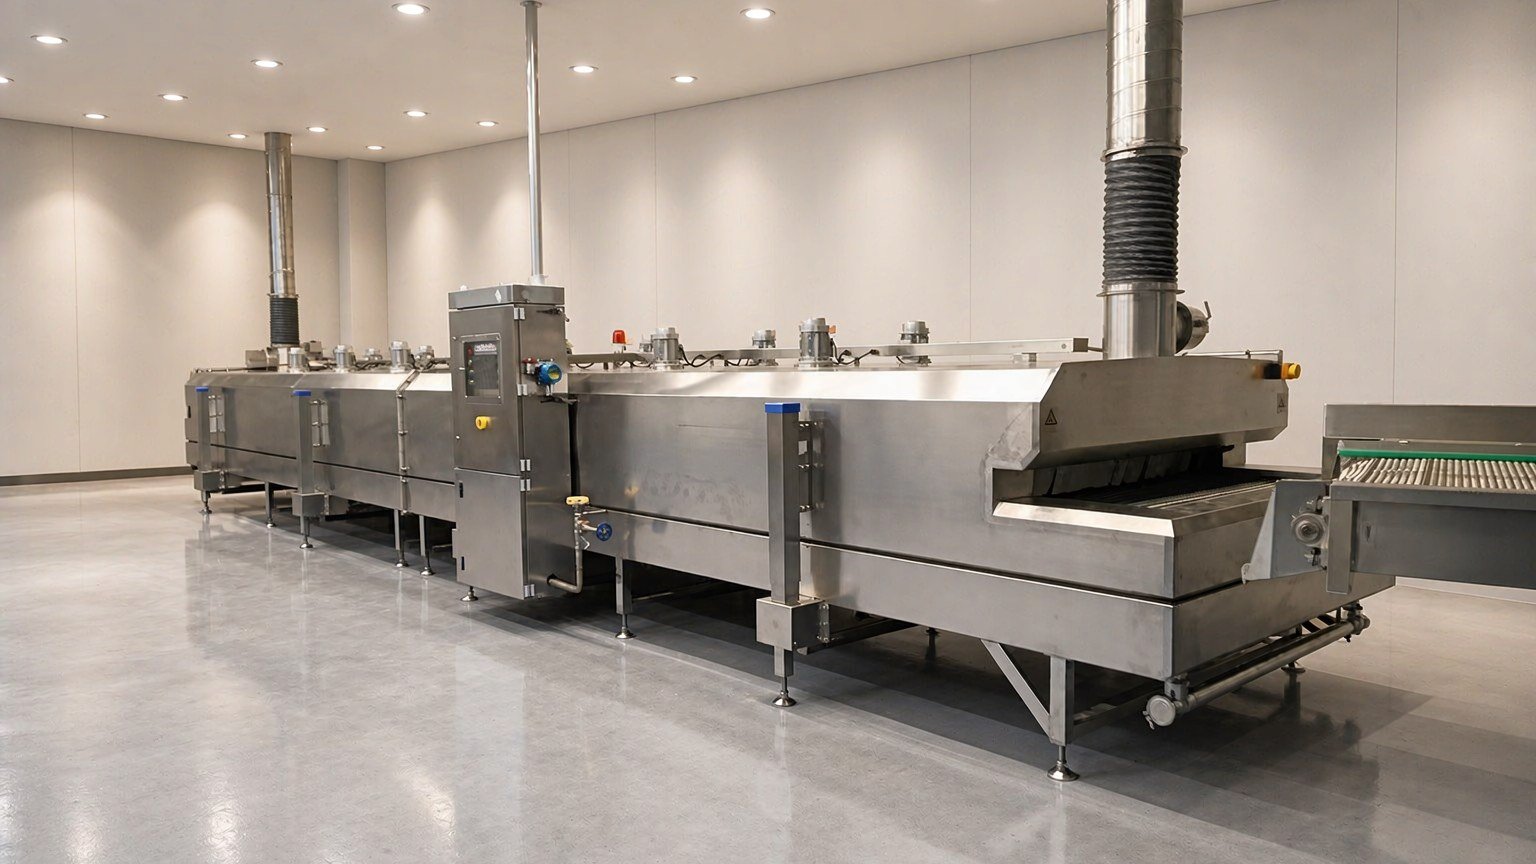
In Linien für zubereitete Lebensmittel und Convenience-Gerichte ist der Tunnel hinter der Abfüllung angeordnet, der Takt ist auf den vorgelagerten Prozess abgestimmt, dünne Produkte können vom Eintritts- bis zum Austrittsende innerhalb weniger Minuten gefroren werden. Bei Meeresfrüchten wie Garnelen und Fischfilets, die einzeln gefroren werden müssen, werden sie einschichtig auf dem Band verteilt und die Düsen zonenweise gesteuert, um Verkleben zu reduzieren. Bei Teilstücken von Geflügel muss die Kerntemperatur unter -18℃ gehalten werden, der Zyklus ist länger, hier wählt man einen langen Tunnel mit breitem Band. Bei Gefriergut in Schalen wie Extraktionsflüssigkeiten und pastösen Materialien liegt die Eintrittstemperatur nahe der Umgebungstemperatur und die Zieltemperatur unter der üblicher Gefriergüter; der Zyklus wird nach den Praxisparametern der DKN-LFT-1212-Reihe ausgelegt.
Die Aufgabenteilung zwischen Tunnel und Schnellgefrierschrank lässt sich direkt vergleichen: Kontinuierliche Produktion, stabile Sortimente und hohe Durchsatzanforderungen laufen über den Tunnel; viele Sorten in kleinen Chargen und häufig wechselnde Produkte laufen über den Schrank. Beide nutzen dasselbe Prinzip der Flüssigstickstoff-Schnellgefrierung, der Unterschied liegt in der Art des Ein- und Austritts und der Taktorganisation; diese Ebene ist unter Unterschiede zwischen Flüssigstickstoff-Schnellgefrierung und mechanischer Schnellgefrierung beschrieben, die Abwägung zwischen Produktionsflächenbedarf und Kapazität unter Kapazität und Fläche von Flüssigstickstoff-Schnellgefriertunneln für Meeresfrüchte.
Häufige Fragen
Ist die Nennkapazität eines Tunnels eine feste Größe?
Die Angaben in den Unterlagen sind Referenzwerte mit Voraussetzungen zu Produkt und Verpackung. DKN-LFT-1612 mit etwa 1000 kg/h und DKN-LFT-1212 mit 1 m³/Stunde beruhen beide auf dieser Voraussetzung. Der tatsächliche Durchsatz muss mit dem eigenen Produkt durch Wiegen und Zeitmessung ermittelt werden.
Erhöht eine schnellere Bandgeschwindigkeit den Durchsatz?
Bei höherer Geschwindigkeit verkürzt sich die Verweilzeit des Produkts im Tunnel. Bei dünnen Produkten ist noch Spielraum, bei dicken Stücken und verpackten Produkten erreicht die Kerntemperatur möglicherweise nicht -18℃. Ob erhöht werden kann, entscheidet die Kerntemperatur des Produkts beim Austritt, nicht der abgelesene Wert der Bandgeschwindigkeit.
In welchem Bereich kann der Gefrierzyklus je nach Produkt eingestellt werden?
DKN-LFT-1206 liegt bei 6~30 Minuten, DKN-LFT-1212 bei 5~25 Minuten, DKN-LFT-1612 bei 8~40 Minuten und ist kundenspezifisch anpassbar. Dies sind die Ober- und Untergrenzen der Frequenzumrichterregelung; der konkrete Zyklus für ein bestimmtes Produkt ist durch Messung zu ermitteln.
Wer stellt Flüssigstickstofftank und Abluftleitungen bereit?
Flüssigstickstofftank, Flüssigstickstoff-Förderleitungen sowie die Abluftleitungen nach der Absaugung stellt der Betreiber selbst bereit. Geräteseitig werden die Abgasabsaugöffnungen am Eintritts- und Austrittsende, das Frischluft-Absaugsystem und die Schnittstelle für den Abluftventilator bereitgestellt; der Versorgungsdruck wird je nach Modell eingestellt.
Wie wählt man zwischen Tunnel und Schnellgefrierschrank?
Für kontinuierliche Produktion, stabile Sortimente und hohe Durchsatzanforderungen den Tunnel; für viele Sorten in kleinen Chargen und häufig zu wechselnde Produkte den Schnellgefrierschrank. Das Flüssigstickstoffsystem ist bei beiden Arten vom Prinzip her gleich, der Unterschied liegt im Takt des Ein- und Austritts und im Flächenbedarf.
Vor der Festlegung des Modells die vier Größen Gefrierzeit, Einzeldicke, Beladungsart und Durchsatzziel zusammenstellen und sich für die Abstimmung an die technischen Ingenieure von Kunning Cryo wenden: https://www.kunningcryo.com/de/contact/