
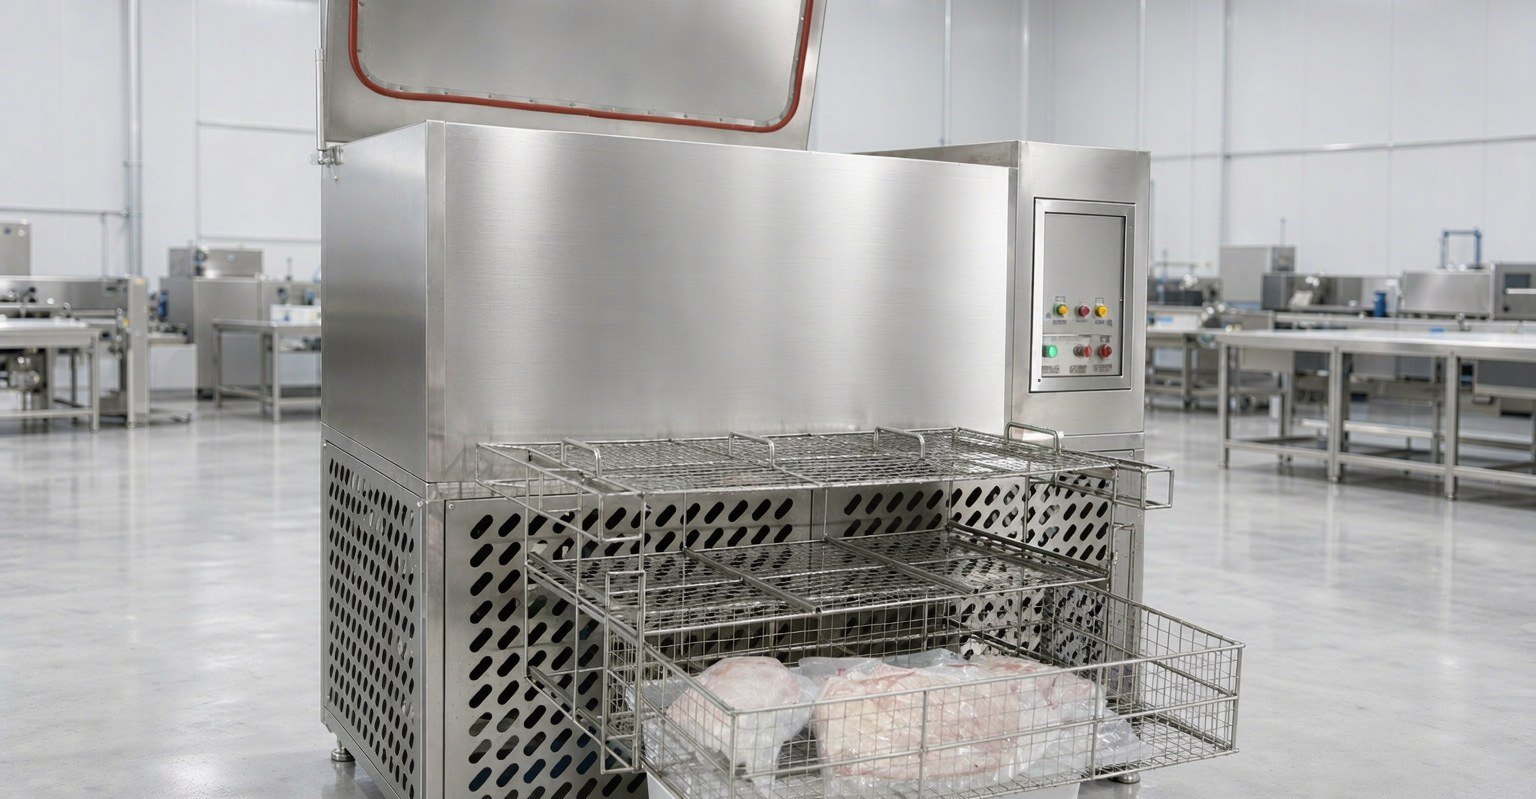
Die Auswahl besteht nicht darin, eine Durchsatzmenge einem Modell zuzuordnen. Bei ebenfalls 500 kg/h unterscheiden sich die Konfigurationen erheblich, je nachdem, ob das Material ganze Flusskrebse oder geschnittene Fischfilets, unverpackt oder in Beuteln, mit 85℃ Einlasstemperatur oder bei Raumtemperatur zugeführt wird. Deshalb führen wir zuerst die technische Bewertung durch und erstellen danach das Angebot: Die Kühlzeit oder Tieftemperaturzeit wird berechnet, daraus werden Modell, Konfiguration und Lieferzeit festgelegt.
Warum zuerst bewerten, dann anbieten
| Häufige Situation | Was bei direkter Angebotserstellung passiert | Vorgehen bei vorheriger Bewertung |
|---|---|---|
| Nur Durchsatz angegeben, z. B. 500 kg/h | Konfiguration nicht festlegbar, Angebot nur als Bereich möglich | Kühlzeit zuerst aus Material, Stückgröße und Temperatur berechnen, dann Konfiguration ableiten |
| Materialzustand nicht angegeben (frisch aus dem Kessel 85℃ / bereits vorgekühlt 0~5℃) | Bei gleichem Durchsatz deutlich unterschiedlicher Kältebedarf | Kühllast nach tatsächlicher Einlasstemperatur neu berechnen |
| Standortfläche und Raumhöhe nicht geprüft | Erst bei Anlieferung zeigt sich, dass Tunnellänge oder Gehäusehöhe nicht passen | In der Bewertungsphase Innen- und Außenmaße, Ein- und Auslaufrichtung prüfen |
| Bei Exportprojekten Spannung und Frequenz nicht bestätigt | Konfiguration für 380V/50Hz ausgelegt, am Zielort nicht nutzbar | Neuauswahl nach Spannung und Frequenz des Ziellandes |
| Sonderanfertigungen nicht bestätigt | Nachträgliche Positionen nach Angebotserstellung, Lieferzeit und Preis ändern sich | Wannenkörper, Förderung, Hub- und Zusatzvorrichtungen einmalig klären |
Einfach gesagt: Die Konfiguration im Angebot richtet sich nach dem Prozess. Erst wenn die Prozessparameter berechnet sind, haben Modell und Konfiguration im Angebot Aussagekraft.
Informationen, die wir von Ihnen benötigen
Es ist nicht erforderlich, alles auf einmal anzugeben. Nennen Sie zuerst Material, Durchsatz und Zieltemperatur, dann können wir mit der Zeitberechnung beginnen; die übrigen Punkte werden im Verlauf der Bewertung schrittweise bestätigt.
| # | Punkt | Erläuterung und Beispiel |
|---|---|---|
| 1 | Materialart und -form | Fisch, Garnelen, Schalentiere, Fleisch und Geflügel, Fertiggerichte, Backwaren, Obst und Gemüse usw.; ganz / geschnitten / einzeln gefroren / verpackt |
| 2 | Stückgröße | Gewicht, Dicke und Abmessungen des einzelnen Stücks oder Pakets |
| 3 | Durchsatz | kg/Charge (chargenweise) oder kg/h (kontinuierlich) |
| 4 | Einlasstemperatur | z. B. 85℃ (Gargut frisch aus dem Kessel), 20℃ (Material bei Raumtemperatur), 0~5℃ (vorgekühlt) |
| 5 | Zielendtemperatur | Temperatur, die am Auslauf erreicht werden soll, z. B. -18℃, -35℃, 0~5℃ |
| 6 | Gefrier- oder Kühlverfahren | Flüssigstickstoff-Schnellgefrieren, Immersionskühlung, Kompressorkühlung; bei Unsicherheit nur Zieltemperatur angeben, wir geben die Richtung vor |
| 7 | Verpackung und Anordnung | Unverpackt, Tabletts, Vakuumbeutel; ob Einzelgefrieren und Tablettierung erforderlich sind |
| 8 | Standortbedingungen | Verfügbare Fläche, Raumhöhe, Ein- und Auslaufrichtung, vorhandene Gabelstapler- oder Wagenwege |
| 9 | Stromversorgung | Inland 380V/50Hz oder Spannung und Frequenz am Exportzielort |
| 10 | Kältequelle | Ob bereits Flüssigstickstofftank und Gasversorgung vorhanden sind; bei mechanischer Kühlung, ob Kühlwasser verfügbar ist |
| 11 | Zielland und Normen | Exportzielland sowie einzuhaltende Spannung, Frequenz, Zertifizierungen oder Branchennormen |
| 12 | Projektphase und Lieferzeit | Neue Produktionslinie, Erweiterung oder Prototypenvalidierung sowie gewünschter Ankunftszeitpunkt |
Bewertungsablauf
- Bedarfsermittlung — Informationen aus der obigen Tabelle sammeln, bei Bedarf telefonisch oder per Video abstimmen, Schlüsselpunkte einzeln bestätigen.
- Berechnung der Kühl- / Tieftemperaturzeit — Kühl- oder Gefrierzeit und erforderliche Kälteleistung nach Materialabmessungen, Verpackungsart, Einlasstemperatur und Zielendtemperatur berechnen, daraus Chargenzeit oder Stundendurchsatz ableiten.
- Modell- und Konfigurationsauswahl — Richtung zwischen Flüssigstickstoff-Schnellgefrieren, Immersionskühlung und Kompressorkühlung festlegen, konkretes Modell (z. B. DKN-LFC Kammertyp, DKN-LFT Tunneltyp, DKN-RHV Immersionstyp, DKN-RHC Schnellkühlschrank), Spezifikationen und Konfigurationsliste angeben.
- Angebot und Lieferzeit — Angebot nach bestätigter Konfiguration erstellen, klar ausweisen, welche Positionen enthalten sind und welche der Auftraggeber übernimmt, z. B. die Leitungsführung von der Hauptstromversorgung bis zum Schaltschrank.
- Testlauf und Validierung — Bei geeigneten Projekten kann Material zum Werkstest gebracht werden, um Zeit und Endtemperatur anhand der tatsächlichen Abkühlkurve zu prüfen; bei Exportprojekten kann ein Gesamtgerätetest mit der Spannung und Frequenz des Zielorts kombiniert werden.
- Fertigung, Installation, Inbetriebnahme und Abnahme — Fertigung nach Plan, nach Anlieferung Entsendung von Personal für Installation und Inbetriebnahme, Unterstützung bei der Abnahme von Aussehen, Konfiguration und Funktion.
Technische Kompetenz
| Bereich | Inhalt |
|---|---|
| Modellabdeckung | Flüssigstickstoff-Schnellgefrierkammer, Flüssigstickstoff-Schnellgefriertunnel, Immersions-Schnellkühler, Lebensmittel-Schnellkühlschrank; Kasten-, Kammer- und Tunnelbauweise |
| Sonderanfertigung | Auslegung von Wannenabmessungen, Förder- und Hubmechanismen, Entwässerungs- und Rückgewinnungsvorrichtungen nach Materialform, Verpackungsart und Linientakt |
| Tieftemperaturprozess | Flüssigstickstoffgeräte erreichen Arbeitstemperaturen bis -150℃ und tiefer; Immersions-Schnellkühler Arbeitstemperatur ≤-35℃, lebensmittelechte Kühlflüssigkeit minimale Flüssigkeitstemperatur -50℃; Lebensmittel-Schnellkühlschrank minimal -45℃ im Innenraum |
| Gehäuse und Isolierung | SUS304 lebensmittelechter Edelstahl für Innen- und Außenkammer, lasttragende Stellen verstärkt und tieftemperaturbehandelt, mehrschichtige Isolierschaumdämmung, Ultra-Tieftemperatur-Dichtungsringe zur Aufnahme von Kälteschrumpfspannungen |
| Steuerung und Sicherheit | PLC + Touchscreen, PT100 (Klasse A) Temperaturmessung, PID-Automatikregelung und stufenweise Abkühlung; Flüssigstickstoff-Schnellgefriertunnel mit Sauerstoffkonzentrationsmessgerät (Einstellwert 19,5%~21,5%) und Abluftkopplung |
| Kundendienst | 1 Jahr Garantie auf die Gesamtmaschine, 2 Jahre auf das Steuerungssystem, jährlicher Vor-Ort-Besuch; bei Störungsmeldung zuerst telefonische oder Video-Abstimmung, bei Bedarf Vor-Ort-Einsatz nach dem Reaktionsablauf |
Zu Gerätestruktur und Standortfotos siehe Über uns; weitere Erläuterungen zu Prozessen und Leistungskurven siehe Technische Informationen.
Nach der Bewertung
Nach Bestätigung der Informationen wird in folgender Reihenfolge vorgegangen: Richtung und Konfiguration bestätigen → Angebot und Lieferzeit ausstellen → bei Bedarf Testlauf arrangieren → Materialbeschaffung und Fertigung → Versand und Vor-Ort-Installation und Inbetriebnahme → Abnahme. Die Bestätigungsergebnisse jedes Schritts werden archiviert; beide Seiten orientieren sich am bestätigten Plan und Vertrag.
Jetzt können wir beginnen
Senden Sie einfach Material, Durchsatz, Einlasstemperatur und Zieltemperatur.
Kontakt · Geräteauswahl · Produktübersicht
Online-Anfrage
Füllen Sie das Formular aus – wir antworten mit Konfigurationsempfehlung und Angebot innerhalb eines Werktags.