
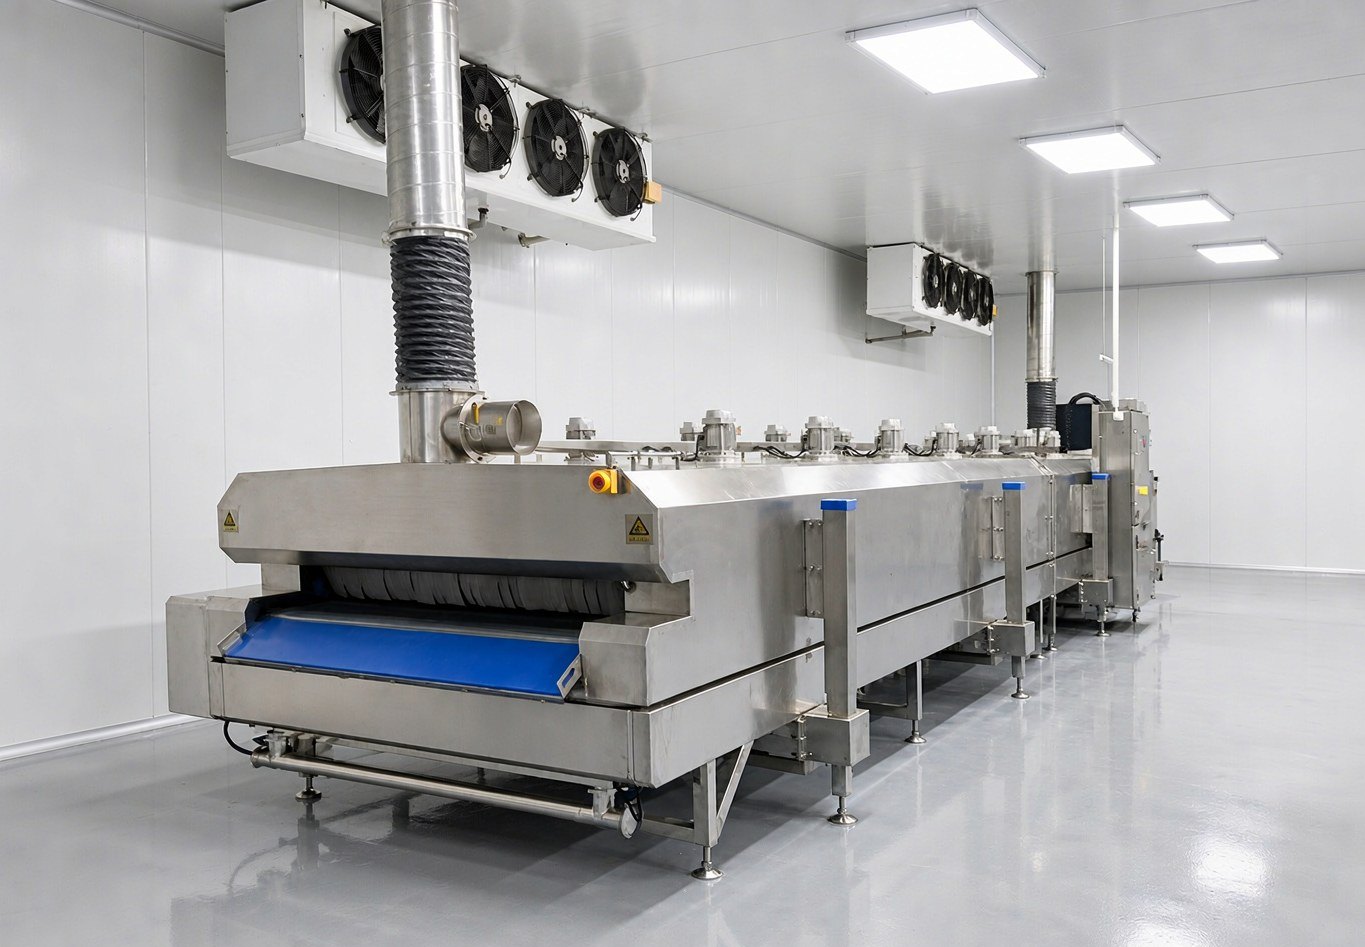
Die Produkte eines Fertiggerichtebetriebs in Ostchina bestehen überwiegend aus Fertigpackungen, marinierten und geschmorten Erzeugnissen sowie stückigen Gerichten. Nach dem Garen und Ausgeben müssen sie möglichst schnell eingefroren werden. In der Werkhalle gibt es viele verschiedene Sorten, die Einzelchargen sind nicht groß, und es fehlt an Personal. Die Organisation von Beschickung und Transfer sowie die Konsistenz zwischen den Chargen sind die beiden Schwerpunkte, die diese Konfiguration bewältigen muss. Bei vergleichbarer Kapazität ist das wählbare Modell die Flüssigstickstoff-Schnellfriertunnellinie DKN-LFT-1206, Netzband 6000 × 1200 mm, Gesamtleistung 9 kW. Die Betriebsparameter werden je nach Produkt in der Inbetriebnahmephase festgelegt.
I. Anwendungshintergrund
Bei zubereiteten Fertiggerichten lässt sich ein Punkt im Prozess nicht umgehen: Nach dem Garen ist die Temperatur noch hoch, und die Zeit, in der das Produkt dem Raumtemperaturbereich ausgesetzt ist, sollte so kurz wie möglich sein, daher muss es schnell in den Gefrierprozess übergehen. Auch die Produktformen unterscheiden sich stark – Saucenprodukte sind verpackt und haben einen hohen Wassergehalt, stückige Produkte wie geschmorter Schweinebauch oder Rinderbrust sind ungleichmäßig dick, geschnittene Produkte sind als Einzelstücke dünn, in gestapelter Form jedoch wieder dick. Gemeinsam ist ihnen, dass sie verpackt gefroren werden und die Dicke nicht genau bestimmbar ist, sodass Legemuster und Bandlauf nicht mit einer einzigen Parametereinstellung bewältigt werden können.
Die Produktionslinien in solchen Betrieben haben meist bereits mehrere Arbeitsgänge wie Braten, Abfüllen und Verpacken eingerichtet, und das Schnellfrieren wird oft hinten angehängt. Der verfügbare Platz und das Personal sind begrenzt. Daher wird die Geräteauswahl zuerst durch den Platz in der Werkhalle und das vorhandene Personal eingeschränkt, während die Kapazität eher nachrangig behandelt wird.
II. Prozessschwierigkeiten
Der Beschickungsabschnitt ist sehr personalintensiv. Für die Zuführung der Fertigpackungen in den Tunnel gibt es mehrere Verfahren mit jeweils eigenen Kosten. Direktes flaches Auslegen auf dem Netzband erfordert, dass Arbeitskräfte Stück für Stück platzieren; die Effizienz hängt davon ab, wie viele Personen bereitstehen. Das Einschieben ganzer Chargen mit Gestellen oder Tabletts ermöglicht eine geordnete Anordnung und einen stabilen Takt, aber die Gestelle müssen hinein- und herausbewegt werden können. Das Schieben von Transportwagen zum Einlaufende und anschließende Umladen spart einen Transportvorgang, doch die abgestellten Wagen benötigen Platz, und in engen Durchgängen lässt sich nicht rangieren.
Ein Chargenwechsel führt leicht zu Abweichungen. Bei einem Sortenwechsel unterscheiden sich Produktdicke, Wassergehalt und Verpackung. Wird die Bandgeschwindigkeit nicht entsprechend angepasst, ergeben sich auf demselben Band unterschiedliche Kerntemperaturen. Die nächste Charge mit den Parametern der vorherigen zu fahren erscheint bequem, doch genau hier liegt häufig das Problem der Chargenkonsistenz.
Sicherheit ist der Punkt, der langfristig überwacht werden muss. Im Tunnel wird mit Flüssigstickstoff gekühlt, wodurch der Sauerstoff in der Luft verdrängt wird. Das Gerät verfügt über eine Sauerstoffkonzentrationsüberwachung, doch Be- und Entladen, Wartung und Reinigung des Netzbandes finden direkt am Gerät statt. Nur wenn die Abläufe tragfähig sind und auch eingehalten werden, kann von Stabilität die Rede sein.
III. Anlagenkonfiguration
Für dieses Szenario ist die Flüssigstickstoff-Schnellfriertunnellinie DKN-LFT-1206 geeignet. Die Parameter stammen aus den technischen Unterlagen des Produkts:
| Position | Parameter |
|---|---|
| Bezeichnung | Flüssigstickstoff-Schnellfriertunnellinie |
| Tunnelnetzband | 6000 mm (Länge) × 1200 mm (Breite) |
| Außenmaße | 6000 × 2200 × 1750 mm |
| Arbeitstemperatur | -150℃ ~ Raumtemperatur |
| Temperaturregelgenauigkeit | ±2℃ |
| Abkühlgeschwindigkeit | Leerlauf 10℃ pro Minute |
| Gesamtleistung | 9 kW |
| Kältemittel | 5-8 BAR Flüssigstickstoff (Flüssigstickstofftank bauseits) |
| Sauerstoffkonzentrationsüberwachung | Sauerstoffkonzentrations-Sollwert 19,5%-21,5% |
Die Außenmaße von 6000 × 2200 × 1750 mm erfordern eine genaue Vorabplanung des Aufstellungsorts: Diese Linie beansprucht einen 6000 mm langen Durchgang, 2200 mm in der Breite, und an beiden Enden muss jeweils eine Bedienfläche freigehalten werden. In der Planungsphase sollte dieser Durchgang zunächst im Werkhallenplan eingezeichnet werden, um zu prüfen, ob er durch Stützen, Schaltschränke oder Entwässerungsrinnen unterbrochen wird. Lässt sich der Durchgang nicht freihalten, ist alles Weitere hinfällig.
Das Netzband mit 6000 mm Länge und 1200 mm Breite eignet sich für Szenarien, in denen die Hallentiefe begrenzt ist und dennoch eine kontinuierliche Materialdurchführung erforderlich ist. Die Bandbreite von 1200 mm reicht für Fertigpackungen aus: mehrere Reihen nebeneinander, mit Abstand zwischen den Einzelstücken. Die Legedichte wird über die Bandbreite reguliert, ohne dass übereinander gestapelt werden muss. Die Linie ist nicht besonders lang, die drei Abschnitte Einlauf, Tiefkühlung und Auslauf haben moderate Abstände, und die Bandgeschwindigkeit lässt sich anpassen, ohne die gesamte Maschinentemperatur extrem absenken zu müssen, um den Takt zu halten.
Die Gesamtleistung beträgt 9 kW, die Kältequelle ist 5-8 BAR Flüssigstickstoff, der Flüssigstickstofftank wird vom Betreiber bauseits bereitgestellt. Dieser Punkt muss bereits in der Phase des Hallenumbaus festgelegt werden: Wo steht der Tank, wie verläuft die Rohrleitung, wie weit ist er von der Tunnellinie entfernt – all das wirkt sich direkt darauf aus, wie bequem das Nachfüllen später ist.
IV. Prozessschwerpunkte
Zuerst die Beschickungsmethode festlegen, dann den Personalbedarf. Bei knappem Personal und Sorten mit geringen Anforderungen an die Anordnung können Gestelle chargenweise eingeschoben werden, um die Zeit für das manuelle Platzieren vor Ort zu reduzieren. Bei Einzelstücken, die nicht gedrückt werden dürfen und getrennt angeordnet werden müssen, wird das flache Auslegen auf dem Netzband gewählt. Beide Methoden stellen unterschiedliche Anforderungen an die Anzahl der Personen am Einlaufende und an den Platzbedarf. Dies muss in der Planungsphase gemeinsam mit der Werkhalle festgelegt werden und nicht erst, wenn das Gerät vor Ort ist.
An beiden Enden Pufferplätze für den Transfer vorsehen. Sobald sich am Auslaufende Material staut, drücken die bereits gefrorenen Produkte aufeinander und erwärmen sich wieder. Die Anzahl der Stellplätze für Transportwagen und der Umlaufbehälter ist auf die Einzelchargenmenge abzustimmen. Ein- und Auslauf sollten möglichst getrennt geführt werden, damit sich die Personenströme nicht behindern und der Takt nicht gegenseitig gestört wird.
Die Kerntemperatur wird nach Messwert beurteilt, nicht nach Zeit. Produkte, die gerade den Tunnel verlassen, haben im Kern noch Restwärme. Die Messung sollte erst nach Temperaturstabilisierung erfolgen, der Messpunkt am geometrischen Zentrum des Produkts oder an der dicksten Fleischstelle. Oberflächenwerte dürfen nicht als Ergebnis verwendet werden, da sonst die Kerntemperatur der gesamten Charge tatsächlich noch nicht erreicht ist.
Schnelles Durchlaufen des maximalen Eisbildungsbereichs. Im Temperaturbereich der Eisbildung verweilt das Wasser im Material umso länger, je gröber die Eiskristalle wachsen, wodurch die Zellstruktur beeinträchtigt wird und beim Auftauen leicht Wasser austritt. Die Vorgehensweise: Zunächst die Anordnung nach Produktdicke festlegen, dann die Bandgeschwindigkeit anpassen, um die Verweilzeit in diesem Bereich zu verkürzen und gleichzeitig die Kerntemperatur am Auslauf zu erreichen. Für beide Ziele muss im Probelauf ein Gleichgewicht gefunden werden. Die Betriebsparameter werden in der Inbetriebnahmephase nach dem tatsächlichen Produkt festgelegt und können nicht von anderen Sorten übernommen werden.
Sauerstoffkonzentration nach Bereich einhalten. Die Sauerstoffkonzentration im Tunnel ist auf 19,5%-21,5% eingestellt. Nach Be- und Entladen, Wartung oder Reinigung des Netzbandes ist zunächst zu bestätigen, dass die Konzentration wieder im Bereich liegt, bevor Personen hineingehen. Bei Alarm zuerst Personen entfernen, dann den Vorfall behandeln. Diese Priorität steht über der Produktionseile.
V. Geeignete Anwender und Auswahlhinweise
Diese Linie eignet sich für Szenarien in der Fertiggerichteverarbeitung, in denen die Sorten zwischen mehreren Kategorien von zubereiteten Gerichten wechseln, die Aufträge kontinuierlich sind und der manuelle Legaufwand reduziert werden soll: Fertigpackungen, marinierte und geschmorte Erzeugnisse, stückige und geschnittene Gerichte sowie andere gegarte Lebensmittel derselben Art.
Ob Kasten- oder Tunnelbauweise – drei Punkte genügen zur Entscheidung. Sind die Aufträge kontinuierlich, eine Charge nach der anderen ohne Stillstand, dann kommt der Wert der Tunnelbauweise mit zonierter Kühlung und kontinuierlicher Materialdurchführung erst zur Geltung. Lässt sich der Hallendurchgang freihalten? Eine 6000 mm lange Linie plus Bedienflächen an beiden Enden sind harte Bedingungen. Ist dies nicht möglich, wird ein Flüssigstickstoff-Schnellfrierschrank gewählt – geringer Platzbedarf, flexibler Materialwechsel. Wie oft werden die Spezifikationen pro Tag gewechselt? Bei vielen Sorten, kleinen Einzelchargen und häufigen Wechseln ist der Kastentyp praktischer, da nur das Programm geändert werden muss und die Linie nicht umgestellt wird.
Vor der Auswahl sollten folgende Punkte geklärt werden: Materialform und ob Stapelung zulässig ist, Zielkerntemperatur, Einzelchargenmenge, Tagesgesamtmenge sowie die in der Werkhalle verfügbare Durchgangsbreite und die Stromversorgungsbedingungen. Betriebsparameter wie Legeschichten, Bandgeschwindigkeit und Stickstoffnachfüllmenge sind in der Inbetriebnahmephase nach dem tatsächlichen Produkt zu bestätigen. Modellvergleiche und technische Details zum Tunnel finden sich auf der Produktseite für Flüssigstickstoff-Schnellfriertunnel, die Umrechnung von Bandgeschwindigkeit und Gefrierzyklus unter Wie der Gefrierzyklus festgelegt wird, und Praktiken aus verwandten Branchen werden laufend in den Kundenfällen zusammengestellt.
Häufige Fragen
Wird die Beschickung manuell ausgelegt oder mit Gestellen eingeschoben?
Das hängt von der Produktform und dem Personal in der Produktionslinie ab. Bei Einzelstücken, die nicht gedrückt werden dürfen und getrennt angeordnet werden müssen, ist das manuelle flache Auslegen auf dem Netzband geeigneter, erfordert jedoch festes Personal am Einlaufende. Bei geringen Anforderungen an die Anordnung und regelmäßigen Chargen können Gestelle chargenweise eingeschoben werden, was Personal spart. Beide Methoden stellen unterschiedliche Anforderungen an den Platz und die Umlaufbehälter und sollten in der Planungsphase gemeinsam mit der Werkhalle festgelegt werden.
Muss die Bandgeschwindigkeit bei einem Sortenwechsel neu eingestellt werden?
Ja. Bei unterschiedlicher Produktdicke, unterschiedlichem Wassergehalt und unterschiedlicher Verpackung ist die erforderliche Verweilzeit zum Erreichen derselben Kerntemperatur unterschiedlich. Die Parameter der vorherigen Charge zu übernehmen spart die Einstellarbeit, doch der Preis ist eine uneinheitliche Gefrierung zwischen den Chargen. Beim Materialwechsel zuerst das Netzband reinigen, dann Anordnung und Bandgeschwindigkeit nach der Produktdicke neu festlegen.
Muss die Sauerstoffkonzentrationsüberwachung nach der Installation nicht mehr beachtet werden?
Die Überwachung ist eine Standardausstattung mit einem Einstellbereich von 19,5%-21,5%. Doch über das Gerät hinaus braucht es einen konsequent umgesetzten Betriebsablauf: Vor und nach Be- und Entladen, Wartung und Reinigung des Netzbandes ist zunächst zu bestätigen, dass die Konzentration wieder im Bereich liegt, bevor Personen hineingehen. Bei Alarm zuerst Personen entfernen, dann den Vorfall behandeln. Diese Maßnahmen werden durch Regelungen und Aufzeichnungen umgesetzt; das Gerät selbst kann sie nicht ersetzen.
Welche harten Anforderungen stellt die Tunnellinie an die Werkhalle?
Die Außenmaße betragen 6000 × 2200 × 1750 mm. Es wird ein Durchgang von 6000 mm Länge und 2200 mm Breite benötigt, an beiden Enden ist jeweils eine Bedienfläche freizuhalten, und die Position des Flüssigstickstofftanks sowie der Rohrleitungsverlauf sind zu berücksichtigen. In Werkhallen, in denen der Durchgang durch Stützen oder Entwässerungsrinnen unterbrochen wird oder an beiden Enden keine Bedienplätze freigehalten werden können, ist die Wahl eines Kastengeräts sicherer.
Kundeninformationen wurden anonymisiert, die Modellkonfiguration ist eine Auswahlempfehlung für vergleichbare Kapazitäten.