
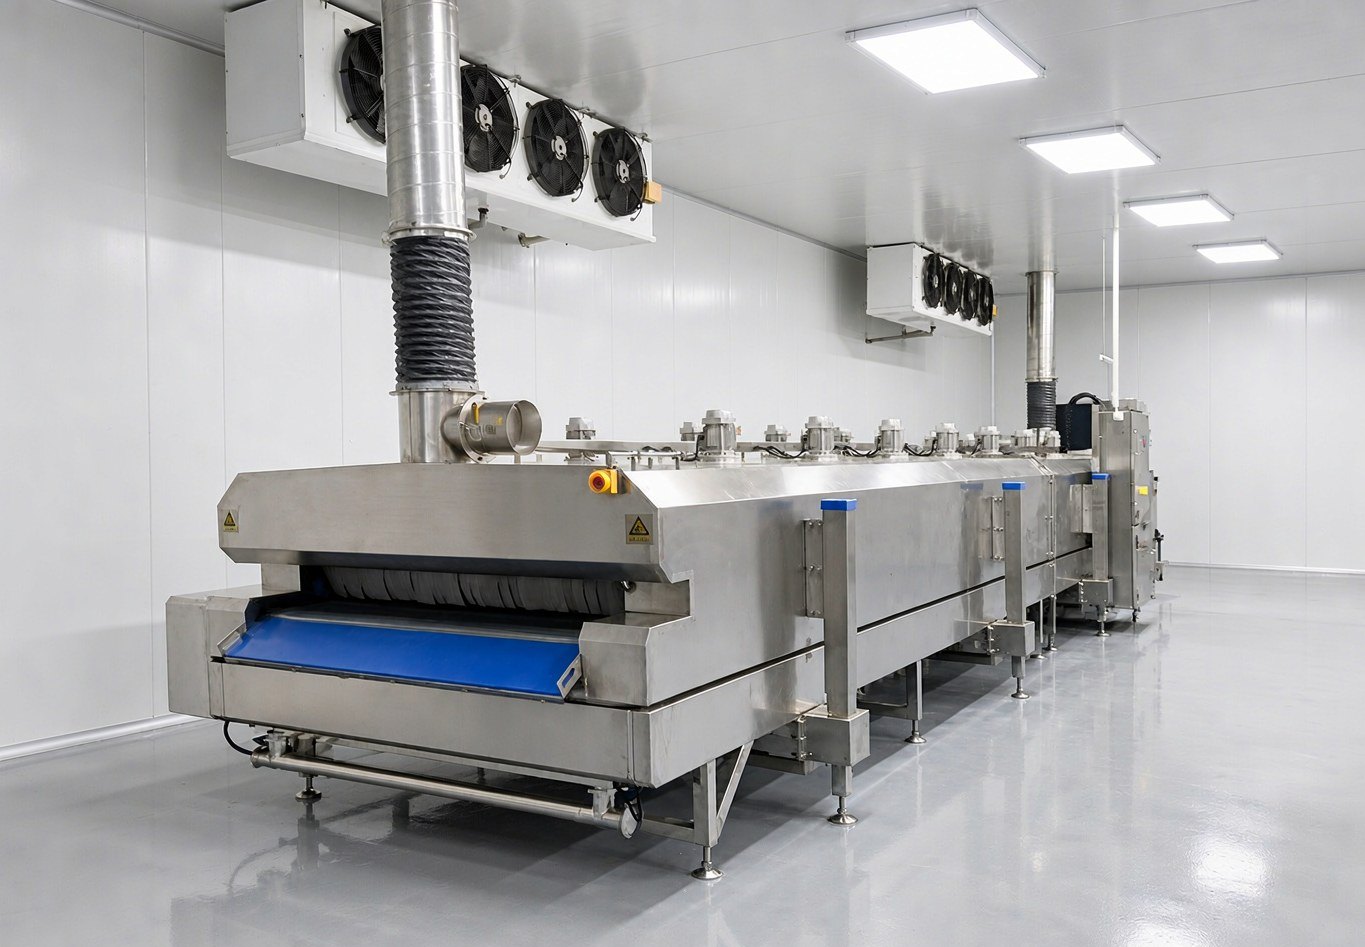
Продукция предприятия по переработке готовых блюд в Восточном Китае — это преимущественно наборы для приготовления, тушёные и маринованные изделия и блочные блюда; после приготовления требуется как можно быстрее завершить заморозку. В цехе широкий ассортимент, объём одной партии невелик, а рабочих рук недостаточно. Организация загрузки и транспортировки, а также стабильность между партиями — два ключевых вопроса, которые должна решать эта конфигурация. При аналогичной производительности доступная модель — туннельная линия шоковой заморозки жидким азотом DKN-LFT-1206, сетчатый конвейер 6000 × 1200 mm, мощность 9 kW, рабочие параметры определяются по продукту на этапе пусконаладки.
一、Предпосылки применения
У готовых блюд есть один технологический момент, который нельзя обойти: после приготовления температура ещё высокая, и чем короче время пребывания в зоне нормальной температуры, тем лучше, поэтому нужно как можно быстрее перейти к заморозке. Формы продукта тоже сильно различаются — соусные виды в упаковке с высоким содержанием влаги, блочные виды, такие как тушёная свинина и говяжья грудинка, имеют неравномерную толщину, а виды в виде полосок и ломтиков тонкие поштучно, но в стопке становятся толстыми. Общее у них — заморозка в упаковке, толщина неопределённа, и одна и та же комбинация параметров укладки и движения конвейера не может использоваться для всего.
На производственных линиях таких предприятий обычно уже выстроены процессы обжарки, фасовки и упаковки, а шоковая заморозка часто встраивается в последний участок, и выделяемые площади и рабочие руки ограничены. Поэтому выбор оборудования сначала определяется пространством цеха и наличной рабочей силой, а производительность отходит на второй план.
二、Технологические сложности
Участок загрузки очень трудоёмок. Способы подачи наборов в туннель имеют свою цену. Раскладка прямо на сетчатом конвейере вручную поштучно — эффективность зависит от количества людей на позиции; загрузка целыми партиями на стеллажах или лотках — укладка ровная, такт стабильный, но стеллажи должны входить и выходить; подача на оборотной тележке к входному концу с последующей перегрузкой на конвейер экономит одно перемещение, но тележка занимает место, и в узком проходе цеха не развернуться.
При смене партии легко потерять стабильность. При смене категории толщина продукта, влажность и упаковка разные; если скорость конвейера не скорректирована, температура в центре продукта на одной и той же ленте будет различаться. Использование параметров предыдущей партии для следующей кажется удобным, но именно здесь чаще всего и теряется стабильность партий.
Безопасность — это то, за чем нужно следить постоянно. Внутри туннеля охлаждение обеспечивается жидким азотом, который вытесняет кислород из воздуха. Оборудование оснащено мониторингом концентрации кислорода, но погрузка, разгрузка, ремонт и очистка сетчатого конвейера происходят рядом с оборудованием, и только при наличии работающего регламента и его исполнения можно говорить о стабильности.
三、Конфигурация решения
Для данного сценария подходит туннельная линия шоковой заморозки жидким азотом DKN-LFT-1206, параметры взяты из технической документации на продукт:
| Позиция | Параметр |
|---|---|
| Наименование | Туннельная линия шоковой заморозки жидким азотом |
| Сетчатый конвейер туннеля | 6000 mm (длина) × 1200 mm (ширина) |
| Габаритные размеры | 6000 × 2200 × 1750 mm |
| Рабочая температура | -150℃ ~ комнатная температура |
| Точность контроля температуры | ±2℃ |
| Скорость охлаждения | без нагрузки до 10℃ в минуту |
| Мощность | 9 kW |
| Хладагент | жидкий азот 5-8 BAR (азотный резервуар приобретается отдельно) |
| Мониторинг концентрации кислорода | уставка концентрации кислорода 19.5%-21.5% |
Габаритные размеры 6000 × 2200 × 1750 mm — размещение нужно просчитать заранее: эта линия займёт участок прохода длиной 6000 mm, шириной 2200 mm, и с обоих торцов нужно оставить по одной рабочей зоне. На этапе проектирования следует сначала нанести этот проход на план цеха и проверить, не перекрывается ли он колоннами, электрощитами или дренажными канавами; если проход не организуется, всё остальное теряет смысл.
Сетчатый конвейер длиной 6000 mm и шириной 1200 mm подходит для участков с ограниченной глубиной, где требуется непрерывная подача продукта. Ширина ленты 1200 mm для наборов достаточна: можно расположить несколько рядов параллельно с зазорами между единицами, плотность укладки регулируется шириной ленты без необходимости укладки в несколько слоёв. Линия не слишком длинная, расстояния между зонами загрузки, глубокой заморозки и выгрузки умеренные, есть запас для регулировки скорости конвейера, не нужно доводить температуру всего агрегата до крайне низких значений, чтобы выдержать такт.
Мощность 9 kW, источник холода — жидкий азот 5-8 BAR, азотный резервуар приобретается пользователем самостоятельно. Этот вопрос нужно решить на этапе реконструкции цеха: где разместить резервуар, как проложить трубопровод, на каком расстоянии от туннельной линии — это напрямую влияет на удобство дозаправки в будущем.
四、Технологические особенности
Сначала определить способ загрузки, затем — количество персонала. Для категорий с нехваткой рук и невысокими требованиями к укладке можно загружать целыми партиями на стеллажах, сокращая время ручной раскладки; для единиц, которые боятся сдавливания и требуют раздельного размещения, используется раскладка на сетчатом конвейере. Эти два способа предъявляют разные требования к количеству людей на входном конце и к площади, и это нужно определять вместе с цехом на этапе проектирования, а не пробовать после прибытия оборудования.
На обоих концах предусмотреть буферные зоны. Как только на выходном конце скапливается продукт, уже замороженные изделия сдавливают друг друга и размягчаются. Количество мест стоянки тележек и оборотной тары подбирается по объёму одной партии; вход и выход по возможности разделить, чтобы людские потоки не пересекались и такт не нарушался взаимными помехами.
Температуру в центре определять по показаниям, а не по времени. У продукта, только что вышедшего из туннеля, в сердцевине ещё остаточное тепло; измерение следует проводить после стабилизации температуры, точка замера — геометрический центр продукта или наиболее толстое место. Показания поверхностного слоя нельзя использовать как результат, иначе температура в центре всей партии фактически ещё не достигнута.
Быстрое прохождение через зону максимального кристаллообразования. В диапазоне температур замерзания влаги в материале чем дольше время пребывания, тем крупнее растут кристаллы льда, что влияет на клеточную структуру и приводит к выделению воды при размораживании. Подход: сначала определить способ укладки по толщине продукта, затем отрегулировать скорость конвейера, сократив время пребывания в этой зоне, одновременно обеспечив достижение целевой температуры в центре на выходе. Эти две цели нужно найти баланс при пробных прогонах; рабочие параметры определяются на этапе пусконаладки по фактическому продукту, их нельзя переносить на другие категории.
Концентрацию кислорода поддерживать в заданном диапазоне. Концентрация кислорода в туннеле установлена 19.5%-21.5%. После погрузки, разгрузки, ремонта или очистки сетчатого конвейера сначала убедиться, что концентрация вернулась в диапазон, и только затем входить; при срабатывании сигнализации — сначала вывести людей, затем устранять. Приоритет этого правила выше, чем у стремления выполнить план по выпуску.
五、Область применения и рекомендации по выбору
Эта линия подходит для сценариев переработки готовых блюд, где ассортимент чередуется между несколькими категориями, заказы непрерывны и есть стремление сократить ручную раскладку: наборы для приготовления, тушёные и маринованные изделия, блочные блюда и блюда в виде полосок и ломтиков, а также другие аналогичные готовые продукты.
Шкафной или туннельный тип — достаточно трёх критериев. Непрерывны ли заказы: если партия идёт за партией без остановки, ценность зонного охлаждения и непрерывной подачи туннеля раскрывается в полной мере; есть ли возможность организовать проход в цехе: линия 6000 mm плюс рабочие зоны с обоих торцов — жёсткое условие, если не организуется, выбирайте шкаф шоковой заморозки жидким азотом — малогабаритный и гибкий при смене продукта; как часто меняются规格 за день: при широком ассортименте, малых партиях и частых переключениях шкафной тип позволяет сменить программу без переналадки линии, что удобнее.
Перед выбором нужно чётко определить следующее: форму материала и допустимость укладки в слои, целевую температуру в центре, объём одной партии, суточный суммарный объём, а также доступную ширину прохода и условия электропитания в цехе. Количество слоёв укладки, скорость конвейера, расход азота и другие рабочие параметры подтверждаются на этапе пусконаладки по фактическому продукту. Сравнение моделей и технические детали туннеля можно посмотреть на странице продукта туннельной шоковой заморозки жидким азотом, пересчёт скорости конвейера и цикла заморозки — в разделе как определить цикл заморозки, практические примеры из аналогичных отраслей также постепенно собраны в разделе клиентские кейсы.
Часто задаваемые вопросы
Загрузка вручную или подача на стеллажах?
Зависит от формы продукта и персонала на линии. Для категорий, где единицы боятся сдавливания и требуют раздельного размещения, ручная раскладка на сетчатом конвейере более уместна, но на входном конце нужно постоянно держать человека; при невысоких требованиях к укладке и ровных партиях загрузка на стеллажах целыми партиями экономит рабочую силу. Эти два способа предъявляют разные требования к площади и оборотной таре, и это нужно определять вместе с цехом на этапе проектирования.
Нужно ли заново регулировать скорость конвейера при смене категории?
Да. При разной толщине, влажности и упаковке продукта время пребывания для достижения одной и той же температуры в центре будет разным. Использование параметров предыдущей партии экономит наладку, но ценой является неравномерная заморозка между партиями. При смене продукта сначала очистить сетчатый конвейер, затем заново определить укладку и скорость конвейера по толщине продукта.
Мониторинг концентрации кислорода — установили и можно не следить?
Мониторинг — это стандартная комплектация с уставкой 19.5%-21.5%, но помимо оборудования необходим реально исполняемый регламент: перед погрузкой, разгрузкой, ремонтом и очисткой сетчатого конвейера убедиться, что концентрация вернулась в диапазон, и только затем входить; при сигнализации — сначала вывести людей, затем устранять. Эти действия обеспечиваются регламентом и записями, само оборудование их не заменяет.
Какие жёсткие требования туннельная линия предъявляет к цеху?
Габаритные размеры 6000 × 2200 × 1750 mm, требуется участок прохода длиной 6000 mm и шириной 2200 mm, с обоих торцов — рабочие зоны, также нужно учесть место для азотного резервуара и трассировку трубопровода. В цехах, где проход перекрыт колоннами или дренажными канавами и с обоих торцов невозможно выделить рабочие места, надёжнее выбрать шкафную модель.
Данные клиента анонимизированы, конфигурация модели — рекомендация по выбору для аналогичной производительности.