
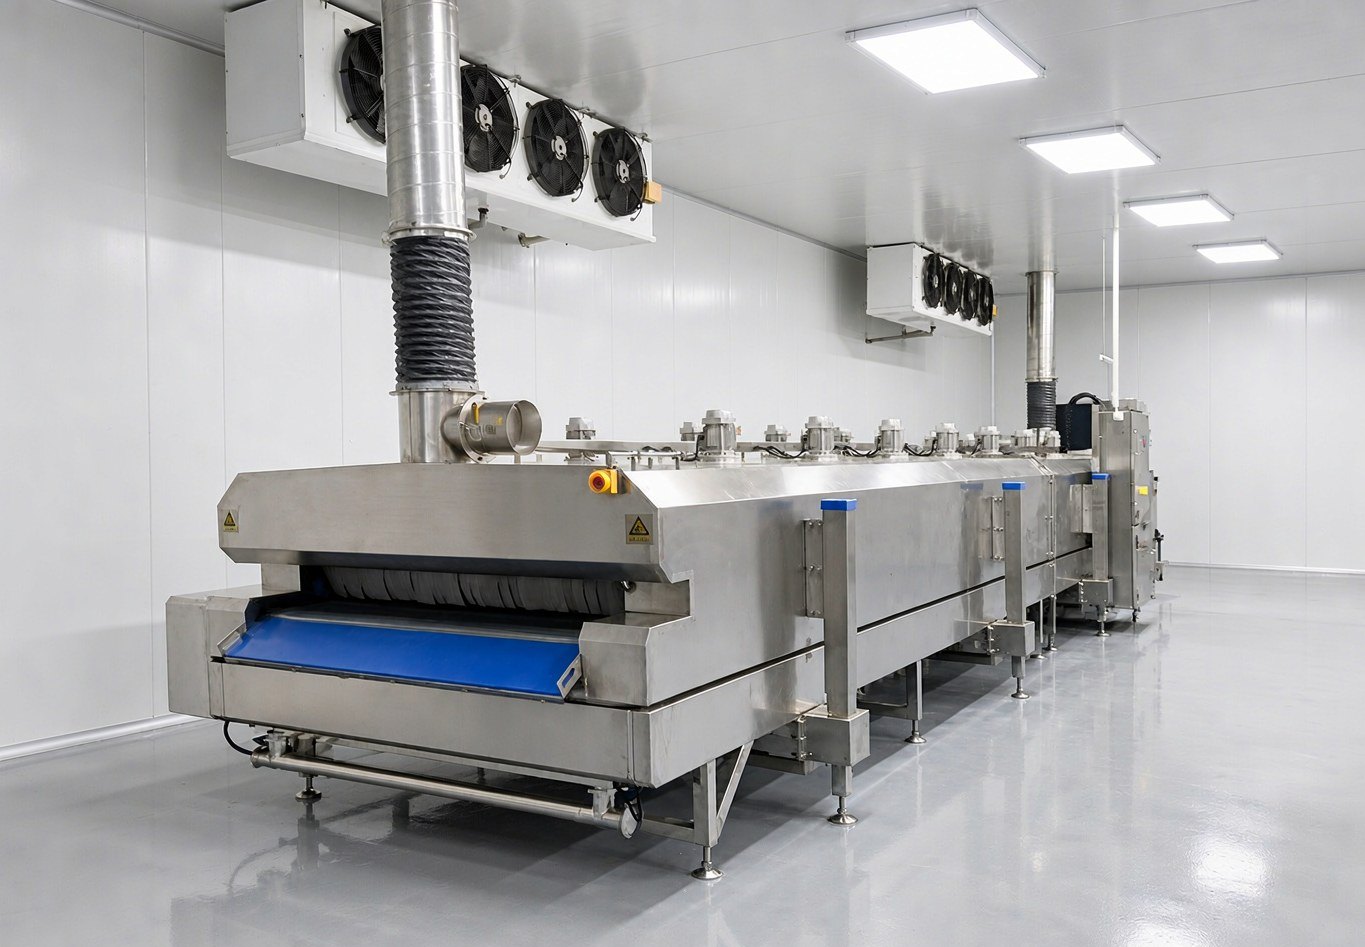
Una empresa de alimentos preparados del este de China produce principalmente paquetes condimentados, productos estofados y platos en bloques; tras la cocción se requiere completar la congelación lo antes posible. En el taller hay variedad de productos, el volumen por lote no es grande y el personal es limitado. La organización de la carga y el transporte, junto con la consistencia entre lotes, son los dos puntos clave que debe resolver esta configuración. Para una capacidad similar, el modelo disponible es la línea de túnel de congelación rápida con nitrógeno líquido DKN-LFT-1206, con cinta de malla de 6000 × 1200 mm y potencia total de 9 kW; los parámetros de operación se definen según el producto durante la etapa de puesta en marcha.
I. Antecedentes de aplicación
Los alimentos preparados condimentados tienen un punto inevitable en el proceso: después de la cocción la temperatura sigue siendo alta, y cuanto más corto sea el tiempo de exposición a temperatura ambiente, mejor, por lo que deben entrar a congelación lo antes posible. Las formas del producto también varían mucho: los de tipo salsa van envasados y con alto contenido de humedad; los de tipo bloque, como cerdo estofado o falda de res, tienen espesor irregular; los de tipo tira u hoja son delgados por pieza, pero apilados resultan gruesos. El punto común es que se congelan envasados y el espesor no es predecible, por lo que la colocación y la velocidad de la cinta no pueden usar un solo conjunto de parámetros para todo.
La mayoría de las líneas en este tipo de plantas ya tienen programadas varias etapas de salteado, llenado y envasado, y la congelación rápida suele insertarse en un tramo posterior, con espacio y personal limitados. Por eso, la selección del equipo queda primero condicionada por el espacio del taller y la mano de obra disponible; la capacidad de producción pasa a un segundo plano.
II. Dificultades del proceso
La etapa de carga consume mucha mano de obra. Para introducir los paquetes condimentados en el túnel, cada método tiene su costo. Extenderlos directamente sobre la cinta de malla, colocándolos pieza por pieza a mano, depende de cuántas personas se asignen; introducirlos por lotes con estantes o bandejas permite una colocación ordenada y un ritmo estable, pero los estantes deben poder entrar y salir; empujar carros de transferencia hasta la entrada y luego volcarlos sobre la cinta ahorra un traslado, pero el estacionamiento de los carros ocupa espacio, y en talleres con pasillos estrechos no se pueden maniobrar.
El cambio de lote tiende a desviarse. Al cambiar de categoría, el espesor, la humedad y el envase del producto son diferentes; si la velocidad de la cinta no se ajusta en consecuencia, la temperatura central del producto que sale de la misma cinta presentará diferencias. Reutilizar los parámetros del lote anterior parece ahorrar trabajo, pero la consistencia entre lotes suele fallar precisamente aquí.
La seguridad es el aspecto que exige atención permanente. Dentro del túnel se utiliza nitrógeno líquido para la refrigeración, lo que desplaza el oxígeno del aire. El equipo cuenta con monitoreo de concentración de oxígeno, pero las acciones de carga y descarga, mantenimiento y limpieza de la cinta ocurren junto al equipo; solo si el procedimiento se sostiene y alguien lo ejecuta se puede hablar de estabilidad.
III. Configuración de la solución
Este escenario se adapta a la línea de túnel de congelación rápida con nitrógeno líquido DKN-LFT-1206, con parámetros tomados de la documentación técnica del producto:
| Concepto | Parámetro |
|---|---|
| Nombre | Línea de túnel de congelación rápida con nitrógeno líquido |
| Cinta de malla del túnel | 6000 mm (largo) × 1200 mm (ancho) |
| Dimensiones exteriores | 6000 × 2200 × 1750 mm |
| Temperatura de trabajo | -150℃ ~ temperatura ambiente |
| Precisión de control de temperatura | ±2℃ |
| Velocidad de enfriamiento | En vacío, 10℃ por minuto |
| Potencia total | 9 kW |
| Refrigerante | Nitrógeno líquido a 5-8 BAR (tanque de nitrógeno líquido a cargo del usuario) |
| Monitoreo de oxígeno | Valor de consigna de oxígeno 19.5%-21.5% |
Las dimensiones exteriores son 6000 × 2200 × 1750 mm; la ubicación debe calcularse con precisión: esta línea ocupará un tramo de pasillo de 6000 mm de largo y 2200 mm de ancho, y en ambos extremos debe dejarse una superficie de operación. En la etapa de planificación conviene dibujar este pasillo en el plano del taller para ver si queda interrumpido por columnas, tableros eléctricos o canales de drenaje; si no se puede habilitar el pasillo, nada de lo demás importa.
La cinta de malla de 6000 mm de largo y 1200 mm de ancho es adecuada para plantas con profundidad limitada que necesitan paso continuo de material. El ancho de 1200 mm es suficiente para paquetes condimentados: se colocan varias columnas en paralelo, dejando separación entre piezas, y la densidad de colocación se ajusta con el ancho de la cinta, sin necesidad de apilar capas. La línea no es especialmente larga; las tres secciones de entrada, congelación profunda y salida tienen distancias moderadas, y la velocidad de la cinta tiene margen de ajuste, sin necesidad de llevar la temperatura del equipo a valores extremadamente bajos para sostener el ritmo.
La potencia total es de 9 kW y la fuente de frío es nitrógeno líquido a 5-8 BAR; el tanque de nitrógeno líquido corre a cargo del usuario. Este aspecto debe definirse junto con la remodelación de la planta: dónde se ubica el tanque, cómo van las tuberías y a qué distancia está de la línea del túnel, lo que incide directamente en la facilidad de recarga futura.
IV. Puntos clave del proceso
Primero definir el método de carga, luego el personal. Para categorías con personal limitado y requisitos de colocación no exigentes, se puede introducir el lote completo con estantes, reduciendo el tiempo de colocación en sitio; para piezas que no deben comprimirse y deben separarse, se extienden sobre la cinta de malla. Ambos métodos exigen diferente número de personas en la entrada y diferente espacio, por lo que deben definirse junto con el taller en la etapa de planificación, no probarse cuando el equipo ya esté instalado.
Dejar posiciones de amortiguación en ambos extremos del transporte. Si se acumula producto en la salida, los productos ya congelados se comprimen entre sí y se reblandecen. La cantidad de posiciones de estacionamiento de carros y de contenedores de transferencia se dimensiona según el volumen por lote; la entrada y la salida deben separarse en lo posible para que los flujos de personal no se crucen y el ritmo no se vea afectado.
La temperatura central se determina por lectura, no por tiempo. El producto que acaba de salir del túnel aún tiene calor residual en el núcleo; debe medirse después de que la temperatura se estabilice, tomando como punto de medición el centro geométrico o la parte más gruesa. La lectura superficial no sirve como resultado, pues de lo contrario la temperatura central del lote aún no habrá alcanzado el valor.
Paso rápido por la zona de máxima formación de cristales de hielo. En el rango de temperatura en que el agua del material se congela, cuanto más tiempo permanezca, más gruesos crecen los cristales de hielo, lo que afecta la estructura celular y favorece la salida de agua al descongelar. El método consiste en definir primero la forma de colocación según el espesor del producto y luego ajustar la velocidad de la cinta para acortar ese tiempo de permanencia, logrando al mismo tiempo que la temperatura central a la salida cumpla el valor. Ambos objetivos requieren pruebas para encontrar el punto de equilibrio; los parámetros de operación se definen según el producto real durante la etapa de puesta en marcha y no pueden copiarse de otras categorías.
La concentración de oxígeno se ejecuta por rango. La concentración de oxígeno dentro del túnel está configurada en 19.5%-21.5%. Después de carga y descarga, mantenimiento o limpieza de la cinta, primero confirmar que la concentración haya vuelto al rango antes de ingresar; ante una alarma, primero evacuar a las personas y luego atender la situación. Este punto tiene prioridad sobre la urgencia de producción.
V. Aplicaciones y recomendaciones de selección
Esta línea es adecuada para escenarios de procesamiento de alimentos preparados en los que se alternan varias categorías de platos condimentados, los pedidos son continuos y se desea reducir la colocación manual: paquetes condimentados, productos estofados, platos en bloques y tiras, así como otros alimentos cocidos del mismo tipo.
Para decidir entre modelo de gabinete o de túnel, basta con tres puntos. Si los pedidos son continuos, lote tras lote sin parar, el valor de la refrigeración por zonas y el paso continuo del túnel se aprovecha plenamente; si el pasillo del taller puede habilitarse, la línea de 6000 mm más las superficies de operación en ambos extremos es una condición indispensable; si no se puede habilitar, conviene elegir el congelador de nitrógeno líquido tipo gabinete, que ocupa menos espacio y es más flexible para cambiar material; si se cambia de especificación muchas veces al día, con especificaciones variadas, lotes pequeños y cambios frecuentes, el modelo de gabinete permite cambiar el programa sin mover la línea, lo que resulta más práctico.
Antes de la selección, definir con claridad estos puntos: forma del material y si se permite apilar, temperatura central objetivo, volumen por lote, volumen acumulado diario, y el ancho de pasillo y las condiciones eléctricas que puede ofrecer el taller. Los parámetros de operación como número de capas de colocación, velocidad de la cinta y cantidad de reposición de nitrógeno deben confirmarse según el producto real durante la etapa de puesta en marcha. La comparación de modelos y los detalles técnicos del túnel pueden consultarse en la página del producto de túnel de congelación rápida con nitrógeno líquido; la conversión entre velocidad de cinta y ciclo de congelación se encuentra en cómo definir el ciclo de congelación, y las prácticas de industrias similares se recopilan en casos de clientes.
Preguntas frecuentes
¿La carga se hace con colocación manual o con estantes?
Depende de la forma del producto y del personal de la línea. Para categorías en las que las piezas no deben comprimirse y deben separarse, la colocación manual extendida sobre la cinta de malla es más adecuada, pero requiere personal fijo en la entrada; para productos con requisitos de colocación no exigentes y lotes ordenados, la introducción por lotes con estantes ahorra mano de obra. Ambos métodos exigen diferentes condiciones de espacio y contenedores de transferencia, por lo que deben definirse junto con el taller en la etapa de planificación.
¿Al cambiar de categoría hay que reajustar la velocidad de la cinta?
Sí. Con diferente espesor, humedad y envase, el tiempo de permanencia necesario para alcanzar la misma temperatura central es diferente. Reutilizar los parámetros del lote anterior ahorra ajustes, pero a costa de una congelación inconsistente entre lotes. Al cambiar de material, primero limpiar la cinta y luego definir de nuevo la colocación y la velocidad según el espesor del producto.
¿El monitoreo de oxígeno, una vez instalado, ya no requiere atención?
El monitoreo es una configuración habitual, con rango configurado de 19.5%-21.5%, pero además del equipo se requiere un procedimiento operativo que se ejecute correctamente: antes y después de carga y descarga, mantenimiento y limpieza de la cinta, confirmar que la concentración haya vuelto al rango antes de ingresar; ante una alarma, primero evacuar a las personas y luego atender la situación. Estas acciones se sostienen con normas y registros; el equipo por sí solo no las sustituye.
¿Qué requisitos físicos exige la línea de túnel al taller?
Las dimensiones exteriores son 6000 × 2200 × 1750 mm; se requiere un tramo de pasillo de 6000 mm de largo y 2200 mm de ancho, con superficie de operación en ambos extremos, y también debe considerarse la ubicación del tanque de nitrógeno líquido y el trazado de las tuberías. En talleres donde el pasillo queda interrumpido por columnas o canales de drenaje y no se pueden dejar posiciones de operación en ambos extremos, es más prudente optar por el modelo de gabinete.
La información del cliente ha sido anonimizada; la configuración del modelo es una recomendación de selección para una capacidad similar.