
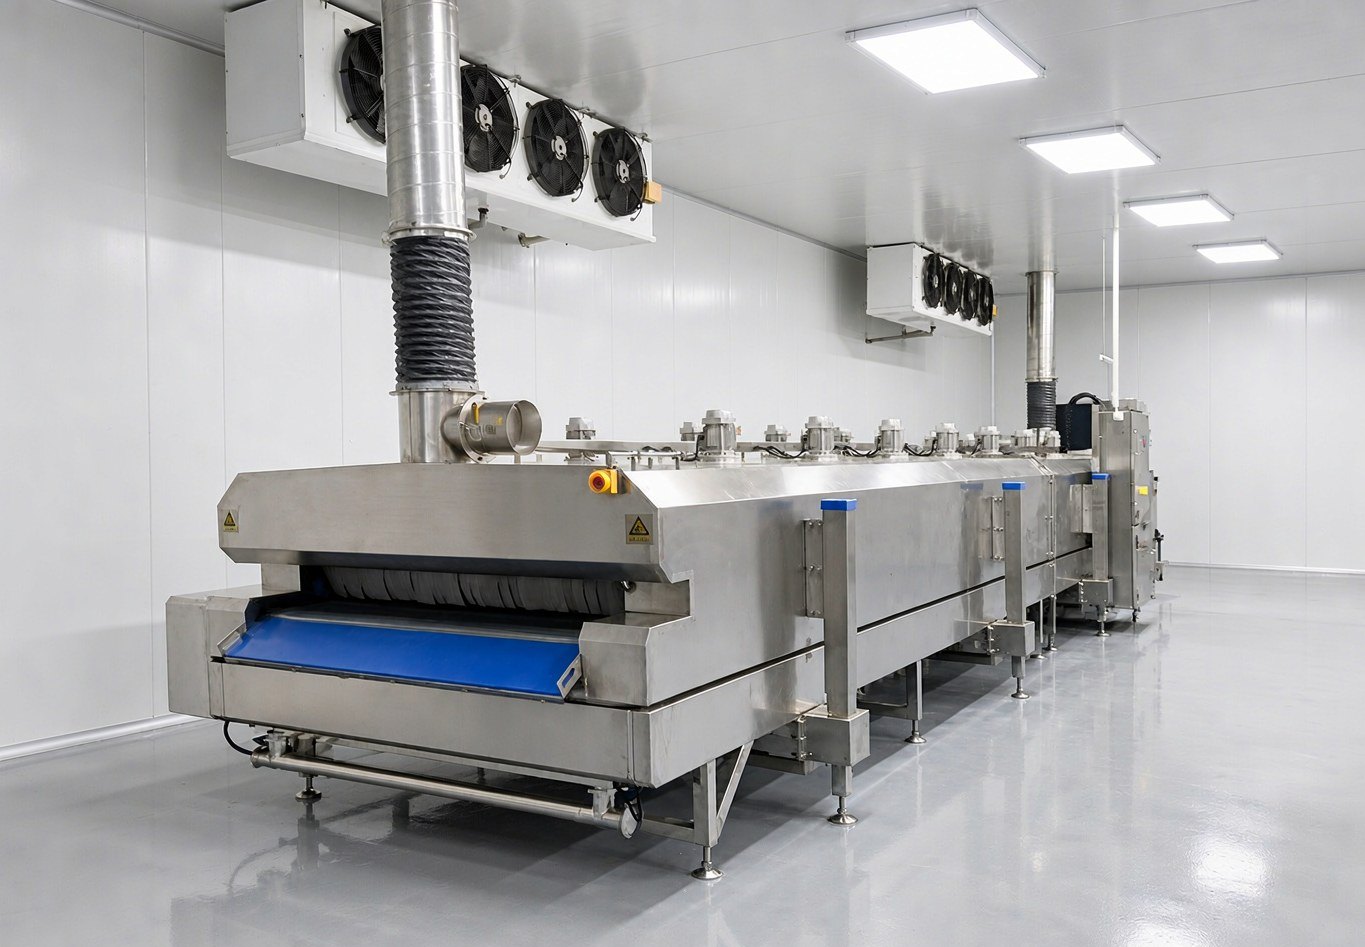
Sản phẩm của một doanh nghiệp chế biến suất ăn sơ chế ở Hoa Đông chủ yếu là gói điều vị, sản phẩm kho tẩm gia vị và món dạng khối; sau khi nấu chín ra khỏi nồi cần được cấp đông càng sớm càng tốt; trong xưởng chủng loại đa dạng, lượng đưa vào mỗi lô không lớn, nhân lực lại eo hẹp. Việc sắp xếp cấp liệu và trung chuyển cùng tính đồng nhất giữa các lô là hai trọng điểm mà cấu hình này cần xử lý. Với năng suất tương đương, model có thể chọn là dây chuyền hầm cấp đông nitơ lỏng DKN-LFT-1206, băng tải lưới 6000 × 1200 mm, công suất toàn máy 9 kW, thông số vận hành được xác định theo sản phẩm trong giai đoạn chạy thử.
一、Bối cảnh ứng dụng
Suất ăn sơ chế điều vị có một điểm không thể tránh trong quy trình: sau khi nấu chín nhiệt độ vẫn còn cao, thời gian tiếp xúc với vùng nhiệt độ thường càng ngắn càng tốt, nên cần nhanh chóng vào cấp đông. Hình dạng sản phẩm cũng rất khác nhau — loại sốt có bao bì, độ ẩm cao; loại dạng khối như thịt kho, gân bò độ dày không đều; loại dạng sợi và lát đơn chiếc mỏng, nhưng khi xếp chồng lại dày. Điểm chung là cấp đông có bao bì, độ dày không xác định, cách xếp liệu và tốc độ băng tải không thể dùng một bộ thông số cho tất cả.
Dây chuyền trong các nhà máy loại này phần lớn đã sắp xếp các công đoạn xào nấu, chiết rót, đóng gói, cấp đông thường được chèn vào đoạn sau, diện tích và nhân lực được chia đều có hạn. Vì vậy cách chọn thiết bị trước tiên bị không gian xưởng và nhân lực tại chỗ giới hạn, năng suất ngược lại là việc xếp sau.
二、Khó khăn trong quy trình
Công đoạn cấp liệu rất tốn nhân công. Gói điều vị vào hầm bằng cách nào, mỗi cách đều có cái giá của nó. Trải trực tiếp trên băng tải lưới, dựa vào nhân công xếp từng miếng, hiệu suất phụ thuộc vào số người đứng; dùng giá liệu hoặc khay liệu đẩy nguyên lô vào, xếp đặt ngay ngắn, nhịp độ ổn định, nhưng giá liệu phải ra vào được; dùng xe đẩy quay vòng đẩy đến đầu vào rồi đổ lên băng tải, tiết kiệm một công đoạn vận chuyển, nhưng xe đẩy đỗ lại phải chiếm chỗ, xưởng có lối đi hẹp thì không xoay được.
Đổi lô dễ bị lệch chuẩn. Đổi chủng loại, độ dày sản phẩm, độ ẩm, bao bì đều khác, nếu tốc độ băng tải không điều chỉnh theo, nhiệt độ tâm của cùng một băng tải sẽ có khác biệt. Lô sau dùng lại thông số lô trước, nhìn thì tiện, nhưng tính đồng nhất theo lô thường hỏng ở chỗ này.
An toàn là hạng mục phải theo dõi lâu dài. Trong hầm dựa vào nitơ lỏng để làm lạnh, oxy trong không khí bị thay thế. Thiết bị có giám sát nồng độ oxy, nhưng các động tác xếp dỡ liệu, bảo trì, vệ sinh băng tải lưới đều diễn ra bên cạnh thiết bị, quy trình phải đứng vững, có người thực hiện, mới nói được đến ổn định.
三、Cấu hình phương án
Bối cảnh này phù hợp với dây chuyền hầm cấp đông nitơ lỏng DKN-LFT-1206, thông số dẫn từ tài liệu kỹ thuật sản phẩm:
| Hạng mục | Thông số |
|---|---|
| Tên | Dây chuyền hầm cấp đông nitơ lỏng |
| Băng tải lưới hầm | 6000 mm (dài) × 1200 mm (rộng) |
| Kích thước ngoài | 6000 × 2200 × 1750 mm |
| Nhiệt độ làm việc | -150℃ ~ nhiệt độ phòng |
| Độ chính xác kiểm soát nhiệt | ±2℃ |
| Tốc độ giảm nhiệt | Không tải giảm 10℃ mỗi phút |
| Công suất toàn máy | 9 kW |
| Môi chất lạnh | Nitơ lỏng 5-8 BAR (bồn nitơ lỏng tự chuẩn bị) |
| Giám sát nồng độ oxy | Giá trị đặt nồng độ oxy 19.5%-21.5% |
Kích thước ngoài 6000 × 2200 × 1750 mm, vị trí đặt phải tính rõ trước: dây chuyền này sẽ chiếm một đoạn lối đi dài 6000 mm, chiều rộng 2200 mm, hai đầu còn phải chừa mỗi bên một mặt thao tác. Giai đoạn phương án trước tiên vẽ lối đi này lên mặt bằng xưởng, xem có bị cột, tủ điện hoặc rãnh thoát nước cắt ngang không; lối đi không chừa ra được, phía sau nói gì cũng vô ích.
Băng tải lưới dài 6000 mm, rộng 1200 mm, phù hợp với bối cảnh chiều sâu khu vực nhà máy có hạn, lại cần qua liệu liên tục. Mặt băng tải 1200 mm đối với gói điều vị là đủ dùng: xếp song song vài cột, giữa các miếng để khoảng trống, mật độ xếp liệu điều chỉnh theo chiều rộng mặt băng tải, không cần xếp chồng lên. Thân dây chuyền không quá dài, khoảng cách ba đoạn vào liệu, làm lạnh sâu, ra liệu vừa phải, tốc độ băng tải có dư địa điều chỉnh, không cần ép nhiệt độ toàn máy xuống cực thấp để gắng gượng nhịp độ.
Công suất toàn máy 9 kW, nguồn lạnh là nitơ lỏng 5-8 BAR, bồn nitơ lỏng do bên sử dụng tự chuẩn bị. Phần này phải xác định cùng lúc trong giai đoạn cải tạo nhà xưởng: bồn đặt ở đâu, đường ống đi thế nào, cách dây chuyền hầm bao xa, liên quan trực tiếp đến việc sau này bổ sung dịch có thuận tiện không.
四、Điểm kỹ thuật quy trình
Xác định cách cấp liệu trước, rồi mới định nhân lực. Với chủng loại nhân lực eo hẹp, yêu cầu xếp đặt không cao, có thể để giá liệu đẩy nguyên lô vào, giảm thời gian xếp miếng tại chỗ; loại đơn chiếc sợ bị ép, phải tách riêng thì đi theo cách trải trên băng tải lưới. Hai cách có yêu cầu khác nhau về số người đứng ở đầu vào, cần bao nhiêu chỗ, giai đoạn phương án phải xác định cùng xưởng, không thể đợi thiết bị đến mới thử.
Trung chuyển chừa vị trí đệm ở hai đầu. Đầu ra một khi ùn liệu, sản phẩm đã đông xong sẽ ép lẫn nhau mềm lại. Số lượng vị trí đỗ xe đẩy và thùng quay vòng bố trí theo lượng đưa vào mỗi lô, vào liệu và ra liệu cố gắng đi riêng, luồng người không đụng nhau, nhịp độ mới không bị ảnh hưởng lẫn nhau.
Nhiệt độ tâm đánh giá theo số đọc, không theo thời gian. Sản phẩm vừa ra khỏi hầm phần lõi còn nhiệt dư, phải đợi nhiệt độ ổn định rồi mới đo, điểm đo lấy tâm hình học hoặc chỗ dày nhất của sản phẩm. Số đọc bề mặt không thể dùng làm kết quả, nếu không nhiệt độ tâm của cả lô thực ra chưa đạt.
Nhanh chóng đi qua vùng tinh thể đá lớn nhất. Độ ẩm của vật liệu trong khoảng nhiệt độ đóng băng đó, thời gian lưu càng dài, tinh thể đá lớn càng thô, cấu trúc tế bào bị ảnh hưởng, khi rã đông dễ ra nước. Cách làm là trước tiên định cách xếp đặt theo độ dày sản phẩm, rồi điều chỉnh tốc độ băng tải, rút ngắn thời gian lưu đoạn này, đồng thời để nhiệt độ tâm ra liệu đạt chuẩn. Hai mục tiêu phải chạy thử tìm điểm cân bằng, thông số vận hành được xác định theo sản phẩm thực tế trong giai đoạn chạy thử, chủng loại khác không thể áp dụng nguyên.
Nồng độ oxy thực hiện theo khoảng. Nồng độ oxy trong hầm đặt 19.5%-21.5%. Sau khi xếp dỡ liệu, bảo trì hoặc vệ sinh băng tải lưới, trước tiên xác nhận nồng độ trở về trong khoảng rồi mới vào người; một khi báo động, trước tiên rút người, sau đó xử lý. Điều này có ưu tiên cao hơn việc đuổi sản lượng.
五、Đối tượng phù hợp và gợi ý chọn model
Dây chuyền này phù hợp với bối cảnh chế biến suất ăn sơ chế có chủng loại luân chuyển giữa vài loại món điều vị, đơn hàng liên tục, lại mong giảm nhân công xếp miếng: gói điều vị, sản phẩm kho tẩm gia vị, món dạng khối và dạng sợi lát, cùng các loại thực phẩm chín khác cùng loại.
Dạng tủ hay dạng hầm, xem ba điểm là đủ. Đơn hàng có liên tục không, một lô tiếp một lô không dừng máy, giá trị phân vùng làm lạnh, qua liệu liên tục của hầm mới phát huy được; lối đi xưởng có mở ra được không, thân dây chuyền 6000 mm cộng hai đầu mặt thao tác là điều kiện cứng, không mở ra được thì chọn tủ cấp đông nitơ lỏng, chiếm chỗ nhỏ, đổi liệu linh hoạt; một ngày đổi quy cách bao nhiêu lần, quy cách đa dạng, lô nhỏ, chuyển đổi thường xuyên, dạng tủ đổi chương trình không động dây chuyền, ngược lại tiện hơn.
Trước khi chọn model xác định rõ mấy việc này: hình dạng vật liệu và có cho phép xếp chồng không, nhiệt độ tâm mục tiêu, lượng đưa vào mỗi lô, lượng tích lũy mỗi ngày, cùng chiều rộng lối đi và điều kiện nguồn điện mà xưởng có thể cung cấp. Số lớp xếp liệu, tốc độ băng tải, lượng bổ sung nitơ — những thông số vận hành này phải xác nhận theo sản phẩm thực tế trong giai đoạn chạy thử. Đối chiếu model và chi tiết kỹ thuật hầm có thể xem trang sản phẩm hầm cấp đông nitơ lỏng, quy đổi tốc độ băng tải và chu kỳ cấp đông xem chu kỳ cấp đông xác định thế nào, cách làm của ngành tương tự cũng được sắp xếp dần trong ca khách hàng.
Câu hỏi thường gặp
Cấp liệu dùng nhân công xếp hay giá liệu đẩy vào?
Xem hình dạng sản phẩm và nhân lực dây chuyền. Chủng loại đơn chiếc sợ ép, cần tách riêng, nhân công trải trên băng tải lưới phù hợp hơn, nhưng đầu vào phải cố định người đứng; loại yêu cầu xếp đặt không cao, lô ngay ngắn, giá liệu đẩy nguyên lô vào tiết kiệm được nhân công. Hai cách có yêu cầu khác nhau về mặt bằng và thùng quay vòng, giai đoạn phương án phải xác định cùng xưởng.
Đổi chủng loại có cần điều chỉnh lại tốc độ băng tải không?
Có. Độ dày sản phẩm, độ ẩm, bao bì khác nhau, thời gian lưu cần để đạt cùng nhiệt độ tâm cũng khác. Dùng lại thông số lô trước tiết kiệm chạy thử, cái giá là giữa các lô đông không đồng nhất. Khi đổi liệu trước tiên vệ sinh băng tải lưới, rồi định lại cách xếp đặt và tốc độ băng tải theo độ dày sản phẩm.
Giám sát nồng độ oxy lắp rồi không cần quản nữa sao?
Giám sát là cấu hình thông thường, khoảng đặt 19.5%-21.5%, nhưng ngoài thiết bị còn phải có quy trình thao tác thực hiện đến nơi: trước sau khi xếp dỡ liệu, bảo trì, vệ sinh băng tải lưới, trước tiên xác nhận nồng độ trở về trong khoảng rồi mới vào người, khi báo động trước tiên rút người sau đó xử lý. Những động tác này dựa vào chế độ và ghi chép để thực hiện, bản thân thiết bị không thể thay thế.
Dây chuyền hầm có yêu cầu cứng gì với xưởng?
Kích thước ngoài 6000 × 2200 × 1750 mm, cần một đoạn lối đi dài 6000 mm, rộng 2200 mm, hai đầu mỗi bên chừa mặt thao tác, còn phải xem xét vị trí bồn nitơ lỏng và hướng đường ống. Xưởng có lối đi bị cột hoặc rãnh thoát nước cắt ngang, hai đầu không chừa ra được vị trí thao tác, chuyển sang chọn model dạng tủ ổn thỏa hơn.
Thông tin khách hàng đã được xử lý ẩn danh, cấu hình model là gợi ý chọn model cho năng suất tương đương.