
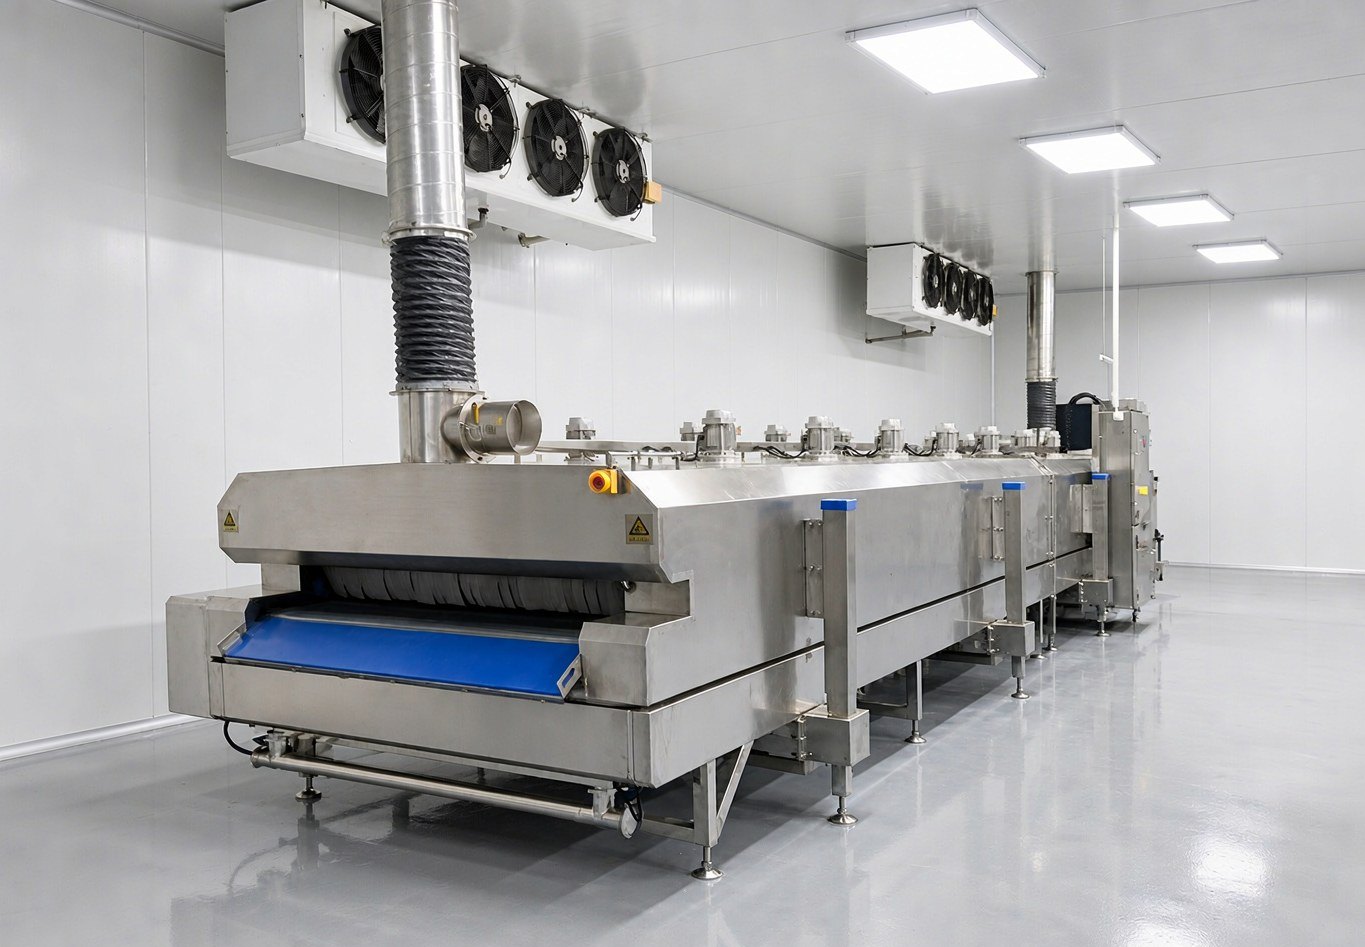
Sebuah perusahaan pemprosesan hidangan siap di China Timur menghasilkan terutamanya pek makanan siap, produk sos dan rempah, serta hidangan ketulan; selepas dimasak, produk perlu dibekukan secepat mungkin; di dalam bengkel terdapat pelbagai jenis produk, kuantiti setiap kelompok tidak besar, dan tenaga kerja terhad. Susunan pemindahan bahan dan konsistensi antara kelompok merupakan dua perkara utama yang perlu ditangani dalam konfigurasi ini. Model yang boleh dipilih untuk kapasiti yang sama ialah terowong pembekuan pantas nitrogen cecair DKN-LFT-1206, jaringan 6000 × 1200 mm, kuasa keseluruhan 9 kW, parameter operasi ditetapkan mengikut produk semasa peringkat pentauliahan.
1. Latar Belakang Aplikasi
Hidangan siap yang diproses mempunyai satu perkara yang tidak dapat dielakkan dari segi proses: selepas dimasak, suhu masih tinggi, masa terdedah di kawasan suhu bilik hendaklah sesingkat mungkin, jadi ia perlu masuk ke pembekuan secepat mungkin. Bentuk produk juga sangat berbeza — jenis sos dengan pembungkusan, kandungan air tinggi; jenis ketulan seperti daging babi kukus, daging lembu tidak sekata ketebalannya; jenis hirisan nipis satu unit, tetapi menjadi tebal apabila ditindih. Persamaan ialah pembekuan dengan pembungkusan, ketebalan tidak dapat dipastikan, susunan bahan dan pergerakan jaringan tidak boleh menggunakan satu set parameter untuk semua.
Kebanyakan barisan pengeluaran di kilang sebegini sudah mempunyai beberapa proses seperti menggoreng, mengisi, dan membungkus, pembekuan pantas sering diselitkan di bahagian belakang, ruang dan tenaga kerja yang boleh diperuntukkan adalah terhad. Jadi cara memilih peralatan, pertama sekali dibatasi oleh ruang bengkel dan tenaga kerja di tapak, kapasiti pula menjadi perkara kemudian.
2. Kesukaran Proses
Bahagian pemuatan bahan sangat bergantung kepada tenaga kerja. Cara pek makanan siap masuk ke terowong, beberapa kaedah mempunyai kos masing-masing. Terus disusun rata di atas jaringan, bergantung kepada tangan untuk menyusun satu per satu, kecekapan bergantung kepada berapa orang yang berdiri; menggunakan rak atau dulang untuk menolak masuk secara kelompok, susunan teratur, rentak stabil, tetapi rak mesti boleh masuk dan keluar; menggunakan troli pusingan untuk menolak ke hujung masuk kemudian menuang ke jaringan, menjimatkan satu langkah pemindahan, tetapi troli memerlukan tempat letak, bengkel dengan laluan sempit tidak dapat berpusing.
Pertukaran kelompok mudah menyimpang. Apabila menukar kategori, ketebalan produk, kandungan air, pembungkusan semuanya berbeza, jika kelajuan jaringan tidak dilaraskan mengikutnya, suhu teras yang keluar dari jaringan yang sama akan berbeza. Kelompok seterusnya menggunakan parameter kelompok sebelumnya, nampak mudah, tetapi konsistensi kelompok sering terjejas di sini.
Keselamatan adalah perkara yang perlu dipantau untuk jangka panjang. Di dalam terowong menggunakan nitrogen cecair untuk penyejukan, oksigen dalam udara digantikan. Peralatan dilengkapi pemantauan kepekatan oksigen, tetapi pemuatan dan pemunggahan bahan, penyelenggaraan, pembersihan jaringan semuanya berlaku di tepi peralatan, prosedur mesti kukuh dan dilaksanakan oleh seseorang, barulah boleh dikatakan stabil.
3. Konfigurasi Penyelesaian
Senario ini sesuai untuk Terowong Pembekuan Pantas Nitrogen Cecair DKN-LFT-1206, parameter dipetik daripada dokumen teknikal produk:
| Item | Parameter |
|---|---|
| Nama | Terowong pembekuan pantas nitrogen cecair |
| Jaringan terowong | 6000 mm (panjang) × 1200 mm (lebar) |
| Dimensi luaran | 6000 × 2200 × 1750 mm |
| Suhu operasi | -150℃ ~ suhu bilik |
| Ketepatan kawalan suhu | ±2℃ |
| Kelajuan penyejukan | Tanpa beban boleh turun 10℃ seminit |
| Kuasa keseluruhan | 9 kW |
| Bahan penyejuk | Nitrogen cecair 5-8 BAR (tangki nitrogen cecair disediakan sendiri) |
| Pemantauan kepekatan oksigen | Nilai tetapan kepekatan oksigen 19.5%-21.5% |
Dimensi luaran 6000 × 2200 × 1750 mm, penempatan perlu dikira dengan teliti: barisan ini akan mengambil satu bahagian laluan sepanjang 6000 mm, lebar 2200 mm, dan kedua-dua hujung perlu meninggalkan satu permukaan operasi masing-masing. Pada peringkat cadangan, lukiskan laluan ini pada pelan lantai bengkel terlebih dahulu, lihat sama ada ia akan terpotong oleh tiang, kotak elektrik atau longkang; jika laluan tidak dapat disediakan, apa sahaja yang dibincangkan kemudian tidak berguna.
Jaringan 6000 mm panjang, 1200 mm lebar, sesuai untuk senario di mana kedalaman kawasan kilang terhad dan memerlukan laluan bahan berterusan. Permukaan jaringan 1200 mm mencukupi untuk pek makanan siap: susun beberapa baris bersebelahan, tinggalkan jurang antara unit, kepadatan susunan dilaraskan melalui lebar permukaan jaringan, tidak perlu menindih ke atas. Badan barisan tidak terlalu panjang, jarak tiga segmen masuk bahan, penyejukan dalam, keluar bahan adalah sederhana, kelajuan jaringan mempunyai ruang pelarasan, tidak perlu menekan suhu keseluruhan ke tahap sangat rendah untuk menampung rentak.
Kuasa keseluruhan 9 kW, sumber penyejukan ialah nitrogen cecair 5-8 BAR, tangki nitrogen cecair disediakan oleh pengguna. Perkara ini perlu ditetapkan bersama semasa peringkat pengubahsuaian kilang: di mana tangki diletakkan, bagaimana paip dilalui, berapa jauh dari terowong, terus berkaitan dengan kemudahan penambahan cecair pada masa hadapan.
4. Perkara Penting Proses
Tentukan kaedah pemuatan bahan dahulu, kemudian tentukan tenaga kerja. Untuk kategori yang tenaga kerja terhad dan keperluan susunan tidak tinggi, rak boleh ditolak masuk secara kelompok, mengurangkan masa menyusun di tapak; untuk unit yang takut tekanan dan mesti dipisahkan, gunakan susunan rata di atas jaringan. Kedua-dua kaedah mempunyai keperluan berbeza terhadap bilangan orang di hujung masuk dan saiz ruang, perlu ditetapkan bersama bengkel pada peringkat cadangan, tidak boleh menunggu peralatan tiba baru mencuba.
Pemindahan perlu menyediakan ruang penampan di kedua-dua hujung. Sebaik sahaja hujung keluar bahan bertimbun, produk yang sudah dibekukan akan saling menekan dan melembut semula. Tempat letak troli dan bilangan bekas pusingan disesuaikan dengan kuantiti setiap kelompok, masuk dan keluar bahan diasingkan sebanyak mungkin, laluan orang tidak bertembung, barulah rentak tidak terganggu.
Suhu teras dinilai mengikut bacaan, bukan mengikut masa. Produk yang baru keluar dari terowong masih mempunyai baki haba di teras, perlu tunggu suhu stabil sebelum mengukur, titik ukuran diambil pada pusat geometri produk atau bahagian daging yang tebal. Bacaan permukaan tidak boleh digunakan sebagai keputusan, jika tidak suhu teras keseluruhan kelompok sebenarnya belum mencapai sasaran.
Melalui zon kristal ais maksimum dengan pantas. Kandungan air bahan dalam julat suhu pembekuan, semakin lama masa tinggal, semakin kasar kristal ais terbentuk, struktur sel terjejas, mudah keluar air semasa penyahbekuan. Caranya ialah tentukan kaedah susunan mengikut ketebalan produk terlebih dahulu, kemudian laraskan kelajuan jaringan, pendekkan masa tinggal di segmen ini, pada masa yang sama pastikan suhu teras keluar bahan mencapai sasaran. Kedua-dua matlamat perlu dicari titik keseimbangan melalui ujian, parameter operasi ditetapkan mengikut produk sebenar semasa peringkat pentauliahan, kategori lain tidak boleh meniru.
Kepekatan oksigen dilaksanakan mengikut julat. Kepekatan oksigen dalam terowong ditetapkan 19.5%-21.5%. Selepas pemuatan dan pemunggahan bahan, penyelenggaraan atau pembersihan jaringan, pastikan kepekatan kembali ke julat sebelum masuk; sebaik sahaja penggera berbunyi, keluarkan orang dahulu, kemudian tangani. Keutamaan perkara ini lebih tinggi daripada mengejar pengeluaran.
5. Objek Sesuai dan Cadangan Pemilihan
Barisan ini sesuai untuk senario pemprosesan hidangan siap di mana kategori bergilir antara beberapa jenis hidangan siap, pesanan berterusan, dan berharap mengurangkan susunan bahan secara manual: pek makanan siap, produk sos dan rempah, hidangan ketulan dan hirisan, serta makanan masak lain yang sejenis.
Kabinet atau terowong, lihat tiga perkara sudah cukup. Sama ada pesanan berterusan, satu kelompok selepas satu kelompok tanpa henti, barulah nilai penyejukan berzon dan laluan bahan berterusan terowong dapat dimanfaatkan; sama ada laluan bengkel dapat disediakan, badan barisan 6000 mm ditambah permukaan operasi di kedua-dua hujung adalah syarat keras, jika tidak dapat disediakan pilih kabinet pembekuan pantas nitrogen cecair, tapak kecil, fleksibel menukar bahan; berapa kali menukar spesifikasi sehari, jika spesifikasi pelbagai, kelompok kecil, kerap bertukar, kabinet tukar program tanpa menggerakkan barisan, sebaliknya lebih mudah.
Sebelum memilih, tetapkan perkara berikut dengan jelas: bentuk bahan dan sama ada lapisan dibenarkan, suhu teras sasaran, kuantiti setiap kelompok, jumlah harian terkumpul, serta lebar laluan dan keadaan bekalan kuasa yang boleh disediakan oleh bengkel. Bilangan lapisan susunan, kelajuan jaringan, jumlah penambahan nitrogen dan parameter operasi lain perlu disahkan mengikut produk sebenar semasa peringkat pentauliahan. Perbandingan model dan butiran teknikal terowong boleh dilihat di halaman produk terowong pembekuan pantas nitrogen cecair, penukaran kelajuan jaringan dan kitaran pembekuan di cara menentukan kitaran pembekuan, kaedah industri yang sama juga disusun secara beransur-ansur dalam kes pelanggan.
Soalan Lazim
Pemuatan bahan menggunakan susunan manual atau tolakan rak?
Lihat bentuk produk dan tenaga kerja barisan pengeluaran. Untuk kategori unit yang takut tekanan dan perlu dipisahkan, susunan rata manual di atas jaringan lebih sesuai, tetapi hujung masuk perlu orang berdiri tetap; untuk susunan yang tidak tinggi keperluannya dan kelompok teratur, tolakan rak secara kelompok dapat menjimatkan tenaga kerja. Kedua-dua kaedah mempunyai keperluan berbeza terhadap ruang dan bekas pusingan, perlu ditetapkan bersama bengkel pada peringkat cadangan.
Selepas menukar kategori, perlukah laraskan semula kelajuan jaringan?
Perlu. Ketebalan produk, kandungan air, pembungkusan berbeza, masa tinggal yang diperlukan untuk mencapai suhu teras yang sama juga berbeza. Menggunakan parameter kelompok sebelumnya menjimatkan pentauliahan, tetapi harganya ialah pembekuan yang tidak konsisten antara kelompok. Semasa menukar bahan, bersihkan jaringan terlebih dahulu, kemudian tentukan semula susunan dan kelajuan jaringan mengikut ketebalan produk.
Pemantauan kepekatan oksigen tidak perlu diurus selepas dipasang?
Pemantauan adalah konfigurasi biasa, julat tetapan 19.5%-21.5%, tetapi di luar peralatan masih perlu ada prosedur operasi yang dilaksanakan dengan baik: sebelum dan selepas pemuatan dan pemunggahan bahan, penyelenggaraan, pembersihan jaringan, pastikan kepekatan kembali ke julat sebelum masuk, semasa penggera keluarkan orang dahulu kemudian tangani. Tindakan ini dilaksanakan melalui sistem dan rekod, peralatan sendiri tidak dapat menggantikannya.
Apakah keperluan keras terowong terhadap bengkel?
Dimensi luaran 6000 × 2200 × 1750 mm, memerlukan satu bahagian laluan sepanjang 6000 mm, lebar 2200 mm, kedua-dua hujung meninggalkan permukaan operasi masing-masing, juga perlu mempertimbangkan lokasi tangki nitrogen cecair dan arah paip. Untuk bengkel yang laluannya terpotong oleh tiang atau longkang, dan kedua-dua hujung tidak dapat menyediakan ruang operasi, memilih model kabinet lebih selamat.
Maklumat pelanggan telah dianonimkan, konfigurasi model adalah cadangan pemilihan untuk kapasiti yang sama.