
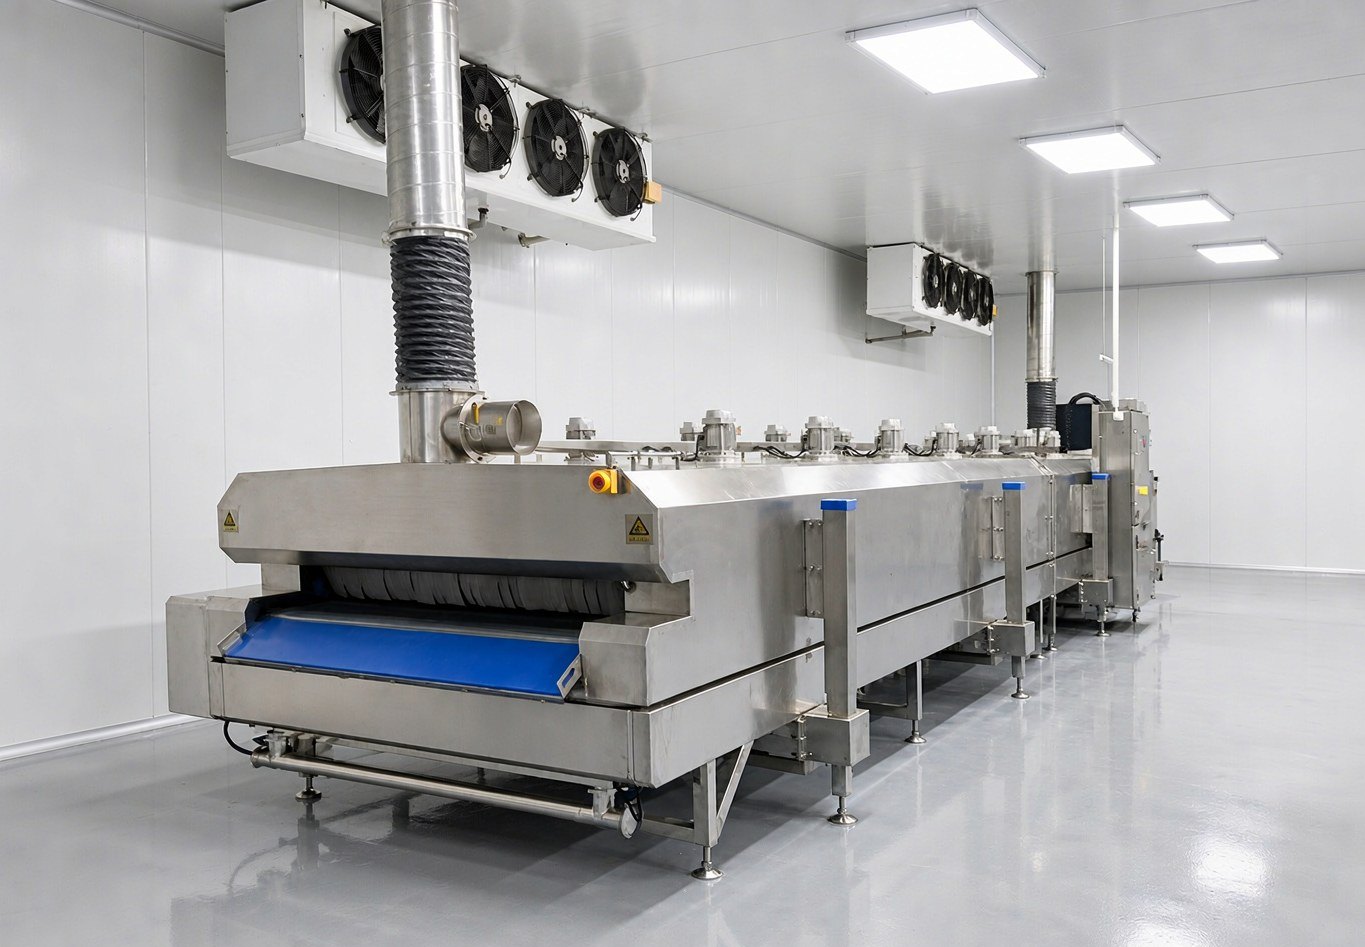
华东某预制菜加工企业的产品以调理包、酱卤制品和块状菜肴为主,熟制出锅后要求尽快完成冻结;车间里品种杂、单批投放量不大,人手又紧。上料转运的安排和批次之间的一致性,是这套配置要处理的两个重点。同类产能下可选的机型是 DKN-LFT-1206 液氮速冻隧道线,网带 6000 × 1200 mm、整机功率 9 kW,运行参数按产品在调试阶段定。
一、应用背景
调理预制菜在工艺上有一点绕不开:熟制之后温度还在高位,暴露在常温区的时间越短越好,所以要尽快进入冻结。产品形态差别也大——酱汁类带包装、含水率高,块状类如扣肉、牛腩厚度不匀,丝片类单件薄,堆叠起来又厚。共同点是带包装冻结、厚度说不准,摆料和走带不能一套参数用到底。
这类厂里的产线多数已经排着炒制、灌装、包装几道工序,速冻往往插在后面一段,能分到的场地和人手都有限。所以设备怎么选,先被车间空间和现场人力框住,产能反倒是往后放的事。
二、工艺难点
上料这一段很吃人工。 调理包怎么进隧道,几种做法各有代价。直接在网带上平摊,靠人手一件件摆,效率取决于站几个人;用料架或料盘整批推入,摆放规整、节拍稳定,但料架得能进出;用周转料车推到进料端再倒带,省一道搬运,可料车停放要占地方,通道窄的车间转不开。
换批次容易走样。 换了品类,产品厚度、含水率、包装都不一样,走带速度如果没跟着调,同一条带子出来的中心温度就有差别。下一批沿用上一批的参数,看着省事,批次一致性往往就出在这里。
安全是要长期盯住的那一项。 隧道内靠液氮制冷,空气里的氧被置换掉。设备带氧浓度监测,但装卸料、检修、清网带这些动作都发生在设备边上,流程要立得住、有人执行,才谈得上稳定。
三、方案配置
该场景适配 DKN-LFT-1206 液氮速冻隧道线,参数引自产品技术文件:
| 项目 | 参数 |
|---|---|
| 名称 | 液氮速冻隧道线 |
| 隧道网带 | 6000 mm(长)× 1200 mm(宽) |
| 外尺寸 | 6000 × 2200 × 1750 mm |
| 工作温度 | -150℃ ~ 室温 |
| 控温精度 | ±2℃ |
| 降温速度 | 空载每分钟可降 10℃ |
| 整机功率 | 9 kW |
| 制冷剂 | 5-8 BAR 液氮(液氮储罐自备) |
| 氧浓度监测 | 氧浓度设定值 19.5%-21.5% |
外尺寸 6000 × 2200 × 1750 mm,落位要先算清楚:这条线要占掉一段 6000 mm 长的通道,宽向 2200 mm,两端还得各留一个操作面出来。方案阶段先把这条通道在车间平面图上画出来,看会不会被立柱、电箱或排水沟截断;通道留不出来,后面谈什么都白搭。
网带 6000 mm 长、1200 mm 宽,适合厂区进深有限、又需要连续过料的场景。带面 1200 mm 对调理包来说够用:并排摆几列,单件之间留出间隙,摆料密度靠带面宽度去调,不用往上叠层。线体不算特别长,进料、深冷、出料三段的距离适中,走带速度有调节余地,不必把整机温度压到极低来硬撑节拍。
整机功率 9 kW,冷源是 5-8 BAR 液氮,液氮储罐由使用方自备。这一块要在厂房改造阶段一并定下来:储罐放哪、管路怎么走、离隧道线多远,直接关系到日后补液方不方便。
四、工艺要点
上料方式先定,再定人手。 人手紧张、摆放要求不高的品类,可以让料架整批推入,减少现场摆件的时间;单件怕压、必须分列的,就走网带平摊。两种方式对进料端站几个人、要多大地方的要求不一样,方案阶段就要跟车间一起定,不能等设备到场再试。
转运在两端留出缓冲位。 出料端一旦堆料,已经冻好的产品会互相挤压回软。料车停位和周转容器的数量按单批投放量配,进料和出料尽量分开走,人流动线不打架,节拍才不会被互相干扰。
中心温度按读数判,不按时间判。 刚出隧道的产品芯部还有余温,要等温度平稳后再测,测点取产品几何中心或肉厚处。表层读数不能当结果用,否则整批的中心温度其实还没到位。
快速通过最大冰晶带。 物料的水分在结冰的那个温度区间里,停留时间越长,冰晶长得越粗,细胞结构受影响,解冻时容易出水。做法是先按产品厚度定摆放方式,再调走带速度,把这段停留时间压短,同时让出料中心温度达标。两个目标要试跑找平衡点,运行参数在调试阶段按实际产品定,别的品类不能照搬。
氧浓度按区间执行。 隧道内氧浓度设定 19.5%-21.5%。装卸料、检修或清理网带之后,先确认浓度回到区间内再进人;一旦报警,先撤人、后处理。这条的优先级高于赶产量。
五、适用对象与选型建议
这条线适合品种在几类调理菜之间轮换、订单连续、又希望减少人工摆件的预制菜加工场景:调理包、酱卤制品、块状与丝片类菜肴,以及同类型的其他熟制食品。
柜式还是隧道式,看三点就够了。订单是不是连续的,一批接一批不停机,隧道分区降温、连续过料的价值才发挥得出来;车间通道开不开得出来,6000 mm 线体加两端操作面是硬条件,开不出来就选液氮速冻柜,占地小、换料灵活;一天换规格的次数多不多,规格杂、单批小、频繁切换的,柜式改程序不动线,反而省事。
选型前把这几件事定清楚:物料形态和是否允许叠层、目标中心温度、单批投放量、日累计量,以及车间能提供的通道宽度和电源条件。摆料层数、走带速度、补氮量这些运行参数,要按实际产品在调试阶段确认。机型对照和隧道技术细节可以看液氮速冻隧道产品页,走带速度与冻结周期的换算见冻结周期怎么定,同类行业的做法也在客户案例里陆续整理。
常见问题
上料用人工摆放还是料架推进?
看产品形态和产线人手。单件怕压、需要分列的品类,人工在网带上平摊更合适,但进料端要固定站人;摆放要求不高、批量规整的,料架整批推入能省下人工。两种方式对场地和转运容器的要求不同,方案阶段就要和车间一起定。
换了品类要不要重新调走带速度?
要。产品厚度、含水率、包装不同,达到同一中心温度所需的停留时间就不同。沿用上一批的参数省了调试,代价是批次之间冻得不一致。换料时先清网带,再按产品厚度重新定摆放和走带速度。
氧浓度监测装了就不用管了吗?
监测是常规配置,设定区间 19.5%-21.5%,但设备之外还要有执行到位的操作流程:装卸料、检修、清理网带前后,先确认浓度回到区间内再进人,报警时先撤人后处理。这些动作靠制度和记录落实,设备本身替代不了。
隧道线对车间有什么硬性要求?
外尺寸 6000 × 2200 × 1750 mm,需要一段 6000 mm 长、2200 mm 宽的通道,两端各留操作面,还要考虑液氮储罐的位置和管路走向。通道被立柱或排水沟截断、两端留不出操作位的车间,改选柜式机型更稳妥。
客户信息已匿名处理,机型配置为同类产能选型建议。