
El gabinete de ultracongelación con nitrógeno líquido y el túnel de ultracongelación con nitrógeno líquido no son dos formas de hacer lo mismo. El primero carga por lotes, cierra la puerta para enfriar y la abre para retirar el producto; todo el lote entra y sale junto. El segundo transporta el producto de forma continua sobre una cinta de malla: el producto entra por el extremo de carga y sale por el extremo de descarga, y el tiempo de congelación lo determina la velocidad de la cinta. El costo de elegir mal suele hacerse evidente solo después de poner en marcha la producción: un gabinete asignado a una línea continua deja a los procesos anteriores y posteriores esperando material; una línea de túnel destinada a lotes pequeños y variados obliga a detener la línea para limpiar la cinta en cada cambio de producción, y todo el tiempo se consume en las transiciones.
La decisión depende principalmente de tres cosas: el peso por lote y el ritmo de producción, la forma del producto y el modo de distribución sobre la cinta, y las condiciones de espacio y suministro de nitrógeno líquido.
I. Primero, distinguir los dos modos de operación
| Criterio | Por lotes (gabinete) | Continuo (línea de túnel) |
|---|---|---|
| Entrada y salida | Carga completa en bastidores/bandejas, entrada y salida por puerta | Piezas individuales sobre cinta de malla, entrada y salida continuas |
| Control del tiempo de congelación | Determinado por las etapas de enfriamiento escalonado y mantenimiento del programa de control | Determinado por la velocidad de la cinta y la longitud del túnel |
| Cambio de producción | Cambio de bastidor, lavado de bandejas, el equipo no se detiene | Ajuste de velocidad de cinta y programa de temperatura |
| Mano de obra | Carga, traslado con carro y retiro por lote | Colocación en el extremo de entrada y recepción en el extremo de salida, siguiendo la línea |
| Expresión de capacidad | kg/lote o kg/h | kg/h (calculado a partir de la densidad de distribución y la velocidad) |
La fuente de frío de ambos equipos es la misma: vaporización de nitrógeno líquido con absorción de calor más circulación de aire forzado. El mecanismo de congelación es idéntico; la diferencia está en cómo se desplaza el material y con qué ritmo.
II. Los límites de capacidad del equipo de gabinete
Los gabinetes de ultracongelación con nitrógeno líquido Kunning Cryo (serie DKN-LFC) abarcan desde gabinetes pequeños de una sola unidad hasta gabinetes grandes de cuatro zonas, cubriendo diferentes pesos por lote:
| Concepto | DKN-LFC-300 | DKN-LFC-600 | DKN-LFC-1200 (cuatro zonas) |
|---|---|---|---|
| Dimensiones exteriores | 1740 × 1730 × 2220 mm | 2900 × 1700 × 2450 mm | 8730 × 2350 × 2170 mm |
| Temperatura de trabajo | -150℃ ~ temperatura ambiente | -150℃ ~ temperatura ambiente | -150℃ ~ temperatura ambiente |
| Precisión de control de temperatura | ±1℃ | ±1℃ | ±2℃ |
| Uniformidad de temperatura | ±3℃ | ±3℃ | — |
| Velocidad de enfriamiento | No inferior a 20℃/minuto (en vacío) | No inferior a 20℃/minuto (en vacío) | ≤ 50℃/minuto (en vacío, ajustable) |
| Potencia total | 2.5 kW | 5 kW | 12 kW |
| Suministro de nitrógeno líquido | 5-8 bar | 5-8 bar | 6-8 bar |
| Carga/capacidad | Capacidad de ultracongelación 300 kg/h | Capacidad 600 kg/h | Carga 0~1200 kg por zona |
Parámetros tomados de los archivos técnicos de los modelos correspondientes; la capacidad varía según el producto y el modo de envasado.
El bastidor del LFC-300 tiene una altura libre de 1600 mm, un ancho de 605 mm y una profundidad de 807 mm, con una separación estándar entre niveles de 75 mm, y admite 40 bandejas de 400 × 600 × 25 mm por carga. El valor de este tipo de gabinete pequeño radica en sus bajos requisitos de espacio y distribución eléctrica (2.5 kW); los productos delgados se congelan por completo en pocos minutos hasta algo más de diez, y los pedidos de unos cientos de kilogramos por lote no necesitan una línea de producción.
El LFC-1200 tiene estructura de cuatro zonas, cada una con control de temperatura independiente y carga independiente, con 10 bastidores en dos niveles superior e inferior. Un solo equipo equivale a cuatro líneas por lotes en paralelo, adecuado para casos con pesos por lote grandes y donde se requiere que cada zona tenga programas distintos según el material; el costo es un ancho de equipo de 8.7 m y una distribución eléctrica de 12 kW, además de que la carga y el retiro del producto siguen requiriendo mano de obra o carros de transporte. El límite de ritmo del equipo de gabinete depende del número de aperturas de puerta y la velocidad de carga, y esa es la diferencia esencial frente a una línea continua.
III. Para qué sirve una línea de túnel
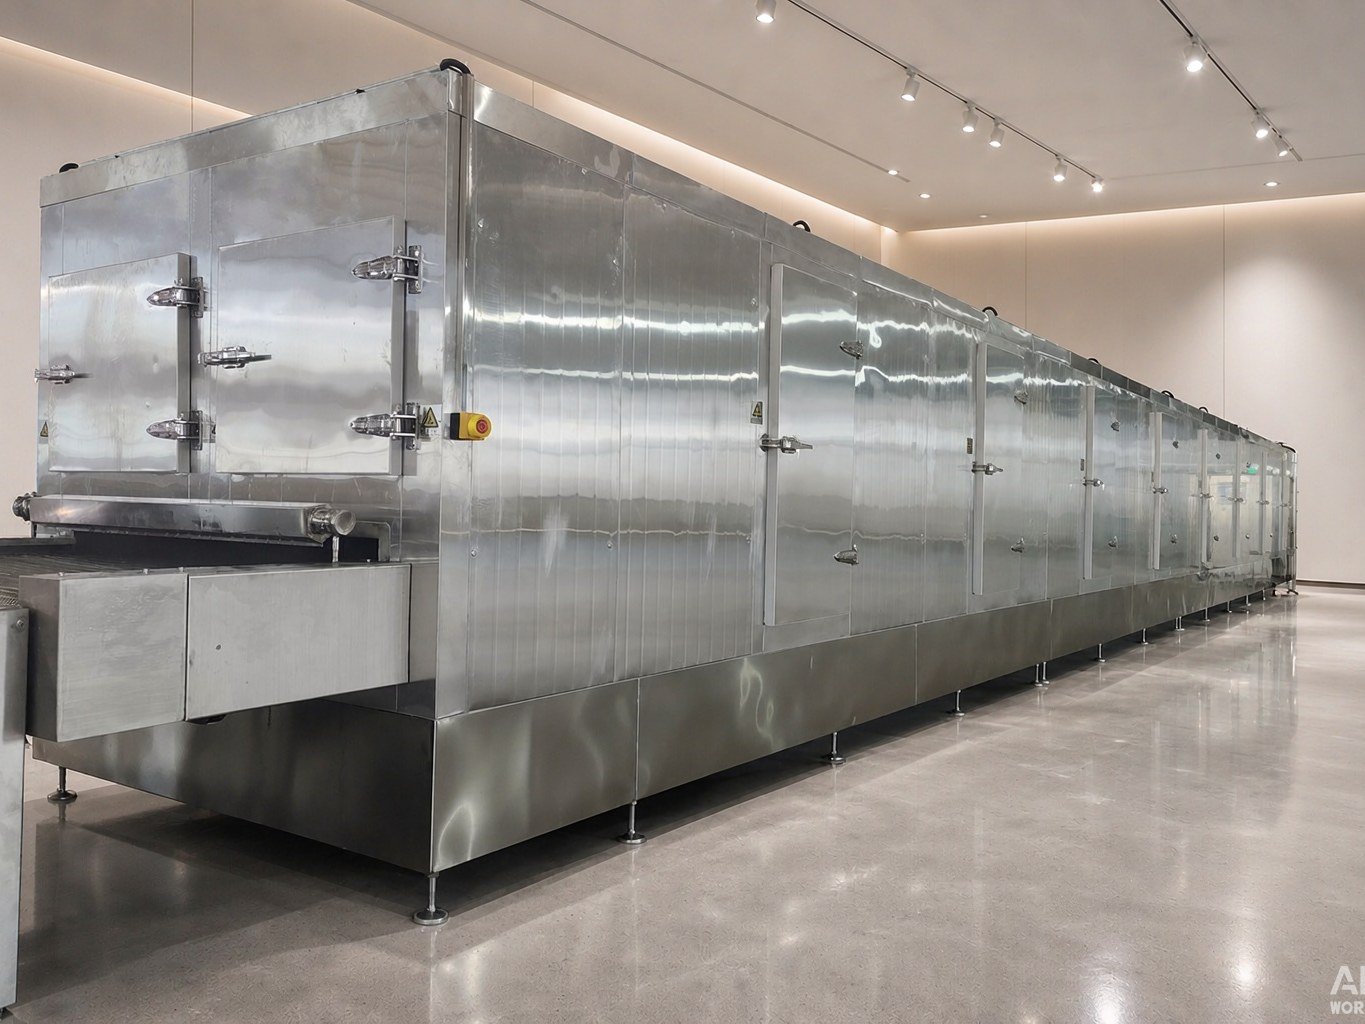
La línea de túnel de ultracongelación con nitrógeno líquido DKN-LFT es una línea de producción continua de cinta de malla, con altura ajustable en toda la unidad:
| Concepto | DKN-LFT-0908 | DKN-LFT-1206 | DKN-LFT-1212 | DKN-LFT-1612 |
|---|---|---|---|---|
| Dimensiones de la cinta | 8000 × 900 mm | 6000 × 1200 mm | 12000 × 1200 mm | 12000 × 1600 mm |
| Dimensiones exteriores | 8000 × 1750 × 1670 mm | 6000 × 2200 × 1750 mm | 12000 × 2250 × 1670 mm | 12000 × 2700 × 1950 mm |
| Precisión de control de temperatura | ±2℃ | ±2℃ | ±2℃ | ±2℃ |
| Velocidad de enfriamiento | 10℃/minuto en vacío | 10℃/minuto en vacío | 10℃/minuto en vacío | 10℃/minuto en vacío |
| Potencia total | Aprox. 15 kW | 9 kW | 18 kW | 26 kW |
| Capacidad/velocidad | — | — | 1 m³/h | Aprox. 1000 kg/h |
Parámetros tomados de los archivos técnicos de los modelos correspondientes. El ciclo de operación del LFT-1206 desde el extremo de entrada hasta el extremo de salida es ajustable entre 6 y 30 minutos, y la velocidad de transporte se configura de forma flexible según el producto; la unidad está diseñada con una altura de elevación de 550 mm más una cámara interior de 750 mm, lo que facilita el cambio de piezas y el mantenimiento, y la parte inferior tiene un fondo en V poco profundo con salida de drenaje que facilita la evacuación de residuos de limpieza y agua acumulada. La presión de suministro de nitrógeno líquido del LFT-1612 se registra en 0.5~0.8 MPa.
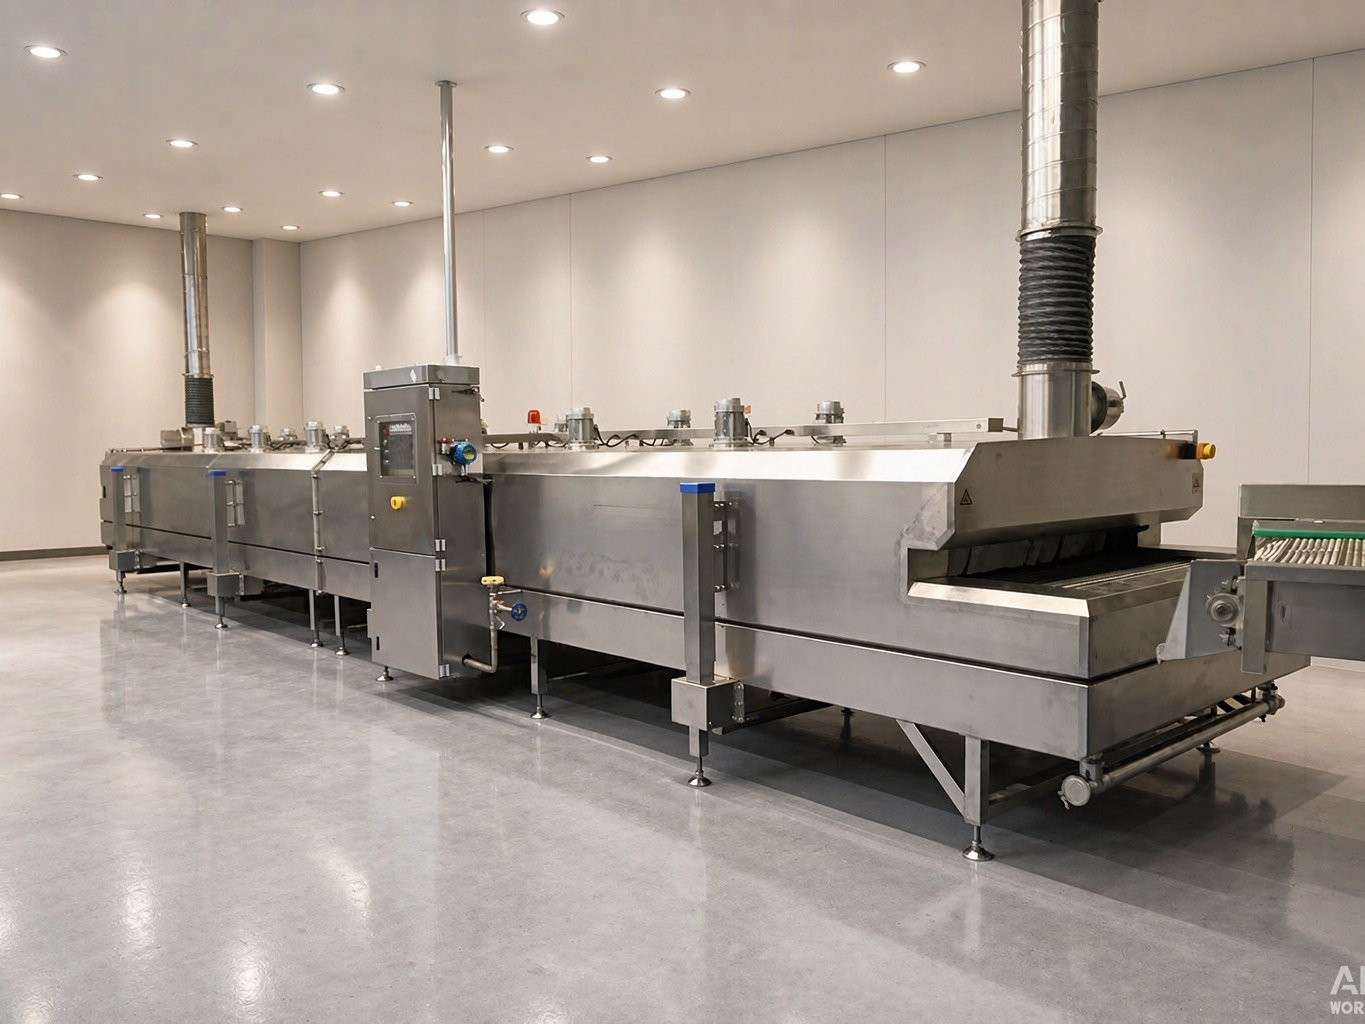
La longitud de la cinta de malla corresponde directamente al tiempo de permanencia disponible en baja temperatura. Un caso de campo del LFT-1212 es el extracto de cordyceps: bandejas de 300 × 30 × 30 mm, con requisito de reducir de 50℃ a una temperatura central de -50℃, procesando 6 m³ en 6 horas, recorriendo 12 metros de túnel en aproximadamente 30 minutos. Los materiales con piezas individuales gruesas, temperatura de entrada alta y temperatura objetivo baja son precisamente los que necesitan ese tramo largo de baja temperatura en una línea extensa. En cuanto a la forma del producto, solo aquellos que pueden distribuirse como piezas individuales sobre la cinta sin adherirse (camarones pelados, filetes de pescado, trozos de ave porcionados, materiales granulares, productos de panadería) funcionan con fluidez en una línea continua.
IV. Las condiciones de espacio y suministro son diferentes
| Condición | Gabinete | Línea de túnel |
|---|---|---|
| Forma de ocupación del espacio | Concentrada en un bloque, con espacio de operación reservado según las dimensiones exteriores del gabinete | Desplegada a lo largo de la dirección longitudinal, 6~12 m; la entrada y la salida deben conectarse con los procesos anterior y posterior |
| Suministro complementario | Tanque de nitrógeno líquido y tubería de transporte criogénico (a cargo del usuario) | Igual que arriba, más espacio para tensado de cinta, corrección de desviación y mantenimiento con elevación |
| Extracción de aire y concentración de oxígeno | Requiere extracción de aire y monitoreo de concentración de oxígeno | Igual que a la izquierda; alarma de concentración de oxígeno vinculada a la válvula de nitrógeno líquido |
| Piso y drenaje | Cálculo de carga según peso a plena capacidad, con drenaje para limpieza | Cálculo de carga según peso a plena capacidad, con pendiente y canaleta a lo largo de toda la longitud |
El valor de consigna de detección de concentración de oxígeno para ambos tipos de equipo es de 19.5%~21.5%. Tomando como ejemplo el diseño de seguridad del LFT-1612: el detector de concentración de oxígeno generalmente se ajusta en 18; cuando el valor cae por debajo de la consigna, emite una orden para cerrar la válvula de suministro de líquido, al mismo tiempo que activa la extracción de aire; el equipo emite alarma sonora y luminosa y detiene su funcionamiento; si el ventilador de extracción falla, el equipo se detiene directamente. Cuanto mayor es el consumo de nitrógeno líquido, menos prescindible es este sistema de interconexión.
V. Tres criterios de decisión
| Característica de operación | Dirección recomendada |
|---|---|
| Lotes de varios cientos de kilogramos a varias toneladas, número de lotes diarios variable, variedades que cambian con frecuencia | Gabinete (LFC-300 / 600); el cambio de producción solo implica cambiar bastidores y lavar bandejas |
| Lotes grandes que requieren zonas con programas distintos según el material | Gabinete de cuatro zonas (LFC-1200) |
| Ritmo estable, varias horas de procesamiento continuo al día, producto que puede distribuirse como piezas individuales sobre la cinta | Línea de túnel (LFT-0908 / 1206 / 1212 / 1612) |
| Piezas individuales gruesas, temperatura de entrada alta, mayor tiempo de permanencia en baja temperatura | Túnel de cinta larga (LFT-1212 / 1612) |
| Espacio limitado, capacidad de distribución eléctrica limitada | Gabinete; potencia unitaria baja y ocupación concentrada |
Las diferencias de configuración del equipo pueden consultarse en las páginas de producto del gabinete de ultracongelación con nitrógeno líquido y la línea de túnel de ultracongelación con nitrógeno líquido. La elección entre refrigeración con nitrógeno líquido y refrigeración por compresor es una cuestión de otra dimensión; véase Comparación entre ultracongelación con nitrógeno líquido y ultracongelación con refrigeración mecánica.
VI. Situaciones en las que es fácil equivocarse
Fijarse solo en la capacidad por hora y no en la densidad de distribución. El ancho y la longitud de la cinta determinan el área de transporte disponible, no la capacidad. La capacidad varía según el peso por pieza, el espesor de distribución, la temperatura de entrada y la temperatura central objetivo; una cinta de 1600 mm de ancho no es lo mismo para camarones que para filetes enteros de pescado, y debe calcularse según el producto real.
Fijarse solo en la configuración del equipo principal y no calcular la inversión complementaria. Además de la máquina principal, la línea de túnel requiere conexión de transporte con los procesos anterior y posterior, tubería de extracción de aire, interconexión de concentración de oxígeno y un tratamiento de piso más extenso; el tanque de nitrógeno líquido y la tubería criogénica corren por cuenta del usuario.
Usar un gabinete para igualar el ritmo de una línea continua. El límite de capacidad del equipo de gabinete está condicionado por el tiempo de ciclo de carga, apertura de puerta y retiro del producto; cuantas más aperturas de puerta, más evidentes son la pérdida de frío y la ocupación de mano de obra. Cuando el ritmo de la línea exige un procesamiento continuo y estable, forzar un gabinete para igualar la producción suele tener un costo en mano de obra y consistencia de calidad.
Forzar lotes pequeños y variados en una línea de túnel. El cambio de producción en una línea continua requiere detener la línea, limpiar la cinta y reconfigurar la velocidad y el programa de temperatura; cuanto más fragmentadas las variedades, más frecuentes las transiciones. En operaciones de varios cientos de kilogramos por lote con tres o cuatro variedades al día, el gabinete es más práctico.
Preguntas frecuentes
¿Cuál congela más rápido, el gabinete de ultracongelación con nitrógeno líquido o el túnel de ultracongelación?
Ambos tienen la misma fuente de frío: vaporización de nitrógeno líquido con absorción de calor más circulación de aire forzado. Lo que determina la velocidad de congelación es la intensidad de transferencia de calor que la superficie del material puede alcanzar y el tiempo de permanencia. La ventaja del túnel radica en que el material recorre la línea de forma continua y el tiempo de permanencia en el tramo de baja temperatura puede programarse con precisión mediante la longitud y la velocidad de la cinta; el equipo de gabinete, en cambio, realiza el enfriamiento escalonado y el mantenimiento dentro de una cámara según el programa. Los materiales delgados se congelan por completo en pocos minutos en un gabinete; para materiales gruesos o con temperatura de entrada alta que requieren un tramo de baja temperatura más largo, una línea de túnel con longitud suficiente es más adecuada.
Para una producción de aproximadamente 1 tonelada por lote, ¿conviene gabinete o túnel?
Depende del ritmo, no de la cifra por lote. Si esa tonelada se reparte en varios lotes al día y entre lotes hay otras variedades, un gabinete de cuatro zonas o un modelo de gabinete como el LFC-600 es más flexible; si hay un procesamiento continuo y estable por hora y los procesos anterior y posterior no se detienen, entonces hay que ver si la longitud de la cinta puede proporcionar el tiempo de permanencia en baja temperatura requerido; la serie DKN-LFT se configura por tramos según las dimensiones de la cinta.
¿Puede una línea de túnel procesar lotes pequeños y variados?
Puede, pero hay que estar preparado para la gestión de cambios de producción. La velocidad de la cinta y el programa de temperatura pueden almacenarse en múltiples configuraciones y recuperarse al cambiar; la limpieza del tramo de cinta y la recolocación del material requieren detener la línea. Cuando la frecuencia de cambio de variedad alcanza cierto nivel, la pérdida por parada supera el beneficio de capacidad que aporta.
¿Qué se necesita además del equipo para instalar una línea de túnel?
El tanque de nitrógeno líquido y la tubería de transporte criogénico corren por cuenta del usuario; en el sitio se debe reservar espacio para la conexión de la entrada y salida de la cinta con los procesos anterior y posterior, tubería de extracción de aire y dispositivo de interconexión de concentración de oxígeno, condiciones de carga del piso y drenaje de limpieza a lo largo de toda la longitud, así como la altura necesaria para el mantenimiento con elevación de la unidad completa. Estos aspectos deben considerarse juntos en la etapa de planificación del sitio, lo que es más práctico que complementarlos después de la llegada del equipo.
¿Cómo estimar la capacidad de un equipo de gabinete?
La capacidad del equipo de gabinete está relacionada con tres cantidades: la carga por lote, el tiempo de congelación y el tiempo de carga y retiro. Tomando como ejemplo el DKN-LFC-300, la capacidad de ultracongelación se registra en 300 kg/h, con variaciones según el producto y el modo de envasado; cuanto más llena la carga por lote y más corto el tiempo de congelación, mayor la producción por unidad de tiempo, pero el tiempo de mano de obra en las etapas de carga y retiro no puede omitirse, y en la estimación no debe calcularse solo el tramo de enfriamiento.
Envíe la forma del producto, el peso por lote, el volumen de procesamiento diario, las dimensiones del sitio y las condiciones de suministro existentes, y le proporcionaremos una configuración según las condiciones reales de operación: Contactar a Kunning Cryo
Fuente de datos: Kunning Cryo, «Fundamentos del proceso de ultracongelación con nitrógeno líquido» y archivos técnicos de los modelos DKN-LFC-300 / 600 / 1200 y DKN-LFT-0908 / 1206 / 1212 / 1612 (dimensiones exteriores, temperatura de trabajo, precisión de control de temperatura, uniformidad de temperatura, velocidad de enfriamiento, potencia total, presión de suministro de nitrógeno líquido, capacidad y velocidad, ciclo de operación, estructura de elevación y drenaje, configuración de interconexión de concentración de oxígeno). Los parámetros del caso de campo del LFT-1212 citados en el texto provienen de los registros de aplicación documentados en el archivo técnico de dicho modelo.