
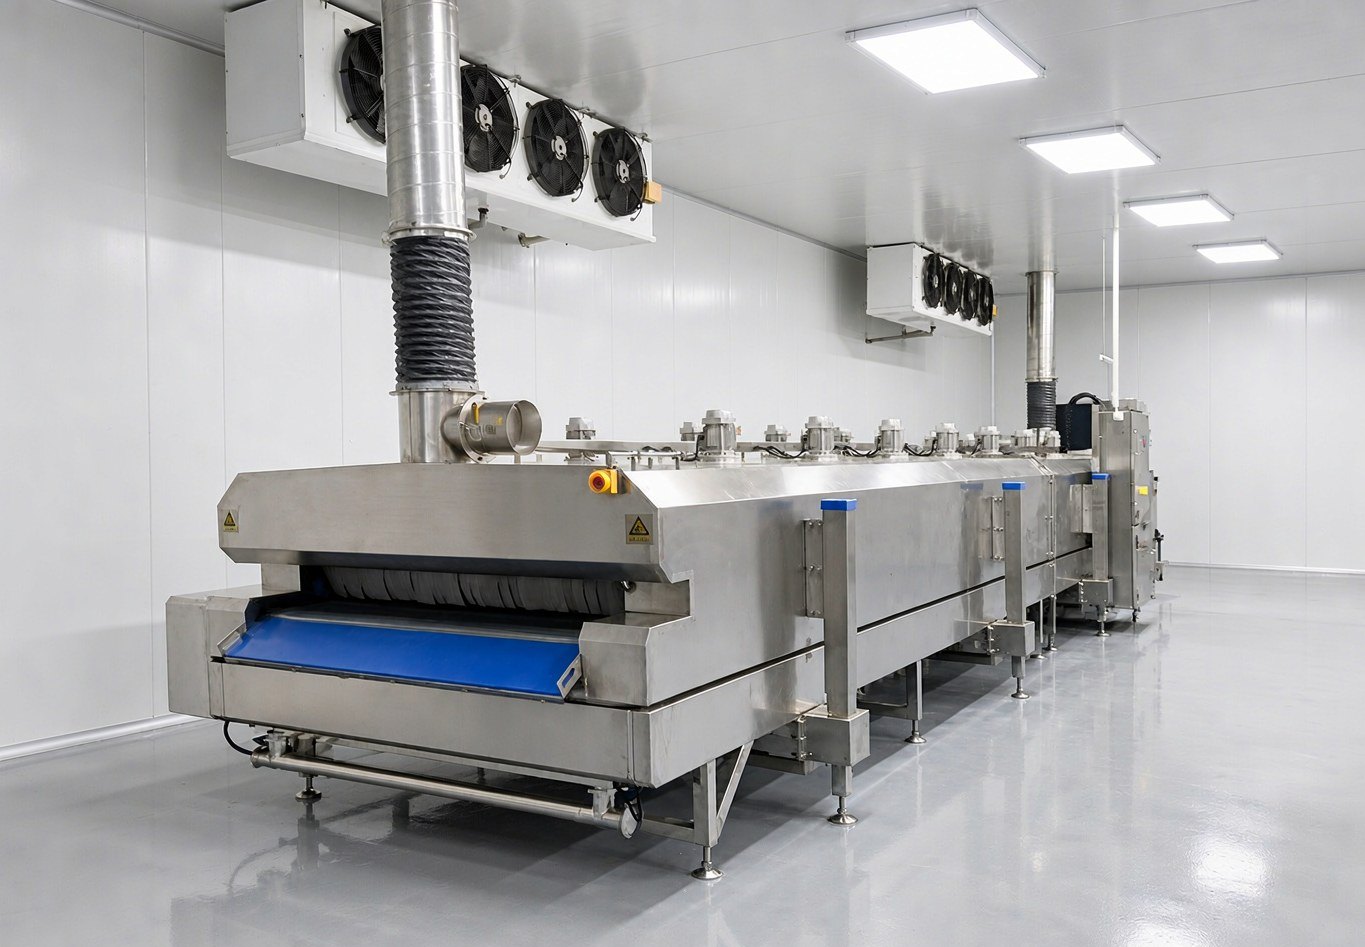
Branche: Geflügelverarbeitung | Region: Inland | Konfiguriertes Modell: DKN-LFT-1212 Flüssigstickstoff-Schnellfriertunnel Kundendaten wurden anonymisiert, die Modellkonfiguration ist eine Auswahlempfehlung für vergleichbare Kapazitäten.
I. Anwendungshintergrund
Die Geflügelzerlegung ist durch Chargengröße und Taktung geprägt. Eine Charge Hähnchenbrust, Hähnchenschenkel, Entenflügel und Gänseteile kommt von der Zerlegelinie, der vordere Abschnitt läuft nahezu ununterbrochen, die Sorten wechseln ständig, Schneiden, Zurichten, Wiegen und Belegen laufen an mehreren Stationen synchron. Die Produktformen sind überwiegend zerlegtes Geflügel, Enten- und Gänseteile sowie zubereitetes Geflügelfleisch, meist Einzelfrostung, Kerntemperatur unter -18℃, ein Teil geht in Supermärkte und die Vorfertiggericht-Kanäle, ein Teil ins Zwischenlager.
Die Kapazität der Zerlegungshalle wird durch Personal aufgebaut. Beschicken, Belegen, Umsetzen, Entnehmen – jeder Schritt braucht Personal; wenn der Schnellfrierabschnitt langsamer läuft, warten die Leute im vorderen Abschnitt. Daher ist für solche Hallen das Bewertungskriterium des Schnellfrierabschnitts nicht nur „schnell genug gefroren", sondern auch „wie sparsam beim Personaleinsatz und ob jede Charge gleich ist".
II. Prozessschwierigkeiten
Erstens: Wenn Beschickung und Umsetzung nicht festgelegt sind, lässt sich der Personalaufwand nicht verteilen. Die Tabletts und Gestelle für zerlegtes Geflügel sind schwer; wenn Tabletts manuell in den Tunnel gereicht werden, ist das Personal nach einer Schicht erschöpft, und die Belegung pro Tablett ist uneinheitlich. Die Beschickungsmethode muss zusammen mit der Auslaufhöhe der vorgelagerten Zerlegelinie und den Wagenmaßen festgelegt werden, sonst entsteht dazwischen ein zusätzlicher Umschichtvorgang, der einen weiteren Arbeitsschritt bedeutet.
Zweitens: Häufige Chargenwechsel bringen die Parameter durcheinander. Dieselbe Anlage fährt vormittags dünnes Hähnchenbrustfilet, nachmittags dickes Entenbein, Bandgeschwindigkeit und Belegungsdichte müssen angepasst werden. Wenn der Chargenwechsel mündlich oder nach persönlicher Erfahrung erfolgt, kommt es zwischen den Chargen zu unterschiedlichen Kerntemperaturen, was sich auf die nachgelagerte Verpackung und das Kundenfeedback auswirkt.
Drittens: Die Sicherheitsauslegung des Flüssigstickstofftunnels muss vorab erfolgen. In der Tunnelkammer ist die Stickstoffkonzentration hoch; Be- und Entladeöffnungen, Revisionsöffnungen, das Reinigen des Netzbands – all diese Arbeiten mit geöffneten Abdeckungen bergen Erstickungsrisiken. Die Sauerstoffkonzentrationsüberwachung ist nicht mit einem Melder getan; Sollwerte, Alarmverknüpfung und Arbeitsanweisungen müssen aufeinander abgestimmt sein, und die Bediener müssen wissen, was bei einem Alarm zu tun ist.
III. Lösungskonfiguration
Für dieses Szenario eignet sich der DKN-LFT-1212 Flüssigstickstoff-Schnellfriertunnel, die Hauptparameter wie folgt (entnommen den technischen Produktunterlagen):
| Position | Parameter |
|---|---|
| Tunnelnetzband | 12000 mm (Gesamtlänge) × 1200 mm (Breite) |
| Außenmaße | 12000 × 2250 × 1670 mm |
| Arbeitstemperatur | -150℃ bis Raumtemperatur |
| Temperiergenauigkeit | ±2℃ |
| Abkühlgeschwindigkeit | Im Leerlauf 10℃ pro Minute |
| Durchsatz | 1 m³/h |
| Gesamtleistung | 18 kW |
| Kältemittel | 5-8 BAR Flüssigstickstoff (Flüssigstickstofftank bauseits) |
| Sauerstoffkonzentrationsüberwachung | Sollwert Sauerstoffkonzentration 19,5%-21,5% |
Bei der Konfiguration sind drei Punkte maßgeblich.
Erstens die Verweilzeit, die sich aus der 12 m langen Tunnelstrecke ergibt. Netzband 12000 mm (Gesamtlänge) × 1200 mm (Breite), das Material hat in der Kältezone ausreichend Wegzeit, die Belegungsdichte kann an die Materialform angepasst werden, ohne die Belegung für den Takt verdichten zu müssen. Die Temperiergenauigkeit von ±2℃ steht in direktem Zusammenhang mit der Chargenkonsistenz; die Temperaturbedingungen für gleiches Material schwanken zwischen den Chargen nur gering.
Zweitens bestimmt die Netzbandbreite, wie die Belegstationen angeordnet werden. Bei 1200 mm Breite wird die vordere Belegstation beidseitig oder einseitig am Netzband eingerichtet, je nach Auslaufrichtung der Zerlegelinie; das Wagenumsetzungskonzept wird gleichzeitig festgelegt, einschließlich Entnahmeposition am Auslauf und Rückführkanal für leere Tabletts; das Layout wird auftragsbezogen bestätigt.
Drittens Kältequelle und Stromversorgung. Die Gesamtleistung beträgt 18 kW, der Flüssigstickstofftank wird vom Betreiber bauseits gestellt, Tankstandort und Leitungsführung werden vorab in die Hallenplanung integriert; die Nachfüllwege für Flüssigstickstoff sollten die Fertigwarentransportwege nicht kreuzen.
IV. Prozessschwerpunkte
Am Beschickungsende werden die Abläufe zuerst fixiert. Belegungsdichte und Tablettspezifikationen werden als visueller Standard festgehalten, die Belegung nach Materialdicke gestaffelt, die Bediener folgen dem Standard, ohne auf persönliche Einschätzung angewiesen zu sein. Andockhöhe der Wagen und Einschubmethode der Tabletts werden vereinheitlicht, das spart den Umschichtvorgang und verringert Chargenunterschiede durch uneinheitliche Belegung.
Chargenwechsel müssen dokumentiert werden. Wenn dieselbe Anlage verschiedene Spezifikationen fährt, werden Bandgeschwindigkeit, Verweilzeit und Belegungsmethode nach Spezifikation festgehalten, beim nächsten Chargenwechsel direkt abgerufen. Die Temperiergenauigkeit von ±2℃ ist die Anlagenfähigkeit; für die Chargenkonsistenz kommt es auf die Wiederverwendbarkeit der Parameter an.
Die Zone der größten Eiskristallbildung muss schnell durchlaufen werden. Von -1℃ bis -5℃ liegt der Bereich starker Eiskristallbildung; bei zu langer Verweilzeit werden die Eiskristalle grob, die Zellstruktur wird geschädigt, beim Auftauen kommt es zu deutlichem Saftverlust, Wasserhaltevermögen und Mundgefühl nehmen ab. Die Zeit, die das Material in diesem Temperaturbereich verbringt, wird durch Bandgeschwindigkeit und Temperaturzonen bestimmt; die Abkühlleistung von 10℃ pro Minute im Leerlauf hilft beim schnellen Abkühlen, die tatsächlichen Parameter werden produktspezifisch bei der Inbetriebnahme bestätigt.
Die Sauerstoffkonzentrationsüberwachung erfolgt nach Vorschrift. Der Sollwert der Sauerstoffkonzentration liegt bei 19,5%-21,5%; nach einem Alarm wird zuerst das Personal abgezogen, dann wird belüftet und gespült, bis der Sollbereich erreicht ist, bevor wieder eingestiegen wird; Be- und Entladen, Revision und Reinigung des Netzbands mit geöffneten Abdeckungen folgen demselben Ablauf, und es wird dokumentiert. Dies ist ein Sicherheitspunkt, der nicht wegen Produktionsdrucks übersprungen wird.
V. Geeignete Anwender und Auswahlhinweise
Der Flüssigstickstoff-Schnellfriertunnel eignet sich für Szenarien mit relativ konzentriertem Sortiment, kontinuierlichen Chargen und dem Wunsch, Beschickungsabläufe und Betriebsparameter zu fixieren: zerlegtes Geflügel, gefrorene Meeresfrüchte, Vorfertiggerichte usw. Zerlegungshallen mit großer Charge und stabilem Takt können die Vorteile des kontinuierlichen Durchlaufs nutzen; bei vielen Spezifikationen und kleinen Einzelmengen nehmen Chargenwechsel, Netzbandreinigung und Parameteranpassung deutlich zu, hier ist ein Kammermodell flexibler.
Ob Kammermodell oder Tunnelmodell – drei Kriterien sind entscheidend: ob die Schichtcharge Charge für Charge laufen kann, ohne dass es dazwischen im Wesentlichen zu Stillstand kommt; ob an beiden Enden der Halle getrennte Einlauf- und Auslaufpositionen eingerichtet werden können, sodass die Wagen im Einbahnverkehr laufen; ob die Beschickung von manuellem Tablettreichen auf Wagenandocken umgestellt werden kann, sodass das Belegen von körperlicher Arbeit zu standardgemäßer Ausführung wird.
Treffen alle drei zu, ist der Tunnel geeignet; bei kleiner Charge, gemischtem Sortiment und beengten Platzverhältnissen ist die Flüssigstickstoff-Schnellfrierkammer der DKN-LFC-Serie für solche Szenarien ausgelegt.
Bei der Auswahl werden zuerst Materialform und -dicke, Zielkerntemperatur und Schichtcharge geklärt; Betriebsparameter wie Schichthöhe, Bandgeschwindigkeit und Stickstoffnachspeisemenge werden produktspezifisch bei der Inbetriebnahme bestätigt und können nicht für verschiedene Kategorien übernommen werden.