
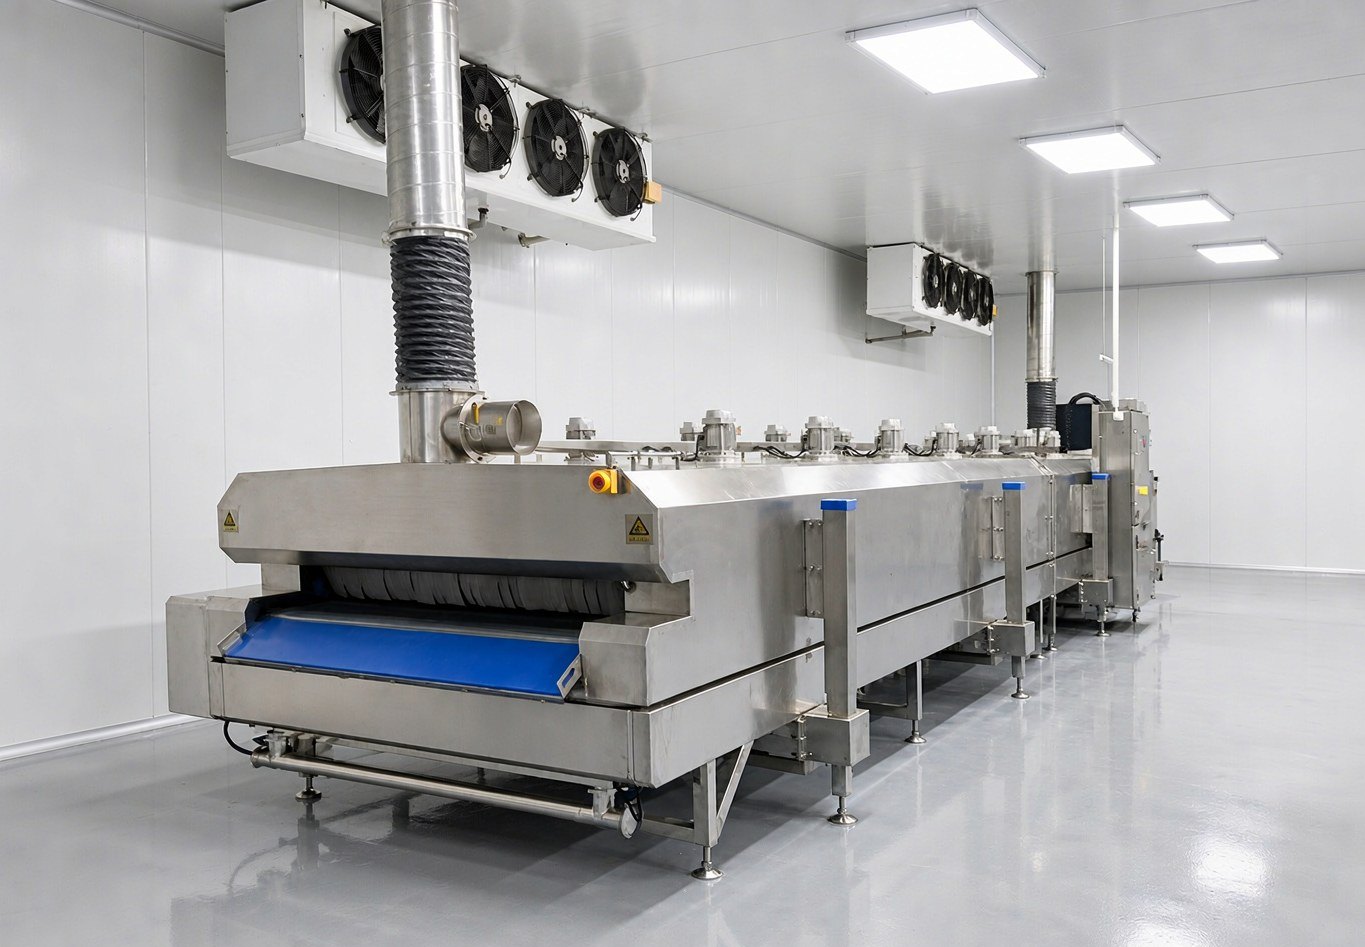
Отрасль: переработка мяса птицы | Регион: внутренний рынок | Комплектация: линия туннельной заморозки с жидким азотом DKN-LFT-1212 Данные клиента анонимизированы, конфигурация модели — рекомендация по подбору для аналогичной производительности.
I. Предпосылки применения
Особенность разделки мяса птицы — в объёме партий и такте. Партия куриной грудки, куриных ножек, утиных крыльев, частей гуся сходит с линии разделки, передний участок практически не останавливается, виды продукции постоянно меняются, нарезка, зачистка, взвешивание и раскладка на лотки идут синхронно. Формы продукции — преимущественно разделанная птица, части утки и гуся, а также мясо птицы под кулинарную обработку, в основном индивидуальная заморозка, температура в центре продукта ниже -18℃, часть идёт в супермаркеты и на каналы готовых блюд, часть — на склад для перевалки.
Производительность цеха разделки создаётся людьми. Загрузка, раскладка, перемещение, приёмка — на каждом этапе нужен человек; если участок заморозки работает медленнее, люди на переднем участке ждут. Поэтому для таких цехов критерий оценки участка заморозки — не только «замораживает ли достаточно быстро», но и «насколько экономно расходуется труд, одинаков ли результат от партии к партии».
II. Технологические сложности
Первое: если способ загрузки и перемещения не определён, ручной труд не распределить равномерно. Лотки и стеллажи для разделанной птицы тяжёлые, если подавать их в туннель вручную, за смену человек выматывается, к тому же раскладка на каждом лотке получается разной. Способ загрузки нужно определять вместе с высотой выхода линии разделки и габаритами тележек, иначе появится лишняя операция перекладывания, а с ней — лишний ручной труд.
Второе: частая смена партий — параметры сбиваются. На одном и том же оборудовании утром идёт тонкая куриная грудка, днём — толстая утиная ножка, скорость конвейера и плотность раскладки приходится менять. Если смена партии передаётся на словах и держится на личном опыте, между партиями возникнет разброс по температуре в центре продукта, что скажется и на последующей упаковке, и на отзывах клиентов.
Третье: безопасность туннеля с жидким азотом нужно закладывать заранее. В камере туннеля высокая концентрация азота, загрузочные и разгрузочные проёмы, люки для обслуживания, открывание при очистке сетчатого конвейера — всё это связано с риском кислородного голодания. Мониторинг концентрации кислорода — это не просто установка сигнализатора, нужны уставки, связь с сигнализацией и регламент работ, оператор должен чётко знать, что делать при срабатывании сигнала.
III. Конфигурация решения
Для данного сценария подходит линия туннельной заморозки с жидким азотом DKN-LFT-1212, основные параметры следующие (из технической документации на продукцию):
| Позиция | Параметр |
|---|---|
| Сетчатый конвейер туннеля | 12000 mm (общая длина) × 1200 mm (ширина) |
| Габаритные размеры | 12000 × 2250 × 1670 mm |
| Рабочая температура | -150℃ до комнатной |
| Точность контроля температуры | ±2℃ |
| Скорость охлаждения | без нагрузки до 10℃ в минуту |
| Производительность заморозки | 1 m³/ч |
| Мощность | 18 kW |
| Хладагент | жидкий азот 5-8 BAR (резервуар для жидкого азота приобретается отдельно) |
| Мониторинг концентрации кислорода | уставка концентрации кислорода 19.5%-21.5% |
В конфигурации важны три момента.
Первое — время пребывания, которое обеспечивает 12-метровая длина туннеля. Сетчатый конвейер 12000 mm (общая длина) × 1200 mm (ширина), время прохождения материала через низкотемпературную зону достаточное, плотность раскладки можно регулировать под форму продукта, не приходится уплотнять лотки ради такта. Точность контроля температуры ±2℃ напрямую связана со стабильностью партий: колебания температурных условий для однотипного продукта между партиями невелики.
Второе — ширина конвейера определяет, как организовать посты раскладки. При ширине 1200 mm посты раскладки на переднем конце располагаются с двух сторон конвейера или с одной, это определяется направлением выхода линии разделки; схема перемещения тележек определяется одновременно, включая пост приёмки на выходном конце и канал возврата пустых лотков, планировка подтверждается по заказу.
Третье — холод и электропитание. Мощность 18 kW, резервуар для жидкого азота приобретается пользователем, расположение резервуара и трассировка трубопроводов заранее включаются в планировку цеха; маршрут подачи жидкого азота не следует пересекать с каналом перемещения готовой продукции.
IV. Технологические особенности
На участке загрузки сначала фиксируются действия. Плотность раскладки и спецификацию лотков делают визуальным стандартом, раскладка ведётся по категориям толщины продукта, оператор действует по стандарту, не полагаясь на личное суждение. Высота стыковки тележек и способ задвигания лотков унифицируются, это позволяет убрать операцию перекладывания и снизить разброс между партиями из-за разной раскладки.
Смена партии должна фиксироваться. При работе на одном оборудовании с разными规格ами скорость конвейера, время пребывания и способ раскладки записываются по规格у, при следующей смене партии параметры вызываются напрямую. Точность контроля температуры ±2℃ — это возможность оборудования, а для стабильности партий нужна ещё и воспроизводимость параметров.
Зону максимального образования кристаллов льда нужно проходить быстро. От -1℃ до -5℃ — это интервал интенсивного образования кристаллов льда, при слишком долгом пребывании кристаллы укрупняются, клеточная структура повреждается, при размораживании заметно теряется сок, снижаются влагоудерживающая способность и вкус. Время прохождения продукта через этот температурный диапазон определяется скоростью конвейера и зонированием температур, способность охлаждения без нагрузки до 10℃ в минуту помогает быстро выйти на режим, фактические параметры подтверждаются при调试е на конкретном продукте.
Мониторинг концентрации кислорода выполняется по регламенту. Уставка концентрации кислорода 19.5%-21.5%, после срабатывания сигнала сначала выводятся люди, вентиляция до достижения уставного диапазона, затем вход; загрузка, разгрузка, обслуживание, очистка сетчатого конвейера — все операции с открыванием проёмов идут по одному регламенту, с ведением записей. Это пункт безопасности, его нельзя пропускать ради производительности.
V. Область применения и рекомендации по подбору
Линия туннельной заморозки с жидким азотом подходит для сценариев с относительно однородным ассортиментом, непрерывными партиями и стремлением зафиксировать действия по загрузке и рабочие параметры: разделанная птица, замороженные гидробионты, готовые блюда и т. д. Цеха разделки с большими партиями и стабильным тактом могут использовать преимущество непрерывного прохождения продукта; при широком ассортименте и малых объёмах по каждому виду число смен партий, очисток конвейера и перенастроек параметров заметно возрастает, шкафной вариант более гибок.
Чтобы определить, подходит шкафной или туннельный вариант, смотрят на три вещи: может ли сменная партия идти одна за другой практически без остановок; можно ли на двух концах цеха раздельно разместить пост загрузки и пост выгрузки, чтобы тележки двигались в одном направлении; можно ли загрузку перевести с ручной подачи лотков на стыковку с тележками, превратив раскладку из физической работы в действие по стандарту.
Если все три условия выполняются — туннельная линия подходит; при малых партиях, разнородном ассортименте и стеснённой площадке серия шкафов азотной заморозки DKN-LFC комплектуется именно под такие сценарии.
При подборе сначала чётко определяют три вещи: форму и толщину продукта, целевую температуру в центре, сменный объём партии; толщина слоя продукта, скорость конвейера, расход азота и другие рабочие параметры подтверждаются при调试е на реальном продукте, переносить их с одной категории на другую нельзя.