
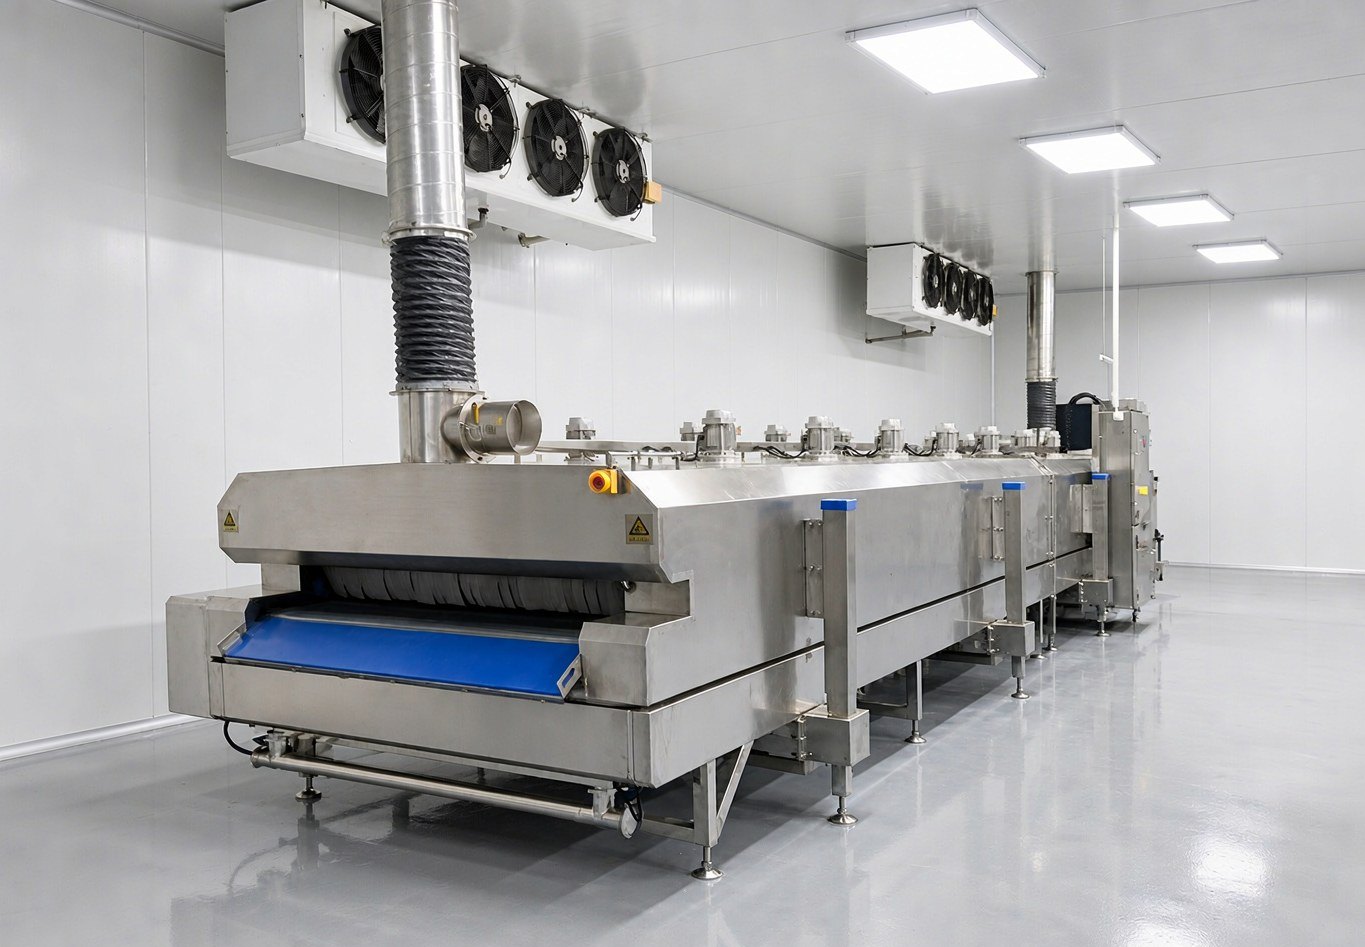
Ngành: Chế biến gia cầm | Khu vực: Trong nước | Model đi kèm: DKN-LFT-1212 dây chuyền hầm đông nhanh nitơ lỏng Thông tin khách hàng đã được ẩn danh, cấu hình model là gợi ý chọn máy cho năng suất tương đương.
一、Bối cảnh ứng dụng
Đặc điểm của chế biến gia cầm nằm ở lô và nhịp độ. Một lô ức gà, đùi gà, cánh vịt, bộ phận ngỗng xuống khỏi dây chuyền phân cắt, đoạn đầu gần như không dừng, chủng loại thay đổi liên tục, các trạm cắt lát, chỉnh sửa, cân, xếp khay chạy song song. Hình thái sản phẩm chủ yếu là gia cầm phân cắt, bộ phận vịt ngỗng và thịt gia cầm chế biến, phần lớn là đông từng con, nhiệt độ tâm đạt dưới -18℃, một phần đi kênh siêu thị và món ăn sơ chế, một phần nhập kho trung chuyển.
Năng suất của phân xưởng phân cắt được tạo ra bằng nhân công. Cấp liệu, xếp khay, vận chuyển, thu liệu, mỗi khâu đều cần người; đoạn đông nhanh chậm một chút, người ở đoạn đầu sẽ đứng chờ. Vì vậy với loại phân xưởng này, tiêu chí đánh giá đoạn đông nhanh không chỉ là “đông đủ nhanh”, mà còn là “tiết kiệm nhân công không, mỗi lô có giống nhau không”.
二、Điểm khó về công nghệ
Thứ nhất, cách cấp liệu và vận chuyển chưa xác định thì nhân công không san đều được. Khay liệu, giá liệu của sản phẩm gia cầm phân cắt nặng, nếu dựa vào nhân công bưng khay đưa vào hầm, một ca làm việc người sẽ kiệt sức trước, cách xếp mỗi khay lại không nhất quán. Cách cấp liệu phải xác định cùng với chiều cao ra liệu của dây chuyền phân cắt đoạn đầu và kích thước xe liệu, nếu không ở giữa phát sinh thêm một công đoạn đổ khay, thêm một khâu nhân công vô ích.
Thứ hai, đổi lô thường xuyên, thông số theo đó rối loạn. Cùng một thiết bị buổi sáng chạy ức gà liệu mỏng, buổi chiều chạy đùi vịt liệu dày, tốc độ băng tải và mật độ xếp liệu đều phải điều chỉnh. Nếu đổi lô dựa vào truyền miệng, dựa vào kinh nghiệm cá nhân, giữa các lô sẽ xuất hiện tình trạng nhiệt độ tâm nông sâu khác nhau, đóng gói đoạn sau và phản hồi khách hàng đều bị ảnh hưởng theo.
Thứ ba, thiết kế an toàn của hầm nitơ lỏng phải làm từ trước. Nồng độ nitơ trong khoang hầm cao, cửa xếp liệu, cửa kiểm tra, vệ sinh băng tải lưới — những thao tác mở nắp này đều liên quan đến nguy cơ thiếu oxy. Giám sát nồng độ oxy không phải chỉ lắp thêm một còi báo là xong, giá trị đặt, liên động báo động, quy trình thao tác phải đi kèm, công nhân vận hành phải rõ khi báo động thì làm gì.
三、Cấu hình phương án
Bối cảnh này phù hợp với DKN-LFT-1212 dây chuyền hầm đông nhanh nitơ lỏng, thông số chính như sau (trích từ tài liệu kỹ thuật sản phẩm):
| Hạng mục | Thông số |
|---|---|
| Băng tải lưới hầm | 12000 mm (tổng dài) × 1200 mm (rộng) |
| Kích thước ngoài | 12000 × 2250 × 1670 mm |
| Nhiệt độ làm việc | -150℃ đến nhiệt độ phòng |
| Độ chính xác kiểm soát nhiệt | ±2℃ |
| Tốc độ giảm nhiệt | Không tải có thể giảm 10℃ mỗi phút |
| Năng suất đông nhanh | 1 m³/giờ |
| Công suất toàn máy | 18 kW |
| Môi chất lạnh | Nitơ lỏng 5-8 BAR (bồn nitơ lỏng tự chuẩn bị) |
| Giám sát nồng độ oxy | Giá trị đặt nồng độ oxy 19.5%-21.5% |
Về cấu hình chủ yếu xem ba điểm.
Thứ nhất là thời gian lưu có được từ chiều dài hầm 12 m. Băng tải lưới 12000 mm (tổng dài) × 1200 mm (rộng), thời gian vật liệu di chuyển trong vùng nhiệt độ thấp khá thoải mái, mật độ xếp liệu có thể điều chỉnh theo hình thái vật liệu, không cần xếp khay dày để đuổi nhịp. Độ chính xác kiểm soát nhiệt ±2℃ liên quan trực tiếp đến tính đồng nhất theo lô, điều kiện nhiệt độ của vật liệu cùng quy cách giữa các lô dao động nhỏ.
Thứ hai là chiều rộng băng tải quyết định cách bố trí trạm xếp liệu. Với chiều rộng 1200 mm, vị trí xếp khay đầu vào đặt hai bên băng tải hay một bên, xác định theo hướng ra liệu của dây chuyền phân cắt; phương án vận chuyển xe liệu đồng thời xác định, bao gồm vị trí thu liệu đầu ra và kênh hồi khay rỗng, bố cục xác nhận theo đơn hàng.
Thứ ba là nguồn lạnh và điện. Công suất toàn máy 18 kW, bồn nitơ lỏng do bên sử dụng tự chuẩn bị, vị trí bồn và tuyến đường ống đưa vào bố cục phân xưởng từ trước; tuyến cấp nitơ lỏng không nên giao nhau với kênh vận chuyển thành phẩm.
四、Điểm kỹ thuật công nghệ
Đầu cấp liệu cố định động tác trước. Biến mật độ xếp khay và quy cách khay liệu thành tiêu chuẩn trực quan, phân tầng cách xếp theo độ dày vật liệu, công nhân vận hành làm theo, không phụ thuộc phán đoán cá nhân. Chiều cao kết nối xe liệu, cách đẩy khay liệu thống nhất, có thể bỏ được khâu đổ khay thủ công, cũng giảm chênh lệch lô do cách xếp không nhất quán.
Đổi lô phải có ghi chép. Khi cùng một thiết bị chạy các quy cách khác nhau, ghi lại tốc độ băng tải, thời gian lưu, cách xếp liệu theo quy cách, lần đổi lô sau gọi trực tiếp. Độ chính xác kiểm soát nhiệt ±2℃ là năng lực thiết bị, để đạt tính đồng nhất theo lô còn phải dựa vào thông số có thể tái sử dụng.
Đoạn dải tinh thể băng lớn nhất phải đi qua nhanh. Từ -1℃ đến -5℃ là khoảng tinh thể băng sinh ra nhiều, lưu quá lâu tinh thể băng thô to, cấu trúc tế bào bị tổn hại, khi rã đông dịch chảy ra rõ rệt, khả năng giữ nước và cảm giác miệng đều giảm. Thời gian vật liệu đi qua vùng nhiệt này do tốc độ băng tải và phân vùng nhiệt độ cùng quyết định, khả năng giảm nhiệt không tải 10℃ mỗi phút có ích cho việc lên nhiệt nhanh, thông số thực tế xác nhận theo sản phẩm khi chạy thử.
Giám sát nồng độ oxy thực hiện theo quy trình. Giá trị đặt nồng độ oxy 19.5%-21.5%, sau khi báo động trước tiên rút người, thông gió thay thế đến khoảng đặt rồi mới vào; xếp liệu, kiểm tra, vệ sinh băng tải lưới — những thao tác mở nắp này đều đi cùng một quy trình, và ghi chép. Đây là hạng mục an toàn, không vì đuổi năng suất mà bỏ qua.
五、Đối tượng phù hợp và gợi ý chọn máy
Dây chuyền hầm đông nhanh nitơ lỏng phù hợp với bối cảnh chủng loại tương đối tập trung, lô liên tục, mong muốn cố định động tác cấp liệu và thông số vận hành: gia cầm phân cắt, thủy sản đông lạnh, món ăn sơ chế, v.v. Phân xưởng phân cắt lô lớn, nhịp ổn có thể dùng được lợi ích của走 liệu liên tục; quy cách nhiều, lượng mỗi quy cách lại nhỏ, số lần đổi lô vệ sinh băng tải điều chỉnh thông số sẽ tăng rõ rệt, dạng tủ linh hoạt hơn.
Đánh giá đi dạng tủ hay dạng hầm, xem ba điều: lô mỗi ca có thể hết lô này đến lô khác, giữa chừng cơ bản không dừng; hai đầu phân xưởng có thể bố trí riêng vị trí vào liệu và ra liệu, để xe liệu đi một chiều; cấp liệu có thể từ bưng khay thủ công chuyển thành kết nối xe liệu, biến xếp khay từ việc nặng thành làm theo tiêu chuẩn.
Ba điều đều có, dây chuyền hầm phù hợp; lô nhỏ, chủng loại tạp, mặt bằng chật, hầm đông nhanh nitơ lỏng dòng DKN-LFC chính là cấu hình cho bối cảnh này.
Chọn máy trước tiên xác định rõ ba việc: hình thái và độ dày vật liệu, nhiệt độ tâm mục tiêu, lô mỗi ca; độ dày lớp liệu, tốc độ băng tải, lượng bổ sung nitơ và các thông số vận hành khác xác nhận theo sản phẩm thực tế khi chạy thử, các chủng loại khác nhau không thể áp dụng máy móc.