
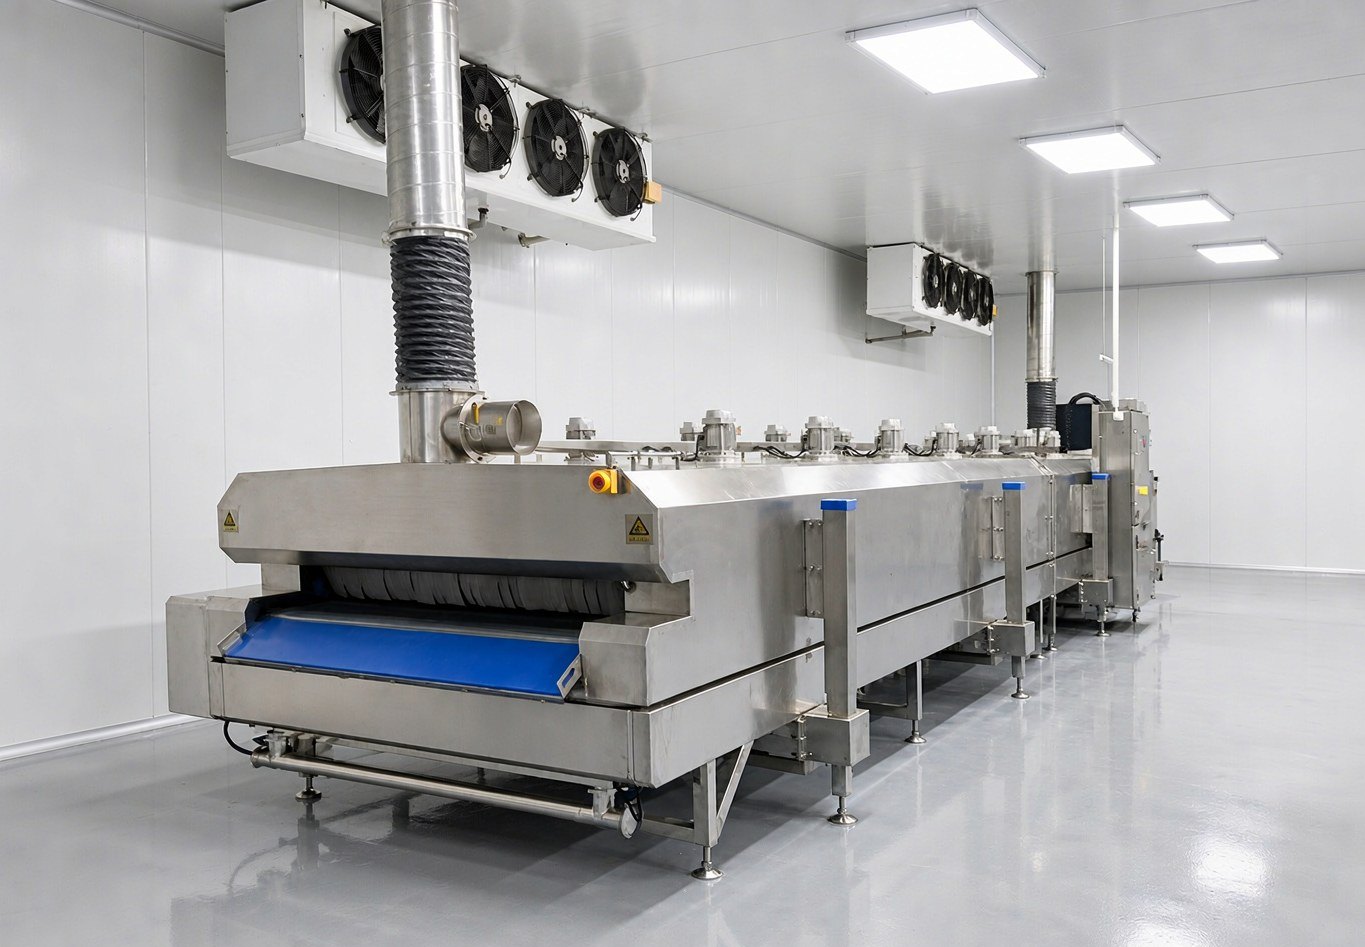
Sector: procesamiento de aves | Región: nacional | Modelo asociado: línea de túnel de congelación rápida con nitrógeno líquido DKN-LFT-1212 La información del cliente ha sido anonimizada; la configuración del modelo es una recomendación de selección para una capacidad similar.
I. Antecedentes de aplicación
Las características del procesamiento de aves troceadas radican en el volumen y el ritmo. Un lote de pechugas de pollo, muslos de pollo, alas de pato y partes de ganso baja de la línea de despiece, y el tramo inicial casi no se detiene, cambiando de tipo constantemente, con las estaciones de corte, recorte, pesaje y colocación en bandejas avanzando en sincronía. Las formas del producto son principalmente aves troceadas, partes de pato y ganso y carne de ave preparada, en su mayoría congelación individual, con temperatura central por debajo de -18℃; una parte va a canales de supermercado y platos preparados, y otra parte entra en almacén para tránsito.
La capacidad de la sala de despiece se sostiene apilando personas. La carga, la colocación en bandejas, el traslado y la recogida requieren personal en cada eslabón; si el tramo de congelación rápida va más lento, el personal del tramo inicial se queda esperando. Por eso, para este tipo de sala, el criterio de evaluación del tramo de congelación rápida no es solo “congelar lo suficientemente rápido”, sino también “si se ahorra mano de obra y si cada lote sale igual”.
II. Dificultades del proceso
Primero, si no se definen el modo de carga y el de traslado, la mano de obra no se reparte de manera uniforme. Las bandejas y los bastidores para aves troceadas son pesados; si se depende de personal para pasar bandeja tras bandeja hacia el túnel, al final del turno la persona ya está agotada, y además la forma de colocar cada bandeja no es uniforme. El modo de carga debe definirse junto con la altura de descarga de la línea de despiece del tramo inicial y las dimensiones de las carretillas; de lo contrario, se añade una operación intermedia de transvase de bandejas, sumando mano de obra sin necesidad.
Segundo, los cambios de lote son frecuentes y los parámetros se desordenan. Un mismo equipo por la mañana procesa pechuga de pollo de material delgado y por la tarde muslo de pato de material grueso, y tanto la velocidad de la cinta como la densidad de colocación deben modificarse. Si el cambio de lote depende de instrucciones verbales y de la experiencia individual, aparecerán diferencias de temperatura central entre lotes, lo que afectará al envasado posterior y a los comentarios del cliente.
Tercero, el diseño de seguridad del túnel de nitrógeno líquido debe hacerse por adelantado. La concentración de nitrógeno en la cavidad del túnel es alta, y las operaciones con apertura de tapas, como los puertos de carga y descarga, los accesos de mantenimiento y la limpieza de la cinta de malla, implican riesgo de deficiencia de oxígeno. La monitorización de la concentración de oxígeno no se resuelve solo añadiendo un alarmista; el valor de consigna, la interconexión de alarmas y los procedimientos de trabajo deben ir en conjunto, y el operario debe tener claro qué hacer cuando suena la alarma.
III. Configuración de la solución
Este escenario se adapta a la línea de túnel de congelación rápida con nitrógeno líquido DKN-LFT-1212, cuyos parámetros principales son los siguientes (citados del documento técnico del producto):
| Concepto | Parámetro |
|---|---|
| Cinta de malla del túnel | 12000 mm (longitud total) × 1200 mm (ancho) |
| Dimensiones exteriores | 12000 × 2250 × 1670 mm |
| Temperatura de trabajo | -150℃ a temperatura ambiente |
| Precisión de control de temperatura | ±2℃ |
| Velocidad de enfriamiento | En vacío, puede bajar 10℃ por minuto |
| Capacidad de congelación rápida | 1 m³/h |
| Potencia total | 18 kW |
| Refrigerante | Nitrógeno líquido a 5-8 BAR (tanque de nitrógeno líquido a cargo del usuario) |
| Monitorización de oxígeno | Valor de consigna de oxígeno 19.5%-21.5% |
En la configuración se consideran principalmente tres puntos.
Primero, el tiempo de permanencia que aporta la longitud de túnel de 12 m. Con la cinta de malla de 12000 mm (longitud total) × 1200 mm (ancho), el tiempo de avance del material en la zona de baja temperatura es holgado, y la densidad de colocación puede ajustarse según la forma del material, sin necesidad de apilar las bandejas de forma densa para forzar el ritmo. La precisión de control de temperatura de ±2℃ está directamente relacionada con la consistencia por lotes: la fluctuación de las condiciones de temperatura de materiales de la misma especificación entre distintos lotes es pequeña.
Segundo, el ancho de la cinta de malla determina cómo se distribuye la estación de colocación. Con un ancho de 1200 mm, la posición de colocación del extremo inicial se sitúa a ambos lados de la cinta o en un solo lado, según la dirección de descarga de la línea de despiece; el plan de traslado con carretillas se define al mismo tiempo, incluyendo la posición de recogida en el extremo de descarga y el canal de retorno de bandejas vacías, y la distribución se confirma según el pedido.
Tercero, la fuente de frío y el consumo eléctrico. La potencia total es de 18 kW, el tanque de nitrógeno líquido corre a cargo del usuario, y la ubicación del tanque y el trazado de tuberías se integran por adelantado en la distribución de la sala; la ruta de suministro de nitrógeno líquido no debería cruzarse con el canal de traslado de producto terminado.
IV. Puntos clave del proceso
En el extremo de carga, primero se fijan los movimientos. Convertir la densidad de colocación y las especificaciones de las bandejas en estándares visuales, clasificando la forma de colocar según el grosor del material, para que el operario los siga sin depender de su criterio individual. Unificar la altura de acople de las carretillas y el modo de inserción de las bandejas permite eliminar la operación de transvase y reducir las diferencias por lotes derivadas de una colocación no uniforme.
Los cambios de lote deben registrarse. Cuando un mismo equipo procesa distintas especificaciones, registrar la velocidad de la cinta, el tiempo de permanencia y el modo de colocación según la especificación, para invocarlos directamente en el siguiente cambio de lote. La precisión de control de temperatura de ±2℃ es una capacidad del equipo; para llevarla a la consistencia por lotes aún se depende de que los parámetros sean reutilizables.
El tramo de máxima formación de cristales de hielo debe atravesarse con rapidez. De -1℃ a -5℃ es el intervalo en el que se generan abundantes cristales de hielo; una permanencia excesiva produce cristales gruesos, daña la estructura celular y provoca una pérdida evidente de jugos al descongelar, reduciendo la retención de agua y la textura. El tiempo que el material tarda en atravesar esa zona de temperatura lo determinan conjuntamente la velocidad de la cinta y las zonas de temperatura; la capacidad de enfriamiento en vacío de 10℃ por minuto ayuda a alcanzar la temperatura rápidamente, y los parámetros reales se confirman con el producto durante la puesta en marcha.
La monitorización de oxígeno se ejecuta según el procedimiento. El valor de consigna de oxígeno es 19.5%-21.5%; tras la alarma, primero se evacúa al personal, se ventila y se sustituye el aire hasta el intervalo de consigna antes de entrar; las operaciones con apertura de tapas, como carga y descarga, mantenimiento y limpieza de la cinta de malla, deben seguir el mismo procedimiento y registrarse. Es un punto de seguridad y no se omite por forzar la capacidad.
V. Aplicabilidad y recomendaciones de selección
La línea de túnel de congelación rápida con nitrógeno líquido es adecuada para escenarios con variedades relativamente concentradas, lotes continuos y deseo de fijar los movimientos de carga y los parámetros de operación: aves troceadas, productos acuáticos congelados, platos preparados, etc. Una sala de despiece con lotes grandes y ritmo estable puede aprovechar las ventajas del avance continuo; con muchas especificaciones y volúmenes pequeños por especificación, aumentarán notablemente las veces de cambio de lote, limpieza de la cinta y ajuste de parámetros, y el modelo de armario resulta más flexible.
Para decidir entre modelo de armario y modelo de túnel, se consideran tres puntos: si el lote por turno puede encadenarse uno tras otro sin detenerse básicamente; si en los dos extremos de la sala pueden establecerse por separado la posición de entrada y la de salida, para que las carretillas circulen en un solo sentido; y si la carga puede pasar de la colocación manual de bandejas al acople con carretillas, convirtiendo la colocación de bandejas de trabajo físico en algo que se hace según estándar.
Si se cumplen los tres puntos, la línea de túnel es adecuada; con lotes pequeños, variedades mixtas y espacio reducido, la serie de armarios de congelación rápida con nitrógeno líquido DKN-LFC está configurada para ese tipo de escenario.
En la selección, primero hay que definir con claridad tres cosas: la forma y el grosor del material, la temperatura central objetivo y el lote por turno; parámetros de operación como el grosor de la capa de material, la velocidad de la cinta y la cantidad de reposición de nitrógeno se confirman con el producto real durante la puesta en marcha, y no pueden copiarse entre distintas categorías.