
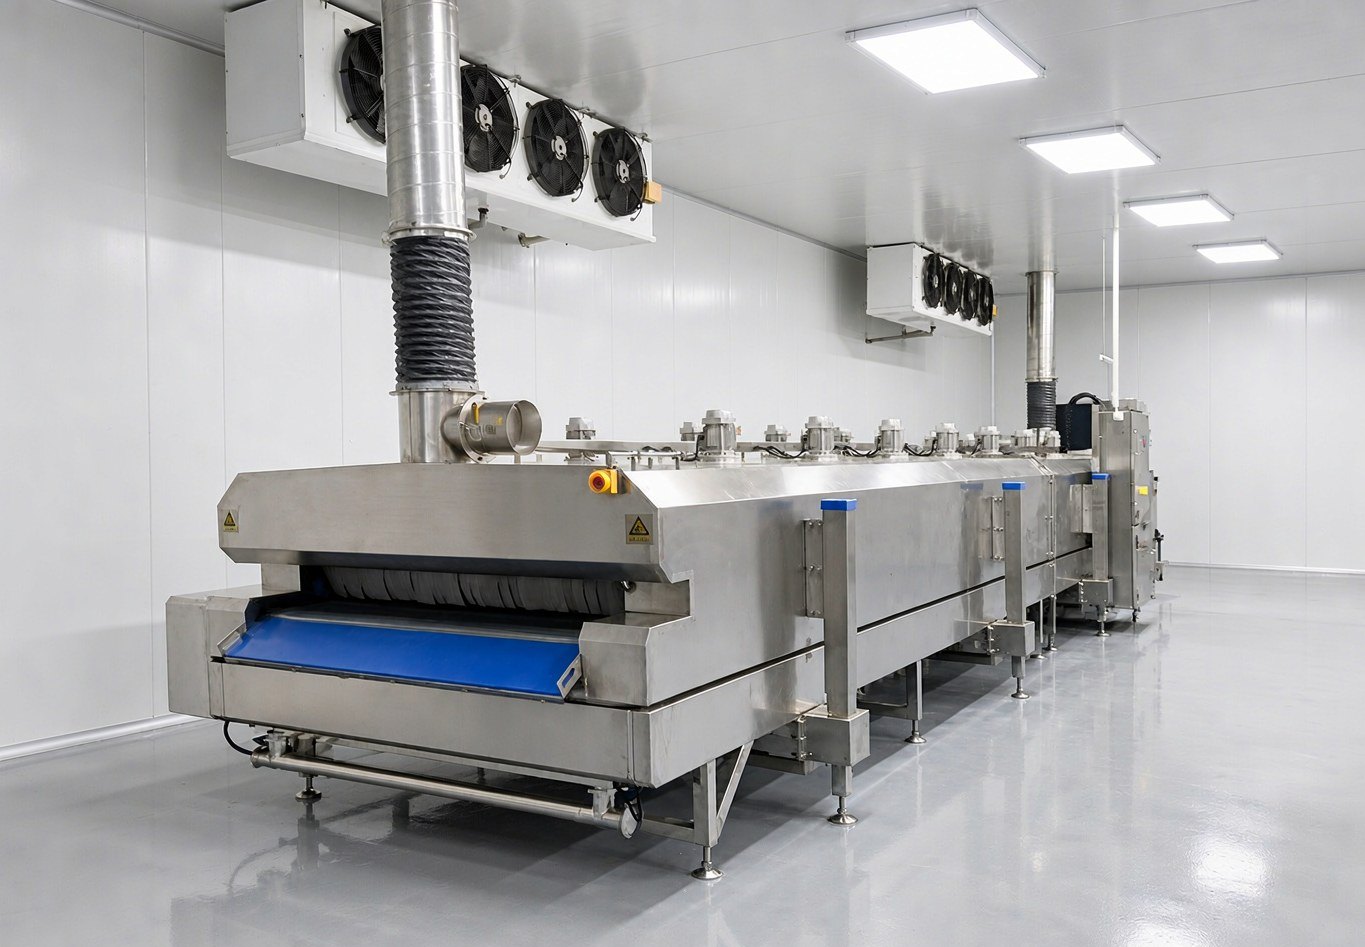
行业:禽类加工 | 区域:国内 | 配套机型:DKN-LFT-1212 液氮速冻隧道线 客户信息已匿名处理,机型配置为同类产能选型建议。
一、应用背景
禽类分割加工的特点在批量和节拍上。一批鸡胸、鸡腿、鸭翅、鹅部件在分割线上下来, 前段几乎不停,种类换来换去,切片、修整、称重、摆盘几个工位同步走。 产品形态以分割禽、鸭鹅部件和调理禽肉为主,多为单体冻结,中心温度做到 -18℃ 以下, 一部分走商超和预制菜渠道,一部分入库中转。
分割车间的产能是靠人堆出来的。上料、摆盘、转运、收料,每个环节都要人; 速冻段慢一点,前段的人就等在那里。所以对这类车间来说, 速冻段的评价标准不只是"冻得够快",还有"人用得省不省、每批是不是一个样"。
二、工艺难点
一是上料和转运方式定不下来,人工就摊不平。 禽类分割品的料盘、料架重,靠人工端盘递进隧道, 一个班下来人先累垮,每盘摆法还不一致。上料方式要和前段分割线的出料高度、料车尺寸一起定, 不然中间多一道倒盘工序,白加一道人工。
二是换批频繁,参数跟着乱。 同一台设备上午跑薄料鸡胸,下午跑厚料鸭腿, 走带速度和摆料密度都要动。如果换批靠口头交代、靠个人经验,批次之间就会出现 中心温度深浅不一的情况,后段包装和客户反馈都跟着受影响。
三是液氮隧道的安全设计得做在前面。 隧道腔体里氮气浓度高,装卸料口、检修口、 清理网带这些开盖作业都涉及缺氧风险。氧浓度监测不是加个报警器就完事, 设定值、报警联动、作业规程要配套,操作工得清楚报警了怎么办。
三、方案配置
该场景适配 DKN-LFT-1212 液氮速冻隧道线,主要参数如下(引自产品技术文件):
| 项目 | 参数 |
|---|---|
| 隧道网带 | 12000 mm(总长)× 1200 mm(宽) |
| 外尺寸 | 12000 × 2250 × 1670 mm |
| 工作温度 | -150℃ 至 室温 |
| 控温精度 | ±2℃ |
| 降温速度 | 空载每分钟可降 10℃ |
| 速冻量 | 1 m³/时 |
| 整机功率 | 18 kW |
| 制冷剂 | 5-8 BAR 液氮(液氮储罐自备) |
| 氧浓度监测 | 氧浓度设定值 19.5%-21.5% |
配置上主要看三点。
一是 12 m 隧道长度换来的停留时间。网带 12000 mm(总长)× 1200 mm(宽), 物料在低温区里的行进时间宽裕,摆料密度可以按物料形态调整,不必为赶节拍把摆盘堆密。 控温精度 ±2℃ 与批次一致性直接相关,同规格物料在不同批次之间的温度条件波动小。
二是网带宽度决定摆料工位怎么布置。1200 mm 宽度下,前端摆盘位设在网带两侧还是单侧, 按分割线出料方向定;料车转运方案同时确定,含出料端收料位和空盘回送通道,布局按订单确认。
三是冷源与用电。整机功率 18 kW,液氮储罐由使用方自备, 储罐位置和管线路由提前并入车间布局;液氮补给动线不宜与成品转运通道交叉。
四、工艺要点
上料这一端先固定动作。 把摆盘密度和料盘规格做成可视化标准,按物料厚度分档摆法, 操作工照做,不依赖个人判断。料车对接高度、料盘推入方式统一, 能省掉倒盘这道人工,也减少摆法不一致带来的批次差。
换批要有记录。 同一台设备跑不同规格时,把走带速度、停留时间、摆料方式按规格记下来, 下次换批直接调用。控温精度 ±2℃ 是设备能力,落到批次一致性上还得靠参数可复用。
最大冰晶带这一段要快通过。 从 -1℃ 到 -5℃ 是冰晶大量生成的区间, 停留过久冰晶粗大,细胞结构受损,解冻时汁液流失明显,持水性和口感都会下降。 物料经过该温区的时间由网带速度与温度分区共同决定, 空载每分钟可降 10℃ 的降温能力对快速起温有帮助,实际参数按产品在调试时确认。
氧浓度监测按规程执行。 氧浓度设定值 19.5%-21.5%,报警后先撤人、 通风置换到设定区间再进入;装卸料、检修、清理网带这些开盖作业都要走同一套流程, 并做记录。这是安全项,不因赶产能而跳过。
五、适用对象与选型建议
液氮速冻隧道线适合品种相对集中、批量连续、希望把上料动作和运行参数固定下来的场景: 禽类分割品、水产冻品、预制菜等。批量大、节拍稳的分割车间能用出连续走料的好处; 规格多、单规格量又小,换批清网带调参数的次数会明显增加,柜式更灵活。
判断走柜式还是隧道式,看三条:单班批量能不能一批接一批、中间基本不停; 车间两端能不能分设进料位和出料位,让料车走单向;上料能不能从人工端盘改成料车对接, 把摆盘从体力活变成照标准做。
三条都占,隧道线合适;批量小、品种杂、场地局促, 液氮速冻柜 DKN-LFC 系列就是按这种场景配的。
选型先把物料形态与厚度、目标中心温度、单班批量这三件事定清楚; 料层厚度、走带速度、补氮量等运行参数按实际产品在调试时确认,不同品类不能照搬。