
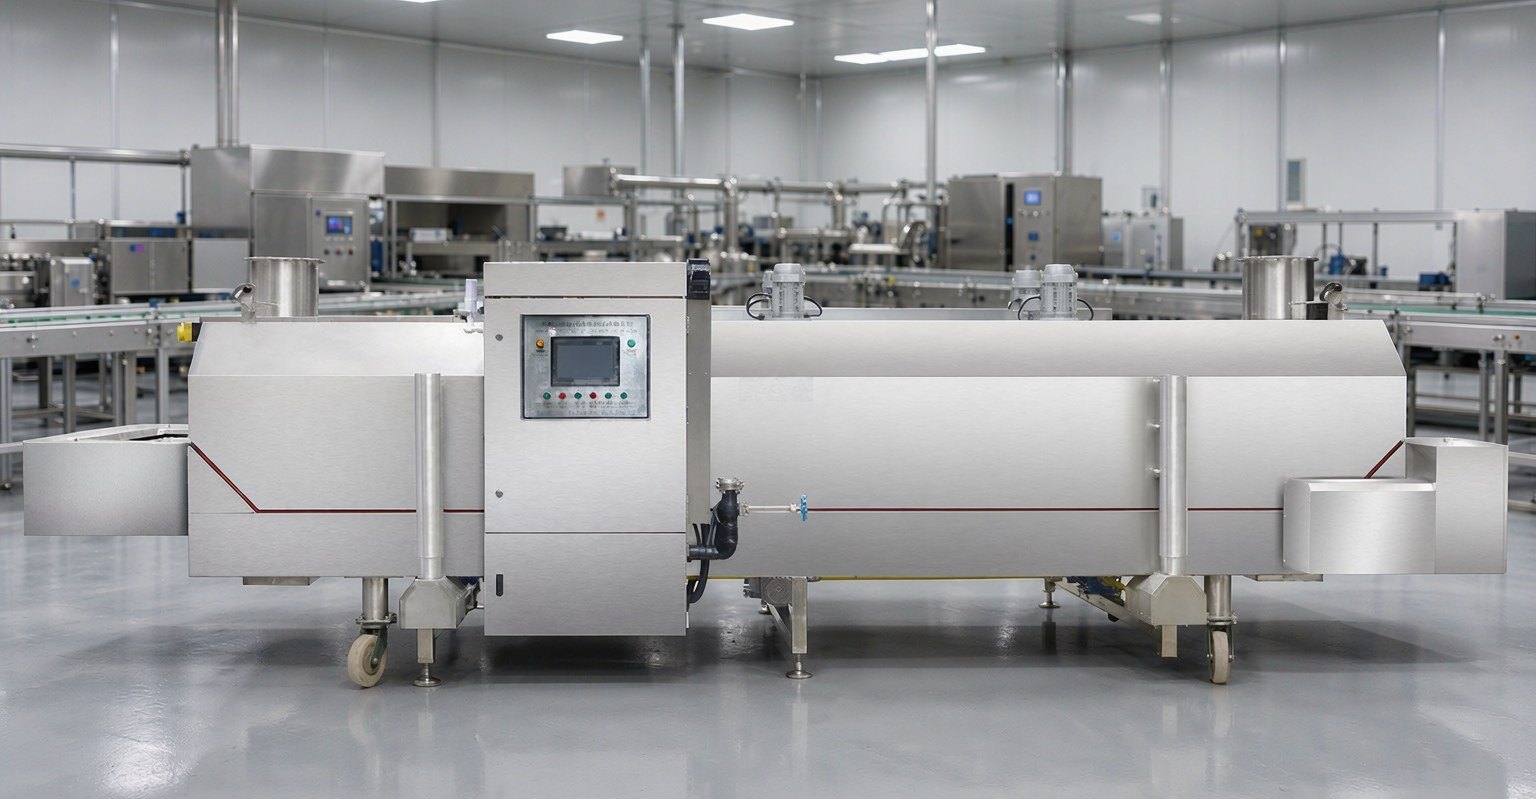
Отрасль: переработка рыбных голов | Регион: Северо-Запад | Модель: линия азотной шоковой заморозки DKN-LFT-1206 Данные клиента анонимизированы, конфигурация модели — рекомендация по подбору для аналогичной производительности.
I. Предпосылки применения
Сырьё для рыбных головных продуктов — массовая пресноводная рыба, сезонность вылова выражена, поставки сосредоточены в нескольких месяцах, суточный объём поступления сильно различается. Форма продукта — разделанные рыбные головы, куски голов, каналы сбыта — общепит, хого и готовая еда, преимущественно индивидуальная заморозка, температура в центре продукта ниже -18℃.
Форма рыбной головы неправильная, в области жаберной крышки и глазницы поверхностное мясо открыто, при заморозке в куче деформируется, после разморозки товарный вид теряется. При раскладке нужны промежутки, нельзя давить друг на друга — это напрямую определяет способ загрузки и ширину сетчатого конвейера.
II. Технологические сложности
Первое — производительность рассчитывается по пиковой нагрузке. В период вылова поставки концентрированные, объём на входе большой, если шоковая заморозка не успевает — накапливается; в межсезонье оборудование недозагружено. Если считать только по средней производительности, в сезон будет затор; если только по пиковой — затраты завышены.
Второе — пространство старого цеха ограничено. Высота потолка, ширина ворот, ширина проходов уже заданы. Пройдёт ли оборудование внутрь — это одно, сколько останется места для рабочих позиций на входе — другое. Переработка рыбных голов — трудоёмкая операция, чем больше занимает оборудование, тем меньше места для операторов, и входной участок работает медленнее.
Третье — маршруты загрузки и выгрузки легко пересекаются. Если вход и выход расположены с одной стороны, тележки разворачиваются и идут по тому же проходу, что и загрузчики. Чем уже проход, тем больше времени тратится на ожидание тележек.
III. Конфигурация решения
Для данного сценария подходит линия азотной шоковой заморозки DKN-LFT-1206, основные параметры (из технической документации):
| Позиция | Параметр |
|---|---|
| Сетчатый конвейер туннеля | 6000 мм (длина) × 1200 мм (ширина) |
| Габаритные размеры | 6000 × 2200 × 1750 мм |
| Рабочая температура | от -150℃ до комнатной |
| Точность контроля температуры | ±2℃ |
| Скорость охлаждения | без нагрузки до 10℃ в минуту |
| Мощность | 9 kW |
| Хладагент | жидкий азот 5-8 BAR (азотный резервуар приобретается отдельно) |
| Контроль концентрации кислорода | уставка 19.5%-21.5% |
Логика конфигурации по трём пунктам.
Первое — занимаемая площадь. Габаритные размеры — это только контур самой туннельной линии, позиции загрузки и выгрузки с обоих концов и проход для обслуживания в них не входят, рассчитываются отдельно по фактической планировке цеха, компоновка подтверждается по заказу.
Второе — ширина сетчатого конвейера. 1200 мм определяют, сколько лотков или стеллажей помещается в ряд. Рыбные головы нужно раскладывать поштучно с промежутками, когда плотность раскладки не увеличить, надёжнее расширить сетку, чем ускорить движение: время заморозки сохраняется, поверхность не остаётся недомороженной. Загрузка и выгрузка с разных концов, тележки движутся в одном направлении.
Третье — холодоснабжение и электропитание. Мощность — в таблице выше, азотный резервуар приобретает пользователь; изменения касаются в основном места установки резервуара и трассировки трубопроводов, их нужно определять заранее вместе с планировкой цеха.
IV. Технологические особенности
Сначала определяется способ раскладки, затем — скорость движения конвейера. Куски рыбных голов тонкие, целая голова толстая, при одной скорости движения у толстой партии температура в центре может не достигать нормы. На практике партии запускаются по типоразмерам: сначала тонкий продукт, после подтверждения температуры в центре — толстый, параметры подтверждаются по заказу.
Зона максимального кристаллообразования должна проходиться быстро. От -1℃ до -5℃ — интервал интенсивного образования кристаллов льда, при длительной выдержке кристаллы укрупняются, клетки разрушаются, при разморозке заметна потеря сока, поверхность высыхает и становится жёсткой. Туннельная линия работает непрерывно, время прохождения продуктом этой температурной зоны определяется скоростью сетки и зонированием температуры.
Индивидуальная заморозка, температура в центре, концентрация кислорода — эти три пункта выполняются по регламенту. На входе раскладка с промежутками, на выходе своевременный съём продукта: смёрзшийся продукт при последующем разделении теряет форму; пробу для измерения температуры в центре берут в наиболее толстой части, сразу после выхода из туннеля в сердцевине ещё остаточное тепло, показания снимают после стабилизации температуры; после загрузки-выгрузки, обслуживания и очистки сетки сначала убеждаются, что концентрация кислорода вернулась в заданный диапазон, затем входят; при сигнале тревоги сначала выводят людей.
V. Область применения и рекомендации по подбору
Туннельная линия подходит для сценариев с относительно однородным ассортиментом, непрерывными партиями и стремлением зафиксировать операции раскладки: рыбные головы, рыбное филе, креветки и другие замороженные морепродукты, а также стабильные по объёму партии разделанной птицы и готовой еды.
Чтобы определить, камерный или туннельный вариант, задайте три вопроса: достаточен ли объём сменной партии для непрерывной работы, партия за партией без остановки — тогда туннель выгоден; сколько типоразмеров в день — при большом разнообразии и малых объёмах смена продукта требует очистки сетки и настройки параметров, камерный вариант гибче; есть ли возможность разнести позиции загрузки и выгрузки по разным концам цеха — если маршруты не развести, непрерывность туннеля не реализуется.
Если выполняются все три условия — туннельная линия подходит; при малых партиях, разнообразном ассортименте и стеснённой площадке серия азотных шоковых камер DKN-LFC рассчитана именно на такой сценарий.
При подборе сначала определяются три вещи: форма продукта, целевая температура в центре, сменная партия; толщина слоя продукта, скорость движения сетки, расход азота и другие рабочие параметры окончательно подтверждаются при пусконаладке на фактическом продукте, для других категорий их переносить нельзя.