
La congelación de frutas y hortalizas no consiste solo en “congelar rápido”, sino en que el producto quede suelto tras la congelación, sin cambio de color y sin exudación al descongelar. Las bayas y los productos troceados tienen alto contenido de agua y entran al equipo con agua libre en la superficie, de modo que al congelarse forman un bloque de hielo; si la temperatura de entrada, el espesor de la capa y la velocidad de la cinta no están bien ajustados, el color y la textura de un mismo lote pueden diferir en dos niveles. A continuación se desglosa el criterio de configuración por material; todos los parámetros provienen de la documentación técnica pública de los equipos de congelación criogénica de Kunning Cryo.
TL;DR
- Para muchos tipos y lotes pequeños (unos cientos de kg por lote), usar el armario criogénico de nitrógeno líquido DKN-LFC; al cambiar de producto solo se cambian las bandejas y los parámetros.
- Para un solo producto con descarga continua y producción diaria de toneladas, usar la línea de túnel criogénico DKN-LFT, controlando el estado individual mediante la velocidad de la cinta y la distribución del producto.
- La causa principal de que el producto se pegue en bloques suele ser el agua superficial antes de la entrada: el escurrido, la sección de secado por aire y la disposición en una sola capa son más eficaces que ajustar los parámetros del equipo.
- La longitud de la nave es una restricción rígida: las dimensiones exteriores del túnel son 12 m (LFT-1212/1612), mientras que el armario ocupa 1740×1730 mm (LFC-300).
- Los valores nominales de capacidad varían según el material y el envasado; antes de la puesta en marcha, realizar una prueba a plena carga con el material propio.
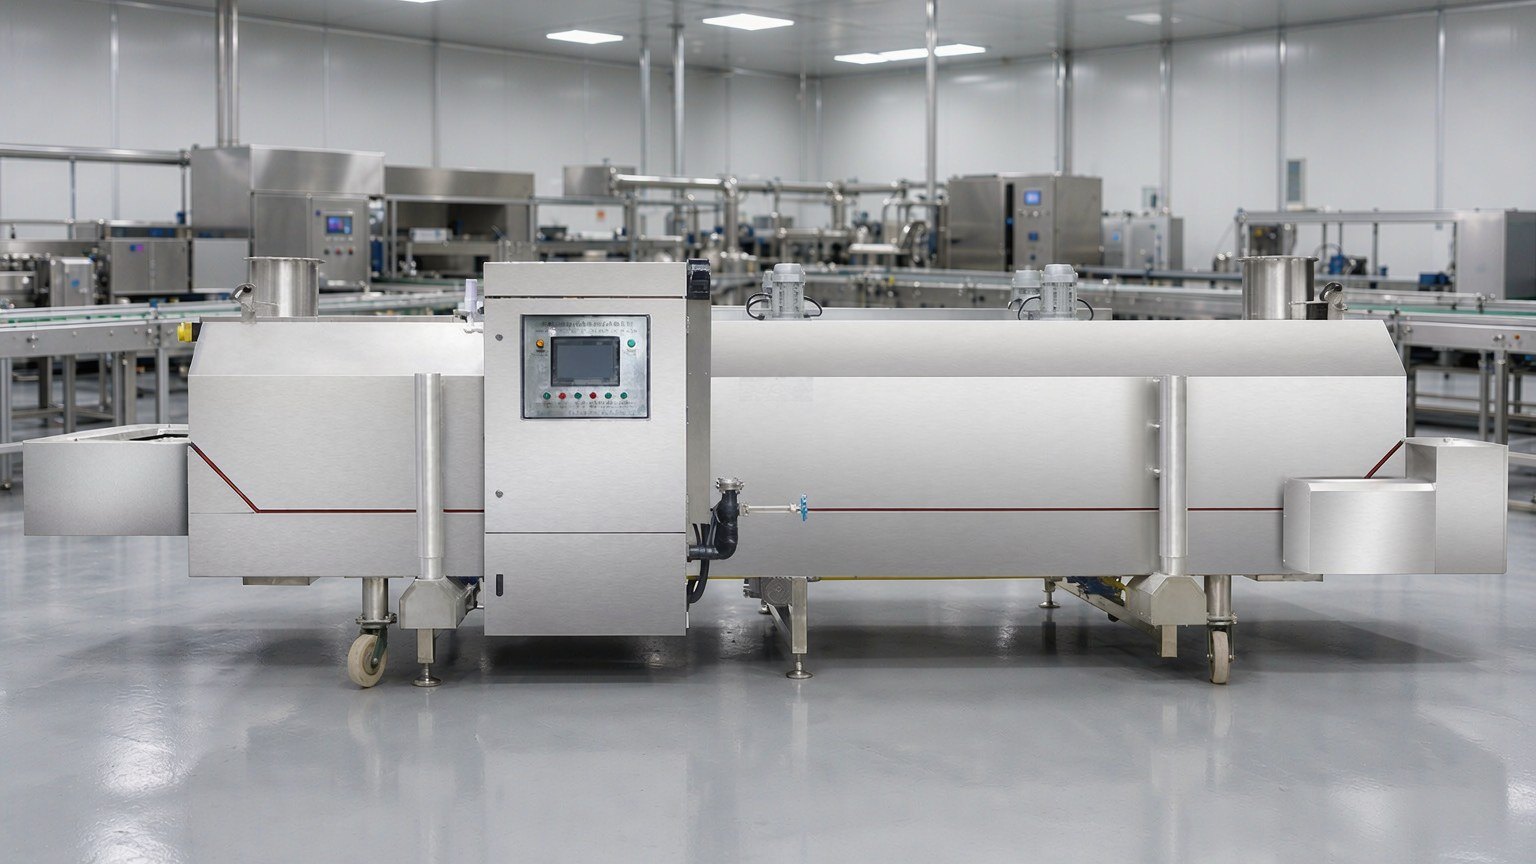
Dónde se atasca la congelación de frutas y hortalizas en la planta
El agua superficial es el primer obstáculo
Tras el lavado, el corte y el escurrido, la superficie de las frutas y hortalizas conserva una capa de agua libre. Esta capa forma primero escarcha en la zona de baja temperatura, y la escarcha adhiere las piezas a la cinta y une las piezas contiguas en grumos. Que la congelación individual sea viable depende en gran medida de esta etapa previa a la entrada: si el tiempo de escurrido es suficiente, si hay boquillas de aire o sección de secado por aire, y si al distribuir el producto se deja espacio entre las piezas.
Adherencia entre piezas y rotura por congelación
Una vez que las piezas forman grumos, antes del envasado hay que separarlas manualmente, y las fracturas de esa separación son puntos de daño celular por donde sale el jugo al descongelar. Por otro lado está la rotura por congelación: en materiales de piel fina y tamaño pequeño como fresas y arándanos, si la velocidad de enfriamiento no es suficiente y la superficie forma primero una costra dura mientras el interior aún se contrae, la piel se agrieta. Hacer que el material atraviese rápidamente el intervalo de 0℃~-5℃ produce cristales de hielo finos y un menor daño tisular; el criterio habitual de la congelación rápida es: en un equipo de -30℃~-40℃, atravesar la zona de máxima formación de cristales de hielo en 30 minutos, con la temperatura central bajando de -1℃ a -5℃ y una temperatura final inferior a -18℃.
Picos de temporada
La transformación de frutas y hortalizas es muy estacional, con la cosecha concentrada en pocas semanas; el equipo se dimensiona para el pico y queda inactivo el resto del tiempo, o se dimensiona para la producción habitual y se subcontrata en los picos. El armario y el túnel difieren por completo en este aspecto: el armario carga por lotes, y el pico se absorbe con horas extra y por tandas; el túnel, una vez en marcha, requiere alimentación continua, y si la línea previa de lavado y corte no da abasto, la línea queda en vacío.
Espacio en la nave
La longitud del túnel consume directamente la longitud de la nave. Las dimensiones exteriores del DKN-LFT-1212 son 12000 × 2250 × 1670 mm, y las del DKN-LFT-1612 son 12000 × 2700 × 1950 mm; una línea, con las mesas de amortiguación delanteras y traseras y los pasillos de transferencia, suele ocupar más de diez metros. El armario es de estructura vertical, y el DKN-LFC-300 ocupa solo 1740 × 1730 mm. En proyectos con nave alquilada y reformas limitadas, conviene extender el plano y medir antes de decidir el modelo y la orientación.
Armario o túnel: reparto según material y producción
| Criterio | Armario criogénico (DKN-LFC) | Túnel criogénico (DKN-LFT) |
|---|---|---|
| Modo de producción | Carga por lotes, una bandeja o un carro por armario | Alimentación continua, transporte por cinta |
| Materiales adecuados | Múltiples variedades, lotes pequeños, cambios frecuentes | Un solo producto, programación continua |
| Coste de cambio | Cambiar bandejas y ajustar parámetros | Ajustar distribución, velocidad de cinta y grupos de inyección |
| Capacidad | LFC-300 300 kg/h, LFC-600 600 kg/h, LFC-1200 0~1200 kg/zona única | LFT-1212 nominal 1 m³/h, LFT-1612 aprox. 1000 kg/h (según producto y envasado) |
| Ocupación en nave | Vertical, ocupa poco por unidad | Alargado, requiere líneas auxiliares delanteras y traseras |
| Escenario típico | Fruta selecta, lotes de prueba, remanentes de pedido | Grandes pedidos de exportación, un solo producto todo el año |
El orden de decisión sugerido es: primero el número de variedades; si al año se procesan más de diez variedades de frutas y hortalizas con decenas de toneladas cada una, el armario es más flexible; si solo hay dos o tres variedades y una sola produce más de cien toneladas al mes, el túnel requiere menos mano de obra. Después, la línea previa: si la línea de lavado y corte no puede alimentar de forma estable, empezar con el armario.
Comparación de parámetros de los equipos
Parámetros públicos de los tres modelos de armario criogénico:
| Concepto | DKN-LFC-300 | DKN-LFC-600 | DKN-LFC-1200 |
|---|---|---|---|
| Dimensiones de la cámara interior | 900×1320×1800 mm | — | 2000×1500×1750 mm × cuatro zonas |
| Dimensiones exteriores | 1740×1730×2220 mm | 2900×1700×2450 mm | 8730×2350×2170 mm |
| Temperatura de trabajo | -150℃~ambiente | -150℃~ambiente | -150℃~ambiente |
| Precisión de control | ±1℃ | ±1℃ | ±2℃ |
| Uniformidad de temperatura | ±3℃ | ±3℃ | — |
| Velocidad de enfriamiento (en vacío) | ≥20℃/min | ≥20℃/min | ≤50℃/min |
| Potencia total | 2.5 kW | 5 kW | 12 kW |
| Alimentación | 380V/50Hz | 380V/50Hz | 380V tensión amplia |
| Presión de nitrógeno líquido | 5-8 bar | 5-8 bar | 6-8 bar |
| Capacidad de proceso | 300 kg/h | 600 kg/h | 0~1200 kg/zona única |
| Carro/estante | 40 bandejas por vez (carro 1050×750×873 mm) | — | 10 estantes, carga independiente en cuatro zonas |
Parámetros públicos de los cuatro modelos de túnel criogénico:
| Concepto | DKN-LFT-0908 | DKN-LFT-1206 | DKN-LFT-1212 | DKN-LFT-1612 |
|---|---|---|---|---|
| Dimensiones de la cinta | 8000×900 mm | 6000×1200 mm | 12000×1200 mm | 12000×1600 mm |
| Dimensiones exteriores | 8000×1750×1670 mm | 6000×2200×1750 mm | 12000×2250×1670 mm | 12000×2700×1950 mm |
| Temperatura de trabajo | -150℃~ambiente | -150℃~ambiente | -150℃~ambiente | -150℃~ambiente |
| Precisión de control | ±2℃ | ±2℃ | ±2℃ | ±2℃ |
| Velocidad de enfriamiento (en vacío) | aprox. 10℃/min, regulable | aprox. 10℃/min, regulable | aprox. 10℃/min, regulable | aprox. 10℃/min, regulable |
| Potencia total | aprox. 15 kW | 9 kW | 18 kW | 26 kW |
| Ciclo de entrada/salida | no indicado en la documentación técnica | 6~30 min regulable | 5~25 min regulable | 8~40 min regulable |
| Capacidad nominal | no indicada en la documentación técnica | no indicada en la documentación técnica | 1 m³/h | aprox. 1000 kg/h |
En el mismo equipo se montan cinta de acero inoxidable SUS304 y motor de velocidad variable; el ciclo desde la entrada hasta la salida es regulable, y los dispositivos de inyección se disponen arriba y abajo de la cinta, con ángulo ajustable y activación independiente por grupos. La anchura de cinta y la longitud del túnel se diseñan según el tamaño del material y la capacidad; la tabla anterior corresponde a dimensiones de modelos convencionales. Los valores nominales de capacidad varían con la humedad del material, el peso por pieza y el modo de envasado; solo cuenta una prueba a plena carga con el material propio antes de la puesta en marcha.
Cómo tratar la etapa previa a la entrada
Tras el lavado y el corte, las frutas y hortalizas pasan por escurrido y secado por aire. El espesor de la capa se controla en una o dos capas extendidas, dejando espacio entre las piezas, sin apilarlas: las zonas apiladas se enfrían más despacio, y cuando la temperatura central baja, la capa exterior ya está congelada, por lo que el color y la textura no son uniformes.
Si la sección previa de la nave dispone de preenfriamiento, bajar primero la temperatura del material antes de entrar al equipo de congelación puede acortar la permanencia en la zona de baja temperatura. El armario de enfriamiento rápido de alimentos utiliza circulación de aire frío forzado, con temperatura mínima interior de -45℃ y temperatura de evaporación de -40℃; carga tipo carro de 30 bandejas en doble armario, con 3~5 kg por bandeja, y enfriamiento por lote de 1~2 horas, adecuado para bajar primero las frutas y hortalizas recién lavadas hasta cerca de la temperatura de cámara antes de entrar al túnel, y también para el enfriamiento previo de lotes pequeños. No es un equipo de vacío; un ventilador lleva el aire frío a la superficie del material, y la capacidad se mide por bandejas.
Tres puntos clave en la operación en planta
Concentración de oxígeno. El nitrógeno líquido se gasifica en nitrógeno; tanto la línea de túnel como el armario de cuatro zonas incorporan detección de concentración de oxígeno, con valor de consigna de 19.5%~21.5%; cuando la concentración es demasiado baja, el equipo cierra automáticamente la electroválvula de nitrógeno líquido y el extractor sigue funcionando. La extracción de la nave debe estar interbloqueada con el equipo; no colocar la boca de extracción sobre el puesto de operación del personal.
Limpieza. El cuerpo del túnel es de elevación integral; al elevarlo se puede lavar directamente la cinta y la cámara interior; el fondo del cuerpo tiene forma de V poco profunda con salida de drenaje, y los residuos y el agua de limpieza salen por el drenaje. Las líneas de frutas y hortalizas tienen alto contenido de azúcar; si no se enjuagan bien los residuos líquidos, al día siguiente el equipo arranca con olores.
Cambio de producto. En el armario se cambian bandejas y parámetros; en el túnel hay que reajustar la distribución, la velocidad de cinta y los grupos de inyección, con un tiempo de cambio de medio día. En plantas de frutas y hortalizas con muchas variedades y lotes pequeños, la programación real suele ser el armario como base y el túnel para los grandes pedidos.
La línea de exportación de frutas y hortalizas congeladas ha crecido de forma sostenida en los últimos años; datos de aduanas muestran que en enero-febrero de 2026 las exportaciones de fruta seca y fruta congelada crecieron un 52.3% y un 64.5% respectivamente (International Business Daily, 2026-04-10). Los pedidos de exportación exigen más rigor en el estado individual y las especificaciones de envasado, por lo que la selección del equipo debe dejar margen para cambiar de variedad y de especificación. Sobre el mecanismo de la curva de congelación y la zona de formación de cristales de hielo, puede consultarse Curva de congelación y zona de máxima formación de cristales de hielo; para el criterio general entre armario y continuo, véase ¿Por lotes o continuo?; el proceso de un pedido de exportación similar está recogido en Caso de exportación de congelación criogénica de frutas y bebidas de fruta.
Preguntas frecuentes
¿Qué equipo es más adecuado para congelar bayas?
Depende de la producción y del número de variedades. Con muchas variedades y unos cientos de kg por lote, usar el armario criogénico, como el DKN-LFC-300 (capacidad 300 kg/h, 40 bandejas por vez) o el DKN-LFC-600 (600 kg/h); al cambiar de producto solo se cambian bandejas y parámetros. Para un solo producto con decenas de toneladas continuas, usar la línea de túnel criogénico, controlando el estado individual mediante la velocidad de cinta y la distribución. Ambos equipos se alimentan de nitrógeno líquido desde un tanque externo, a 5~8 bar.
¿Cuál es la causa principal de que el producto se pegue en bloques?
En la mayoría de los casos, el agua superficial no se trató bien antes de la entrada; en segundo lugar, la disposición apilada. Las piezas con agua en la superficie forman primero escarcha al entrar en la zona de baja temperatura, y la escarcha une las piezas contiguas. Las soluciones son prolongar el escurrido, añadir una sección de secado por aire y distribuir en una sola capa; si ya se ha congelado en bloque, no golpearlo en estado congelado, sino separarlo por lotes y tratarlo aparte.
¿Cómo se comparan las capacidades del armario criogénico y del túnel?
La capacidad del armario se indica en kg/h: LFC-300 es 300 kg/h, LFC-600 es 600 kg/h, LFC-1200 es 0~1200 kg/zona única con carga independiente en cuatro zonas; el túnel DKN-LFT-1212 es nominal de 1 m³/h y el DKN-LFT-1612 de aprox. 1000 kg/h. Estos valores son referencias que varían con el material; la capacidad real debe verificarse con una prueba a plena carga con el material propio.
¿Se puede instalar un túnel si la altura y la superficie de la nave no son suficientes?
Depende del gálibo y de la longitud. Las dimensiones exteriores del DKN-LFT-1212 son 12000×2250×1670 mm y las del DKN-LFT-1612 son 12000×2700×1950 mm; además hay que dejar margen para el mantenimiento con elevación (carrera de elevación 550 mm, cámara interior 750 mm) y espacio de transferencia delantero y trasero. En naves con longitud insuficiente es más realista combinar armarios; el DKN-LFC-300 tiene dimensiones exteriores de 1740×1730×2220 mm, y varios en paralelo pueden cubrir una producción media.
¿Qué requisitos adicionales tienen los pedidos de exportación para el equipo y la alimentación eléctrica?
El sistema de alimentación se determina según el país de destino; el modelo convencional es 380V/50Hz, y para exportar a mercados de 60Hz hay que verificar por separado motor y componentes. Para el transporte marítimo también hay que considerar el seccionamiento del equipo y las dimensiones del embalaje. Ambos aspectos se tratan en Selección de tensión y frecuencia para mercados de exportación y Embalaje marítimo e instalación en obra.
La solución de congelación de frutas y hortalizas debe concretarse sobre tres condiciones: material, producción y nave. Envíenos la forma del producto, el volumen diario de procesamiento, la temperatura central objetivo y la alimentación eléctrica disponible, y configuraremos el modelo según estos parámetros. Contacto