
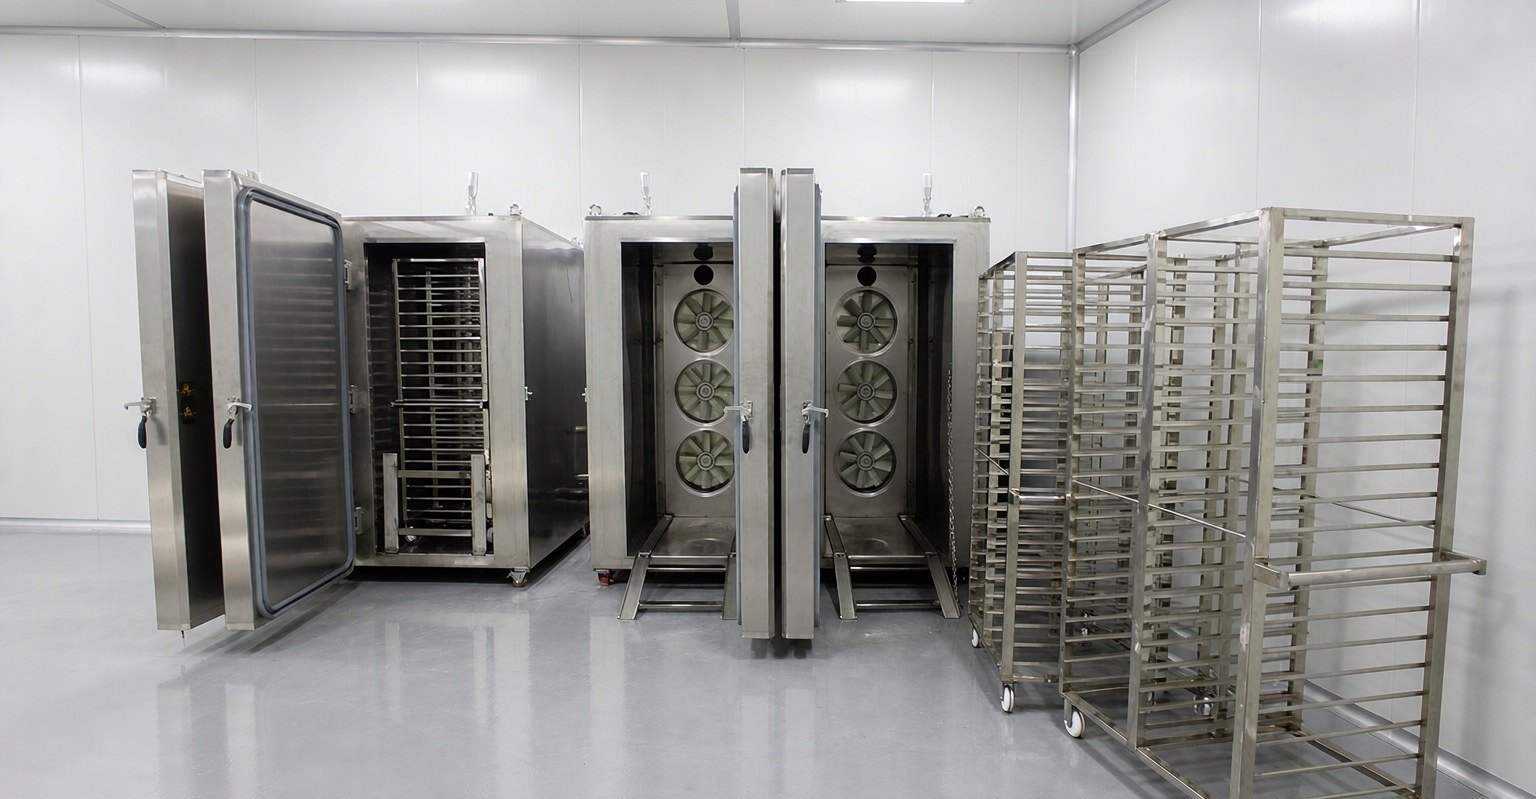
Branche: Teigwaren | Region: Südchina | Ausgestattetes Modell: Stickstoff-Schnellfrostkabine DKN-LFC-600 Kundendaten wurden anonymisiert, die Modellkonfiguration ist eine Auswahlempfehlung für vergleichbare Kapazität.
I. Anwendungshintergrund
Der Schnellfrostabschnitt für Teigwaren unterscheidet sich von reinen Fleischprodukten und Wassererzeugnissen. Bei Produkten wie Baozi, Jiaozi und Dim Sum ist die Sortenvielfalt hoch und die Einzelcharge klein; in einer Schicht werden mehrere Spezifikationen durchlaufen: vormittags Gemüse-Baozi, mittags Wechsel auf Bohnenpaste, nachmittags Jiaozi und Shumai. Wird zu langsam gefroren, staut sich die Formlinie; wird ungleichmäßig gefroren, treten nach dem Dämpfen Einfallen, Teigbruch und Füllungsaustritt auf.
Viele Teigwarenbetriebe in Südchina nutzen angemietete Bestandshallen, deren Fläche nach Arbeitsplätzen aufgeteilt ist. Der Schnellfrostabschnitt liegt oft zwischen Formgebung und Verpackung, die Durchgangsbreite ist begrenzt, Ladewagen müssen wenden, und es muss noch ein Personengang freibleiben. Sobald das Gerät aufgestellt ist, sind Stromanschluss, Stickstoffzuleitung und Auslaufrichtung festgelegt. Werden Maße und Layout nicht vorab geklärt, ist eine spätere Änderung schwierig.
II. Prozessschwierigkeiten
Erstens: Produktionstakt und Einzelcharge passen nicht zusammen. In solchen Werkstätten läuft nicht eine Linie mit einer Ware, sondern mehrere Formmaschinen und mehrere Gärschränke arbeiten auf denselben Schnellfrostabschnitt. Die stundenbezogene Kapazitätsangabe und die tatsächliche Beschickung pro Charge stimmen oft nicht überein – die Nennkapazität reicht aus, aber durch Sortenwechsel, Wechsel der Ladetassen und Warten auf volle Chargen läuft das Gerät faktisch mit Unterbrechungen. Ob ein Gerät passt, zeigt sich daran, ob es diesen diskontinuierlichen Rhythmus aushält.
Zweitens: Stellfläche und Layout sind eng begrenzt. Teigwaren werden überwiegend in Ladetassen oder Transportwagen ein- und ausgebracht, nicht als einzelnes Schüttgut. Die Position der Wagenzufahrt, die Auslaufrichtung und die Frage, ob der Personengang mitgenutzt wird, entscheiden unmittelbar darüber, ob das Gerät in die bestehende Halle passt. Wenige Zentimeter Unterschied bei den Außenmaßen können den Fluchtweg blockieren.
Drittens: Kabine oder Tunnel. Bei kleinen Einzelchargen und vielen Sorten belegt eine Tunnellinie viel Platz und der Spezifikationswechsel ist umständlich; bei großen, stabilen Chargen ist die kontinuierliche Beschickung einer Tunnellinie günstiger. Diese Entscheidung wird in der Teigwarenbranche leichter falsch getroffen als bei einer einzigen Produktkategorie.
III. Anlagenkonfiguration
Für Teigwarenwerkstätten mit vielen Sorten, kleinen Chargen und knapper Hallenfläche ist die Stickstoff-Schnellfrostkabine DKN-LFC-600 eine gängige Auswahlrichtung. Die wichtigsten Parameter (aus den technischen Produktunterlagen):
| Position | Parameter |
|---|---|
| Bezeichnung | Stickstoff-Schnellfrostkabine |
| Außenmaß | 2900 × 1700 × 2450 mm |
| Arbeitstemperatur | -150℃ ~ Raumtemperatur |
| Temperaturregelgenauigkeit | ±1℃ |
| Temperaturgleichmäßigkeit | ±3℃ |
| Abkühlgeschwindigkeit | nicht unter 20℃/Minute (unbeladen) |
| Kapazität | 600 kg/h (je nach Produkt und Verpackungsart abweichend) |
| Gesamtleistung | 5 kW |
| Kältemittel | 5-8 BAR Stickstoff |
Für dieses Szenario sind drei Punkte besonders relevant.
Das Außenmaß 2900 × 1700 × 2450 mm ist das Gerätemaß selbst; bei der Hallenaufstellung sind zusätzlich Platz für Türöffnung, Beschickung und Wartung einzuplanen, die nutzbare Durchgangsbreite ist anhand der gemessenen Hallenmaße zu bestätigen. Die Gesamtleistung von 5 kW liegt im üblichen Verteilungsbereich, es ist kein Hochleistungs-Kälteaggregat erforderlich, sodass die Sorge vor einer Leistungserhöhung in Altbauten gering ist. Die Kapazität von 600 kg/h ist ein Nennwert und weicht je nach Produkt oder Verpackungsart ab; für eine konkrete Sorte ist sie anhand der Ladetassenanordnung und des Einzelchargengewichts umzurechnen.
IV. Prozessschwerpunkte
Beim Gefriervorgang ist der Bereich von -1℃ bis -5℃ entscheidend, in der Branche als Zone der größten Eiskristallbildung bekannt. Der Teig von Teigwaren enthält Wasser; wachsen die Eiskristalle grob, werden Klebernetzwerk und Füllungsstruktur zerstört, was nach dem Dämpfen zu Einfallen, Formverlust und Austritt von Flüssigkeit führt.
Wird diese Abkühlzeit kurz gehalten, bleiben die Eiskristalle fein und die Struktur erhalten. Die Abkühlgeschwindigkeit der DKN-LFC-600 liegt nicht unter 20℃/Minute (unbeladen), die Arbeitstemperatur reicht von -150℃ bis Raumtemperatur; die Kabinentemperatur lässt sich tief absenken, und die Oberflächentemperatur des Guts sinkt nach dem Einbringen schnell.
Temperaturregelgenauigkeit ±1℃ und Temperaturgleichmäßigkeit ±3℃ betreffen die Frage, ob die Bedingungen an verschiedenen Positionen und zwischen verschiedenen Chargen in der Kabine ähnlich sind. Bei Teigwaren werden pro Durchgang unterschiedlich viele Ladetassen eingebracht; ist die Temperaturdifferenz zwischen den Punkten in der Kabine gering, fallen die Ergebnisse innerhalb einer Tasse zwischen innen und außen ähnlich aus.
Zwei Erfahrungswerte aus der Praxis. Stickstoff wird mit 5-8 BAR zugeführt; da die Kabinentür beim Be- und Entladen häufig geöffnet und geschlossen wird, hängt der Stickstoffverbrauch vom Bedienrhythmus ab – die Beschickung sollte möglichst kabinenvoll ein und kabinenvoll aus erfolgen. Stickstoff ist farb- und geruchlos; in der Werkstatt sind Sauerstoffkonzentrationsüberwachung und Belüftung vorzusehen, was besonders in geschlossenen kleinen Werkstätten nicht entfallen darf.
V. Geeignete Anwender und Auswahlhinweise
Für diese Konfiguration eignen sich Werkstätten, die etwa folgende Merkmale aufweisen: Teigwaren, Dim Sum und Jiaozi, häufiger Sortenwechsel, Einzelchargen in der Größenordnung von einigen hundert Kilogramm, ein schnelles Zusammenspiel von Formlinie und Schnellfrostabschnitt sowie begrenzte Hallenfläche, ohne dass für den Schnellfrostabschnitt eigens ein Produktionsraum erweitert werden soll.
Umgekehrt gilt: Bleiben die Produktspezifikationen über das Jahr unverändert und sind die Chargen groß und kontinuierlich, wobei die Ausgabe direkt an die Verpackungslinie anschließen soll, ist eine Tunnellinie günstiger; Bandbreite und Länge der Linie sind anhand der Produktionsaufstellung gesondert zu bestätigen.
Die Prüfreihenfolge kann so aussehen: zuerst die Anzahl der Sorten und die täglichen Wechsel zählen, dann die Obergrenze der Einzelcharge abschätzen, schließlich die verfügbaren Längen- und Breitenmaße der Halle mit den Gerätemaßen abgleichen. Sind diese drei Punkte geklärt, ergibt sich die Antwort Kabine oder Tunnel nahezu von selbst. Das konkrete Modell und die Konfiguration sind anhand von Produktform, Ladetassen-Spezifikation, gemessenen Hallenmaßen und den örtlichen Stromversorgungsbedingungen gesondert zu bestätigen.
Kundendaten wurden anonymisiert, die Modellkonfiguration ist eine Auswahlempfehlung für vergleichbare Kapazität.