
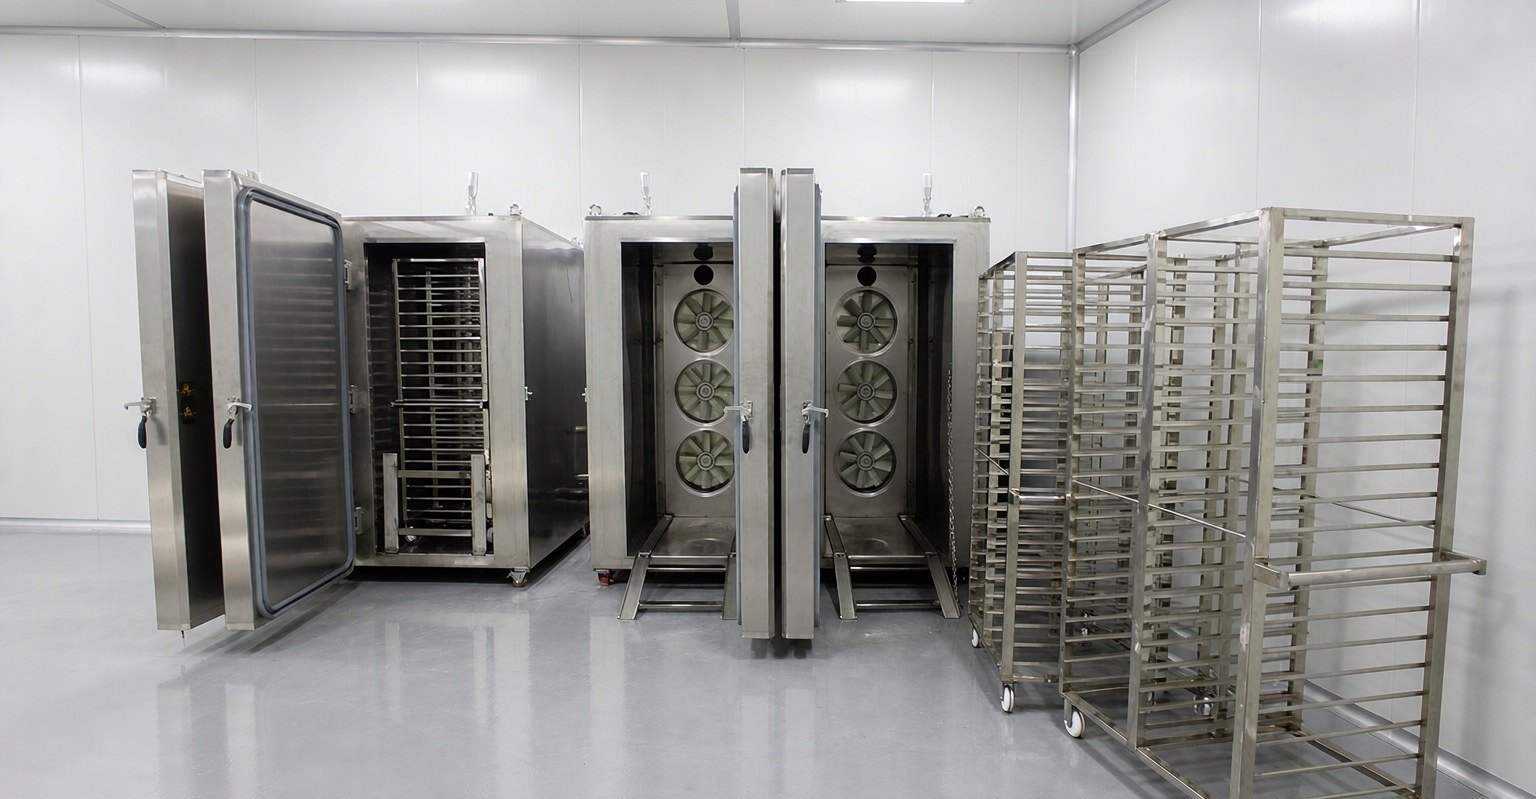
Industri: Makanan pastri | Wilayah: China Selatan | Model disyorkan: DKN-LFC-600 kabinet pembekuan pantas nitrogen cecair Maklumat pelanggan telah dinyahnamakan, konfigurasi model adalah cadangan pemilihan untuk kapasiti sejenis.
一、Latar belakang aplikasi
Segmen pembekuan pantas untuk pastri berbeza daripada produk daging tulen atau hasil akuatik. Produk seperti pau, ladu dan dim sum mempunyai kepelbagaian jenis yang padat dan kuantiti setiap kelompok yang kecil; satu syif perlu menukar beberapa spesifikasi: waktu pagi pau sayur, tengah hari tukar pasta kacang merah, petang sambung ladu dan siu mai. Jika pembekuan lambat, barisan pembentukan akan bertimbun bahan; jika pembekuan tidak sekata, selepas pengukusan akan berlaku keruntuhan, kulit pecah dan inti terdedah.
Kebanyakan kilang pastri di China Selatan menyewa bengkel sedia ada, dan susun atur ruang mengikut stesen kerja. Segmen pembekuan pantas sering tersepit antara pembentukan dan pembungkusan, lebar laluan terhad, troli bahan perlu berpatah balik, dan laluan pejalan kaki pekerja juga perlu disediakan. Sebaik sahaja peralatan diletakkan, titik bekalan elektrik, saluran masuk nitrogen dan arah alur keluar bahan semuanya telah ditetapkan. Jika dimensi dan aliran tidak dikira dengan teliti pada peringkat awal, sukar untuk mengubahnya kemudian.
二、Kesukaran proses
Pertama, rentak kapasiti tidak sepadan dengan kuantiti setiap kelompok. Bengkel seperti ini bukan satu barisan menjalankan satu jenis produk, tetapi beberapa mesin pembentuk dan beberapa kabinet proofing menghadap segmen pembekuan pantas yang sama. Kapasiti yang dinyatakan mengikut jam dan jumlah muatan sebenar mengikut kelompok sering tidak sepadan—kapasiti terkadar mencukupi, tetapi apabila menukar jenis, menukar dulang dan menunggu kelompok penuh, peralatan sebenarnya berjalan dan berhenti berselang-seli. Sama ada peralatan sesuai bergantung kepada kemampuannya menampung rentak terputus-putus ini.
Kedua, ruang dan aliran sangat terhad. Pastri kebanyakannya masuk dan keluar menggunakan dulang atau troli pusing, bukan bahan pukal tunggal. Kedudukan pintu masuk troli, arah alur keluar, dan sama ada laluan pejalan kaki dikongsi, semuanya menentukan sama ada ia boleh dimuatkan ke dalam bengkel sedia ada. Perbezaan dimensi luar beberapa puluh sentimeter mungkin sudah menghalang laluan kebakaran.
Ketiga, cara memilih antara jenis kabinet dan jenis terowong. Untuk kuantiti kecil setiap kelompok dan pelbagai jenis, memasang barisan terowong bukan sahaja mengambil ruang, malah penukaran spesifikasi juga menyusahkan; untuk kuantiti besar dan stabil, suapan berterusan jenis terowong lebih lancar. Pilihan ini lebih mudah tersalah dalam industri pastri berbanding kategori produk tunggal.
三、Konfigurasi penyelesaian
Untuk bengkel pastri dengan pelbagai jenis, kuantiti kecil dan ruang bengkel yang ketat, DKN-LFC-600 kabinet pembekuan pantas nitrogen cecair adalah salah satu arah pemilihan yang biasa. Parameter utama adalah seperti berikut (dipetik daripada dokumen teknikal produk):
| Item | Parameter |
|---|---|
| Nama | Kabinet pembekuan pantas nitrogen cecair |
| Dimensi luar | 2900 × 1700 × 2450 mm |
| Suhu kerja | -150℃ ~ suhu bilik |
| Ketepatan kawalan suhu | ±1℃ |
| Keseragaman suhu | ±3℃ |
| Kadar penyejukan | Tidak kurang daripada 20℃/minit (tanpa beban) |
| Kapasiti | 600 kg/h (berbeza mengikut produk dan kaedah pembungkusan) |
| Kuasa keseluruhan | 5 kW |
| Bahan penyejuk | Nitrogen cecair 5-8 BAR |
Dalam senario ini, tiga perkara perlu diberi perhatian.
Dimensi luar 2900 × 1700 × 2450 mm adalah saiz badan peralatan; semasa susun atur bengkel, ruang tambahan untuk pintu, suapan dan penyelenggaraan masih perlu disediakan, dan lebar laluan yang tersedia perlu disahkan mengikut ukuran sebenar bengkel. Kuasa keseluruhan 5 kW berada dalam julat bekalan elektrik biasa, tidak melibatkan unit penyejukan berkuasa besar, jadi kebimbangan peningkatan kapasiti di kilang lama adalah kecil. Kapasiti 600 kg/h adalah nilai terkadar, berbeza mengikut produk atau kaedah pembungkusan; untuk sesuatu jenis produk tertentu, ia masih perlu dikira berdasarkan susunan dulang dan berat setiap kelompok.
四、Perkara penting proses
Dalam proses pembekuan, bahagian yang amat penting ialah melalui julat -1℃ hingga -5℃, yang dalam industri dipanggil zon hablur ais maksimum. Struktur doh pastri mengandungi air; jika hablur ais tumbuh kasar, rangkaian gluten dan struktur inti akan rosak, dan selepas pengukusan akan berlaku keruntuhan, perubahan bentuk dan kebocoran kuah.
Jika masa penyejukan ini dipendekkan, hablur ais menjadi halus dan struktur dapat dikekalkan. Kadar penyejukan DKN-LFC-600 tidak kurang daripada 20℃/minit (tanpa beban), suhu kerja meliputi -150℃ hingga suhu bilik, suhu kabinet dapat diturunkan dengan cepat, dan suhu permukaan bahan turun dengan pantas selepas masuk ke kabinet.
Ketepatan kawalan suhu ±1℃ dan keseragaman suhu ±3℃ mengawal sama ada keadaan di kedudukan berbeza dalam kabinet dan antara kelompok berbeza adalah hampir sama. Dulang bahan yang masuk ke kabinet pastri pada satu masa berbeza dari segi jumlah; apabila perbezaan suhu antara titik dalam kabinet kecil, hasil pembekuan di bahagian dalam dan luar dulang yang sama akan lebih hampir sama.
Dua pengalaman di lokasi. Nitrogen cecair dibekalkan pada 5-8 BAR; pintu kabinet dibuka dan ditutup dengan kerap semasa masuk dan keluar bahan, penggunaan nitrogen berkait dengan rentak operasi, jadi susun bahan supaya masuk penuh dan keluar penuh seboleh mungkin. Nitrogen tidak berwarna dan tidak berbau, bengkel perlu dilengkapi pemantauan kepekatan oksigen dan pengudaraan; perkara ini terutama tidak boleh diabaikan dalam bengkel kecil tertutup.
五、Sasaran sesuai dan cadangan pemilihan
Konfigurasi ini sesuai untuk bengkel yang kira-kira: produk pastri, dim sum dan ladu, dengan pertukaran jenis yang kerap, setiap kelompok dalam lingkungan beberapa ratus kilogram, barisan pembentukan dan segmen pembekuan pantas perlu bertindak balas dengan pantas, kawasan bengkel terhad dan tidak mahu mengembangkan ruang pengeluaran secara berasingan untuk segmen pembekuan pantas.
Sebaliknya, jika spesifikasi produk tidak berubah sepanjang tahun, kuantiti besar dan berterusan, dan alur keluar perlu terus bersambung ke barisan pembungkusan, jenis terowong lebih lancar; lebar jaringan dan panjang badan barisan perlu disahkan secara berasingan mengikut susun atur barisan pengeluaran.
Urutan penilaian boleh dilakukan seperti ini: kira bilangan jenis dan kekerapan pertukaran harian terlebih dahulu, kemudian anggarkan had atas muatan setiap kelompok, dan akhirnya padankan dimensi panjang dan lebar bengkel yang tersedia dengan dimensi luar peralatan. Setelah tiga perkara ini jelas, jawapan sama ada jenis kabinet atau jenis terowong pada dasarnya akan muncul. Model dan konfigurasi khusus perlu disahkan secara berasingan mengikut bentuk produk, spesifikasi dulang, ukuran sebenar bengkel dan keadaan bekalan elektrik tempatan.
Maklumat pelanggan telah dinyahnamakan, konfigurasi model adalah cadangan pemilihan untuk kapasiti sejenis.