
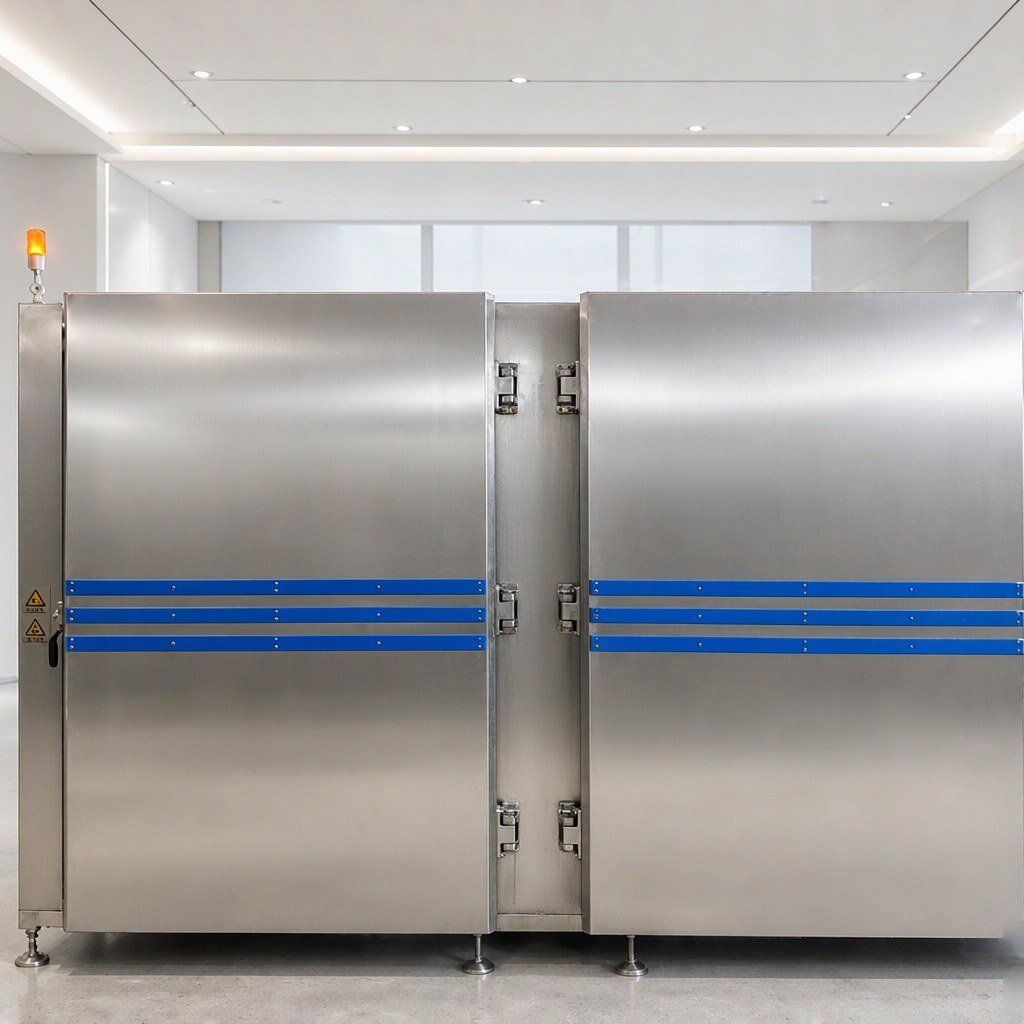
Ein Milchprodukteunternehmen in Nordchina produziert hauptsächlich Käseblöcke und Milchzwischenprodukte. Der Schockfrostabschnitt lief ursprünglich nach einem Langsamfrost-Takt, und nach jedem Durchgang fehlte beim Wiegen immer etwas – die Ausbeute kam nicht voran. Bei vergleichbarer Kapazität steht als Option die DKN-LFC-1200 Vier-Zonen-Flüssigstickstoff-Schockfrostanlage zur Verfügung: Beladung pro Zone 0~1200 kg, Arbeitstemperatur -150℃~Raumtemperatur, Temperiergenauigkeit ±2℃, Abkühlgeschwindigkeit im Leerlauf ≤50℃/min, Gesamtleistung 12 kW, Kältemittel 6-8 BAR Flüssigstickstoff. Der Trocknungsverlust ist kein Problem der Waage, sondern der Gefriergeschwindigkeit und der Beschickungsart.
一、Anwendungshintergrund
Käseblöcke und Milchzwischenprodukte unterscheiden sich deutlich in ihrer Form: Geformte Käseblöcke haben eine regelmäßige Kontur, während Zwischenprodukte wie Bruch und Milchproteinkonzentrat eher locker und wasserreich sind. Gemeinsam sind zwei Anforderungen – schnell gefrieren, und die Hygiene darf nicht vernachlässigt werden.
Milchprodukte sind wasser- und proteinreiche Materialien. Beim Gefrieren wird Oberflächenwasser kontinuierlich von der Kaltluft abgeführt, gelangt nicht in das Produkt zurück und zeigt sich nur beim Wiegen am Ausgang. Diese Produkte durchlaufen meist nachfolgende Schneide- oder Weiterverarbeitungsprozesse. Bei deutlichem Oberflächenwasserverlust und Aushärtung brechen die Ränder beim Schneiden leicht. In der Werkstatt ist die Situation häufig durch viele Sorten und kleine Einzelchargen geprägt. Wenn die Anlage nur einen festen Takt hat, muss man beim Sortenwechsel die niedrigere der beiden Produktionsraten in Kauf nehmen.
二、Prozessschwierigkeiten
Trocknungsverlust akkumuliert mit der Gefrierzeit. Die Wasserdampfdruckdifferenz zwischen Produktoberfläche und Kaltluft besteht fortwährend. Je langsamer gefroren wird, desto länger die Exposition gegenüber der Kaltluft und desto größer der Oberflächenwasserverlust. Langsames Gefrieren durchläuft zudem einen Bereich langsamen Eiskristallwachstums, bei dem extrazelluläre Eiskristalle die Zellwände durchdringen. Beim Auftauen oder Schneiden tritt Flüssigkeit aus den Rissen aus, und dieser Verlust zählt ebenfalls zur Ausbeute.
Die Beschickungsart bestimmt die Gleichmäßigkeit des Gefrierens. Bei derselben Kammer macht es einen großen Unterschied, ob Tabletts dünn und flach ausgelegt oder dicht gestapelt werden – ob die Kaltluft jede Lage erreicht. Die äußeren Bereiche erreichen die Zieltemperatur zuerst, die inneren befinden sich noch auf höherem Niveau. Man kann nur nach dem langsamsten Punkt entscheiden, wodurch sich die Gesamtgefrierzeit verlängert und der Trocknungsverlust steigt.
Mehrsorten-Produktionsplanung über Zonen. Bei häufigen Sortenwechseln ermöglichen zonale Beschickung und zonale Abkühlung, ohne dass Produkte in der Kaltluft warten müssen, nur um eine Kammer zu füllen.
Sicherheitsmanagement für Flüssigstickstoff vor Ort. Flüssigstickstoff verdrängt in geschlossenen Räumen den Sauerstoff der Luft. Belüftung, Stickstoffverbrauch und Personenzugang sind nach den tatsächlichen Gegebenheiten vor Ort zu regeln und nicht nach Erfahrungswerten zu schätzen.
三、Konfiguration
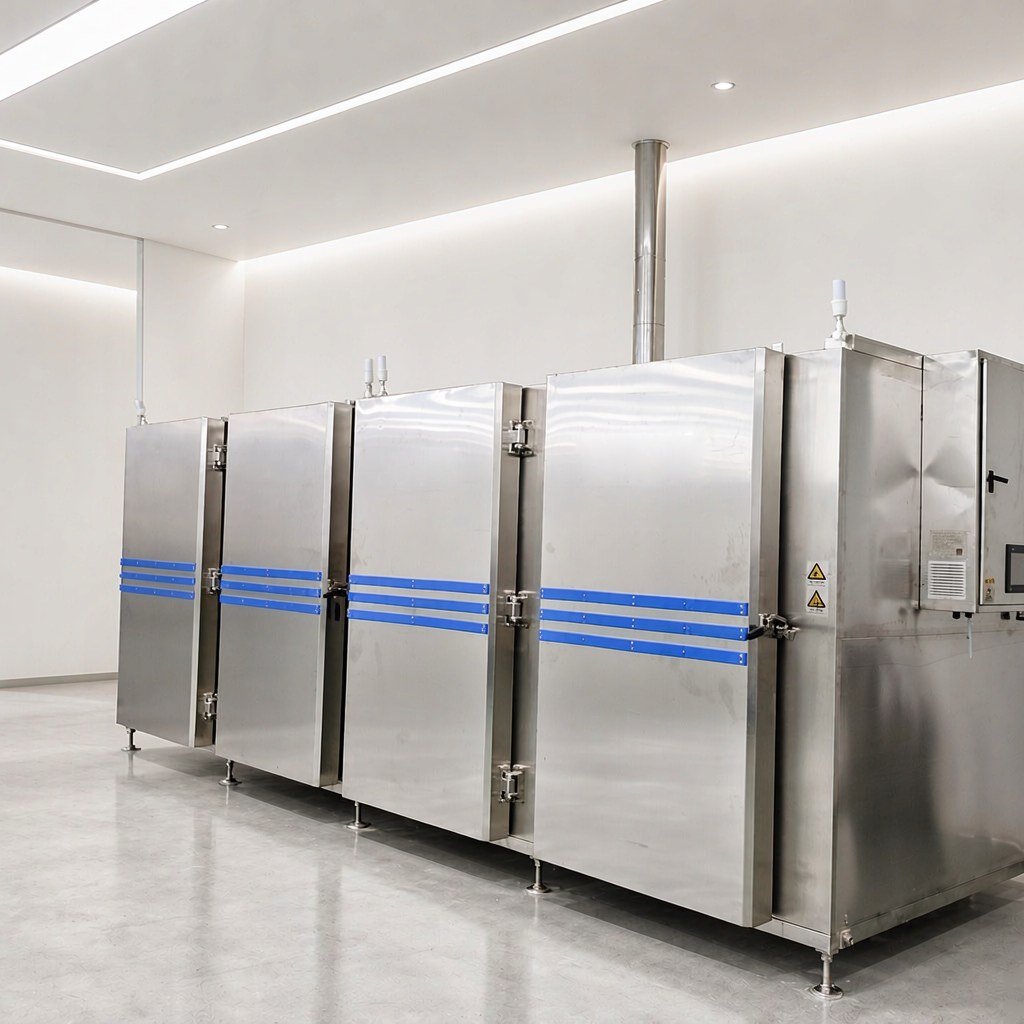
Für dieses Szenario eignet sich die DKN-LFC-1200 Flüssigstickstoff-Schockfrostanlage. Die Parameter stammen aus den technischen Produktunterlagen:
| Position | Parameter |
|---|---|
| Bezeichnung | Flüssigstickstoff-Schockfrostanlage (Vier-Zonen) |
| Innenraummaße | 2000 × 1500 × 1750 mm, vier Zonen |
| Arbeitstemperatur | -150℃ ~ Raumtemperatur |
| Temperiergenauigkeit | ±2℃ |
| Abkühlgeschwindigkeit | ≤50℃/min (Leerlauf) |
| Beladung | 0~1200 kg/Einzelzone |
| Gesamtleistung | 12 kW |
| Kältemittel | 6-8 BAR Flüssigstickstoff |
| Sauerstoffkonzentrationsüberwachung | Sauerstoffkonzentration Sollwert 19,5%-21,5% |
In der Konfigurationslogik wird Flüssigstickstoff über einen porösen Verteiler eingedüst, und ein Umluftventilator verteilt die Kaltluft, die direkt auf das Produkt trifft. Das Produkt bildet bei hoher Temperaturdifferenz schnell eine Oberflächenkruste, und die Feuchtigkeit ist bereits gebunden, bevor sie in größerem Umfang abgeführt werden kann – dies ist der grundlegende Ansatz zur Reduzierung des Trocknungsverlusts. Das Steuerungssystem basiert auf PLC mit Touchscreen und ermöglicht schrittweisen Betrieb von Abkühlung und Haltephase. Für verschiedene Sorten wird jeweils ein Programm gespeichert; beim Sortenwechsel wird das Programm umgestellt statt die Anlage. Die Sauerstoffkonzentrationsmessung ist mit der Anlage verriegelt. Elektrische Auslegung und Verpackungsspezifikationen werden nach den Bedingungen vor Ort beim Kunden festgelegt.
四、Prozesshinweise
Stoppkriterium ist die Kerntemperatur. -150℃~Raumtemperatur ist der Arbeitsbereich der Anlage, nicht das Ausgangsziel. Je nach Dicke und Form der Käseblöcke kühlt der Kern unterschiedlich schnell ab. Vor dem Ausgang ist das geometrische Zentrum des Produkts zu messen; Oberflächenwerte sind nicht als Ergebnis zu verwenden.
Verweilzeit im Eiskristallbereich verkürzen. Trocknungsverlust und Flüssigkeitsaustritt konzentrieren sich auf die Phase von Gefrierbeginn bis zum weitgehenden Eiskristallwachstum. Die Beschickungsart bestimmt, wie lang diese Phase ist. Bei der Inbetriebnahme mit tatsächlichen Produkten messen, nicht Leerlaufwerte als Produktionstakt ansetzen.
Luftkanäle auf den Tabletts freihalten. Käseblöcke ein- oder zweilagig anordnen, ohne dass die Blöcke aneinander anliegen. Lockere Zwischenprodukte beim Einfüllen nicht verdichten, zwischen den Tabletts Luftkanäle freihalten, Produkte mit stark unterschiedlicher Dicke nicht mischen.
Sauerstoffkonzentration nach Sollwert betreiben. 19,5%-21,5% ist der Einstellbereich des Sauerstoffkonzentrationsmessgeräts. Vor Ort nach diesem Bereich steuern; Alarm und Verriegelung nicht deaktivieren.
五、Geeignete Anwender und Auswahlhinweise
Diese Konfiguration eignet sich für Unternehmen, deren Produkte überwiegend Käseblöcke und Milchzwischenprodukte sind, deren Einzelchargen eher klein und Sortenwechsel häufig sind und die Anforderungen an Gefriertrocknungsverlust und Ausbeute stellen.
Ob Kammer- oder Tunnelanlage: Zwei Punkte sind entscheidend – ob die Aufträge so kontinuierlich sind, dass eine Linie nicht stoppen kann, und ob die Produktform einheitlich ist. Konzentrierte große Mengen laufen über die Tunnellinie; viele Sorten, gemischte Chargen, eingeschränkte Aufstellfläche und Hygienezonen – die Kammer mit vier Zonen ist geeigneter. Vor der Auswahl sind folgende Punkte zu klären: Einzelchargenmenge und Tagesgesamtmenge, Produktform und Verpackungsart, Zielkerntemperatur, Werkstattbelüftung und Flüssigstickstoffversorgung.
Die Modellparameter finden sich auf der Produktseite der Flüssigstickstoff-Schockfrostanlage DKN-LFC-1200, die Abgrenzung zwischen Kammer- und Tunnelanlage unter Auswahlhinweise für Flüssigstickstoff-Schockfrostanlagen, und praktische Verfahren aus vergleichbaren Branchen werden in den Kundenreferenzen zusammengestellt. Um die Konfiguration nach eigenen Produkten und Produktionsplanung zu prüfen, können Sie uns kontaktieren.
Häufige Fragen
Wie entsteht Gefriertrocknungsverlust?
Zwischen Produktoberfläche und Kaltluft besteht eine Wasserdampfdruckdifferenz. Während des Gefrierens wird Oberflächenwasser kontinuierlich abgeführt, gelangt nicht in das Produkt zurück und zeigt sich direkt beim Wiegen am Ausgang. Je länger die Gefrierzeit, desto mehr akkumuliert der Wasserverlust. Die Verkürzung der Durchlaufzeit durch den Bereich maximaler Eiskristallbildung kann diesen Verlust reduzieren.
Wie hilft die Vier-Zonen-Struktur bei der Ausbeute?
Die vier Zonen ermöglichen zonale Beschickung und zonale Abkühlung. Produkte müssen nicht in der Kaltluft warten, nur um eine Kammer zu füllen. Wartezeit und unnötige Exposition werden reduziert, der Oberflächenwasserverlust entsprechend verringert. Die konkreten Ergebnisse sind bei der Inbetriebnahme nach tatsächlicher Beschickungsart und Zielkerntemperatur zu messen.
Wie ist die Beladung von 1200 kg pro Zone zu verstehen?
0~1200 kg/Einzelzone ist der Beladungsbereich der Einzelzone; die gesamte Kammer umfasst vier Zonen. Die tatsächliche Beladungsmenge richtet sich nach Produktform, Tablettgröße und Stapelhöhe. Zu dichte Stapelung beeinträchtigt den Kaltluftdurchgang. Die Beladungsmenge ist zusammen mit der Gefrierzeit zu prüfen und nicht nur nach der Gewichtsobergrenze zu planen.