
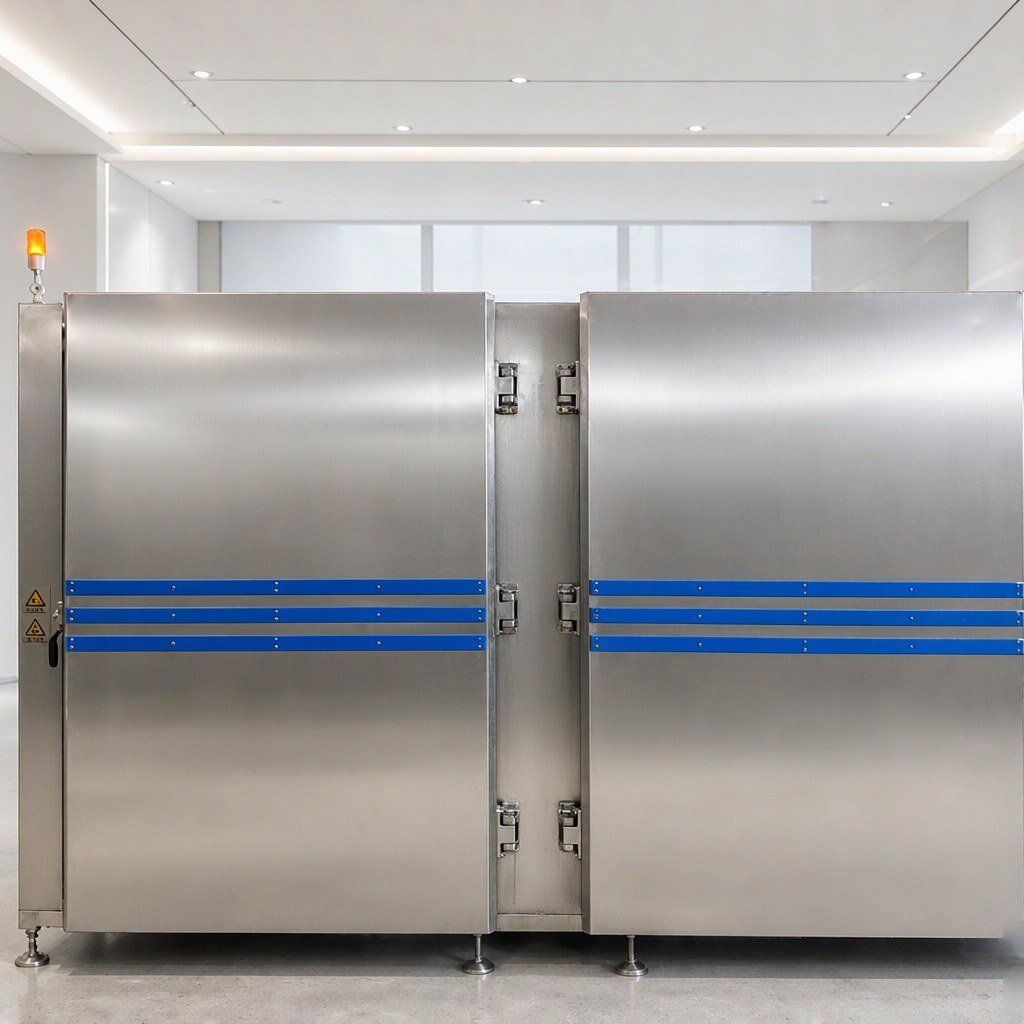
华北某乳制品企业的产品以奶酪块和乳制品中间品为主,速冻段原先按慢冻节拍走,一柜冻下来称重总要少一点,出品率上不去。同类产能下可选的机型是 DKN-LFC-1200 四区液氮速冻柜:单区装载 0~1200 kg,工作温度 -150℃~室温,控温精度 ±2℃,空载降温速度 ≤50℃/分钟,整机功率 12 kW,制冷剂 6-8 BAR 液氮。干耗不是秤的问题,是冻结速度和装料方式的问题。
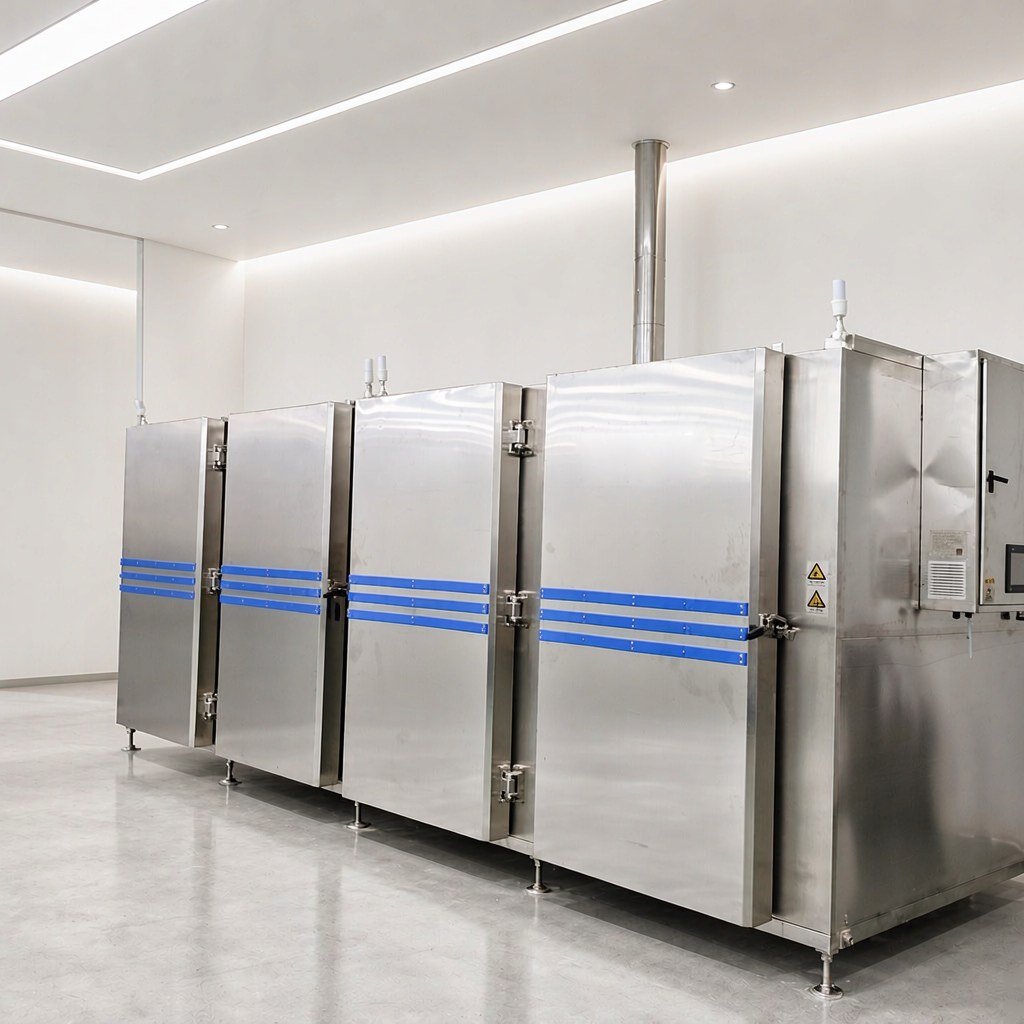
一、应用背景
奶酪块和乳制品中间品的形态差别不小:成型奶酪块有规则外形,凝乳、乳蛋白浓缩物一类中间品偏松散、含水高。共同的要求是两点——冻得快,卫生不能松。
乳制品属高水分、高蛋白物料,冻结时表面水分不断被冷风带走,这部分不会回到产品里,只体现在出料称重上。这类产品大多要进后续切片或再加工工序,表面若明显失水变硬,切片时边缘容易碎。车间里常见的情况是品种多、单批不大,设备如果只有一套固定节拍,切品种时就得迁就产量较低的那一种。
二、工艺难点
干耗随冻结时间累积。 产品表面与冷风之间的水汽压差一直存在,冻得越慢,暴露在冷风里的时间越长,表面失水越多。慢冻还要经过冰晶缓慢生长的区间,细胞外的冰晶挤破细胞壁,解冻或切片时汁液从破口流出来,这部分损耗同样计入出品率。
装料方式决定冻得匀不匀。 同样一柜,托盘摊薄平铺和堆码紧放,冷风能不能进到每一层差别很大。靠外的先到位、靠里的还在高位,只能按到位偏慢的那一点判停,整体冻结时间被拉长,干耗跟着上去。
多品类排产靠分区。 品种切换频繁时,分区投料、分区降温,不必为了凑满一柜把产品摆在冷风里等。
液氮现场的安全管理。 液氮在封闭空间会置换空气中的氧,通风、用氮量和人员进出要按现场实际情况安排,不能靠经验估。
三、方案配置
该场景适配 DKN-LFC-1200 液氮速冻柜,参数引自产品技术文件:
| 项目 | 参数 |
|---|---|
| 名称 | 液氮速冻柜(四区) |
| 内腔尺寸 | 2000 × 1500 × 1750 mm,四区 |
| 工作温度 | -150℃ ~ 室温 |
| 控温精度 | ±2℃ |
| 降温速度 | ≤50℃/分钟(空载) |
| 装载量 | 0~1200 kg/单区 |
| 整机功率 | 12 kW |
| 制冷剂 | 6-8 BAR 液氮 |
| 氧浓度监测 | 氧浓度设定值 19.5%-21.5% |
配置逻辑上,液氮经多孔分散器喷入、循环风扇把冷气打散后直接冲击产品,产品在高温差下表面很快结壳,水汽还没被大量带走就已经冻住,这是压缩干耗的基本路子。控制系统走 PLC 加触摸屏,可分步运行降温和保温,不同品种各存一套程序,切品种时调程序而不是改设备;氧浓度检测与设备联动互锁。配电与包装规格按客户现场条件确认。
四、工艺要点
判停看中心温度。 -150℃~室温是设备的工作区间,不是出料目标。奶酪块的厚度和块型不同,芯部降温速度不同,出料前测产品几何中心,表层读数不能当结果。
缩短冰晶带停留时间。 干耗和汁液流失集中在冻结初期到冰晶基本长成这一段,装载方式决定这一段有多长。调试时按实际产品测,不要拿空载指标当生产节拍。
托盘留风道。 奶酪块单层或双层摆放,块与块之间不贴紧;松散类中间品装盘不要压实,盘与盘之间留出风道,厚薄差得多的产品不混装。
氧浓度按设定值运行。 19.5%-21.5% 是氧浓度检测仪的设定区间,现场按这个区间管控,报警和联锁不要屏蔽。
五、适用对象与选型建议
这套配置适合产品以奶酪块、乳制品中间品为主,单批量不算大而品种切换频繁,并且对冻结干耗和出品率有要求的企业。
判断柜式还是隧道式,看两点:订单是否连续到一条线停不下来、产品形态是否单一——集中大批量走隧道线;品种多、批次杂、车间落位和卫生分区受限——柜式四区更合适。选型前建议定清楚:单批入料量与日累计量、产品块型与包装形态、目标中心温度、车间通风与液氮供给条件。
机型参数见液氮速冻柜 DKN-LFC-1200 产品页,柜式与隧道式的分界见液氮速冻柜选型要点,同类行业的现场做法在客户案例里陆续整理。要按自己的产品和排产方式核配置,可以联系我们。
常见问题
冻结干耗是怎么产生的?
产品表面与冷风之间存在水汽压差,冻结过程中表面水分不断被带走,这部分不会回到产品里,直接体现在出料称重上。冻结时间越长,失水累积越多。缩短产品通过最大冰晶带的时间,可以减少这部分损失。
四区结构对出品率有什么帮助?
四区可以分区投料、分区降温,不必为了凑满一柜让产品在冷风里等,等待时间和无效暴露时间减少,表面失水相应减少。具体效果要按实际装载方式和目标中心温度在调试阶段测。
单区 1200 kg 的装载量怎么理解?
0~1200 kg/单区是设备单区的装载范围,全柜四区。实际装多少要看产品形态、托盘尺寸和码放层数,堆码过密会影响冷风通行,装料量要结合冻结时间一起核,不能只按重量上限排产。