
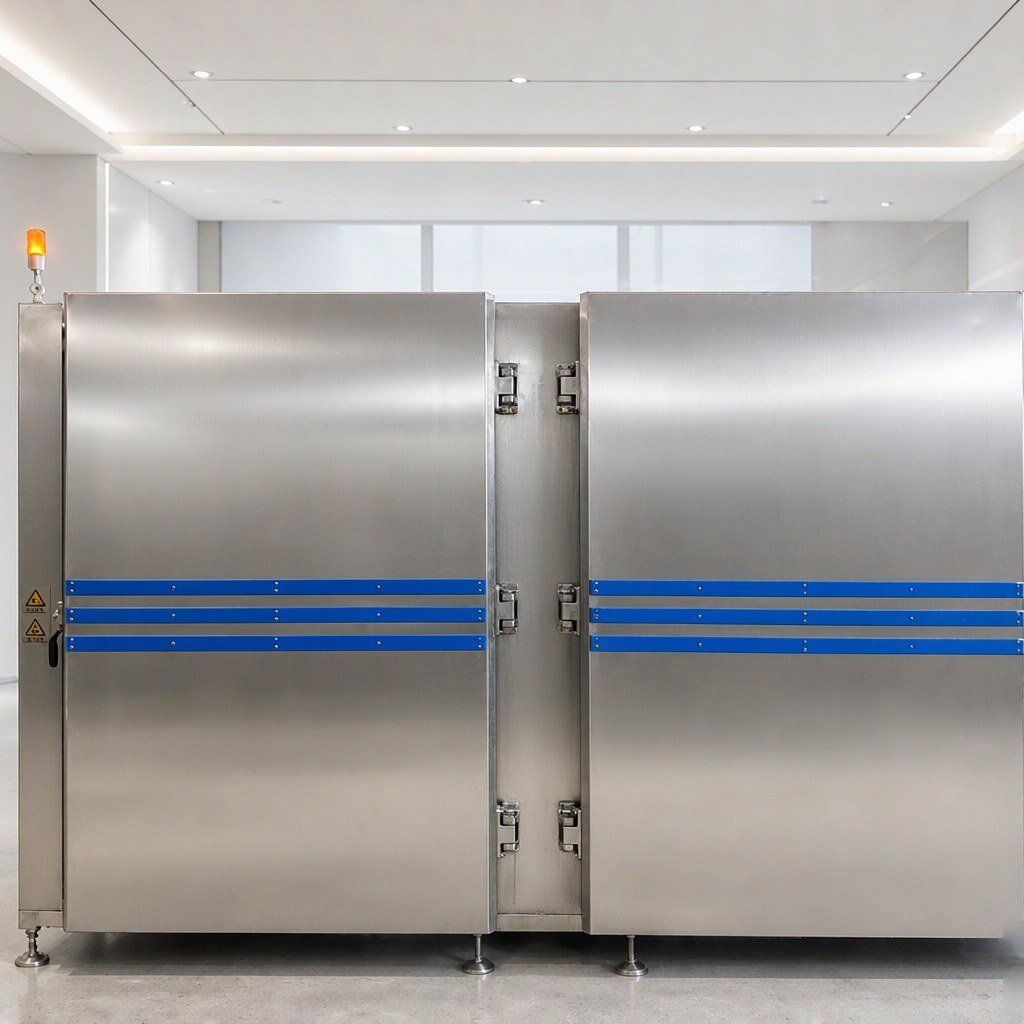
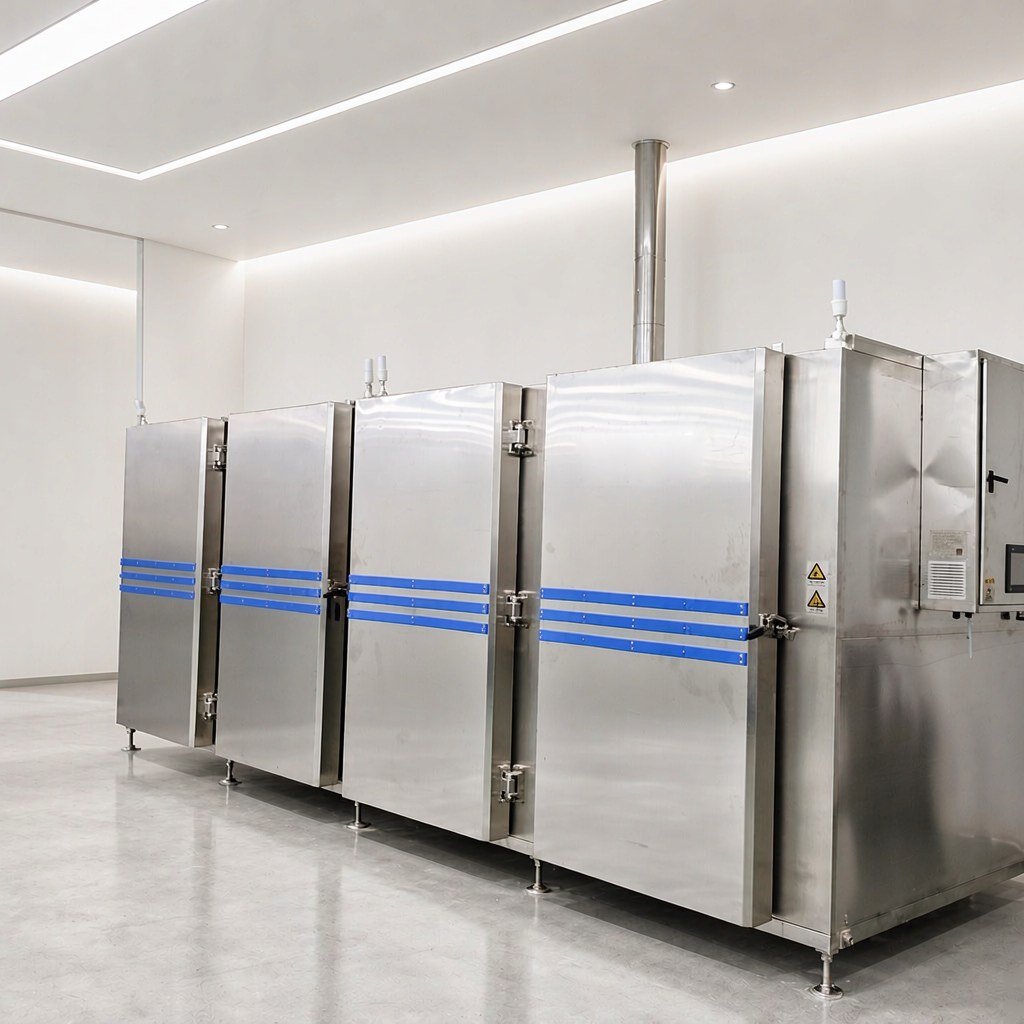
ผลิตภัณฑ์ของบริษัทผลิตภัณฑ์นมแห่งหนึ่งในจีนเหนือเน้นชีสและผลิตภัณฑ์นมขั้นกลาง ส่วนการแช่แข็งเดิมใช้จังหวะการแช่แข็งช้า ชั่งน้ำหนักหลังแช่แข็งทั้งตู้มักได้น้อยลงเล็กน้อย อัตราผลผลิตจึงไม่ขึ้น ภายใต้กำลังการผลิตเดียวกัน รุ่นที่เลือกได้คือ DKN-LFC-1200 ตู้แช่แข็งไนโตรเจนเหลวแบบสี่โซน: บรรจุ 0~1200 kg ต่อโซน อุณหภูมิทำงาน -150℃~อุณหภูมิห้อง ความแม่นยำควบคุมอุณหภูมิ ±2℃ ความเร็วลดอุณหภูมิขณะไม่มีโหลด ≤50℃/นาที กำลังไฟทั้งเครื่อง 12 kW สารทำความเย็นไนโตรเจนเหลว 6-8 BAR การสูญเสียน้ำหนักแห้งไม่ใช่ปัญหาของเครื่องชั่ง แต่เป็นปัญหาของความเร็วในการแช่แข็งและวิธีการจัดวางสินค้า
一、ภูมิหลังการใช้งาน
ชีสและผลิตภัณฑ์นมขั้นกลางมีรูปร่างแตกต่างกันไม่น้อย: ชีสขึ้นรูปมีรูปร่างสม่ำเสมอ ส่วนผลิตภัณฑ์ขั้นกลางอย่างเคิร์ดและโปรตีนนมเข้มข้นมีลักษณะหลวมและมีความชื้นสูง ความต้องการร่วมมีสองข้อ——แช่แข็งเร็ว และสุขอนามัยต้องไม่ผ่อน
ผลิตภัณฑ์นมเป็นวัสดุที่มีความชื้นสูงและโปรตีนสูง ในระหว่างการแช่แข็งความชื้นที่ผิวจะถูกอากาศเย็นพัดพาไปเรื่อย ๆ ส่วนนี้ไม่กลับคืนสู่ผลิตภัณฑ์ สะท้อนเฉพาะในการชั่งน้ำหนักตอนออกสินค้า ผลิตภัณฑ์เหล่านี้ส่วนใหญ่ต้องเข้าสู่กระบวนการหั่นหรือแปรรูปต่อ หากผิวสูญเสียน้ำหนักแห้งจนแข็งอย่างชัดเจน ขอบจะแตกง่ายเวลาหั่น สภาพที่พบบ่อยในโรงงานคือชนิดหลากหลาย แต่ละรอบไม่มาก หากอุปกรณ์มีจังหวะคงที่เพียงชุดเดียว เมื่อเปลี่ยนชนิดต้องยอมรับผลผลิตของชนิดที่ต่ำกว่า
二、จุดยากของกระบวนการ
การสูญเสียน้ำหนักแห้งสะสมตามเวลาแช่แข็ง ความต่างของความดันไอน้ำระหว่างผิวผลิตภัณฑ์กับอากาศเย็นมีอยู่ตลอด ยิ่งแช่แข็งช้า ยิ่งสัมผัสอากาศเย็นนาน ผิวสูญเสียน้ำมากขึ้น การแช่แข็งช้ายังต้องผ่านช่วงที่ผลึกน้ำแข็งเติบโตช้า ผลึกน้ำแข็งนอกเซลล์เบียดผนังเซลล์จนแตก เมื่อละลายหรือหั่น น้ำจะไหลออกจากรอยแตก ส่วนนี้ก็นับเข้าในอัตราผลผลิตเช่นกัน
วิธีการจัดวางสินค้ากำหนดความสม่ำเสมอของการแช่แข็ง ตู้เดียวกัน ถาดวางบาง ๆ เกลี่ยเรียบ กับการวางซ้อนกันแน่น การที่อากาศเย็นเข้าได้ถึงแต่ละชั้นแตกต่างกันมาก ชั้นนอกถึงก่อน ชั้นในยังสูงอยู่ ต้องตัดสินหยุดที่จุดที่ถึงช้าที่สุด เวลาแช่แข็งโดยรวมจึงยาวขึ้น การสูญเสียน้ำหนักแห้งก็เพิ่มตาม
การผลิตหลายชนิดอาศัยการแบ่งโซน เมื่อเปลี่ยนชนิดบ่อย การป้อนสินค้าแยกโซนและลดอุณหภูมิแยกโซน ไม่จำเป็นต้องวางผลิตภัณฑ์รอในอากาศเย็นเพื่อให้เต็มตู้
การจัดการความปลอดภัยไนโตรเจนเหลวหน้างาน ไนโตรเจนเหลวในพื้นที่ปิดจะแทนที่ออกซิเจนในอากาศ การระบายอากาศ ปริมาณการใช้ไนโตรเจน และการเข้าออกของบุคลากรต้องจัดตามสภาพหน้างานจริง ไม่ควรประเมินจากประสบการณ์
三、การกำหนดค่าอุปกรณ์
สถานการณ์นี้เหมาะกับ ตู้แช่แข็งไนโตรเจนเหลว DKN-LFC-1200 พารามิเตอร์อ้างอิงจากเอกสารเทคนิคผลิตภัณฑ์:
| รายการ | พารามิเตอร์ |
|---|---|
| ชื่อ | ตู้แช่แข็งไนโตรเจนเหลว (สี่โซน) |
| ขนาดช่องภายใน | 2000 × 1500 × 1750 mm, สี่โซน |
| อุณหภูมิทำงาน | -150℃ ~ อุณหภูมิห้อง |
| ความแม่นยำควบคุมอุณหภูมิ | ±2℃ |
| ความเร็วลดอุณหภูมิ | ≤50℃/นาที (ไม่มีโหลด) |
| ปริมาณบรรจุ | 0~1200 kg/โซน |
| กำลังไฟทั้งเครื่อง | 12 kW |
| สารทำความเย็น | ไนโตรเจนเหลว 6-8 BAR |
| การตรวจวัดความเข้มข้นออกซิเจน | ค่าตั้งความเข้มข้นออกซิเจน 19.5%-21.5% |
ในเชิงตรรกะการกำหนดค่า ไนโตรเจนเหลวถูกฉีดผ่านตัวกระจายแบบมีรู พัดลมหมุนเวียนกระจายอากาศเย็นแล้วกระแทกผลิตภัณฑ์โดยตรง ผลิตภัณฑ์ภายใต้ความต่างอุณหภูมิสูงจะเกิดเปลือกแข็งที่ผิวอย่างรวดเร็ว ก่อนที่ความชื้นจะถูกพัดพาไปมากก็แข็งตัวแล้ว นี่คือแนวทางพื้นฐานในการลดการสูญเสียน้ำหนักแห้ง ระบบควบคุมใช้ PLC พร้อมหน้าจอสัมผัส สามารถลดอุณหภูมิและคงอุณหภูมิเป็นขั้นตอนได้ แต่ละชนิดเก็บโปรแกรมแยกกัน เมื่อเปลี่ยนชนิดก็เปลี่ยนโปรแกรม ไม่ต้องดัดแปลงอุปกรณ์ การตรวจวัดความเข้มข้นออกซิเจนเชื่อมโยงกับอุปกรณ์แบบอินเทอร์ล็อก การจ่ายไฟและข้อกำหนดบรรจุภัณฑ์ยืนยันตามสภาพหน้างานของลูกค้า
四、จุดสำคัญของกระบวนการ
ตัดสินหยุดดูอุณหภูมิแกนกลาง -150℃~อุณหภูมิห้องเป็นช่วงทำงานของอุปกรณ์ ไม่ใช่เป้าหมายการออกสินค้า ความหนาและรูปทรงของชีสแตกต่างกัน ความเร็วลดอุณหภูมิของแกนกลางก็ต่างกัน ก่อนออกสินค้าให้วัดที่ศูนย์กลางทางเรขาคณิตของผลิตภัณฑ์ ค่าที่อ่านได้จากผิวไม่สามารถใช้เป็นผลลัพธ์ได้
ลดเวลาหยุดในช่วงผลึกน้ำแข็ง การสูญเสียน้ำหนักแห้งและการสูญเสียน้ำ集中在ช่วงเริ่มแช่แข็งจนผลึกน้ำแข็งก่อตัวเกือบสมบูรณ์ วิธีการจัดวางกำหนดว่าช่วงนี้ยาวแค่ไหน ขณะทดสอบให้วัดจากผลิตภัณฑ์จริง ไม่ควรใช้ตัวชี้วัดขณะไม่มีโหลดเป็นจังหวะการผลิต
ถาดเว้นช่องลม ชีสวางชั้นเดียวหรือสองชั้น ไม่ให้ชิ้นติดกัน ผลิตภัณฑ์ขั้นกลางประเภทหลวมไม่ควรอัดแน่นในถาด ระหว่างถาดเว้นช่องลม ผลิตภัณฑ์ที่มีความหนาต่างกันมากไม่ควรวางรวมกัน
ความเข้มข้นออกซิเจนเดินตามค่าตั้ง 19.5%-21.5% เป็นช่วงตั้งของเครื่องตรวจวัดความเข้มข้นออกซิเจน หน้างานควบคุมตามช่วงนี้ ไม่ควรปิดการแจ้งเตือนและอินเทอร์ล็อก
五、กลุ่มเป้าหมายและคำแนะนำการเลือก
การกำหนดค่านี้เหมาะกับองค์กรที่ผลิตภัณฑ์หลักเป็นชีสและผลิตภัณฑ์นมขั้นกลาง ปริมาณต่อรอบไม่มากแต่เปลี่ยนชนิดบ่อย และมีความต้องการด้านการสูญเสียน้ำหนักแห้งและอัตราผลผลิต
การตัดสินว่าจะใช้แบบตู้หรือแบบอุโมงค์ ให้ดูสองจุด: คำสั่งซื้อต่อเนื่องจนสายการผลิตหยุดไม่ได้หรือไม่ และรูปแบบผลิตภัณฑ์เป็นแบบเดียวหรือไม่——ปริมาณมากรวมศูนย์ใช้สายอุโมงค์ ชนิดหลากหลาย ล็อตปะปน ข้อจำกัดพื้นที่ติดตั้งและเขตสุขอนามัย——แบบตู้สี่โซนเหมาะสมกว่า ก่อนเลือกควรกำหนดให้ชัด: ปริมาณป้อนต่อรอบและปริมาณสะสมต่อวัน รูปทรงชิ้นและรูปแบบบรรจุภัณฑ์ อุณหภูมิแกนกลางเป้าหมาย สภาพระบายอากาศในโรงงานและการจ่ายไนโตรเจนเหลว
พารามิเตอร์รุ่นดูได้ที่หน้าผลิตภัณฑ์ตู้แช่แข็งไนโตรเจนเหลว DKN-LFC-1200 เส้นแบ่งระหว่างแบบตู้และแบบอุโมงค์ดูที่จุดสำคัญการเลือกตู้แช่แข็งไนโตรเจนเหลว แนวปฏิบัติหน้างานในอุตสาหกรรมเดียวกันรวบรวมไว้ในกรณีลูกค้า หากต้องการตรวจสอบการกำหนดค่าตามผลิตภัณฑ์และวิธีการผลิตของคุณ สามารถติดต่อเรา
คำถามที่พบบ่อย
การสูญเสียน้ำหนักแห้งจากการแช่แข็งเกิดขึ้นได้อย่างไร?
ระหว่างผิวผลิตภัณฑ์กับอากาศเย็นมีความต่างของความดันไอน้ำ ในระหว่างการแช่แข็งความชื้นที่ผิวถูกพัดพาไปเรื่อย ๆ ส่วนนี้ไม่กลับคืนสู่ผลิตภัณฑ์ สะท้อนโดยตรงในการชั่งน้ำหนักตอนออกสินค้า ยิ่งเวลาแช่แข็งนาน การสูญเสียน้ำก็สะสมมากขึ้น การลดเวลาที่ผลิตภัณฑ์ใช้ผ่านช่วงผลึกน้ำแข็งสูงสุดสามารถลดการสูญเสียนี้ได้
โครงสร้างสี่โซนช่วยเรื่องอัตราผลผลิตอย่างไร?
สี่โซนสามารถป้อนสินค้าแยกโซนและลดอุณหภูมิแยกโซน ไม่จำเป็นต้องวางผลิตภัณฑ์รอในอากาศเย็นเพื่อให้เต็มตู้ เวลารอและเวลาเปิดรับที่ไม่เกิดประโยชน์ลดลง การสูญเสียน้ำที่ผิวก็ลดตาม ผลลัพธ์เฉพาะต้องวัดตามวิธีการจัดวางจริงและอุณหภูมิแกนกลางเป้าหมายในขั้นตอนทดสอบ
ปริมาณบรรจุ 1200 kg ต่อโซนเข้าใจอย่างไร?
0~1200 kg/โซนคือช่วงบรรจุต่อโซนของอุปกรณ์ ทั้งตู้มีสี่โซน ปริมาณที่ใส่จริงขึ้นอยู่กับรูปทรงผลิตภัณฑ์ ขนาดถาด และจำนวนชั้นวาง การวางซ้อนแน่นเกินไปจะกระทบการผ่านของอากาศเย็น ปริมาณบรรจุต้องตรวจร่วมกับเวลาแช่แข็ง ไม่ควรจัดตารางผลิตตามขีดจำกัดน้ำหนักเพียงอย่างเดียว