
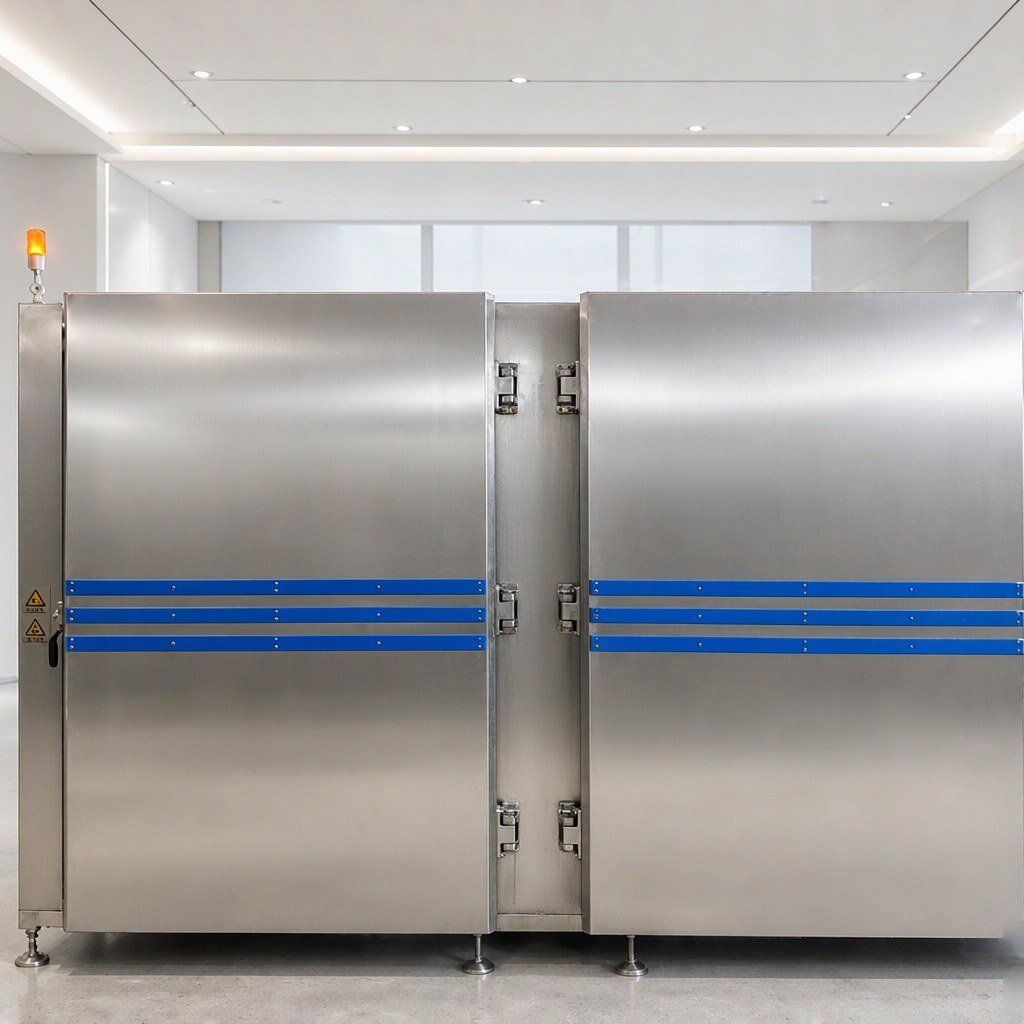
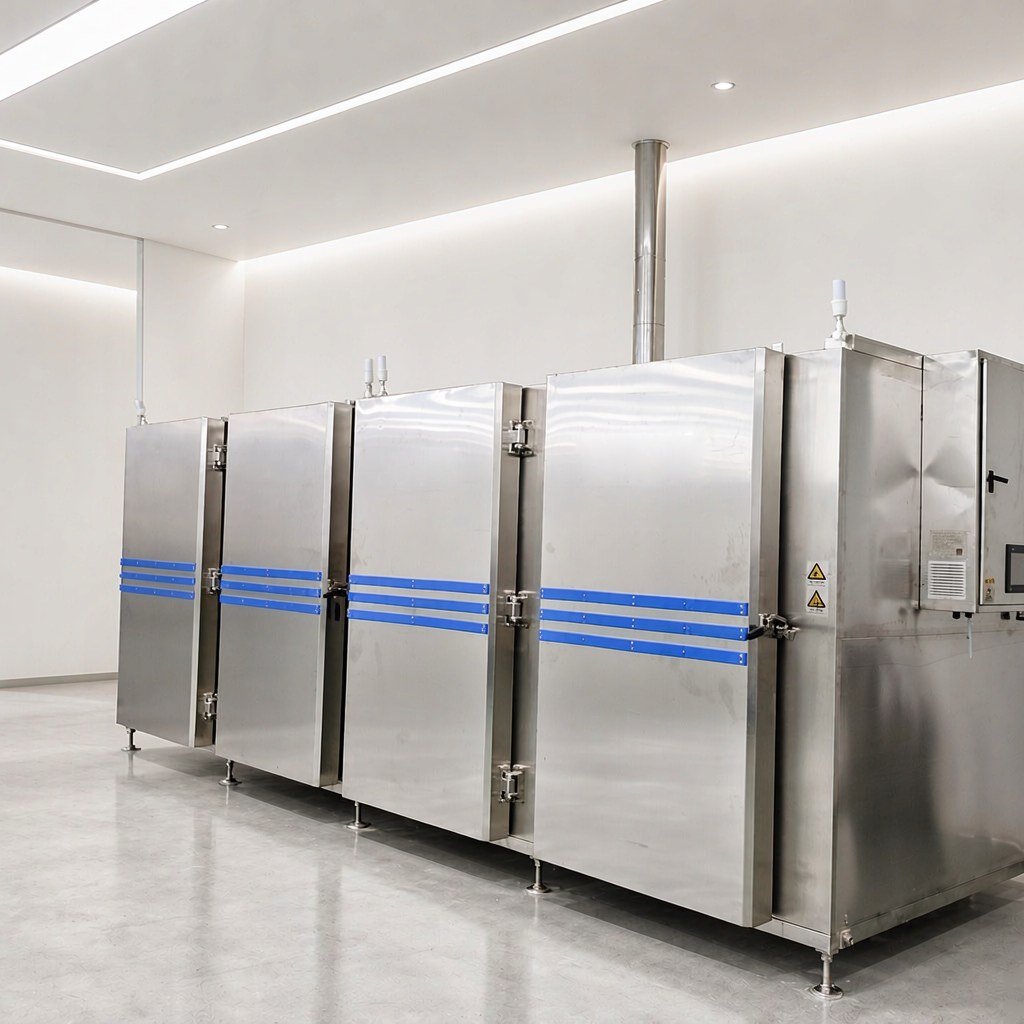
Una empresa láctea del norte de China trabaja principalmente con bloques de queso e intermedios lácteos. El tramo de congelación rápida seguía originalmente el ritmo de la congelación lenta, y al pesar cada gabinete siempre faltaba un poco: el rendimiento no subía. Con la misma capacidad, el modelo disponible es el gabinete de nitrógeno líquido de cuatro zonas DKN-LFC-1200: carga por zona 0~1200 kg, temperatura de trabajo -150℃~ambiente, precisión de control ±2℃, velocidad de enfriamiento en vacío ≤50℃/min, potencia total 12 kW, refrigerante nitrógeno líquido 6-8 BAR. La merma por deshidratación no es un problema de la balanza, sino de la velocidad de congelación y de la forma de cargar.
I. Contexto de aplicación
Los bloques de queso y los intermedios lácteos difieren bastante en forma: los bloques de queso moldeados tienen contorno regular, mientras que los intermedios como cuajada o concentrado de proteína láctea son más sueltos y de alto contenido de agua. El requisito común es doble: congelar rápido y no relajar la higiene.
Los lácteos son materiales de alta humedad y alta proteína; durante la congelación, la humedad superficial es arrastrada continuamente por el aire frío, y esa parte no regresa al producto: solo se refleja en el pesaje a la salida. La mayoría de estos productos pasan después a corte o reprocesamiento, y si la superficie pierde agua y se endurece de forma evidente, los bordes se quiebran con facilidad al cortar. En el taller lo habitual es tener muchas variedades y lotes pequeños; si el equipo solo tiene un ritmo fijo, al cambiar de variedad hay que adaptarse a la de menor producción.
II. Dificultades del proceso
La merma por deshidratación se acumula con el tiempo de congelación. La diferencia de presión de vapor entre la superficie del producto y el aire frío existe siempre; cuanto más lenta es la congelación, más tiempo de exposición al aire frío y más pérdida superficial. La congelación lenta además atraviesa una franja de crecimiento lento de cristales de hielo; los cristales extracelulares rompen la pared celular y, al descongelar o cortar, el jugo sale por las roturas, y esa pérdida también cuenta en el rendimiento.
La forma de cargar determina si la congelación es uniforme. En un mismo gabinete, no es lo mismo extender las bandejas en capa fina que apilarlas juntas: la diferencia de si el aire frío llega a cada nivel es grande. Lo de fuera llega antes y lo de dentro sigue en temperatura alta, así que solo se puede detener el proceso según el punto que llega más tarde; el tiempo total de congelación se alarga y la merma sube.
La producción de múltiples variedades se apoya en las zonas. Cuando el cambio de variedad es frecuente, cargar por zonas y enfriar por zonas evita tener que dejar el producto esperando en el aire frío solo para completar un gabinete.
Gestión de seguridad del nitrógeno líquido en planta. El nitrógeno líquido desplaza el oxígeno del aire en espacios cerrados; la ventilación, el consumo de nitrógeno y el acceso del personal deben organizarse según las condiciones reales del sitio, no por estimación empírica.
III. Configuración de la solución
Este escenario se adapta al gabinete de nitrógeno líquido DKN-LFC-1200, con parámetros tomados de la documentación técnica del producto:
| Concepto | Parámetro |
|---|---|
| Nombre | Gabinete de nitrógeno líquido (cuatro zonas) |
| Dimensiones de cámara | 2000 × 1500 × 1750 mm, cuatro zonas |
| Temperatura de trabajo | -150℃ ~ ambiente |
| Precisión de control | ±2℃ |
| Velocidad de enfriamiento | ≤50℃/min (en vacío) |
| Capacidad de carga | 0~1200 kg/zona |
| Potencia total | 12 kW |
| Refrigerante | Nitrógeno líquido 6-8 BAR |
| Monitoreo de oxígeno | Valor de consigna de oxígeno 19.5%-21.5% |
En la lógica de configuración, el nitrógeno líquido se inyecta a través de dispersores porosos y los ventiladores de circulación dispersan el aire frío, que impacta directamente el producto; con un gran salto térmico, la superficie se congela rápidamente y la humedad queda fijada antes de ser arrastrada en gran cantidad: ese es el camino básico para comprimir la merma. El sistema de control es PLC con pantalla táctil, con operación por etapas de enfriamiento y mantenimiento; cada variedad guarda su propio programa, y al cambiar de variedad se ajusta el programa, no el equipo. La detección de oxígeno está interbloqueada con el equipo. La distribución eléctrica y las especificaciones de embalaje se confirman según las condiciones del sitio del cliente.
IV. Puntos clave del proceso
La detención se decide por la temperatura del centro. -150℃~ambiente es el rango de trabajo del equipo, no el objetivo de salida. El grosor y la forma del bloque de queso determinan la velocidad de enfriamiento del núcleo; antes de descargar, medir el centro geométrico del producto; la lectura superficial no sirve como resultado.
Acortar la permanencia en la franja de cristalización. La merma y la pérdida de jugo se concentran desde el inicio de la congelación hasta que los cristales de hielo se forman básicamente; la forma de carga determina cuánto dura ese tramo. En la puesta en marcha, medir con el producto real; no tomar los indicadores en vacío como ritmo de producción.
Dejar canales de aire en las bandejas. Los bloques de queso se colocan en una o dos capas, sin pegarlos entre sí; los intermedios sueltos no deben compactarse en la bandeja, y entre bandeja y bandeja debe quedar un canal de aire; no mezclar productos de espesores muy distintos.
Operar el oxígeno según el valor de consigna. 19.5%-21.5% es el rango de consigna del detector de oxígeno; en el sitio se gestiona dentro de ese rango, y las alarmas e interbloqueos no deben anularse.
V. Aplicación y recomendaciones de selección
Esta configuración es adecuada para empresas cuyos productos son principalmente bloques de queso e intermedios lácteos, con lotes no muy grandes y cambio frecuente de variedades, y que tienen requisitos sobre la merma por deshidratación y el rendimiento.
Para decidir entre gabinete y túnel, hay que ver dos puntos: si los pedidos son continuos hasta el punto de que una línea no puede parar, y si la forma del producto es única. Grandes volúmenes concentrados van a línea de túnel; muchas variedades, lotes mixtos y limitaciones de ubicación en planta y zonas higiénicas hacen más adecuado el gabinete de cuatro zonas. Antes de seleccionar conviene definir con claridad: cantidad de carga por lote y acumulado diario, forma del bloque y del embalaje, temperatura objetivo del centro, y condiciones de ventilación y suministro de nitrógeno líquido en planta.
Los parámetros del modelo están en la página del producto gabinete de nitrógeno líquido DKN-LFC-1200, la frontera entre gabinete y túnel en puntos clave para la selección de gabinetes de nitrógeno líquido, y las prácticas de campo del mismo sector se recopilan en casos de clientes. Para verificar la configuración según su propio producto y forma de programación, puede contactarnos.
Preguntas frecuentes
¿Cómo se produce la merma por deshidratación en la congelación?
Existe una diferencia de presión de vapor entre la superficie del producto y el aire frío; durante la congelación, la humedad superficial es arrastrada continuamente y esa parte no regresa al producto, reflejándose directamente en el pesaje a la salida. Cuanto más largo es el tiempo de congelación, más se acumula la pérdida de agua. Acortar el tiempo que el producto pasa por la franja de máxima cristalización puede reducir esta pérdida.
¿En qué ayuda la estructura de cuatro zonas al rendimiento?
Las cuatro zonas permiten cargar por zonas y enfriar por zonas, sin necesidad de dejar el producto esperando en el aire frío solo para completar un gabinete; el tiempo de espera y el tiempo de exposición inútil se reducen, y la pérdida superficial de agua disminuye en consecuencia. El efecto concreto debe medirse en la puesta en marcha según la forma de carga real y la temperatura objetivo del centro.
¿Cómo se entiende la capacidad de 1200 kg por zona?
0~1200 kg/zona es el rango de carga de una zona del equipo; el gabinete completo tiene cuatro zonas. Cuánto se carga realmente depende de la forma del producto, el tamaño de la bandeja y el número de capas apiladas; un apilado demasiado denso afecta el paso del aire frío, y la cantidad de carga debe verificarse junto con el tiempo de congelación, no programarse solo según el límite superior de peso.