
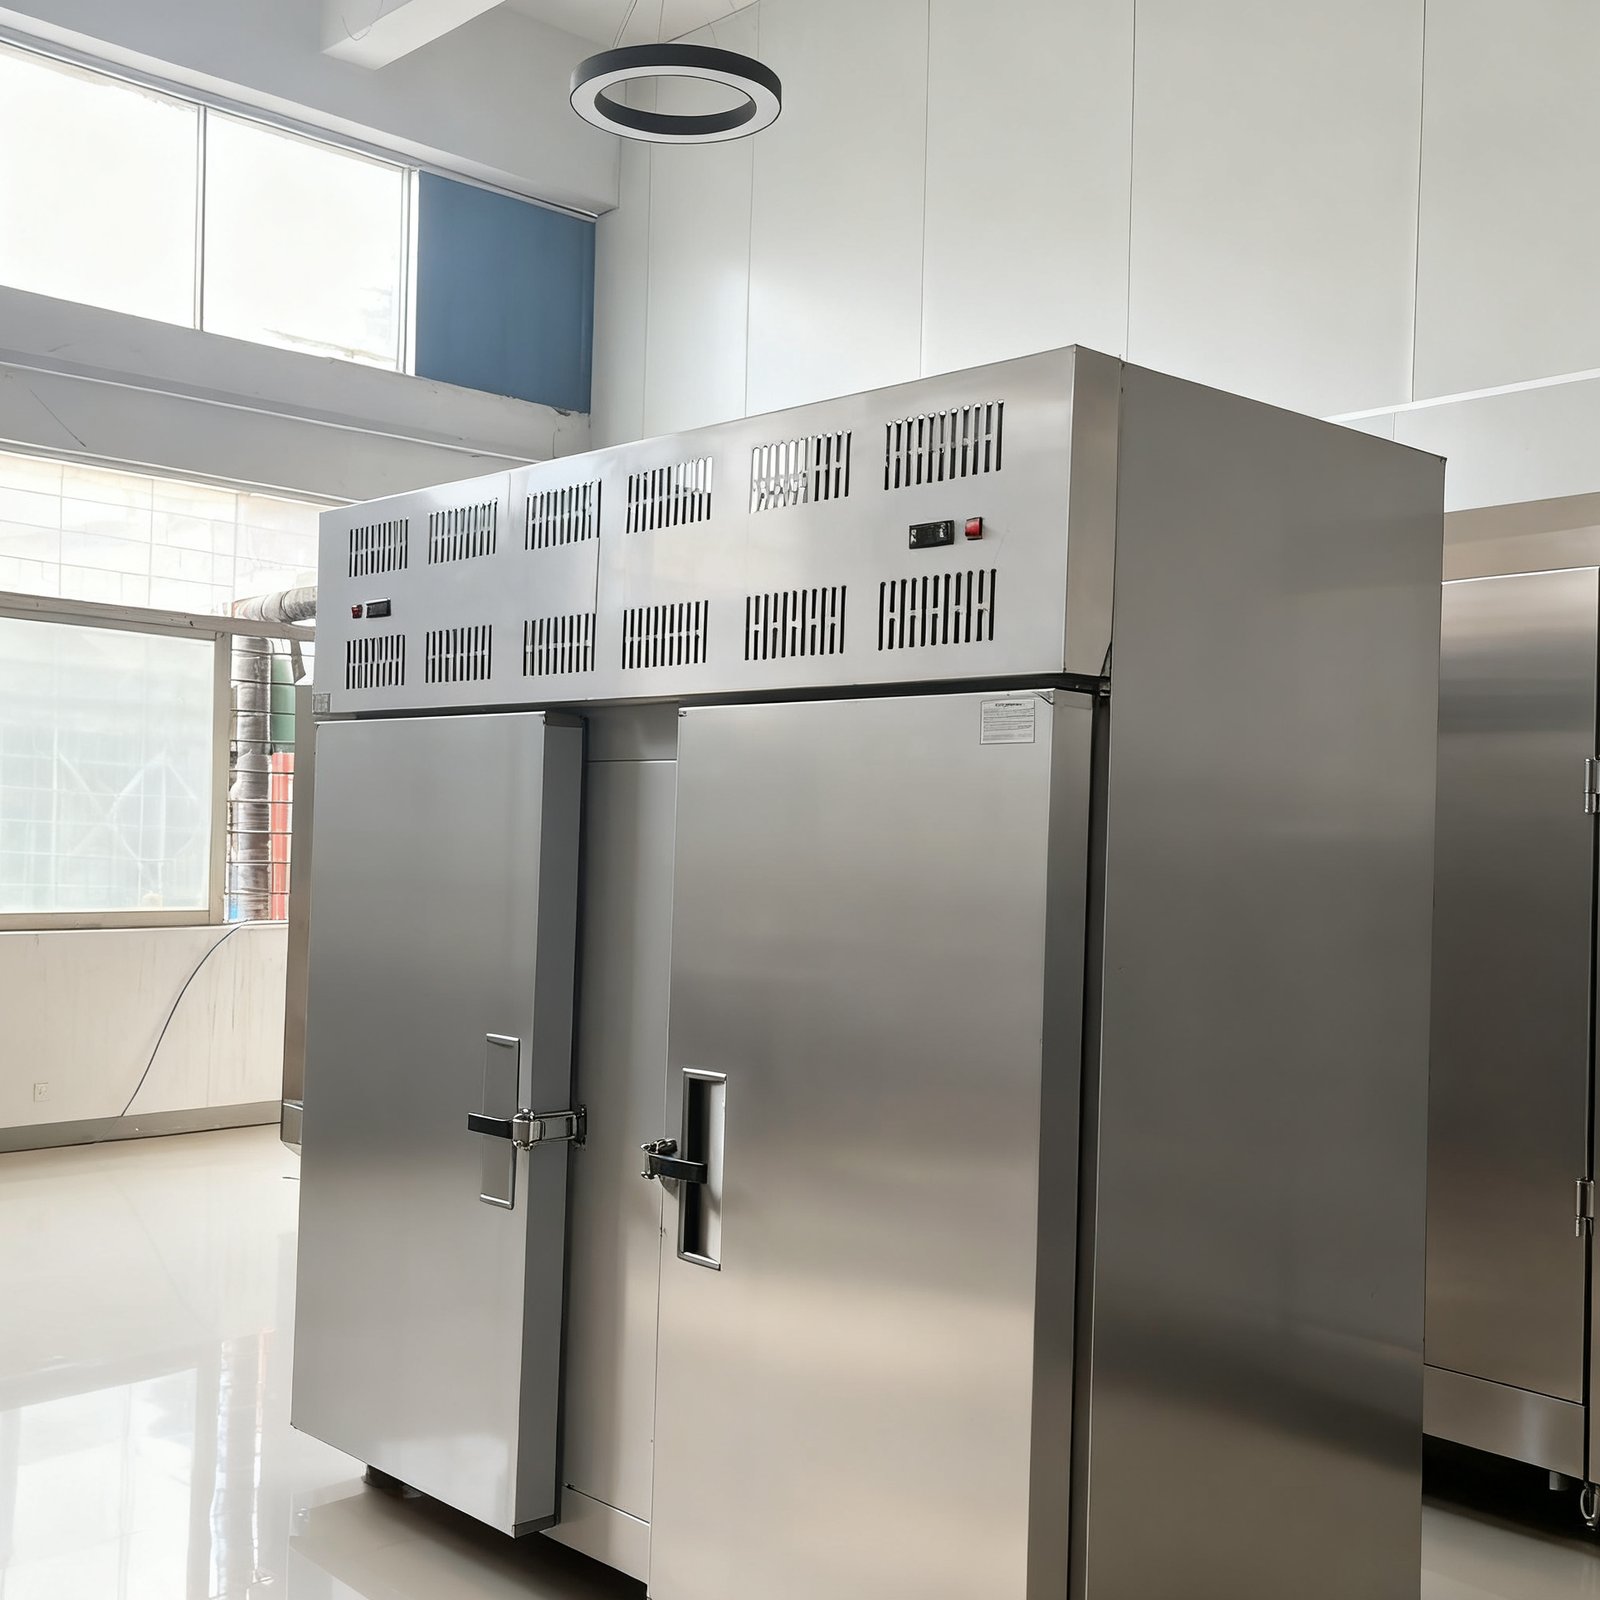
สายการผลิตของบริษัทซัพพลายเชนเส้นและครัวกลางในจีนตะวันออกแห่งหนึ่งเน้นผลิตภัณฑ์เส้นสุก อาหารพร้อมรับประทาน และกึ่งสำเร็จรูปสำหรับครัวกลาง เมื่อผลิตภัณฑ์ออกจากหม้อ อุณหภูมิแกนกลางยังอยู่ที่ 60~90℃ ในโรงงานมีชนิดสินค้าหลากหลาย ปริมาณต่อรอบไม่มาก ช่วงทำความเย็นนี้ทั้งกินพื้นที่และกินแรงงาน ภายใต้กำลังการผลิตประเภทเดียวกัน รุ่นที่เลือกได้คือตู้แช่แข็งเร็ว DKN-RHC-60D-45: แบบสองตู้ หมุนเวียนลมเย็นแบบบังคับ ทำงานที่ความดันปกติ ประมาณ 200 kg ต่อรอบ เวลาทำความเย็น 1~2 ชั่วโมง ลดอุณหภูมิจากเข้า 60~90℃ เหลือออก 3~10℃ (ปรับได้) ต่อไปนี้จะแยกอธิบายทีละส่วนว่าช่วงลดอุณหภูมินี้ทำอย่างไรให้กระชับ และความสัมพันธ์กับขั้นตอนการแช่แข็งและการรักษาความสมบูรณ์ของเซลล์ในลำดับถัดไปเป็นอย่างไร
一、ภูมิหลังการใช้งาน
รูปแบบผลิตภัณฑ์ของเส้นและครัวกลางมีความแตกต่างกันไม่น้อย: 包子 เกี๊ยวซาลาเปาและเส้นประเภทไส้และแป้ง ส่วนอาหารพร้อมรับประทานและกึ่งสำเร็จรูปมักเป็นอาหารสุกที่แบ่งบรรจุแล้ว จุดร่วมคือหลังออกจากหม้อมีอุณหภูมิสูง ต้องลดอุณหภูมิแกนกลางให้เร็วที่สุด กิจการประเภทนี้มักรับออร์เดอร์จากอาหารหมู่คณะ ร้านสาขา และซูเปอร์มาร์เก็ต ชนิดสินค้าเปลี่ยนตามสัปดาห์หรือแม้แต่ตามวัน ปริมาณต่อรอบไม่มาก แต่ต้องการให้อุณหภูมิออกของทุกชุดคงที่
พื้นที่สำหรับช่วงลดอุณหภูมิผลิตภัณฑ์มักไม่กว้างขวาง ขั้นก่อนหน้าคือผัด ต้ม นึ่ง บรรจุ ขั้นถัดไปคือแบ่งบรรจุ แช่เย็น หรือแช่แข็ง พื้นที่และแรงงานที่แบ่งให้การทำความเย็นตรงกลางมีจำกัด ดังนั้นการเลือกอุปกรณ์จึงถูกกำหนดด้วยการวางตำแหน่งในโรงงานและวิธีการจัดถาดก่อน ปริมาณต่อรอบมักถูกจัดลำดับรองลงมา
二、จุดยากของกระบวนการ
อุณหภูมิเข้าสูง รอให้เย็นเองตามธรรมชาติไม่ทัน ผลิตภัณฑ์สุกที่ 60~90℃ หากปล่อยให้ระบายความร้อนตามธรรมชาติในโรงงาน ระยะเวลาที่อุณหภูมิอยู่ในช่วงอันตราย (โดยทั่วไปหมายถึงช่วง 5~60℃) จะยาวนานมาก รสสัมผัส สี และสุขอนามัยจะได้รับผลกระทบตาม วิธีทำจึงต้องมอบช่วงลดอุณหภูมินี้ให้อุปกรณ์เฉพาะ เร่งการถ่ายเทความร้อนด้วยการหมุนเวียนลมเย็น
วิธีการจัดถาดกำหนดความสม่ำเสมอของการลดอุณหภูมิ ปริมาณต่อถาดและวิธีการวาง กำหนดโดยตรงว่าอุณหภูมิแกนกลางจะลดลงพร้อมกันได้หรือไม่ หากใส่เกินหรือวางซ้อนหลายชั้น ลมเข้าไม่ได้ ชิ้นบางถึงเป้าก่อน ชิ้นหนายังคงอยู่ที่อุณหภูมิสูง ความแตกต่างของอุณหภูมิภายในตู้เดียวกันก็เกิดขึ้น การปนกันยิ่งยุ่งยาก: ผลิตภัณฑ์ต่างกันมีความหนาและความชื้นต่างกัน พารามิเตอร์ชุดเดียวกันใช้ร่วมกันไม่ได้
ช่วงทำความเย็นเชื่อมกับช่วงแช่แข็ง ประเภทที่ต้องเข้าสู่การแช่แข็งต่อไป ช่วงทำความเย็นคือการลดอุณหภูมิล่วงหน้า หากช่วงนี้ไม่กระชับ เมื่อวัสดุเข้าสู่ช่วงแช่แข็งอุณหภูมิแกนกลางยังร้อน เวลาผ่านช่วงผลึกน้ำแข็งสูงสุด -1~-5℃ ถูกยืดออก ผลึกน้ำแข็งโตหยาบ โครงสร้างเซลล์ได้รับผลกระทบ หลังละลายหรืออุ่นซ้ำน้ำเนื้อไหลออกมาก รสสัมผัสแห้ง เส้นความสมบูรณ์ของเซลล์จัดการกับปัญหาความเร็วของช่วงนี้เอง——อุณหภูมิเริ่มต้นของช่วงก่อนหน้าต่ำลงเล็กน้อย หน้าต่างการแช่แข็งของช่วงหลังก็ควบคุมได้ง่ายขึ้น
三、การกำหนดค่าอุปกรณ์
สถานการณ์นี้เหมาะกับ ตู้แช่แข็งเร็ว DKN-RHC-60D-45 พารามิเตอร์อ้างอิงจากเอกสารเทคนิคผลิตภัณฑ์:
| รายการ | พารามิเตอร์ |
|---|---|
| ชื่อ | ตู้แช่แข็งเร็ว (ตู้ทำความเย็นเร็วแบบลมเย็นบังคับ สองตู้ ไม่ใช้สุญญากาศ) |
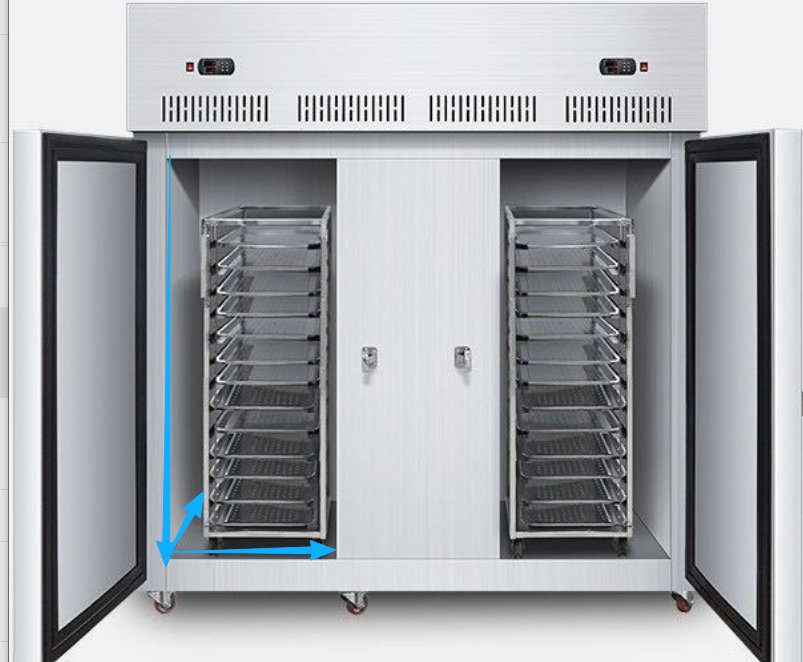
| ขนาดภายใน | ตู้เดียว 580 × 720 × 1430 mm; สองตู้ปริมาตรรวมประมาณ 1.2 m³ |
| ขนาดภายนอก | 1900 × 940 × 2150 mm |
| อุณหภูมิต่ำสุดในตู้ | -45℃ (อุณหภูมิระเหย -40℃) |
| คอมเพรสเซอร์ | คอมเพรสเซอร์ 4.55 kW เลือกตามรุ่น คอนเดนเซอร์ระบายความร้อนด้วยอากาศ |
| ถาด | ตู้เดียว 30 ถาดมาตรฐาน สองตู้ 60 ถาด; บรรจุ 3~5 kg ต่อถาด |
| ปริมาณต่อรอบ | ตู้เดียวประมาณ 100 kg สองตู้ประมาณ 200 kg |
| เวลาทำความเย็น | 1~2 ชั่วโมงต่อรอบ (ขึ้นกับประเภทอาหารและอุณหภูมิเข้า) |
| ช่วงอุณหภูมิ | เข้า 60~90℃ → ออก 3~10℃ (ปรับได้) |
| แรงดันไฟฟ้า | 220V / 380V เลือกได้ |
ขนาดภายนอก 1900 × 940 × 2150 mm ต้องคำนวณให้ชัดก่อนวางพื้น: หลังวางเครื่องในโรงงาน ด้านหน้าต้องเหลือพื้นที่เปิดประตูและดึงผลักถาด ด้านข้างห้ามชิดผนัง ด้านบนต้องเหลือระยะระบายความร้อนให้ชุดเครื่อง ขนาดนี้สำหรับโรงงานครัวกลางส่วนใหญ่ไม่ถือว่าใหญ่ แต่ต้องวาดลงแปลนตั้งแต่แรก อย่ารอจนอุปกรณ์มาถึงแล้วพบว่าเส้นทางถูกเสาตัด
สองตู้เป็นจุดที่ใช้งานได้จริงของรุ่นนี้ สองตู้เปิดประตูแยกกัน สามารถให้ตู้หนึ่งกำลังทำความเย็น อีกตู้จัดเตรียมวัสดุ จังหวะการผลิตไม่ต้องหยุดรอตู้เดียว ตู้เดียว 30 ถาด ถาดละ 3~5 kg สองตู้รวมประมาณ 200 kg ต่อรอบ สำหรับสถานการณ์เส้นและอาหารพร้อมรับประทานที่เปลี่ยนชนิดบ่อยและปริมาณต่อรอบไม่มาก ความเหมาะสมสูงกว่าสายการผลิตต่อเนื่อง เครื่องทั้งชุดคอมเพรสเซอร์ 4.55 kW เลือกตามรุ่น คอนเดนเซอร์ระบายความร้อนด้วยอากาศ แหล่งจ่าย 220V / 380V เลือกได้——แรงดันไฟฟ้าในโรงงานต้องกำหนดตั้งแต่ขั้นวางแผน ซึ่งเกี่ยวกับการเลือกอุปกรณ์ของเครื่องทั้งชุด
四、จุดสำคัญของกระบวนการ
กำหนดกฎการจัดถาดก่อน แล้วค่อยพูดถึงรอบผลิต ควบคุม 3~5 kg ต่อถาด วางราบชั้นเดียว เว้นช่องลม ห้ามซ้อนทับ ห้ามวางสูง ชนิดเดียวกันใส่ตู้เดียว ชนิดที่หนาบางต่างกันมากห้ามปนกัน การจัดถาดเป็นขั้นที่ถูกละเลยง่ายในชุดการกำหนดค่านี้ และส่งผลโดยตรงต่อผลลัพธ์——จัดถาดถูก พารามิเตอร์ subsequent จึงมีความหมาย
ตัดสินหยุดดูอุณหภูมิแกนกลาง ไม่ดูเวลา ผลิตภัณฑ์ต่างกันมีความหนาและความชื้นต่างกัน เวลาที่ใช้ถึงอุณหภูมิออกเดียวกันจึงต่างกัน ก่อนออกใช้เข็มวัดวัดที่ศูนย์กลางทางเรขาคณิตหรือจุดเนื้อหนา อ่านค่าถึงเป้าจึงถือว่าทำความเย็นเสร็จ ค่าที่ผิวไม่สามารถใช้เป็นผลได้ มิฉะนั้นแกนกลางจริงยังไม่ลดลง
ให้ช่วงอุณหภูมิอันตรายผ่านไปเร็ว จาก 60~90℃ ถึงต่ำกว่า 10℃ ยิ่งสั้นยิ่งดี ด้านพารามิเตอร์กำหนดจำนวนถาดและชั้นตามวิธีการจัดวางผลิตภัณฑ์ก่อน แล้วปรับเวลาทำความเย็น เป้าหมายคืออุณหภูมิแกนกลางออกจากโซนอบอุ่นให้เร็วที่สุด ช่วงนี้ทำกระชับ ภาระการแช่เย็นหรือแช่แข็งต่อไปก็เบาลง
เว้นจุดเริ่มต้นต่ำให้ช่วงแช่แข็ง ประเภทที่ต้องแช่แข็งต่อไป อุณหภูมิออก 3~10℃ ปรับได้ กำหนดตามกระบวนการช่วงหลัง เมื่อวัสดุเข้าสู่ช่วงแช่แข็งจุดเริ่มต้นต่ำลง เวลาผ่านช่วงผลึกน้ำแข็งสูงสุดก็บีบอัดได้ดีขึ้น ผลึกน้ำแข็งละเอียดขึ้น น้ำเนื้อไหลออกน้อยลง ต้องชี้แจงว่า เครื่องนี้รับผิดชอบช่วงทำความเย็นนี้เท่านั้น จะเข้าสู่การแช่แข็งหรือไม่ แกนกลางถึง -18℃ หรือไม่ เป็นหน้าที่ของอุปกรณ์ช่วงหลัง การกำหนดค่าเฉพาะยืนยันตามออร์เดอร์
五、กลุ่มเป้าหมายและคำแนะนำการเลือกรุ่น
ชุดการกำหนดค่านี้เหมาะกับสถานการณ์ที่ปริมาณต่อรอบ 100~200 kg เปลี่ยนชนิดบ่อย เป้าหมายคือทำความเย็นหรือลดอุณหภูมิก่อนแช่แข็ง: ผลิตภัณฑ์เส้นสุก อาหารพร้อมรับประทาน กึ่งสำเร็จรูปครัวกลาง และการแปรรูปอาหารสุกประเภทเดียวกันอื่นๆ
แบบตู้หรือแบบอุโมงค์ ดูสามจุดก็พอ ปริมาณต่อรอบน้อย ชนิดหลากหลาย เปลี่ยนสเปกหลายครั้งต่อวัน แบบตู้ปรับพารามิเตอร์โดยไม่ต้องหยุดสาย ยืดหยุ่นกว่าอุโมงค์; ออร์เดอร์ต่อเนื่อง ชุดแล้วชุดเล่าไม่หยุด และโรงงานจัดพื้นที่ทางเดินต่อเนื่องได้ แบบอุโมงค์คุ้มกว่าในด้านกำลังการผลิตและแรงงาน; โรงงานจัดวางไม่ได้ เงื่อนไขไฟฟ้าจำกัด ลงแบบตู้ก่อน
ก่อนเลือกรุ่นกำหนดสิ่งเหล่านี้ให้ชัด: รูปแบบวัสดุและวิธีการจัดถาด อุณหภูมิออกเป้าหมาย ปริมาณเข้าวัสดุต่อรอบและปริมาณสะสมต่อวัน ขนาดพื้นที่วางในโรงงานและแรงดันไฟฟ้า จำนวนชั้นจัดถาด เวลาทำความเย็น พารามิเตอร์การเดินเครื่องเหล่านี้ต้องยืนยันตามผลิตภัณฑ์จริงในขั้น调试 พารามิเตอร์รุ่นดูได้ที่หน้าผลิตภัณฑ์ตู้แช่แข็งเร็ว DKN-RHC-60D-45 ความเร็วทำความเย็นได้รับผลจากปัจจัยใดดูที่ปัจจัยที่มีผลต่อความเร็วการลดอุณหภูมิของตู้แช่แข็งเร็ว วิธีการหน้างานของอุตสาหกรรมประเภทเดียวกันรวบรวมไว้ในกรณีลูกค้า ต้องการคำนวณการเลือกรุ่นตามผลิตภัณฑ์ของตนเอง สามารถติดต่อเรา
คำถามที่พบบ่อย
ตู้แช่แข็งเร็วกับเครื่องทำความเย็นล่วงหน้าสุญญากาศเป็นสิ่งเดียวกันหรือไม่?
ไม่ใช่ เครื่องนี้เป็นตู้ทำความเย็นลมเย็นบังคับที่ความดันปกติ ภายในไม่มีปั๊มสุญญากาศและห้องสุญญากาศ อาศัยการหมุนเวียนลมเย็นลดอุณหภูมิอาหารสุกจาก 60~90℃ เหลือ 3~10℃ การทำความเย็นล่วงหน้าสุญญากาศใช้เส้นทางการระเหยของน้ำภายใต้ความดันต่ำเพื่อดูดความร้อน มักใช้กับประเภทที่มีน้ำที่ผิวมากเช่นผักและผลไม้ จะเลือกแบบใดดูที่รูปแบบผลิตภัณฑ์และอุณหภูมิออกเป้าหมาย
200 kg ต่อรอบมาจากไหน?
ตู้เดียว 30 ถาดมาตรฐาน สองตู้ 60 ถาด ถาดละ 3~5 kg สองตู้ตู้ละประมาณ 100 kg รวมประมาณ 200 kg ปริมาณบรรจุจริงแตกต่างตามรูปแบบผลิตภัณฑ์และวิธีการจัดถาด ยืนยันตามกระบวนการ
ตั้งอุณหภูมิออกเท่าไรจึงเหมาะสม?
อุณหภูมิออก 3~10℃ ปรับได้ กำหนดตามกระบวนการช่วงหลัง หากต่อไปแช่แข็ง ลดอุณหภูมิแกนกลางถึงเป้าก่อนเข้าช่วงแช่แข็ง จุดเริ่มต้นช่วงก่อนต่ำ ช่วงแช่แข็งผ่านช่วงผลึกน้ำแข็งสูงสุดก็กระชับขึ้น อุณหภูมิต่ำสุดในตู้ถึง -45℃ เป้าอุณหภูมิออกเฉพาะยืนยันตามออร์เดอร์และกระบวนการผลิตภัณฑ์
จัดถาดอย่างไรจึงจะลดอุณหภูมิสม่ำเสมอ?
ควบคุม 3~5 kg ต่อถาด วางราบชั้นเดียว เว้นช่องลม ห้ามซ้อนทับ ห้ามวางสูง ชนิดต่างกันแยกตู้ ห้ามปนกัน มิฉะนั้นผลิตภัณฑ์บางถึงเป้าก่อน ชิ้นหนายังอยู่ที่อุณหภูมิสูง อุณหภูมิแกนกลางของชุดเดียวกันจะแตกต่างกัน
ข้อมูลลูกค้าได้รับการทำให้ไม่ระบุตัวตน การกำหนดค่ารุ่นเป็นการแนะนำการเลือกรุ่นสำหรับกำลังการผลิตประเภทเดียวกัน