
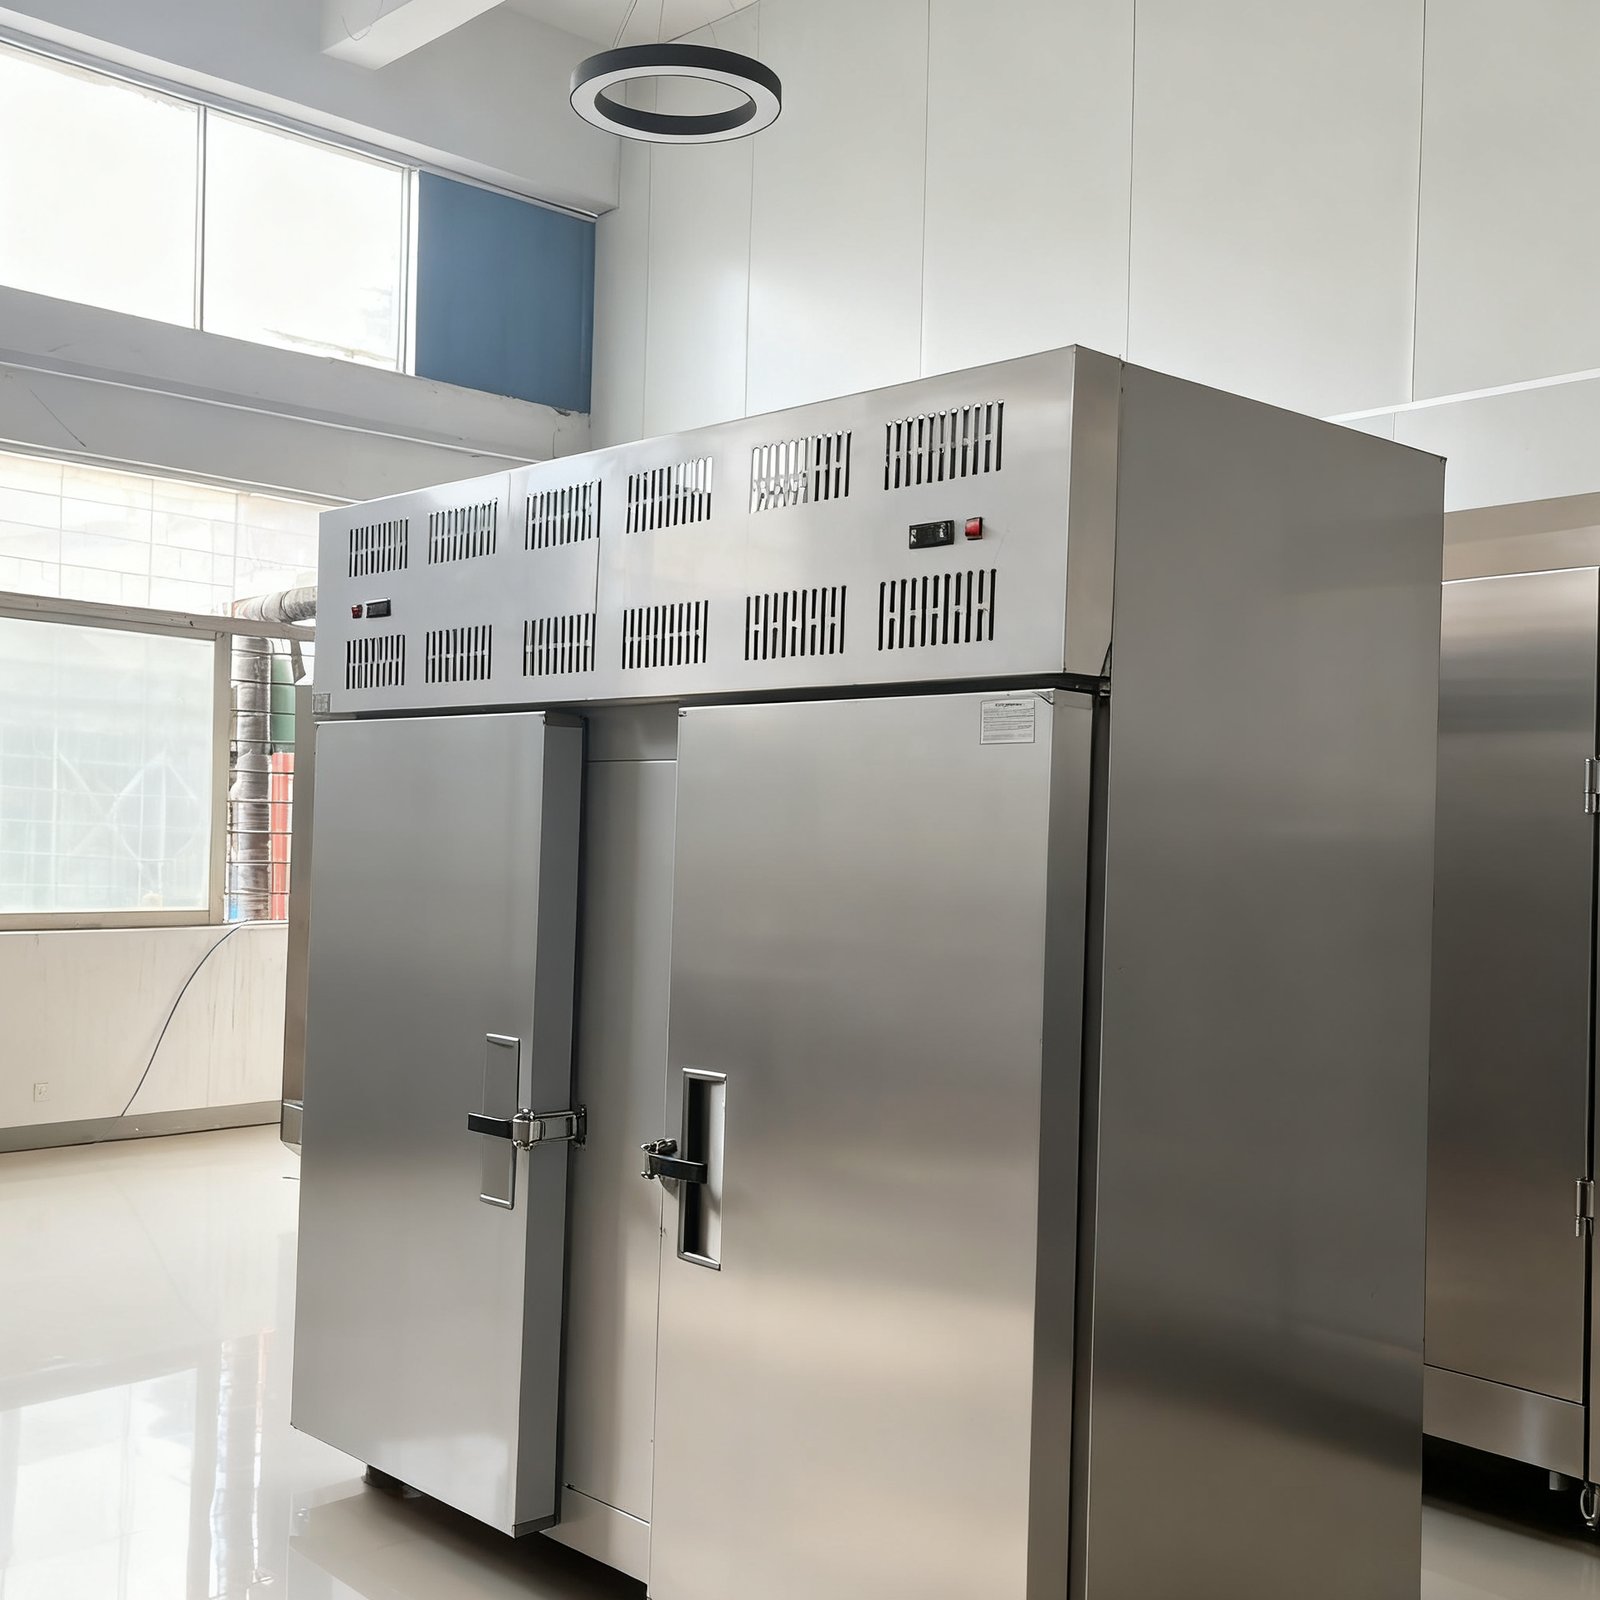
La línea de producción de una empresa de pasta y cadena de suministro de cocina central en China Oriental se centra en pasta cocida, comidas preparadas y semielaborados de cocina central. Al salir de la olla, la temperatura del centro del producto aún está entre 60 y 90℃; en el taller hay una gran variedad de productos y el volumen por lote no es grande, por lo que la etapa de enfriamiento ocupa espacio y consume mano de obra. Para una capacidad similar, el modelo disponible es el enfriador rápido de alimentos DKN-RHC-60D-45: de doble armario, con circulación forzada de aire frío, funcionamiento a presión atmosférica, aproximadamente 200 kg por lote, tiempo de enfriamiento de 1 a 2 horas, que baja la entrada de 60~90℃ a una salida de 3~10℃ (ajustable). A continuación se detalla paso a paso cómo hacer ágil esta etapa de descenso de temperatura y su relación con la congelación posterior y la integridad celular.
I. Contexto de aplicación
Las formas de los productos de pasta y cocina central varían bastante: los bollos, empanadillas y pastas tienen relleno y masa, mientras que las comidas preparadas y semielaborados son en su mayoría platos cocidos ya porcionados. El punto en común es que tras la cocción la temperatura es alta y es necesario bajar la temperatura del núcleo en el menor tiempo posible. Este tipo de empresas suele atender pedidos de comedores colectivos, cadenas de tiendas y supermercados, con variedades que cambian semanal o incluso diariamente, lotes pequeños, pero que exigen que la temperatura de salida de cada lote se mantenga estable.
El espacio para la etapa de enfriamiento del producto normalmente no es amplio: antes está el salteado, el vaporizado y el envasado, y después el porcionado, la refrigeración o la congelación; el espacio y el personal disponibles para el enfriamiento son limitados. Por eso, la selección del equipo queda primero condicionada por la ubicación en el taller y la forma de colocación en bandejas, y el volumen por lote suele quedar detrás de estas condiciones.
II. Dificultades del proceso
Temperatura de entrada alta, no se puede esperar al enfriamiento natural. Para un producto cocido a 60~90℃, si se deja disipar el calor de forma natural en el taller, el tiempo dentro de la banda de temperatura de riesgo (generalmente se refiere al tramo de 5~60℃) se prolonga mucho, y el sabor, el color y la higiene se ven afectados. La única opción es confiar esta etapa de descenso a un equipo especializado que acelere el intercambio de calor mediante la circulación de aire frío.
La forma de colocación en bandejas determina la uniformidad del enfriamiento. Cuánto se pone en cada bandeja y cómo se coloca determina directamente si la temperatura del centro puede bajar de forma sincronizada. Si una bandeja va sobrecargada o varias capas se apilan y presionan, el aire no entra; lo delgado llega primero y lo grueso se queda en un valor alto, y aparece una diferencia de temperatura entre productos del mismo armario. La mezcla es aún más problemática: productos con diferente grosor y contenido de humedad no comparten los mismos parámetros en un mismo lote.
La etapa de enfriamiento está conectada con la de congelación. Para las categorías que después pasan a congelación, la etapa de enfriamiento es el descenso previo. Si esta etapa no es ágil, cuando el material entra en la etapa de congelación el núcleo aún está caliente, se prolonga el tiempo de paso por la banda de máxima formación de hielo de -1~-5℃, los cristales de hielo crecen más gruesos, la estructura celular se ve afectada y tras el descongelado o recalentado se pierde más jugo y la textura queda seca. La línea de la integridad celular trata precisamente el problema de la velocidad en esta etapa: si la temperatura de partida de la etapa previa es más baja, la ventana de congelación posterior es más fácil de controlar.
III. Configuración de la solución
Este escenario se adapta al enfriador rápido de alimentos DKN-RHC-60D-45, con parámetros tomados de la documentación técnica del producto:
| Concepto | Parámetro |
|---|---|
| Nombre | Enfriador rápido de alimentos (armario de enfriamiento rápido por aire frío forzado, doble armario, no al vacío) |
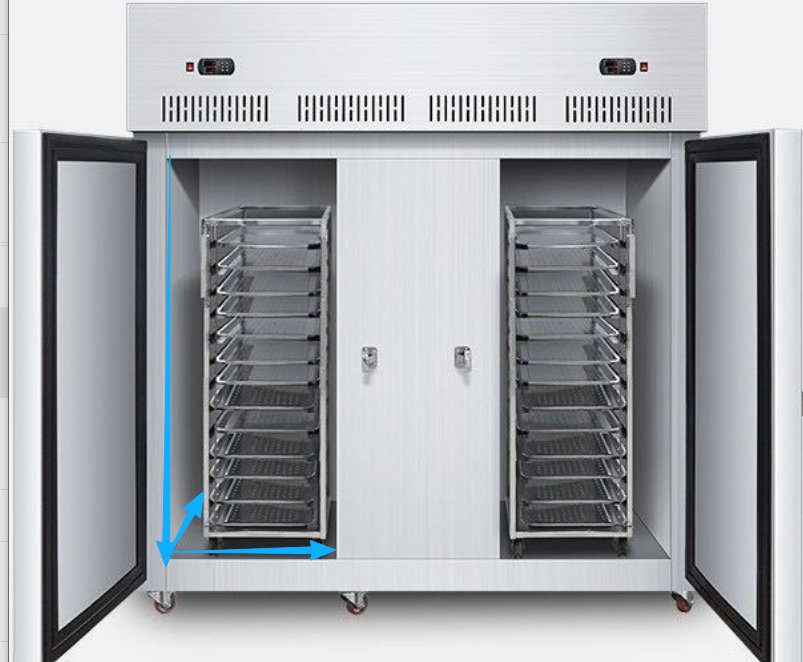
| Dimensiones interiores | Armario individual 580 × 720 × 1430 mm; volumen total de los dos armarios aprox. 1.2 m³ |
| Dimensiones exteriores | 1900 × 940 × 2150 mm |
| Temperatura mínima interior | -45℃ (temperatura de evaporación -40℃) |
| Compresor | Compresor de 4.55 kW, según modelo, condensador enfriado por aire |
| Bandejas | 30 bandejas estándar por armario, 60 en total; 3~5 kg por bandeja |
| Capacidad por lote | Aprox. 100 kg por armario, aprox. 200 kg en total |
| Tiempo de enfriamiento | 1~2 horas por lote (según tipo de alimento y temperatura de entrada) |
| Rango de temperatura | Entrada 60~90℃ → salida 3~10℃ (ajustable) |
| Voltaje | 220V / 380V opcional |
Las dimensiones exteriores son 1900 × 940 × 2150 mm; antes de instalarlo hay que calcularlo bien: una vez colocada la máquina en el taller, hay que dejar espacio al frente para abrir la puerta y extraer o introducir las bandejas, no se puede adosar a la pared por los lados y hay que dejar distancia para la disipación de calor del equipo superior. Este tamaño no es grande para la mayoría de talleres de cocina central, pero debe plasmarse en el plano desde el principio, para no descubrir al llegar el equipo que el paso queda bloqueado por una columna.
El doble armario es uno de los puntos más prácticos de este modelo. Los dos armarios abren de forma independiente, de modo que uno puede estar en ciclo de enfriamiento mientras el otro se carga y prepara el siguiente lote, y el ritmo no se queda parado esperando a un armario. Con 30 bandejas por armario y 3~5 kg por bandeja, la capacidad por lote de los dos armarios es de aproximadamente 200 kg, lo que para escenarios de pasta y catering con rotación de variedades y lotes pequeños encaja mejor que una línea continua. El compresor de la máquina es de 4.55 kW, según modelo, con condensador enfriado por aire y alimentación de 220V / 380V opcional; el voltaje de la red del taller debe definirse en la fase de proyecto, ya que condiciona la configuración de la máquina.
IV. Puntos clave del proceso
Primero se fija la regla de colocación en bandejas, luego se habla del lote. Controlar cada bandeja en 3~5 kg, colocar en una sola capa y de forma plana, dejando paso al aire, sin apilar ni amontonar. Un mismo producto en un solo armario; no mezclar los de grosor muy diferente. La colocación en bandejas es el paso que más se pasa por alto en esta configuración y que influye directamente en el resultado: si la bandeja está bien colocada, los parámetros posteriores tienen sentido.
La parada se decide por la temperatura del centro, no por el tiempo. Productos con diferente grosor y contenido de humedad necesitan tiempos distintos para alcanzar la misma temperatura de salida. Antes de descargar, medir con sonda el centro geométrico del producto o la parte de mayor grosor; solo cuando la lectura llegue al valor se considera terminado el enfriamiento. La lectura superficial no sirve como resultado, pues el núcleo en realidad aún no ha bajado.
Recorrer rápido el tramo de la banda de temperatura de riesgo. De 60~90℃ a menos de 10℃, cuanto menos tiempo, mejor. En cuanto a parámetros, primero definir el número de bandejas y capas según la forma de carga del producto, y luego ajustar el tiempo de enfriamiento, con el objetivo de que la temperatura del núcleo salga cuanto antes de la zona templada. Si esta etapa se hace ágil, la carga de la refrigeración o congelación posterior también se aligera.
Dejar un punto de partida bajo para la etapa de congelación. Para las categorías que después se congelan, la temperatura de salida es ajustable entre 3~10℃, según el proceso posterior. Si el material entra en la etapa de congelación con una temperatura de partida baja, el tiempo de paso por la banda de máxima formación de hielo se comprime mejor, los cristales de hielo son más finos y se pierde menos jugo. Cabe señalar que esta máquina se encarga de la etapa de enfriamiento; si se pasa a congelación y si el núcleo llega a -18℃ lo completa el equipo posterior, y la configuración concreta se confirma según el pedido.
V. Aplicaciones y recomendaciones de selección
Esta configuración es adecuada para escenarios con un volumen por lote de 100~200 kg, cambio frecuente de variedades y objetivo de enfriamiento o descenso previo a la congelación: pasta cocida, catering, semielaborados de cocina central y otros procesados de alimentos cocidos del mismo tipo.
Para decidir entre armario o túnel, basta con tres puntos. Si el volumen por lote es pequeño, las variedades son diversas y se cambia de formato varias veces al día, el armario permite cambiar parámetros sin tocar la línea y es más flexible que el túnel; si los pedidos son continuos, un lote tras otro sin parar, y el taller puede liberar un tramo de paso continuo, la línea de túnel resulta más rentable en capacidad y mano de obra; si el taller no permite habilitar el espacio o las condiciones de alimentación son limitadas, conviene empezar con el armario.
Antes de seleccionar, hay que definir con claridad estos puntos: forma del material y modo de colocación en bandejas, temperatura de salida objetivo, cantidad de entrada por lote y acumulado diario, dimensiones de ubicación en el taller y voltaje de alimentación. Parámetros de operación como el número de capas de bandejas y el tiempo de enfriamiento deben confirmarse con el producto real durante la fase de puesta en marcha. Los parámetros del modelo pueden consultarse en la página del producto enfriador rápido de alimentos DKN-RHC-60D-45; sobre qué factores afectan la velocidad de enfriamiento, véase Factores que influyen en la velocidad de enfriamiento del enfriador rápido; las prácticas de campo de sectores similares se recopilan en Casos de clientes. Si necesita calcular la selección según su propio producto, puede contactarnos.
Preguntas frecuentes
¿El enfriador rápido y la máquina de preenfriamiento al vacío son lo mismo?
No. Esta es un armario de enfriamiento por aire frío forzado a presión atmosférica, sin bomba de vacío ni cámara de vacío en el interior; enfría alimentos cocidos de 60~90℃ a 3~10℃ mediante circulación de aire frío. El preenfriamiento al vacío utiliza la evaporación del agua a baja presión para absorber calor, y se usa sobre todo en categorías con mucha humedad superficial como frutas y verduras. Cuál elegir depende de la forma del producto y de la temperatura de salida objetivo.
¿De dónde sale el dato de 200 kg por lote?
Cada armario lleva 30 bandejas estándar, 60 en los dos armarios, con 3~5 kg por bandeja; un armario ronda los 100 kg y el total unos 200 kg. La carga real varía según la forma del producto y el modo de colocación en bandejas, y se confirma según el proceso.
¿Qué temperatura de salida es adecuada?
La salida es ajustable entre 3~10℃, según el proceso posterior. Si después sigue la congelación, primero se baja la temperatura del núcleo al valor objetivo y luego se pasa a la etapa de congelación; con una temperatura de partida más baja en la etapa previa, la etapa de congelación atraviesa la banda de máxima formación de hielo de forma más ágil. La temperatura mínima interior puede llegar a -45℃; el objetivo concreto de salida se confirma según el pedido y el proceso del producto.
¿Cómo colocar las bandejas para que el enfriamiento sea uniforme?
Controlar cada bandeja en 3~5 kg, colocar en una sola capa y de forma plana, dejando paso al aire, sin apilar ni amontonar. Colocar cada variedad en un armario separado, sin mezclar; de lo contrario, lo delgado llega primero y lo grueso se queda en un valor alto, y la temperatura del centro dentro del mismo lote presenta diferencias.
La información del cliente ha sido anonimizada; la configuración del modelo es una recomendación de selección para una capacidad similar.