
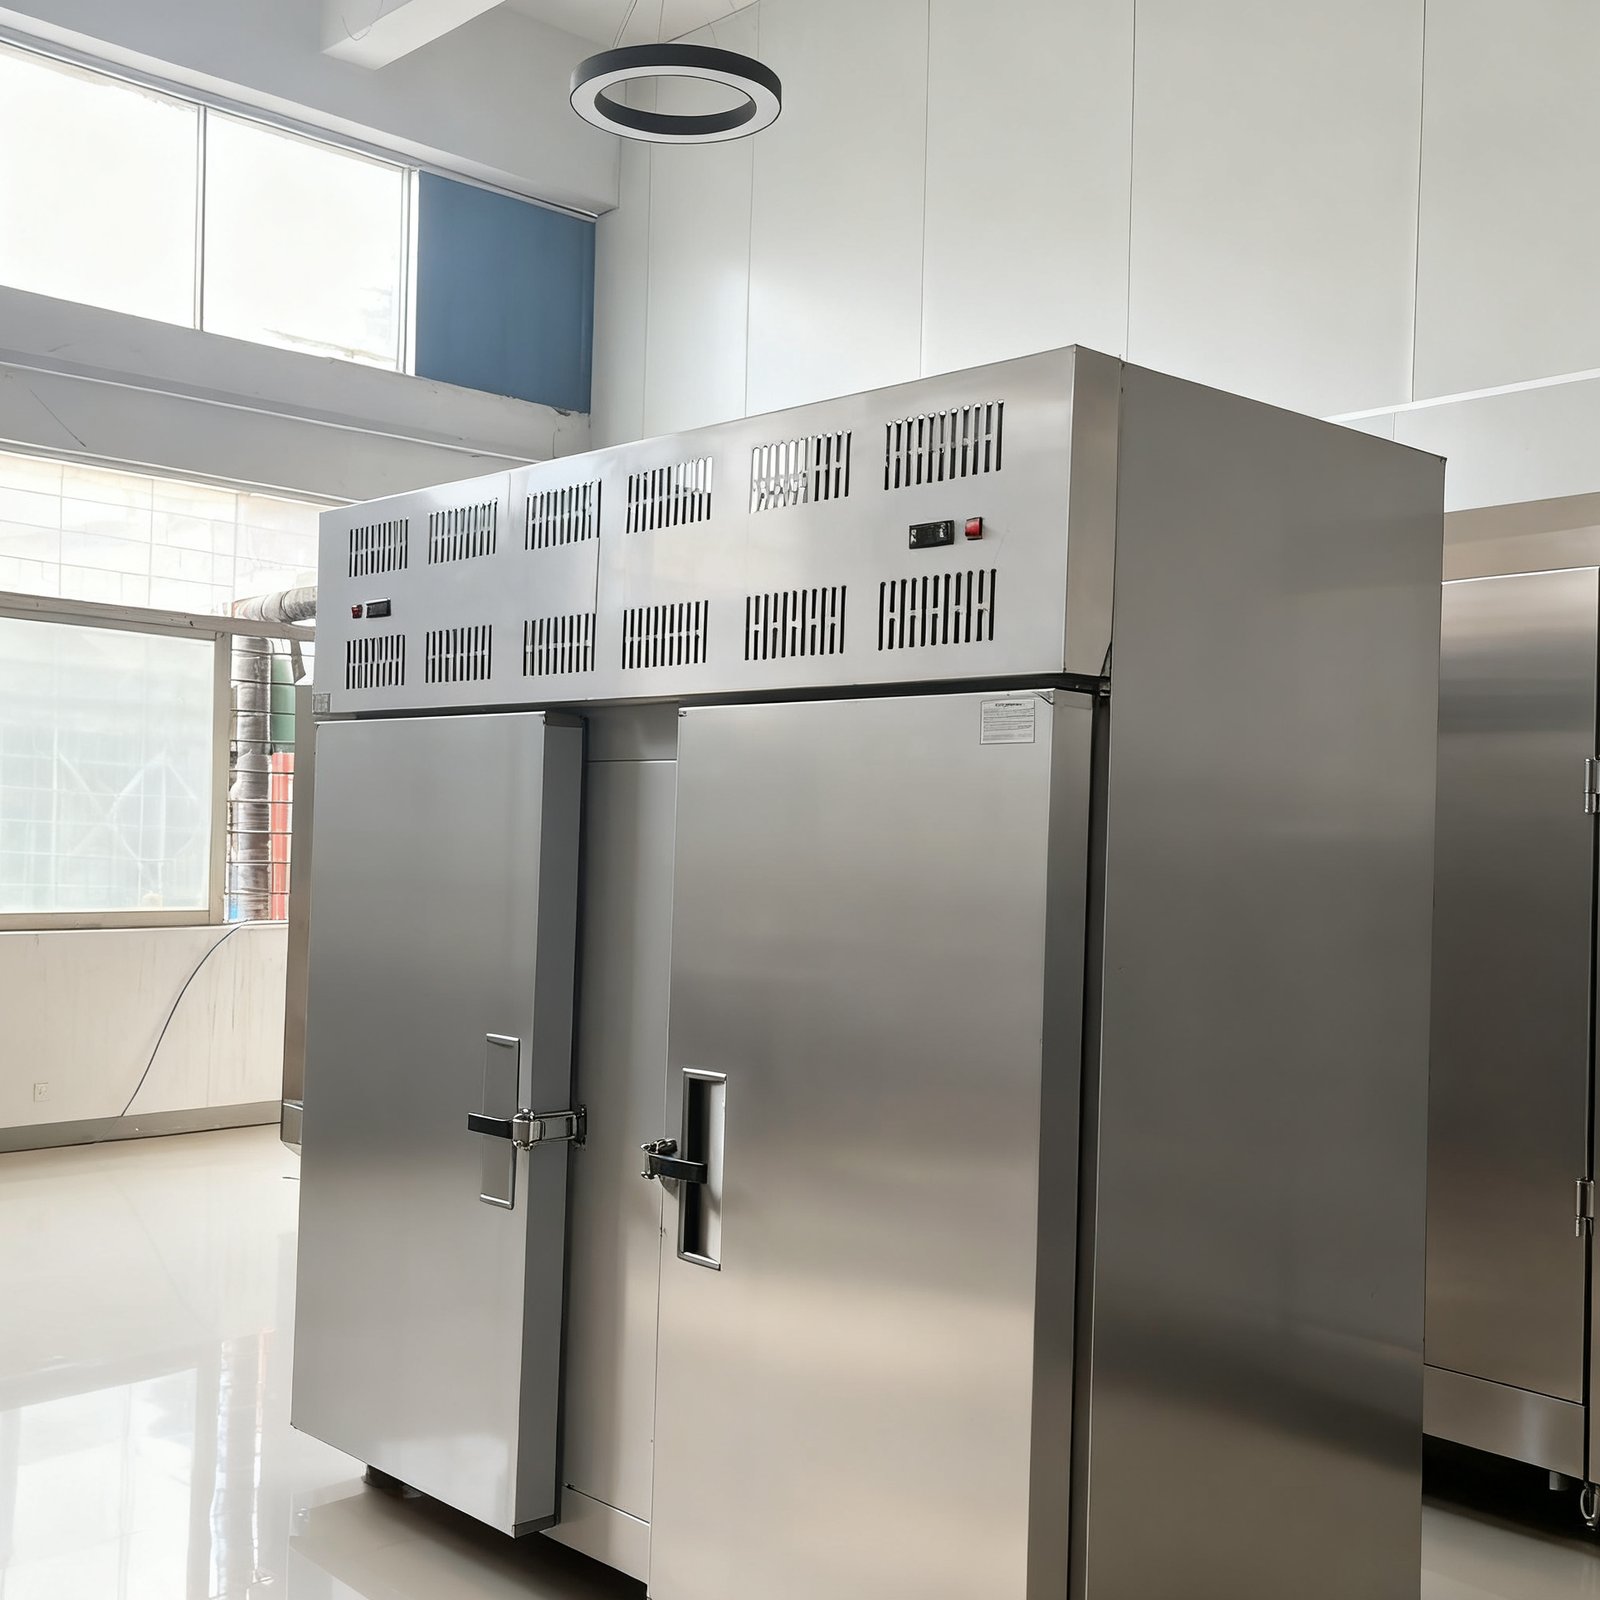
华东某面食·央厨供应链企业的产线以熟制面食、配餐和央厨半成品为主。产品出锅时中心温度还在 60~90℃,车间里品种杂、单批投放量不大,冷却这一段既占地方又吃人力。同类产能下可选的机型是 DKN-RHC-60D-45 食品速冷柜:双柜式、强制冷风循环、常压运行,单批约 200 kg,冷却时间 1~2 小时,把入料 60~90℃ 降到出料 3~10℃(可调)。下面把这段降温怎么做得利落、以及它跟后段冻结和细胞完整性之间的关系,逐段拆开说。
一、应用背景
面食及央厨的产品形态差别不小:包子、饺子、面点类带馅带皮,配餐和半成品则多是分装好的熟制菜品。共同点是熟制出锅后温度高,需要在尽量短的时间里把芯部温度压下来。这类企业接的多是团餐、连锁门店和商超的订单,品种按周甚至按天切换,单批量不大,却要求每一批出料温度都稳得住。
产品降温这一段的场地通常不宽裕,前道是炒制、蒸煮、包装,后道是分装、冷藏或冻结,中间能分给冷却的位置和人手都有限。所以设备怎么选,先被车间落位和装盘方式框住,批处理量往往排在这些条件后面。
二、工艺难点
入料温度高,自然摊凉等不起。 60~90℃ 的熟制品靠车间自然散热,温度压在危险温度带(一般指 5~60℃ 这一段)里的时间会拉得很长,口感、色泽和卫生都会跟着受影响。做法只能是把降温这一段交给专用设备,靠冷风循环加速换热。
装盘方式决定降得匀不匀。 每盘装多少、怎么摆,直接决定中心温度能不能同步下来。一盘装超了、几层叠着压,风进不去,薄的先到位、厚的还停在高位,同一柜里的产品温差就出来了。混装更麻烦:不同产品厚度和含水率不一样,同一批的参数套不到一起。
冷却段跟冻结段是连着的。 后面要进入冻结的品类,冷却段就是前置降温。若这一段不利落,物料进冻结段时芯部还热,通过 -1~-5℃ 最大冰晶带的时间被拉长,冰晶长得粗,细胞结构受影响,解冻或复热后汁液流失多、口感发干。细胞完整性这条线,处理的正是这一段的速度问题——前段起点温度低一点,后段的冻结窗口就更好控。
三、方案配置
该场景适配 DKN-RHC-60D-45 食品速冷柜,参数引自产品技术文件:
| 项目 | 参数 |
|---|---|
| 名称 | 食品速冷柜(强制冷风快速冷却柜,双柜式,非真空) |
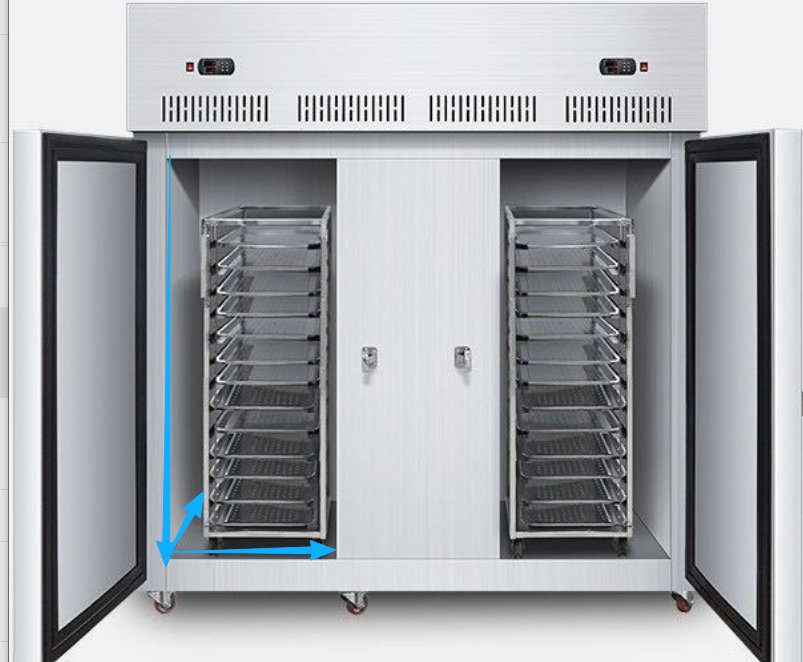
| 内尺寸 | 单柜 580 × 720 × 1430 mm;两柜总容积约 1.2 m³ |
| 外尺寸 | 1900 × 940 × 2150 mm |
| 柜内最低温度 | -45℃(蒸发温度 -40℃) |
| 压缩机 | 4.55 kW 压缩机,按机型选配,风冷冷凝器 |
| 托盘 | 单柜 30 个标准托盘,双柜 60 个;每盘装载 3~5 kg |
| 单批处理量 | 单柜约 100 kg,双柜约 200 kg |
| 冷却时间 | 单批 1~2 小时(视食品类型与入料温度) |
| 温度区间 | 入料 60~90℃ → 出料 3~10℃(可调) |
| 电压 | 220V / 380V 可选 |
外尺寸 1900 × 940 × 2150 mm,落地要先算清楚:机器摆进车间后,正面要留出开门和抽推托盘的空间,两侧不能贴墙,顶部机组要留散热距离。这个尺寸对多数央厨车间不算大,但必须一次画到平面图上,别等设备到场才发现通道被立柱截住。
双柜是这个机型比较实用的一点。两柜独立开门,可以一柜在跑冷却、另一柜装料备批,节拍不至于因为等一柜而空转。单柜 30 个托盘、每盘 3~5 kg,双柜合计约 200 kg 的单批处理量,对品种轮换、单批量不大的面食和配餐场景,匹配度比一条连续线更高。整机压缩机 4.55 kW、按机型选配,风冷冷凝器,电源 220V / 380V 可选——车间电源电压在方案阶段就要定下来,这关系到整机的选配。
四、工艺要点
装盘先定规矩,再谈批次。 每盘控制在 3~5 kg,单层平摆、留出风道,不叠压、不堆高。同一品种装一柜,厚薄差得多的不要混装。装盘是这套配置里容易被忽略、又直接影响结果的一步——盘装得对,后面的参数才有意义。
判停看中心温度,不看时间。 不同产品的厚度和含水率不一样,达到同一出料温度所需的时间就不同。出料前用探针测产品几何中心或肉厚处,读数到位才算冷却完成;表层读数不能当结果用,否则芯部其实还没下来。
把危险温度带这一段走快。 从 60~90℃ 到 10℃ 以下,时间越短越好。参数上先按产品的装载方式定盘数和层数,再调冷却时间,目标是芯部温度尽快离开温和区。这一段做利落,后续冷藏或冻结的负担也跟着轻。
为冻结段留出低起点。 后面要冻结的品类,出料温度 3~10℃ 可调,按后段工艺定。物料进冻结段时起点温度低,通过最大冰晶带的时间就更好压缩,冰晶更细、汁液流失更少。需要说明的是,本机负责的是冷却这一段,是否进入冻结、芯部是否到 -18℃,由后段设备完成,具体配置按订单确认。
五、适用对象与选型建议
这套配置适合单批投放量在 100~200 kg、品种频繁切换、以冷却或冻结前降温为目标的场景:熟制面食、配餐、央厨半成品,以及同类型的其他熟制食品加工。
柜式还是隧道式,看三点就够。单批量小、品种杂、一天换好几次规格的,柜式改参数不动线,比隧道灵活;订单连续、一批接一批不停机,且车间能腾出一段连续通道的,隧道线在产能和人工上更合算;车间落位开不出来、电源条件有限的,先按柜式落地。
选型前把这几件事定清楚:物料形态与装盘方式、目标出料温度、单批入料量与日累计量、车间落位尺寸和电源电压。装盘层数、冷却时间这些运行参数,要按实际产品在调试阶段确认。机型参数可以看食品速冷柜 DKN-RHC-60D-45 产品页,冷却速度受哪些因素影响见速冷柜降温速度的影响因素,同类行业的现场做法在客户案例里陆续整理。需要按自己的产品算选型,可以联系我们。
常见问题
速冷柜和真空预冷机是一回事吗?
不是。这台是常压强制冷风冷却柜,机内没有真空泵和真空箱,靠冷风循环把熟制食品从 60~90℃ 降到 3~10℃。真空预冷走的是低压下水蒸发吸热的路子,多用于果蔬这类表面水分多的品类。选哪种,看产品形态和目标出料温度。
单批 200 kg 是怎么来的?
单柜配 30 个标准托盘、双柜 60 个,每盘装载 3~5 kg,双柜一柜约 100 kg、合计约 200 kg。实际装载量随产品形态和装盘方式有差异,以工艺确认为准。
出料温度设多少合适?
出料 3~10℃ 可调,按后段工艺定。后面接着冻结的,先把芯部温度降到目标位再进冻结段,前段起点温度低,冻结段通过最大冰晶带就更利落。柜内最低温度可到 -45℃,具体出料目标按订单和产品工艺确认。
装盘怎么装才能降得均匀?
每盘控制在 3~5 kg,单层平摆、留出风道,不叠压、不堆高。不同品种分开装柜,不要混装,否则薄的产品先到位、厚的还停在高位,同一批的中心温度就有差别。
客户信息已匿名处理,机型配置为同类产能选型建议。