
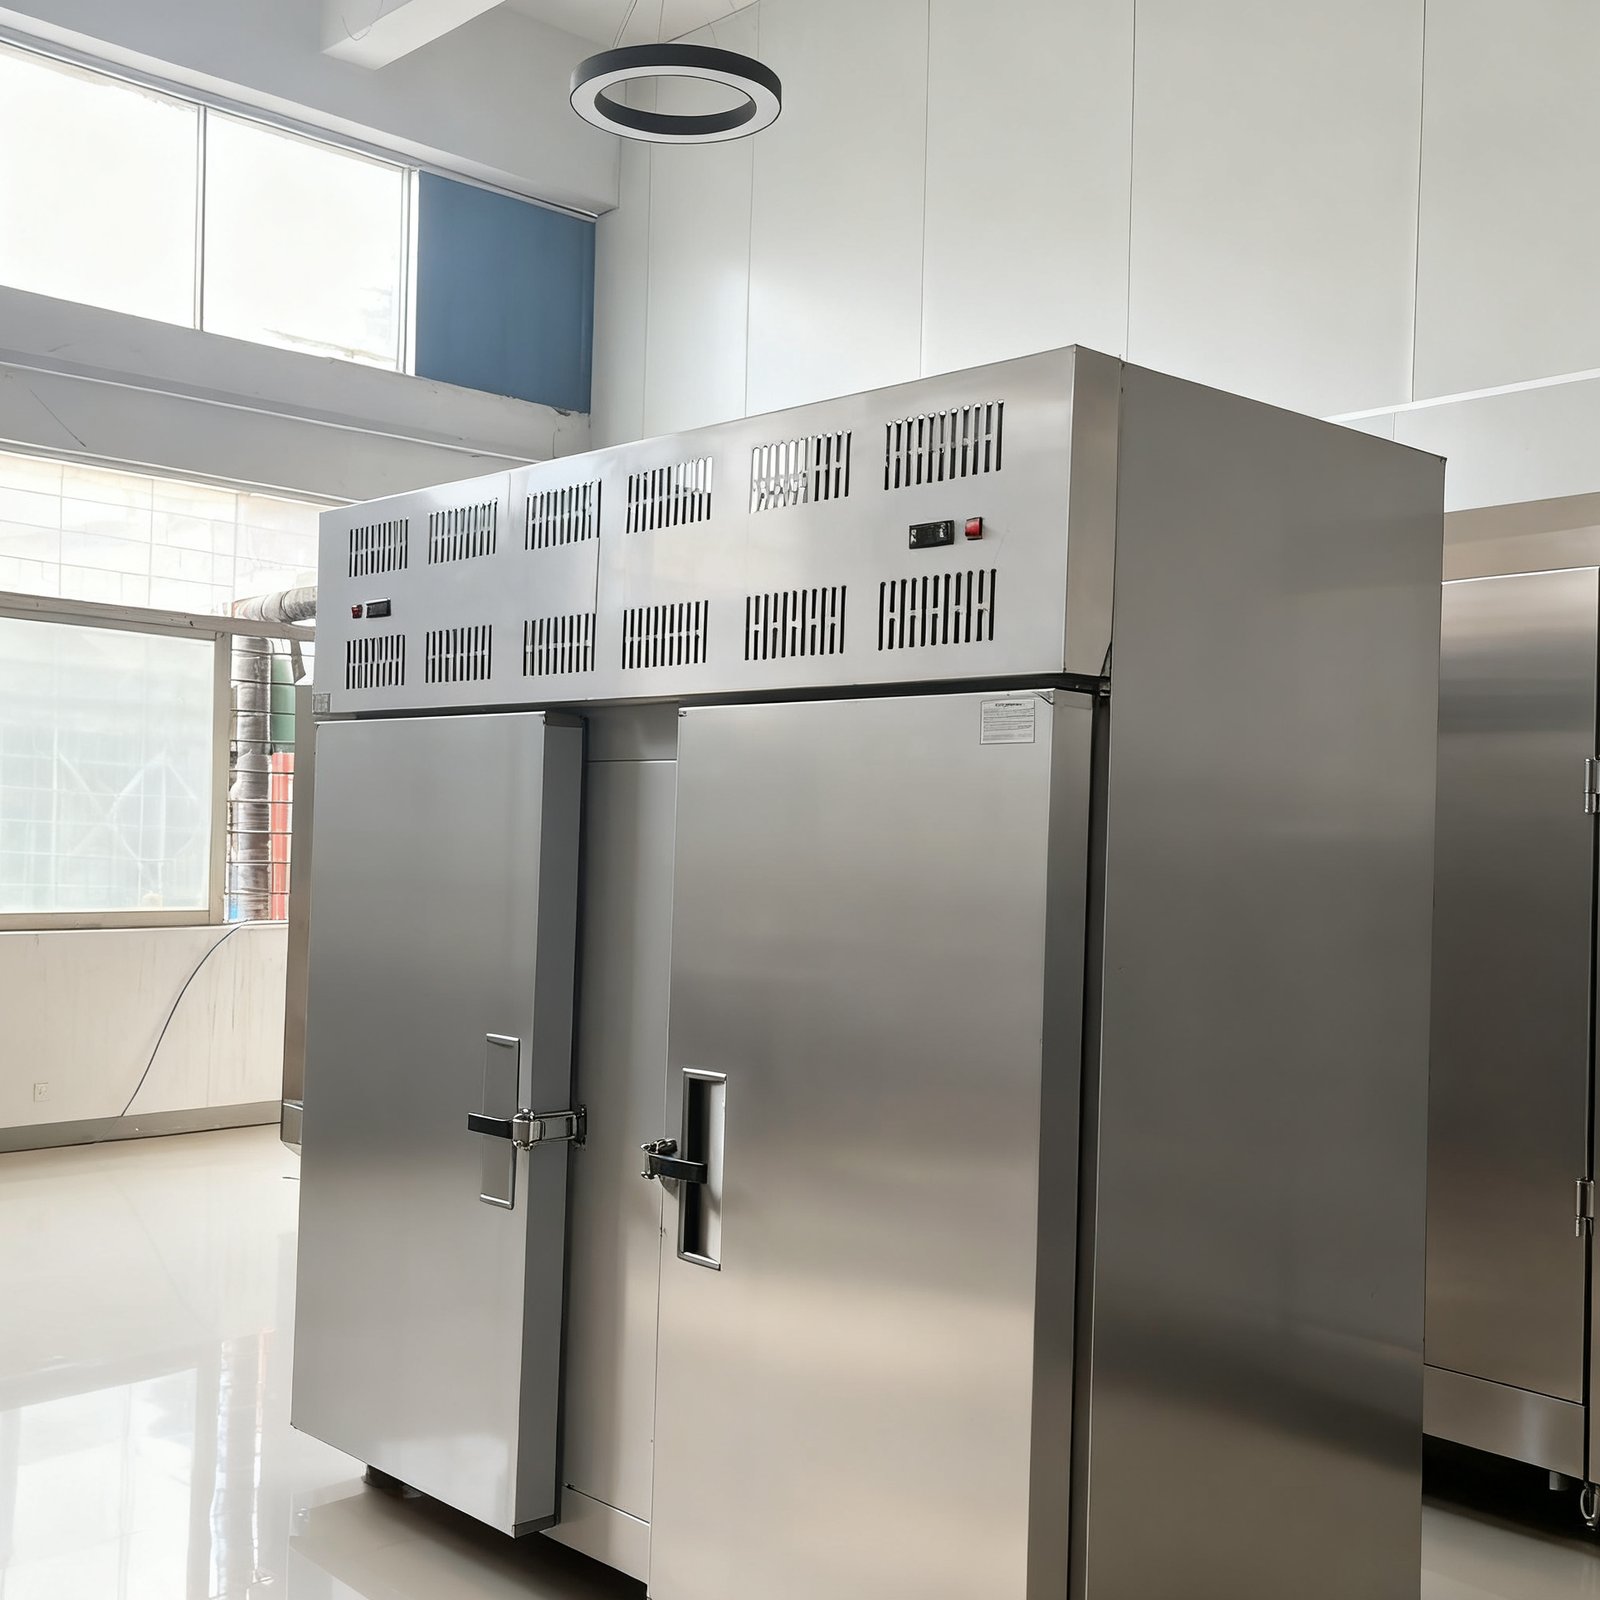
Производственная линия предприятия по производству лапши и полуфабрикатов центральной кухни в Восточном Китае ориентирована в основном на готовую лапшу, комплексные обеды и полуфабрикаты центральной кухни. При выходе из котла температура в центре продукта всё ещё составляет 60~90℃, в цехе широкий ассортимент, объём одной партии загрузки небольшой, а участок охлаждения занимает место и требует рабочей силы. При аналогичной производительности доступная модель — шкаф быстрого охлаждения пищевых продуктов DKN-RHC-60D-45: двухкамерный, с принудительной циркуляцией холодного воздуха, работа при нормальном давлении, одна партия около 200 kg, время охлаждения 1~2 часа, снижение температуры от загрузки 60~90℃ до выгрузки 3~10℃ (с регулировкой). Ниже разберём по этапам, как сделать этот этап снижения температуры чётким и как он связан с последующей заморозкой и целостностью клеток.
一、Предпосылки применения
Формы продуктов из лапши и центральной кухни довольно разнообразны: паровые пирожки, пельмени, мучные изделия имеют начинку и тесто, а комплексные обеды и полуфабрикаты — это в основном расфасованные готовые блюда. Общее у них то, что после выхода из котла температура высокая, и температуру в сердцевине нужно снизить за как можно более короткое время. Такие предприятия принимают заказы в основном от организаций общественного питания, сетевых магазинов и супермаркетов, ассортимент переключается еженедельно или даже ежедневно, объём одной партии небольшой, но требуется, чтобы температура выгрузки каждой партии оставалась стабильной.
Площадка для этапа снижения температуры продукта обычно невелика: впереди — обжарка, варка на пару, упаковка, позади — фасовка, холодильное хранение или заморозка, а место и рабочие руки, которые можно выделить на охлаждение в середине, ограничены. Поэтому выбор оборудования сначала определяется размещением в цехе и способом укладки на поддоны, а объём партии часто отходит на второй план после этих условий.
二、Технологические сложности
Высокая температура загрузки, естественное остывание не подходит. Для готовых продуктов при 60~90℃ при естественном рассеивании тепла в цехе время нахождения в опасной температурной зоне (обычно имеется в виду участок 5~60℃) будет очень долгим, что скажется на вкусе, цвете и санитарии. Единственный подход — передать этап снижения температуры специальному оборудованию и ускорить теплообмен за счёт циркуляции холодного воздуха.
Способ укладки на поддоны определяет равномерность охлаждения. Сколько положить на каждый поддон и как расположить, напрямую определяет, сможет ли температура в центре снижаться синхронно. Если на поддон положить слишком много, сложить несколько слоёв с давлением, воздух не проникает, тонкие изделия остывают первыми, а толстые всё ещё остаются на высокой температуре — возникает разница температур продуктов в одной камере. Смешанная загрузка ещё сложнее: у разных продуктов разная толщина и влажность, параметры одной партии к ним не подходят.
Этап охлаждения связан с этапом заморозки. Для категорий, которые далее идут на заморозку, этап охлаждения является предварительным снижением температуры. Если этот этап нечёткий, при входе материала в зону заморозки сердцевина ещё горячая, время прохождения через зону максимального образования кристаллов -1~-5℃ удлиняется, кристаллы льда вырастают крупными, клеточная структура страдает, после размораживания или разогрева теряется много сока, вкус становится сухим. Линия целостности клеток как раз и касается вопроса скорости этого этапа — чем ниже начальная температура предыдущего этапа, тем лучше контролируется окно заморозки последующего этапа.
三、Конфигурация решения
Для данного сценария подходит шкаф быстрого охлаждения пищевых продуктов DKN-RHC-60D-45, параметры взяты из технической документации продукта:
| Позиция | Параметр |
|---|---|
| Наименование | Шкаф быстрого охлаждения пищевых продуктов (шкаф быстрого охлаждения с принудительным холодным воздухом, двухкамерный, не вакуумный) |
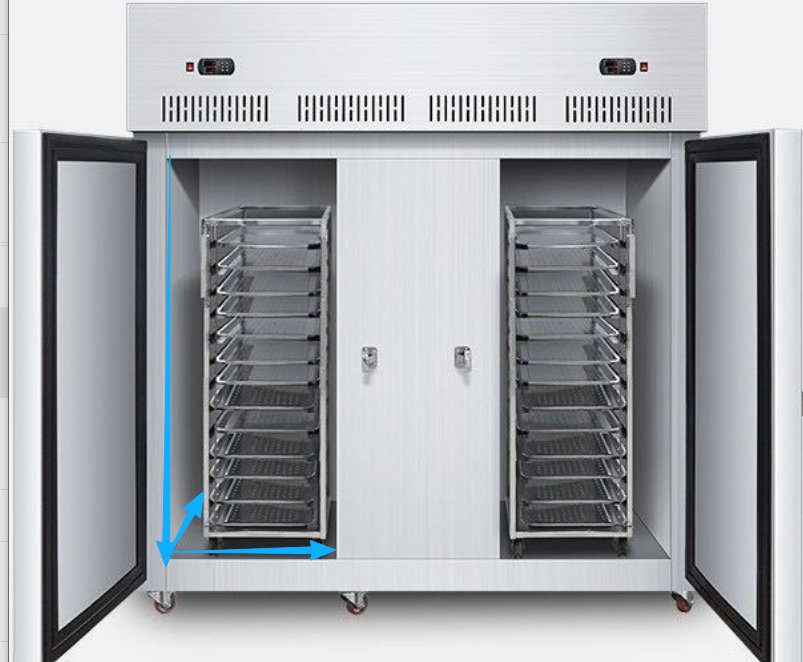
| Внутренние размеры | Одна камера 580 × 720 × 1430 mm; общий объём двух камер около 1.2 m³ |
| Наружные размеры | 1900 × 940 × 2150 mm |
| Минимальная температура в камере | -45℃ (температура испарения -40℃) |
| Компрессор | Компрессор 4.55 kW, подбирается по модели, воздушный конденсатор |
| Поддоны | 30 стандартных поддонов на камеру, 60 на две камеры; загрузка 3~5 kg на поддон |
| Объём обработки одной партии | Около 100 kg на камеру, около 200 kg на две камеры |
| Время охлаждения | 1~2 часа на партию (в зависимости от типа продукта и температуры загрузки) |
| Температурный диапазон | Загрузка 60~90℃ → выгрузка 3~10℃ (с регулировкой) |
| Напряжение | 220V / 380V на выбор |
Наружные размеры 1900 × 940 × 2150 mm — перед установкой нужно всё рассчитать: после размещения машины в цехе спереди нужно оставить пространство для открывания дверей и выдвижения поддонов, по бокам нельзя приставлять к стене, сверху нужно оставить расстояние для отвода тепла от агрегата. Для большинства цехов центральной кухни этот размер невелик, но его необходимо сразу нанести на план, чтобы не обнаружить после прибытия оборудования, что проход перекрыт колонной.
Две камеры — довольно практичная особенность этой модели. Две камеры открываются независимо: одна камера работает на охлаждении, другая загружается под следующую партию, такт не простаивает в ожидании одной камеры. 30 поддонов на камеру, 3~5 kg на поддон, суммарно около 200 kg на партию для двух камер — для сценариев с лапшой и комплексными обедами с ротацией ассортимента и небольшим объёмом партии соответствие выше, чем у непрерывной линии. Компрессор всего агрегата 4.55 kW, подбирается по модели, воздушный конденсатор, питание 220V / 380V на выбор — напряжение питания цеха нужно определить уже на этапе проекта, это связано с комплектацией всего агрегата.
四、Технологические особенности
Сначала установить правила укладки на поддоны, потом говорить о партиях. Контролировать 3~5 kg на поддон, укладывать в один слой ровно, оставлять воздушные каналы, не складывать с давлением, не наращивать высоту. Один сорт загружать в одну камеру, не смешивать сильно различающиеся по толщине. Укладка на поддоны — шаг, который в этой конфигурации легко упустить, но который напрямую влияет на результат: если поддоны уложены правильно, последующие параметры имеют смысл.
Остановку определять по температуре в центре, а не по времени. У разных продуктов разная толщина и влажность, поэтому время, необходимое для достижения одной и той же температуры выгрузки, различается. Перед выгрузкой измерить щупом геометрический центр продукта или самую толстую часть, и только когда показание достигнуто, охлаждение считается завершённым; показание на поверхности нельзя использовать как результат, иначе сердцевина на самом деле ещё не остыла.
Быстро пройти участок опасной температурной зоны. От 60~90℃ до ниже 10℃ — чем короче время, тем лучше. По параметрам сначала определить количество поддонов и слоёв по способу загрузки продукта, затем настроить время охлаждения; цель — как можно быстрее вывести температуру сердцевины из умеренной зоны. Если этот этап сделан чётко, нагрузка на последующее холодильное хранение или заморозку также снижается.
Оставить низкую начальную точку для этапа заморозки. Для категорий, которые далее идут на заморозку, температура выгрузки 3~10℃ регулируется, определяется по технологии последующего этапа. Чем ниже начальная температура материала при входе в зону заморозки, тем лучше сжимается время прохождения через зону максимального образования кристаллов, кристаллы льда мельче, потери сока меньше. Следует пояснить, что данная машина отвечает за этап охлаждения; вопрос о том, идти ли на заморозку и достигает ли сердцевина -18℃, решается оборудованием последующего этапа, конкретная конфигурация подтверждается по заказу.
五、Область применения и рекомендации по выбору
Эта конфигурация подходит для сценариев с объёмом одной партии 100~200 kg, частой сменой ассортимента, с целью охлаждения или снижения температуры перед заморозкой: готовая лапша, комплексные обеды, полуфабрикаты центральной кухни, а также другие аналогичные виды переработки готовых пищевых продуктов.
Шкафной или туннельный тип — достаточно трёх пунктов. Если объём одной партии небольшой, ассортимент разнообразный, за день несколько раз меняются规格 — шкафной тип позволяет менять параметры без остановки линии, он гибче туннельного; если заказы непрерывные, партия за партией без остановки, и в цехе можно выделить непрерывный проход — туннельная линия выгоднее по производительности и трудозатратам; если размещение в цехе не позволяет и условия по питанию ограничены — сначала остановиться на шкафном типе.
Перед выбором чётко определить следующее: форму материала и способ укладки на поддоны, целевую температуру выгрузки, объём загрузки одной партии и суточный суммарный объём, размеры размещения в цехе и напряжение питания. Такие рабочие параметры, как количество слоёв укладки и время охлаждения, необходимо подтвердить по фактическому продукту на этапе пусконаладки. Параметры модели можно посмотреть на странице продукта «Шкаф быстрого охлаждения пищевых продуктов DKN-RHC-60D-45», о том, какие факторы влияют на скорость охлаждения, см. «Факторы, влияющие на скорость снижения температуры в шкафу быстрого охлаждения», практические приёмы в аналогичных отраслях постепенно собраны в «Примерах клиентов». Если нужно рассчитать выбор по своему продукту, можно связаться с нами.
Часто задаваемые вопросы
Шкаф быстрого охлаждения и вакуумный предварительный охладитель — это одно и то же?
Нет. Это шкаф охлаждения с принудительным холодным воздухом при нормальном давлении, внутри машины нет вакуумного насоса и вакуумной камеры, охлаждение готовых пищевых продуктов с 60~90℃ до 3~10℃ происходит за счёт циркуляции холодного воздуха. Вакуумное предварительное охлаждение идёт по пути испарительного поглощения тепла водой при низком давлении и в основном применяется для категорий с большим количеством влаги на поверхности, таких как фрукты и овощи. Что выбрать — зависит от формы продукта и целевой температуры выгрузки.
Откуда берётся 200 kg на партию?
На одну камеру — 30 стандартных поддонов, на две камеры — 60, загрузка 3~5 kg на поддон, одна камера около 100 kg, суммарно около 200 kg. Фактическая загрузка различается в зависимости от формы продукта и способа укладки, определяется по подтверждению технологии.
Какую температуру выгрузки задать?
Выгрузка 3~10℃ регулируется, определяется по технологии последующего этапа. Если далее идёт заморозка, сначала снизить температуру сердцевины до целевого значения, затем переходить на этап заморозки: чем ниже начальная температура предыдущего этапа, тем чётче этап заморозки проходит зону максимального образования кристаллов. Минимальная температура в камере может достигать -45℃, конкретная цель выгрузки подтверждается по заказу и технологии продукта.
Как укладывать на поддоны, чтобы охлаждение было равномерным?
Контролировать 3~5 kg на поддон, укладывать в один слой ровно, оставлять воздушные каналы, не складывать с давлением, не наращивать высоту. Разные сорта загружать в отдельные камеры, не смешивать, иначе тонкие продукты остынут первыми, а толстые всё ещё останутся на высокой температуре, и температура в центре одной партии будет различаться.
Информация о клиенте анонимизирована, конфигурация модели — рекомендация по выбору при аналогичной производительности.