
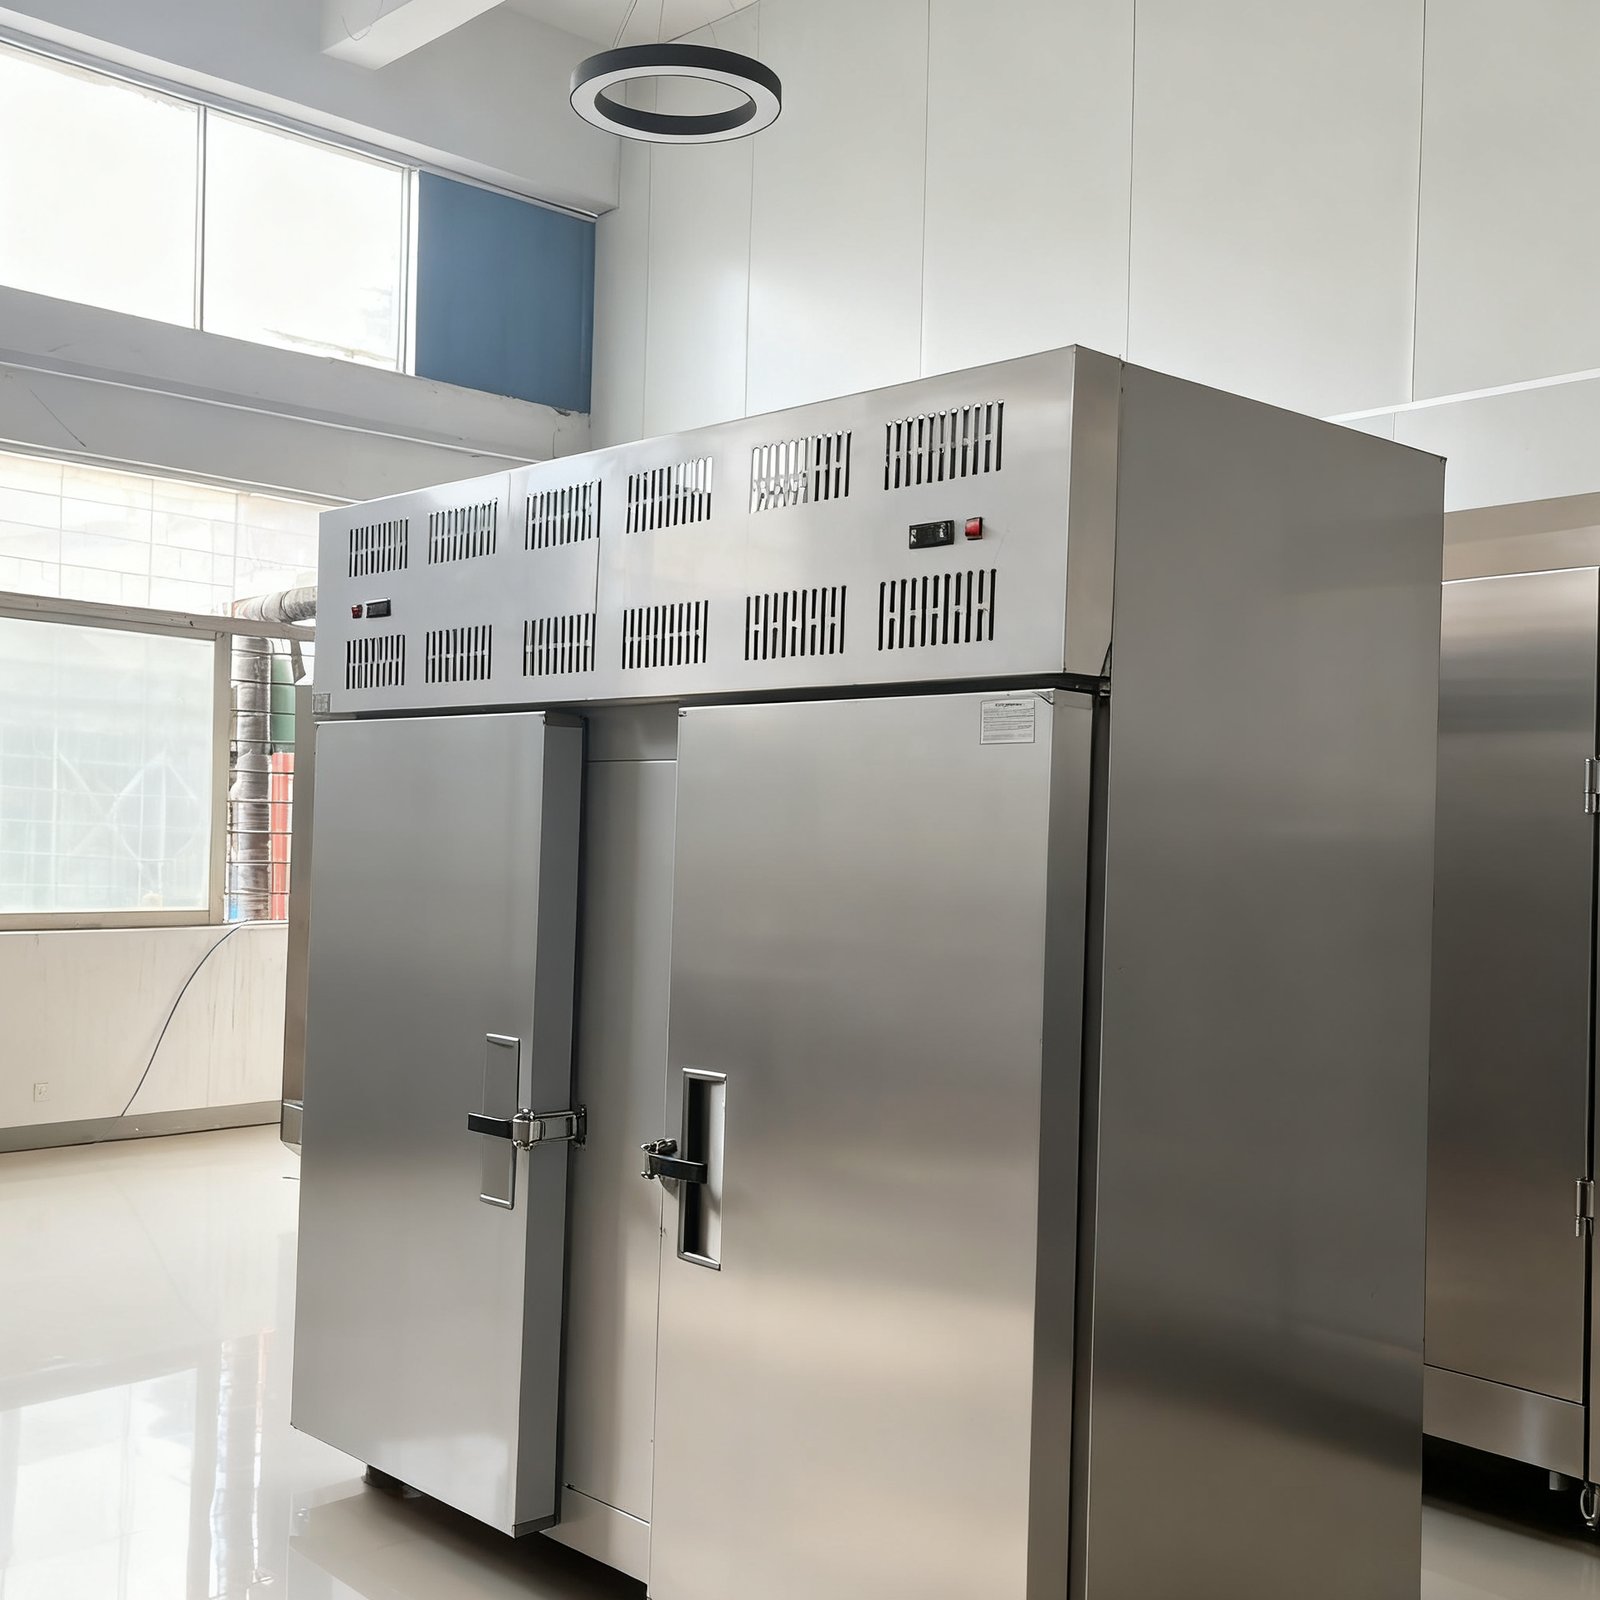
Por qué la velocidad de enfriamiento del abatidor de temperatura para alimentos varía en cada lote: recorrido del aire, espesor de la capa de producto y escarcha en el evaporador
En una cocina central se instaló el abatidor y en la recepción se midió con un lote de doscientos kilogramos: el tiempo cayó dentro del intervalo de una a dos horas indicado en la documentación técnica. Un mes después de entrar en producción, con el mismo producto y la misma cantidad, los operarios empezaron a reportar que ese día hacían falta dos horas y media.
El equipo no estaba averiado y nadie había tocado los parámetros. Lo que había cambiado era cómo se colocaba el producto dentro de la cámara y cuánta escarcha se acumulaba en el evaporador.
El enfriamiento por aire forzado suena simple: el evaporador enfría el aire, el ventilador lo hace pasar sobre la superficie del alimento y se lleva el calor. Lo que realmente determina cuánto tarda un lote en enfriarse es cuánto tiempo consume el calor al recorrer cada tramo de esa ruta. Este artículo la recorre tramo por tramo.
Problema
El tiempo de enfriamiento por lote no es un valor fijo
El tiempo de enfriamiento por lote de 1~2 horas que aparece en la documentación técnica lleva condiciones delante: temperatura de entrada, tipo de alimento y forma de carga. La placa del equipo indica la capacidad de refrigeración y la temperatura alcanzable en el interior de la cámara, no equivale a «sin importar qué se cargue, todo baja a la temperatura objetivo en una hora».
Un plato preparado que entra a 60~90℃ y un producto de panadería semiterminado que entra a 40℃ difieren en órdenes de magnitud de calor; la misma cantidad en kilogramos de carne estofada y de tofu seco estofado, con el doble de espesor por pieza, tardan tiempos muy distintos en que su centro alcance la misma temperatura. Por eso, con la misma cámara, que cambie el tiempo al cambiar de lote es un fenómeno normal; para juzgar si el equipo tiene un problema hay que ver si con el mismo lote y la misma colocación el tiempo también se alarga.
Dos errores de juicio frecuentes
Un error es tomar la temperatura interior de la cámara como temperatura del centro del alimento. La temperatura interior de la cámara es la del aire en circulación: baja rápido, mientras que la del centro del alimento baja despacio. La decisión de descarga debe basarse en la temperatura del centro, medida insertando un termómetro de sonda en el centro del producto; el termómetro infrarrojo lee la temperatura superficial, y la superficie de un producto recién sacado de la cámara está por debajo de la del centro, por lo que usarlo para decidir la descarga la adelanta.
El otro error es cargar hasta el tope y luego ver. Las 30 bandejas por cámara y 3~5 kilogramos por bandeja son la referencia de capacidad de carga, no la de capacidad de enfriamiento. Si las bandejas se colocan pegadas, el producto se apila por encima del borde de la bandeja o se acumula producto delante de la boca de retorno, el aire frío rodea la carga, la superficie de las bandejas no recibe velocidad de aire y el tiempo de enfriamiento del lote entero sube, mientras que la carga del equipo aún no está claramente al máximo. En ese caso, aumentar la capacidad de refrigeración no lo resuelve; lo que hay que cambiar es la forma de colocación.
Principios y parámetros clave
En el enfriamiento por aire forzado, el calor recorre tres tramos:
- Interior del alimento: el calor se conduce desde el centro hasta la superficie. La escala temporal de la conducción unidimensional no estacionaria es proporcional al cuadrado del espesor: si el espesor se duplica, el centro tarda aproximadamente cuatro veces más en alcanzar la misma temperatura. Este tramo no se puede cambiar desde el equipo, solo desde el proceso: cortar en trozos pequeños, repartir en bandejas poco profundas, no apilar ni comprimir.
- Superficie del alimento: el aire frío intercambia calor con la superficie del alimento, y el intercambio depende de la velocidad del aire. El ventilador lleva el aire frío del lado del evaporador hasta la superficie de las bandejas, y en el trayecto lo distribuyen las placas guía del conducto. Este tramo sí puede verse afectado por la colocación en planta.
- Evaporador: el aire regresa con el calor a las aletas y lo entrega al refrigerante. Solo si la superficie de las aletas está limpia y el caudal de aire es suficiente, la capacidad de frío puede entregarse.
Los parámetros del lado del equipo del abatidor de temperatura para alimentos de Kunning Cryo son los siguientes, tomados de la documentación técnica del producto y de la página del producto abatidor de temperatura para alimentos:
| Concepto | DKN-RHC-60D-45 | DKN-RHC-60D-80 |
|---|---|---|
| Forma del equipo | Doble cámara, dos cámaras con puerta independiente | Doble cámara, dos cámaras con puerta independiente |
| Temperatura alcanzable en cámara | -45℃ | -80℃ |
| Temperatura de evaporación | -40℃ | No indicada en la documentación técnica |
| Modo de enfriamiento | Circulación de aire frío forzado (evaporador + ventilador) | Circulación de aire frío forzado |
| Compresor | Tecumseh (Francia) | Tecumseh (Francia) |
| Potencia del compresor | 4.55 kW | 9.05 kW |
| Potencia total | Aprox. 4.55 kW | Aprox. 9.05 kW |
| Modo de condensación | Enfriado por aire | Enfriado por aire |
| Dimensiones exteriores totales | 1900 × 940 × 2150 mm | 1900 × 940 × 2150 mm |
| Dimensiones interiores por cámara | 580 × 720 × 1430 mm | 580 × 720 × 1430 mm |
| Dimensiones del bastidor | 460 × 600 × 1370 mm | 460 × 600 × 1370 mm |
| Volumen por cámara | 0.597 m³ | 0.597 m³ |
| Volumen total de las dos cámaras | 1.194 m³ | 1.194 m³ |
| Número de bandejas estándar | 30 por cámara, 60 en total | 30 por cámara, 60 en total |
| Carga por bandeja | 3~5 kg | 3~5 kg |
| Capacidad por lote | Aprox. 100 kg por cámara, aprox. 200 kg en total | Igual que a la izquierda |
| Tiempo de enfriamiento por lote | 1~2 horas (según tipo de alimento y temperatura de entrada) | Igual que a la izquierda |
| Temperatura de entrada | 60~90℃ | 60~90℃ |
| Temperatura de salida | 3~10℃ (ajustable) | 3~10℃ (ajustable) |
| Modo de desescarche | Eléctrico / por gas caliente | Eléctrico / por gas caliente |
| Alimentación | 220V/380V opcional | 380V |
| Peso bruto | 450 kg | 500 kg |
El tramo de la escarcha: por qué el enfriamiento se vuelve cada vez más lento
Con una temperatura de evaporación de -40℃, la temperatura superficial de las aletas está muy por debajo del punto de congelación del agua. Cuando un plato preparado que entra a 60~90℃ acaba de entrar en la cámara, la evaporación de agua es rápida, el contenido de humedad del aire interior es alto y el vapor de agua se deposita directamente sobre las aletas en forma de escarcha.
La capa de escarcha produce dos efectos, en la misma dirección:
- La escarcha es un mal conductor del calor. Cubriendo las aletas, equivale a añadir una resistencia térmica entre el aire y el refrigerante: la diferencia de temperatura para el intercambio no cambia, pero la capacidad de frío que puede entregarse a la cámara disminuye.
- Al engrosar, la escarcha estrecha la separación entre aletas, el paso del aire por el evaporador se reduce y el caudal de aire baja. La caída del caudal afecta a ambos extremos: la velocidad de aire que llega a la superficie de las bandejas es menor y el intercambio superficial se debilita; el calor que regresa al evaporador también es menor.
Los dos efectos juntos se manifiestan en una curva de enfriamiento cada vez más plana: la primera mitad del lote baja rápido, la segunda se ralentiza y el tiempo total del lote se alarga.
Por eso el ciclo de desescarche es un parámetro de operación, no una tarea de mantenimiento. El equipo funciona con desescarche eléctrico o por gas caliente, y el ciclo se ajusta según las condiciones del sitio; en sitios con carga térmica alta, apertura frecuente de puertas y productos con mucha humedad, la escarcha crece más rápido y el intervalo de desescarche debe acortarse en consecuencia.
Abrir la puerta de la cámara pisa dos puntos a la vez: se pierde capacidad de frío directamente y, al entrar aire húmedo de la nave, la escarcha crece más rápido. Cuanto más frecuente es el cambio de lote en los modelos de apertura manual, más veces se recupera la temperatura interior de la cámara.
Puntos clave de selección y configuración
Definir el tipo y el número de cámaras por el espesor de pieza y la carga por lote, no por el límite de bandejas. Las 30 bandejas por cámara y 3~5 kilogramos por bandeja corresponden a unos 100 kilogramos por lote, y unos 200 kilogramos en la versión de doble cámara. Si la cantidad a enfriar supera ese rango, o si el tiempo requerido es menor que 1~2 horas, añadir bandejas no lo resuelve: es competencia de otro tipo de equipo (véanse los escenarios de aplicación más abajo).
Dejar separación de conducto entre bandejas. Que las bandejas no estén pegadas, no superen el borde y no haya producto delante de la boca de retorno. Si el aire toma un camino de derivación, la superficie de las bandejas no recibe velocidad de aire y la capacidad de refrigeración, por mucha que sea, no se aprovecha.
Escurrir primero los productos con mucha agua y tapar o cubrir con film dentro de la cámara. Reducir la humedad que entra en la cámara hace que la escarcha crezca más despacio y permite espaciar el desescarche. Esto se nota especialmente en estofados y platos preparados con caldo.
Decidir la descarga por la temperatura del centro. Medir insertando un termómetro de sonda en el centro del producto y registrar temperatura y tiempo para formar la curva de enfriamiento propia de la planta. Solo con la curva se puede distinguir si el problema es de colocación o de equipo.
El calor evacuado por el condensador enfriado por aire debe tener salida. Si el calor que disipa el condensador se queda en la sala de enfriamiento, equivale a añadir otra carga térmica a esa sala. Esto requiere atención especial cuando el abatidor se instala en una sala pequeña: llevar la evacuación al exterior o cambiar a configuración enfriada por agua según las condiciones del sitio (a confirmar con el pedido). Alrededor del condensador debe dejarse la distancia de ventilación y disipación indicada en los requisitos de instalación.
Incluir la junta de la puerta en la revisión diaria. Si la junta no sella bien, el aire húmedo del exterior sigue entrando, lo que aumenta la pérdida de frío y hace que el evaporador se escarche más rápido. Este punto no necesita instrumentos: basta con mirarlo cada vez que se limpia.
Trasladar el producto lo antes posible a la sección de refrigeración de 0~4℃ una vez enfriado. Haber terminado el enfriamiento no significa que pueda quedarse en la nave; el tiempo de enlace entre secciones también cuenta en la gestión de seguridad alimentaria.
Escenarios de aplicación
Por sector, las temperaturas de entrada y las temperaturas objetivo habituales varían según el producto:
| Sector | Alimentos típicos | Temperatura de entrada | Temperatura objetivo |
|---|---|---|---|
| Elaborados cocidos | Estofados, asados, carnes estofadas | 85~95℃ | 10~25℃ |
| Panadería | Pan, pastel, pastel de luna | 80~90℃ | 20~25℃ |
| Elaborados cárnicos | Jamón, salchicha, albóndigas | 75~85℃ | 10~15℃ |
| Cocina central | Platos preparados, comidas | 80~90℃ | 10~20℃ |
| Cadenas de comida rápida | Arroz, guarniciones | 80~90℃ | 15~25℃ |
Por sección de proceso, los usos son:
- Sección de preparación de cocinas centrales y restauración en cadena: cocinar en concentración antes del pico y enfriar por lotes. La ventaja de la doble cámara es usarlas escalonadas: una enfría y la otra se carga, lo que se ajusta mejor al ritmo de producción que una sola cámara y reduce el número de aperturas de puerta por cámara.
- Talleres de cocidos y estofados: tras salir de la olla, entrar directamente con carro en la cámara en lugar de atemperar al aire. El producto de la sección de enfriamiento tiene mucha humedad, y el ciclo de desescarche debe ajustarse a esa condición. El cuerpo de la cámara pertenece a la zona limpia de producto cocido: limpiar por turnos y no compartirla con la zona de producto crudo.
- Panadería y bollería: pan, pastel de luna y similares deben superar rápido el tramo de enfriamiento antes de envasarse; la temperatura objetivo es más alta que la de los cocidos, basta con fijar 20~25℃, no es necesario usar la temperatura mínima alcanzable por la cámara, ni tiene sentido.
- Comidas preparadas y catering colectivo: producción intermitente de alrededor de 200 kilogramos por lote, con doble cámara rotando por lotes. Si un lote requiere varios cientos de kilogramos o más, o si se necesita producción continua con producto envasado, véanse cámara de congelación por nitrógeno líquido y túnel de congelación por nitrógeno líquido.
- Casos en que el producto admite contacto con medio líquido: el abatidor es de aire forzado a presión atmosférica y el intercambio se hace por aire. Si el producto puede ir desnudo o admite un envase compatible con el medio de enfriamiento, puede considerarse también el enfriador por inmersión.
Los requisitos del sector sobre el tiempo de enfriamiento tienen referencias claras con las que compararse. El Centro de Seguridad Alimentaria de Hong Kong, en su guía de enfriamiento para el sector alimentario, indica como método de enfriamiento rápido: tras la cocción, dividir el alimento en porciones pequeñas en recipientes poco profundos e introducirlo de inmediato en un abatidor, bajando a 4℃ en 90 minutos; la misma guía recomienda también dividir los alimentos cocidos en porciones pequeñas o colocarlos en bandejas poco profundas y en un lugar con circulación de aire frío para acelerar el enfriamiento. En la China continental, la «Norma de operación para la seguridad alimentaria en servicios de restauración» establece para el enfriamiento de alimentos perecederos de alto riesgo: la temperatura del centro debe bajar de 60℃ a 21℃ en 2 horas y, a continuación, a 8℃ en 2 horas más o menos; las medidas pueden ser cortar en trozos pequeños, remover, baño de agua fría o usar equipos específicos de enfriamiento rápido.
Ambas referencias apuntan a lo mismo: el enfriamiento es una etapa del proceso con una escala temporal y medible, que depende de que la capacidad del equipo y las prácticas en planta estén ambas a la altura.
Para verificar el tipo de cámara según tu producto y el peso por lote, indica la carga por lote, el peso y espesor por pieza, la temperatura de entrada, la temperatura objetivo y las dimensiones del sitio; configuramos el número de bandejas y el tipo de cámara según el ritmo real de producción: Contáctanos
Fuentes en línea:
- Centro de Seguridad Alimentaria de Hong Kong, «Enfriamiento» (página de seguridad e higiene para el sector alimentario): https://www.cfs.gov.hk/tc_chi/trade_zone/safe_kitchen/cooling.html
- Portal del Gobierno Popular del Condado de Mingxi, «Guía de trabajo de seguridad alimentaria para grandes eventos del Condado de Mingxi (prueba) (borrador para comentarios)» (10 de agosto de 2026): http://www.fjmx.gov.cn/zwgk/gggs/zh/202608/t20260818_2272610.htm