
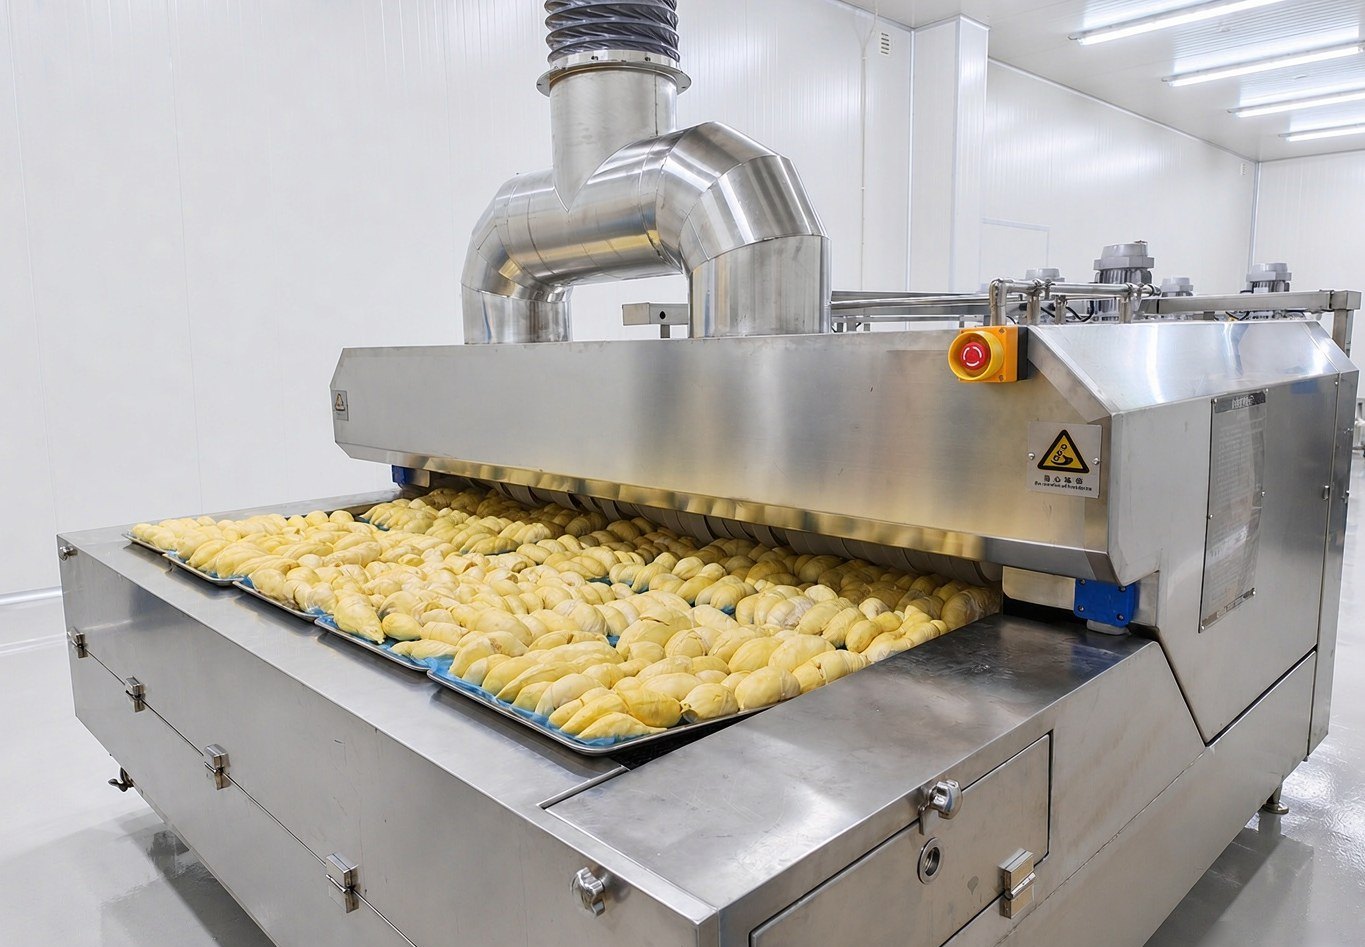
Industri: Pemprosesan hasil laut | Wilayah: China Timur | Model berkaitan: DKN-LFT-1612 lini terowong pembekuan pantas nitrogen cecair Maklumat pelanggan telah dinyahnamakan, konfigurasi model adalah cadangan pemilihan untuk kapasiti sejenis.
一、Latar Belakang Aplikasi
Pemprosesan hasil laut di kawasan pesisir China Timur menekankan dua perkara: “nilai tinggi”. Ikan laut, abalon, gamat dan seumpamanya mempunyai harga seunit yang tidak rendah, dan pelanggan memeriksa dengan teliti semasa menerima barang: selepas dibekukan setiap biji mesti terpisah, tidak boleh saling menekan sehingga meninggalkan kesan; selepas dinyahbekukan tidak boleh lembut menggeleber, tidak boleh menjadi lopak air. Ikan laut kebanyakannya dibekukan dalam bentuk utuh atau dipotong, menekankan ketulan beku yang kemas dan suhu teras yang mencukupi.
Struktur pesanan bengkel sebegini selalunya tidak seragam. Semasa sibuk, sehari perlu menukar beberapa spesifikasi, abalon satu kelompok, gamat satu kelompok, potongan ikan satu kelompok lagi, saiz kelompok tunggal tidaklah besar. Di kawasan pemprosesan selalunya sudah ada beberapa proses seperti pengukusan, pencucian, pembungkusan, ruang yang ditinggalkan untuk peringkat pembekuan pantas tidak banyak. Jadi pemilihan peralatan ini, pertama sekali dibatasi oleh ruang bengkel, barulah kapasiti.
二、Kesukaran Proses
Halangan pertama ialah penempatan. Lini terowong jenis berterusan adalah peralatan panjang yang menembusi, hujung suapan dan hujung pelepasan kedua-duanya perlu ada ruang untuk orang berdiri dan troli bahan berputar. Banyak bengkel mengukur pada pelan kelihatan cukup, tetapi semasa pemasangan sebenar mendapati laluan dihalang oleh tiang dinding, longkang atau kotak elektrik, permukaan operasi di kedua-dua hujung tidak dapat disediakan, penyusunan dan pengumpulan bahan bersesak, kesinambungan langsung tidak dapat berjalan.
Halangan kedua ialah cara memadankan kapasiti. Kapasiti lini terowong bukan nilai tetap, ia sama dengan kepadatan penyusunan didarab dengan kelajuan tali sawat. Lini yang sama, jika disusun jarang sedikit, berjalan perlahan sedikit, keluaran akan turun; jika disusun rapat, berjalan laju, tenaga kerja di kedua-dua hujung suapan dan pelepasan perlu mengikuti. Gamat, abalon dan seumpamanya yang takut tekanan tidak boleh disusun berlapis, kepadatan penyusunan bergantung pada lebar jaringan tali sawat bukan bilangan lapisan, perkara ini secara langsung menentukan berapa lebar tali sawat yang diperlukan.
Halangan ketiga ialah pertukaran spesifikasi. Dalam sehari beberapa jenis bahan bergilir, setiap kali tukar bahan perlu membersihkan jaringan tali sawat, menetapkan semula kelajuan, menetapkan semula cara penyusunan. Semakin panjang lini, semakin banyak sisa bahan yang tertinggal dalam laluan semasa pertukaran, peluang pencampuran rasa dan suhu antara kelompok sebelum dan selepas juga semakin besar.
三、Konfigurasi Penyelesaian
Senario ini dipadankan dengan DKN-LFT-1612 lini terowong pembekuan pantas nitrogen cecair, parameter utama seperti berikut (dipetik daripada dokumen teknikal produk):
| Item | Parameter |
|---|---|
| Nama | Lini terowong pembekuan pantas nitrogen cecair |
| Jaringan terowong | 12000 mm (panjang) × 1600 mm (lebar), lebar berkesan jaringan 1600 mm |
| Dimensi luar | 12000 × 2700 × 1950 mm |
| Suhu kerja | -150℃ ~ suhu bilik |
| Ketepatan kawalan suhu | ±2℃ |
| Kelajuan penyejukan | Tanpa beban boleh turun 10℃ setiap minit |
| Kapasiti | Kira-kira 1000 kg/h (berbeza mengikut produk dan cara pembungkusan) |
| Kuasa keseluruhan | 26 kW |
| Bahan penyejuk | 0.5-0.8 MPa nitrogen cecair |
| Pemantauan kepekatan oksigen | Nilai tetapan kepekatan oksigen 19.5%-21.5% |
Tiga perkara perlu dilihat apabila diletakkan dalam bengkel.
Dimensi luar 12000 × 2700 × 1950 mm, bermakna lini ini akan mengambil satu laluan sepanjang 12000 mm dan lebar 2700 mm, kedua-dua hujung masih perlu menyediakan permukaan operasi masing-masing. Pada peringkat penyelesaian, tandakan laluan ini pada pelan lantai bengkel terlebih dahulu, elakkan pintu, tiang, laluan kebakaran dan longkang; jika bengkel berbentuk sudut atau sempit memanjang, boleh susun dengan cara memisahkan suapan dan pelepasan di kedua-dua hujung terlebih dahulu, setelah aliran pergerakan lancar barulah bincang perkara lain.
Lebar berkesan jaringan 1600 mm. Lebar ini sangat praktikal untuk hasil laut: gamat, abalon, ikan utuh dan seumpamanya yang tidak boleh disusun berlapis, berapa banyak yang boleh disusun sebaris dalam satu laluan, pada asasnya ditentukan oleh lebar permukaan jaringan. Jika susunan lapang, barulah ada jurang antara butiran, barulah tidak melekat menjadi satu kepingan semasa pelepasan. Panjang badan lini 12000 mm, jarak tiga segmen suapan, penyejukan mendalam dan pelepasan juga terbuka, kelajuan tali sawat boleh menyimpan ruang pelarasan, tidak perlu bergantung pada menekan suhu keseluruhan mesin ke tahap sangat rendah untuk menampung keluaran.
Kuasa keseluruhan 26 kW, sumber sejuk ialah 0.5-0.8 MPa nitrogen cecair, tangki simpanan nitrogen cecair disediakan sendiri oleh pengguna. Kuasa elektrik dan lokasi tangki simpanan perlu ditetapkan bersama pada peringkat pengubahsuaian kilang, cara paip disusun, jarak tangki simpanan dari lini terowong, semuanya mempengaruhi kemudahan penambahan cecair harian pada masa hadapan.
四、Perkara Penting Proses
Pensampelan suhu teras perlu memilih lokasi yang betul. Bahan yang baru keluar dari terowong masih ada suhu baki di bahagian teras, perlu tunggu suhu stabil barulah baca; abalon, gamat diambil sampel pada pusat geometri individu, potongan ikan diambil pada bahagian daging yang tebal. Suhu permukaan tidak boleh digunakan sebagai keputusan, jika tidak suhu teras keseluruhan kelompok sebenarnya belum mencukupi, kemudian masuk bilik sejuk beku sekali lagi, kualiti sudah sia-sia.
Melalui zon kristal ais terbesar dengan pantas. Sebahagian besar air dalam bahan membeku pada segmen -1℃ hingga -5℃, semakin lama berhenti semakin kasar kristal ais terbentuk, dinding sel dipecahkan, penyahbekuan akan mengeluarkan air. Caranya ialah tetapkan cara penyusunan mengikut ketebalan bahan terlebih dahulu, kemudian laraskan kelajuan tali sawat, supaya masa berhenti segmen ini sesingkat mungkin, pada masa yang sama pastikan suhu teras pelepasan mencapai standard. Dua sasaran ini perlu diuji jalan untuk mencari keseimbangan, parameter operasi ditetapkan pada peringkat pengujian mengikut produk sebenar, kategori lain tidak boleh disalin bulat-bulat.
Penyusunan jangan menekan bahan demi keluaran. Hujung suapan tinggalkan jarak, hujung pelepasan kumpul bahan tepat pada masanya, individu yang sudah dibekukan jangan longgok di hujung jaringan tali sawat untuk menerima haba dan melembut semula. Semasa tukar spesifikasi bersihkan jaringan tali sawat dahulu, bersihkan sisa kelompok sebelumnya barulah jalankan kelompok seterusnya.
Kepekatan oksigen ikut peraturan. Kepekatan oksigen dalam laluan nitrogen cecair digantikan, julat tetapan ialah 19.5%-21.5%. Selepas memuat dan memunggah bahan, penyelenggaraan, pembersihan jaringan tali sawat, pastikan kepekatan kembali ke julat barulah masuk; penggera dahulu keluarkan orang, keutamaan ini lebih tinggi daripada mengejar pesanan.
五、Sasaran Sesuai dan Cadangan Pemilihan
Lini ini sesuai untuk senario pemprosesan hasil laut yang jenisnya bergilir antara beberapa kategori, pesanan berterusan, individu tidak boleh ditekan tetapi perlu mengekalkan penampilan: abalon, gamat, ikan laut utuh atau dipotong, serta udang beku, kerang, potongan unggas bernilai sederhana hingga tinggi yang sejenis.
Jenis kabinet atau jenis terowong, lihat tiga perkara. Sama ada kelompok tunggal boleh bersambung, satu kelompok selepas satu kelompok tanpa henti, penyejukan berzon dan laluan pantas lini terowong barulah berharga; sama ada laluan bengkel boleh dibuka, badan lini sepanjang 12000 mm ditambah permukaan operasi di kedua-dua hujung adalah syarat keras, jika tidak boleh dibuka pilih siri kabinet pembekuan pantas nitrogen cecair DKN-LFC, tapak kecil, pertukaran bahan fleksibel; sama ada bilangan spesifikasi harian banyak, spesifikasi tidak seragam, kelompok tunggal kecil, sehari tukar bahan beberapa kali, jenis kabinet sebaliknya lebih mudah.
Sebelum pemilihan tetapkan tiga perkara dengan jelas: bentuk bahan dan sama ada boleh disusun berlapis, suhu teras sasaran, saiz kelompok tunggal dan jumlah kumulatif harian. Parameter operasi seperti bilangan lapisan penyusunan, kelajuan tali sawat, jumlah penambahan nitrogen perlu disahkan pada peringkat pengujian mengikut produk sebenar.