
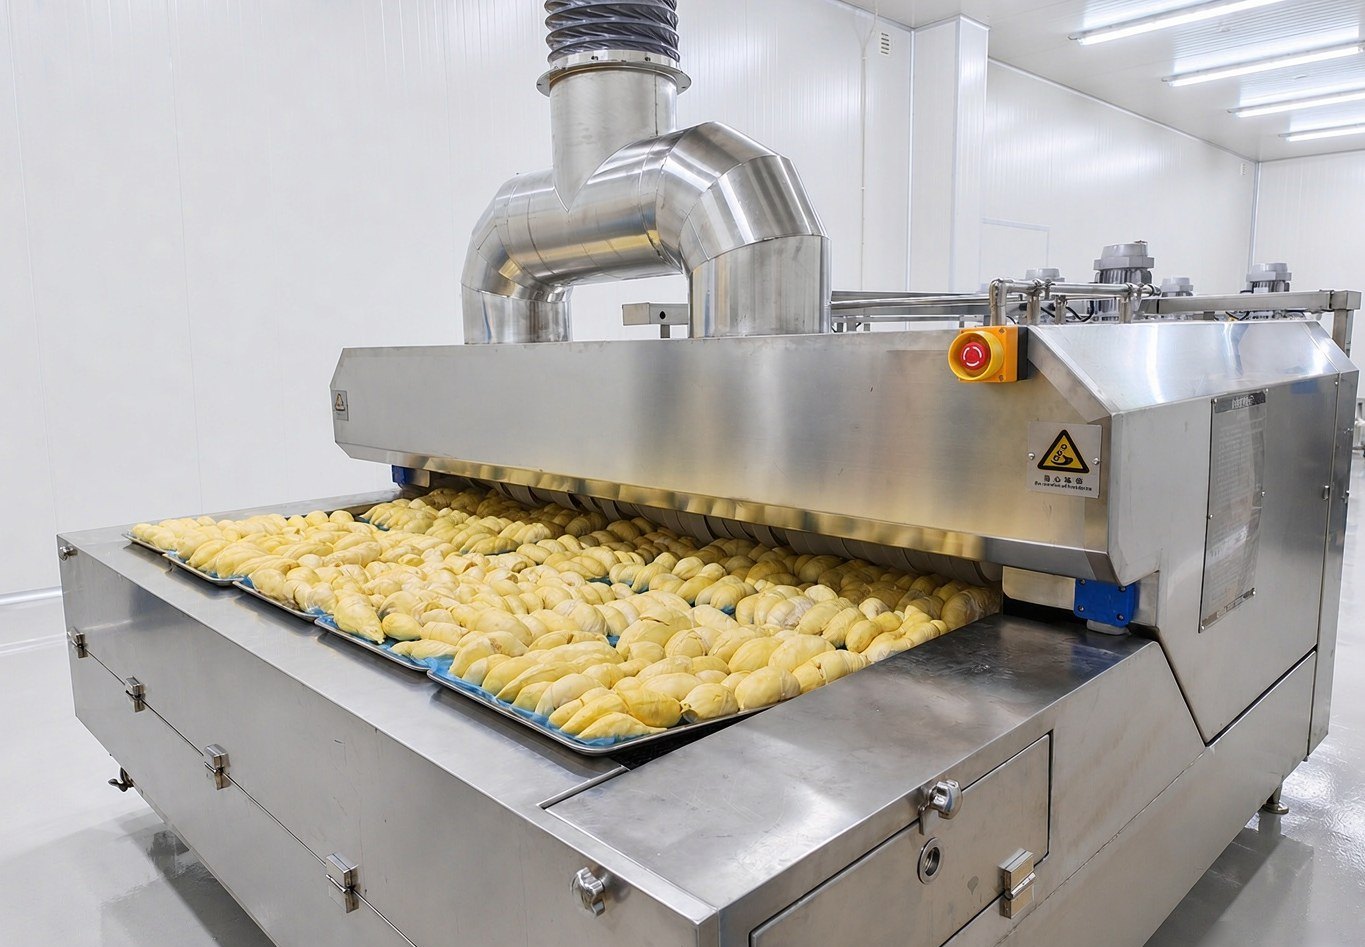
Branche: Meeresfrüchteverarbeitung | Region: Ostchina | Konfiguriertes Modell: DKN-LFT-1612 Flüssigstickstoff-Schnellfriertunnellinie Kundendaten wurden anonymisiert, die Modellkonfiguration ist eine Auslegungsempfehlung für vergleichbare Kapazitäten.
I. Anwendungshintergrund
In der Meeresfrüchteverarbeitung entlang der Küste Ostchinas dreht sich alles um das Wort „wertvoll". Einzelstücke wie Seefisch, Abalone und Seegurke haben einen hohen Stückpreis, und die Kunden prüfen bei der Wareneingangsprüfung genau: Nach dem Gefrieren muss jedes Stück einzeln erkennbar sein, ohne dass sich gegenseitig Druckstellen bilden; nach dem Auftauen darf nichts weich werden oder eine Wasserlache hinterlassen. Seefisch wird überwiegend ganz oder in Segmenten gefroren, wobei gleichmäßige Gefrierblöcke und eine erreichte Kerntemperatur gefordert sind.
Die Auftragsstruktur solcher Werkstätten ist oft sehr gemischt. In Spitzenzeiten werden an einem Tag mehrere Spezifikationen gewechselt – eine Charge Abalone, eine Charge Seegurke, dann eine Charge Fischsegmente –, wobei die einzelnen Chargengrößen nicht besonders groß sind. Im Verarbeitungsbereich sind häufig bereits mehrere Prozessschritte wie Garen, Waschen und Verpacken vorhanden, sodass für den Schnellfrierabschnitt nicht viel Platz bleibt. Bei der Geräteauswahl ist daher zuerst die Werkstattfläche der begrenzende Faktor, erst danach die Kapazität.
II. Prozessherausforderungen
Die erste Hürde ist die Positionierung. Eine kontinuierliche Tunnellinie ist ein durchgehendes, langgestrecktes Gerät, bei dem sowohl am Einlauf- als auch am Auslaufende Personen stehen und Transportwagen rangieren können müssen. In vielen Werkstätten passt es auf dem Papier genau, doch bei der tatsächlichen Installation zeigt sich, dass der Durchgang durch Wandpfeiler, Entwässerungsrinnen oder Schaltschränke blockiert wird, sodass an beiden Enden keine Bedienflächen frei bleiben, Be- und Entladen sich gegenseitig behindern und der kontinuierliche Betrieb gar nicht in Gang kommt.
Die zweite Hürde ist die Kapazitätsabstimmung. Die Kapazität einer Tunnellinie ist kein fester Wert; sie ergibt sich aus Belegungsdichte multipliziert mit Bandgeschwindigkeit. Bei derselben Linie sinkt der Durchsatz, wenn lockerer belegt und langsamer gefahren wird; bei dichter Belegung und höherer Geschwindigkeit muss das Personal an beiden Enden mithalten. Empfindliche Sorten wie Seegurke und Abalone dürfen nicht übereinander gestapelt werden, sodass die Belegungsdichte von der Netzbandbreite und nicht von der Anzahl der Lagen abhängt – dies bestimmt unmittelbar, wie breit das Band sein muss.
Die dritte Hürde ist der Spezifikationswechsel. Wenn an einem Tag mehrere Materialien nacheinander durchlaufen, muss bei jedem Wechsel das Netzband gereinigt, die Geschwindigkeit neu festgelegt und die Belegungsart neu bestimmt werden. Je länger die Linie, desto mehr Materialreste verbleiben beim Wechsel im Durchgang, und desto größer wird die Gefahr der Geschmacks- und Temperaturvermischung zwischen aufeinanderfolgenden Chargen.
III. Lösungskonfiguration
Für dieses Szenario ist die DKN-LFT-1612 Flüssigstickstoff-Schnellfriertunnellinie geeignet, deren Hauptparameter wie folgt lauten (entnommen den technischen Produktunterlagen):
| Position | Parameter |
|---|---|
| Bezeichnung | Flüssigstickstoff-Schnellfriertunnellinie |
| Tunnelnetzband | 12000 mm (Länge) × 1600 mm (Breite), effektive Netzbandbreite 1600 mm |
| Außenmaße | 12000 × 2700 × 1950 mm |
| Betriebstemperatur | -150℃ ~ Raumtemperatur |
| Temperaturregelgenauigkeit | ±2℃ |
| Abkühlgeschwindigkeit | Im Leerlauf bis zu 10℃ pro Minute |
| Kapazität | ca. 1000 kg/h (je nach Produkt und Verpackungsart abweichend) |
| Gesamtleistung | 26 kW |
| Kältemittel | 0,5–0,8 MPa Flüssigstickstoff |
| Sauerstoffkonzentrationsüberwachung | Sauerstoffkonzentrations-Sollwert 19,5 %–21,5 % |
In der Werkstatt sind drei Punkte zu beachten.
Die Außenmaße von 12000 × 2700 × 1950 mm bedeuten, dass diese Linie einen Durchgang von 12000 mm Länge und 2700 mm Breite belegt und an beiden Enden zusätzlich Bedienflächen freigehalten werden müssen. In der Planungsphase wird dieser Durchgang zunächst im Werkstattgrundriss eingezeichnet, unter Umgehung von Türöffnungen, Stützen, Brandschutzwegen und Entwässerungsrinnen; bei einer Eck- oder schmal-langen Werkstatt kann zunächst eine Anordnung mit getrennten Ein- und Auslaufenden vorgesehen werden, und erst wenn der Materialfluss stimmt, wird über Weiteres gesprochen.
Die effektive Netzbandbreite beträgt 1600 mm. Diese Breite ist für Meeresfrüchte sehr praktikabel: Bei Materialien wie Seegurke, Abalone oder ganzen Fischen, die nicht gestapelt werden dürfen, hängt die Anzahl der nebeneinander platzierbaren Stücke im Wesentlichen von der Bandbreite ab. Wenn genügend Platz zum Auslegen vorhanden ist, gibt es Zwischenräume zwischen den einzelnen Stücken, sodass sie beim Austrag nicht zusammenkleben. Die Linienlänge von 12000 mm schafft zudem Abstand zwischen den drei Abschnitten Einlauf, Tiefkühlung und Auslauf, sodass bei der Bandgeschwindigkeit Spielraum zur Anpassung bleibt und der Durchsatz nicht durch extremes Herunterkühlen der gesamten Anlage erzwungen werden muss.
Die Gesamtleistung beträgt 26 kW, die Kältequelle ist 0,5–0,8 MPa Flüssigstickstoff, wobei der Flüssigstickstofftank vom Betreiber selbst bereitgestellt wird. Kraftstromanschluss und Tankstandort sollten bereits in der Phase des Umbaus gemeinsam festgelegt werden; die Rohrleitungsführung und der Abstand des Tanks zur Tunnellinie beeinflussen, wie bequem die tägliche Nachfüllung später ist.
IV. Prozesshinweise
Die Probenahme für die Kerntemperatur muss an der richtigen Stelle erfolgen. Frisch aus dem Tunnel ausgetragenes Material hat im Kern noch Restwärme; es sollte abgewartet werden, bis sich die Temperatur stabilisiert hat. Bei Abalone und Seegurke wird am geometrischen Zentrum des Einzelstücks entnommen, bei Fischsegmenten an der dicksten Fleischstelle. Die Oberflächentemperatur darf nicht als Ergebnis verwendet werden, da sonst die Kerntemperatur der gesamten Charge tatsächlich nicht erreicht ist und die Qualität durch ein weiteres Gefrieren im Kühllager zunichtegemacht wird.
Schnelles Durchlaufen des größten Eis kristallbildungsbereichs. Der Großteil des Wassers im Material gefriert im Bereich von -1℃ bis -5℃; je länger der Aufenthalt, desto gröber wachsen die Eiskristalle, die Zellwände werden aufgesprengt und beim Auftauen tritt Wasser aus. Die Vorgehensweise besteht darin, zunächst die Belegungsart nach der Materialdicke festzulegen und dann die Bandgeschwindigkeit so anzupassen, dass diese Aufenthaltszeit möglichst kurz ist und gleichzeitig die Kerntemperatur am Auslauf den Zielwert erreicht. Diese beiden Ziele sind in Testläufen auszubalancieren; die Betriebsparameter werden gemäß dem tatsächlichen Produkt in der Inbetriebnahmephase festgelegt und können nicht ohne Weiteres auf andere Sorten übertragen werden.
Beim Belegen nicht zugunsten des Durchsatzes das Material zusammendrücken. Am Einlaufende Abstände lassen, am Auslaufende rechtzeitig entnehmen; bereits gefrorene Einzelstücke nicht weiter am Bandende stapeln, wo sie wieder erwärmen und weich werden. Beim Spezifikationswechsel zuerst das Netzband reinigen und die Reste der vorherigen Charge vollständig entfernen, bevor die nächste Charge läuft.
Sauerstoffkonzentration gemäß den Vorgaben. Im Flüssigstickstofftunnel wird die Sauerstoffkonzentration verdrängt; der Sollbereich liegt bei 19,5 %–21,5 %. Nach Be- und Entladen, Wartung oder Reinigung des Netzbands zunächst bestätigen, dass die Konzentration wieder im Bereich liegt, bevor Personen hineingehen; bei Alarm zuerst Personen zurückziehen – diese Priorität steht über der Auftragserfüllung.
V. Geeignete Anwender und Auswahlhinweise
Diese Linie eignet sich für Meeresfrüchteverarbeitungsszenarien, in denen die Sorten zwischen mehreren Kategorien wechseln, die Aufträge kontinuierlich sind und die Einzelstücke weder gepresst werden dürfen noch ihr Aussehen verlieren sollen: Abalone, Seegurke, ganze oder segmentierte Meeresfische sowie gleichartige gefrorene Garnelen, Schalentiere und mittel- bis hochwertige Geflügelteilstücke.
Ob Kammertyp oder Tunnelltyp, hängt von drei Punkten ab. Ob eine Charge an die nächste anschließen kann – nur wenn Charge auf Charge ohne Stillstand folgt, entfalten die zonale Abkühlung und das schnelle Durchlaufen der Tunnellinie ihren Wert; ob der Werkstattdurchgang realisierbar ist – eine 12000 mm lange Linie plus Bedienflächen an beiden Enden ist eine harte Bedingung; ist dies nicht möglich, wird die Flüssigstickstoff-Schnellfrierkammer der DKN-LFC-Serie gewählt, die wenig Stellfläche benötigt und flexibel im Materialwechsel ist; ob die Anzahl der täglichen Spezifikationen hoch ist – bei gemischten Spezifikationen, kleinen Einzelchargen und mehreren Wechseln pro Tag ist der Kammertyp sogar praktischer.
Vor der Auswahl sind drei Punkte klar zu bestimmen: Materialform und ob Stapelung zulässig ist, Zielkerntemperatur, Chargengröße pro Charge und Tagesgesamtmenge. Betriebsparameter wie Anzahl der Belegungslagen, Bandgeschwindigkeit und Stickstoffnachfüllmenge sind gemäß dem tatsächlichen Produkt in der Inbetriebnahmephase zu bestätigen.