
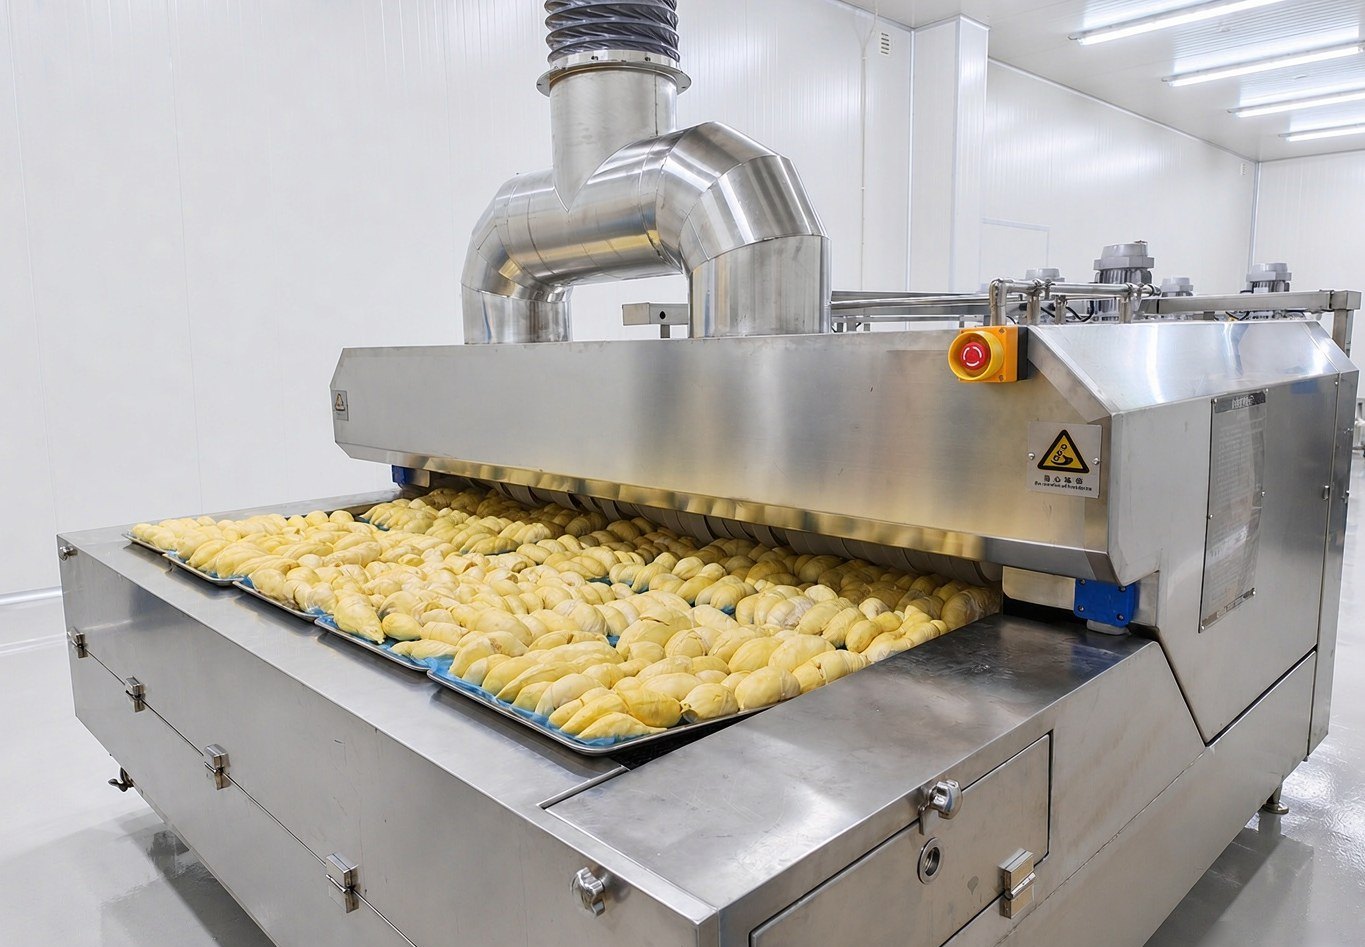
行业:海产品加工 | 区域:华东 | 配套机型:DKN-LFT-1612 液氮速冻隧道线 客户信息已匿名处理,机型配置为同类产能选型建议。
一、应用背景
华东沿海一带的海产加工,讲的是"值钱"两个字。海鱼、鲍鱼、海参这类单品单价不低,客户收货时看得也细:冻完要颗颗分明,别互相压出印子;解冻之后不能软塌、不能一滩水。海鱼多以整条或分段冻,讲冻块规整、中心温度到位。
这类车间的订单结构往往很杂。旺的时候一天要换几个规格,鲍鱼走一批、海参走一批、鱼段再走一批,单批量都不算大。加工区里往往已经有了蒸煮、清洗、包装几道工序,留给速冻段的地方不多。所以设备选型这件事,先被车间空间框住,其次才是产能。
二、工艺难点
头一道坎是落位。 连续式的隧道线是一条贯通的长条设备,进料端和出料端都得站得下人、转得开料车。很多车间在图纸上量着正好,真装的时候发现通道被墙柱、排水沟或者电箱挡了,两端操作面就留不出来,摆料和收料挤在一起,连续性根本跑不起来。
第二道坎是产能怎么对。 隧道线的产能不是一个固定值,它等于摆料密度乘以走带速度。同样一条线,摆得疏一点、走得慢一点,产量就下来;摆得密、走得快,进出料两端的人手就要跟上。海参、鲍鱼这类怕压的品种不能叠层,摆料密度靠的是网带宽度而不是层数,这一点直接决定了要多宽的带。
第三道坎是换规格。 一天里几种物料轮着走,每次换料都要清网带、重新定速度、重新定摆料方式。线越长,换料时通道里残留的料越多,前后批次串味串温的机会也就越大。
三、方案配置
该场景适配 DKN-LFT-1612 液氮速冻隧道线,主要参数如下(引自产品技术文件):
| 项目 | 参数 |
|---|---|
| 名称 | 液氮速冻隧道线 |
| 隧道网带 | 12000 mm(长)× 1600 mm(宽),网带有效宽度 1600 mm |
| 外尺寸 | 12000 × 2700 × 1950 mm |
| 工作温度 | -150℃ ~ 室温 |
| 控温精度 | ±2℃ |
| 降温速度 | 空载每分钟可降 10℃ |
| 产能 | 约 1000 kg/h(产品及包装方式不同会有差异) |
| 整机功率 | 26 kW |
| 制冷剂 | 0.5-0.8 MPa 液氮 |
| 氧浓度监测 | 氧浓度设定值 19.5%-21.5% |
落到车间里要看三件事。
外尺寸 12000 × 2700 × 1950 mm,意思是这条线要占掉一段长 12000 mm、宽 2700 mm 的通道,两端还要各留出操作面。方案阶段先把这条通道在车间平面图上划出来,避开门洞、立柱、消防通道和排水沟;如果车间是拐角或窄长的,可以先按进出料分设两端的方式排,动线顺了再谈其他。
网带有效宽度 1600 mm。这个宽度对海产很实在:海参、鲍鱼、整条鱼这类不能叠层的料,一趟能并排摆多少,基本就由带面宽度决定。摆得开,颗粒之间才有间隙,才不会出料时粘成一片。线体长 12000 mm,进料、深冷、出料三段的距离也就拉开了,走带速度可以留出调节余地,不用靠把整机温度压到极低去硬撑产量。
整机功率 26 kW,冷源是 0.5-0.8 MPa 液氮,液氮储罐由使用方自备。动力电和储罐位置要在厂房改造阶段就一起定,管路怎么走、储罐离隧道线多远,都影响后面日常补液方不方便。
四、工艺要点
中心温度取样要挑对位置。 刚出隧道的料芯部还有余温,要等温度稳下来再读;鲍鱼、海参照单体几何中心取样,鱼段取肉厚处。表层温度不能当结果用,否则整批的中心温其实没到位,后面进冷库再冻一次,品质就白做了。
快速穿过最大冰晶带。 物料中大部分水分在 -1℃ 到 -5℃ 这段结冰,停留越久冰晶长得越粗,细胞壁被撑破,解冻就出水。做法是先按物料厚度定摆料方式,再调走带速度,让这段停留时间尽量短,同时让出料中心温达标。这两个目标要试跑找平衡,运行参数按实际产品在调试阶段定,别的品类不能照搬。
摆料别为了产量压料。 进料端留间距,出料端及时收料,已经冻好的单体不要再堆在网带末端受热回软。换规格时先清网带,把上一批的残留清干净再走下一批。
氧浓度按规矩来。 液氮通道内氧浓度被置换,设定区间是 19.5%-21.5%。装卸料、检修、清理网带之后,先确认浓度回到区间内再进人;报警先撤人,这条优先级高于赶单。
五、适用对象与选型建议
这条线适合品种在几类之间轮换、订单连续、单体既不能压又要保外观的海产加工场景:鲍鱼、海参、整条或分段海鱼,以及同类型的冻虾、贝类、中高值禽类分割品。
柜式还是隧道式,就看三件事。单批能不能接得上,一批接一批不停机,隧道线的分区降温和快速通过才有价值;车间通道开不开得出来,12000 mm 长的线体加两端操作面是硬条件,开不出来就选液氮速冻柜 DKN-LFC 系列,占地小、换料灵活;日规格数多不多,规格杂、单批小、一天换好几次料,柜式反而更省事。
选型前把三件事定清楚:物料形态与是否允许叠层、目标中心温度、单批批量和日累计量。摆料层数、走带速度、补氮量这些运行参数要按实际产品在调试阶段确认。