
Beim Aufbau einer Schnellgefrierlinie darf die Frage „Wie viele Geräte werden benötigt?" nicht aus dem Bauch heraus beantwortet werden. Der Berechnungsprozess ist nicht kompliziert; entscheidend ist, dass die Eingabedaten stimmen: Produktion, Produkt, Charge, Zykluszeit pro Gerät. Sind diese vier Punkte festgelegt, gibt es eine Grundlage für die Anzahl der Geräte.
一、Schichtproduktion und Takt festlegen
Zunächst das Produktionsziel klären: Wie viel Produkt soll pro Schicht (oder pro Tag) verarbeitet werden, und ist der Produktionsrhythmus kontinuierlich oder intermittierend.
| Eingabeparameter | Quelle | Erläuterung |
|---|---|---|
| Produktion pro Schicht / pro Tag | Produktionsplan | Nach Kapazitätsbedarf festlegen, nicht rückwärts aus vorhandener Gerätekapazität ableiten |
| Schichten und effektive Betriebszeit | Schichtplan | Tatsächliche Betriebsstunden nach Abzug von Umrüstung, Reinigung, Pausen |
| Produktionsrhythmus | Produktstruktur | Kontinuierlich (Tunnel) oder intermittierend (Kabinengerät) |
Die effektive Betriebszeit muss realistisch berechnet werden, nicht einfach die gesamte Schichtdauer. Umrüst- und Reinigungszeiten sind bei vielen Sorten erheblich.
Zweiter Schritt: Produkt und Charge festlegen
Die Kapazitätsberechnung muss auf konkrete Produkte bezogen werden, da die Durchsatzleistung verschiedener Produkte auf demselben Gerät stark variiert.
- Produktbezeichnung und Stückgewicht;
- Chargenmasse (Menge, die in einer Charge in ein Gerät geladen wird);
- Eingangstemperatur und Zielkerntemperatur;
- Verpackungsform und Tablettspezifikation;
- Beladungsart (Anzahl der Gestellebenen, Füllmenge pro Tablett).
Diese Punkte bestimmen die „Chargenzykluszeit" eines einzelnen Geräts.
Dritter Schritt: Zykluszeit pro Gerät berechnen
Zykluszeit pro Gerät = Beladezeit + Abkühlzeit + Entladezeit.
| Bestandteil | Erläuterung |
|---|---|
| Beladezeit | Tablettieren, Beschickung, abhängig von Personal und Konstruktion |
| Abkühlzeit | Von der Beschickung bis zum Erreichen der Zielkerntemperatur; Prozessparameter nach Produktnummer und Charge |
| Entladezeit | Entnahme, Weitergabe |
Die Abkühlzeit ist der größte Anteil und wird sowohl von der Geräteleistung als auch von den Produkteigenschaften bestimmt. Bei der Geräteauswahl ist entscheidend, „ob bei gegebener Charge die Kerntemperatur innerhalb der vorgegebenen Zeit auf den Zielwert gesenkt werden kann", nicht allein die Nennkapazität des Geräts.
Bei intermittierenden Kabinengeräten wird die Zykluszeit pro Charge berechnet; bei kontinuierlichen Tunneln wird die Durchsatzleistung als Produktion pro Zeiteinheit (z. B. kg/h) angegeben. Der Linientakt wird durch Bandgeschwindigkeit und Beladungsdichte bestimmt; relevante Parameter siehe Flüssigstickstoff-Gefriertunnel.
Vierter Schritt: Anzahl berechnen und Reserve einplanen
Mit der Leistung pro Gerät lässt sich die Anzahl leicht berechnen:
Benötigte Anzahl = Schichtproduktion ÷ (Chargenmasse pro Gerät × Chargen pro Schicht)
Oder bei kontinuierlichen Geräten:
Benötigte Anzahl = Schichtproduktion ÷ (Produktion pro Zeiteinheit pro Gerät × effektive Betriebszeit)
Nach der Berechnung sollte eine Reserve eingeplant werden, aus drei Gründen:
- Sortenwechsel: Bei Mehrsortenproduktion beanspruchen Umrüstung und Reinigung Betriebszeit;
- Spitzenlasten: Bei konzentriertem Materialeingang oder kurzfristigen Zusatzaufträgen wird zusätzliche Kapazität benötigt;
- Instandhaltung: Bei Wartung entsteht eine Kapazitätslücke, die durch Backup gedeckt werden muss.
Wie viel Reserve eingeplant wird, hängt von der Produktionsstabilität ab. Bei einheitlicher Sortenlage und stabilem Plan kann die Reserve kleiner sein; bei vielen Sorten und schwankenden Aufträgen sollte ausreichend Reserve eingeplant werden.
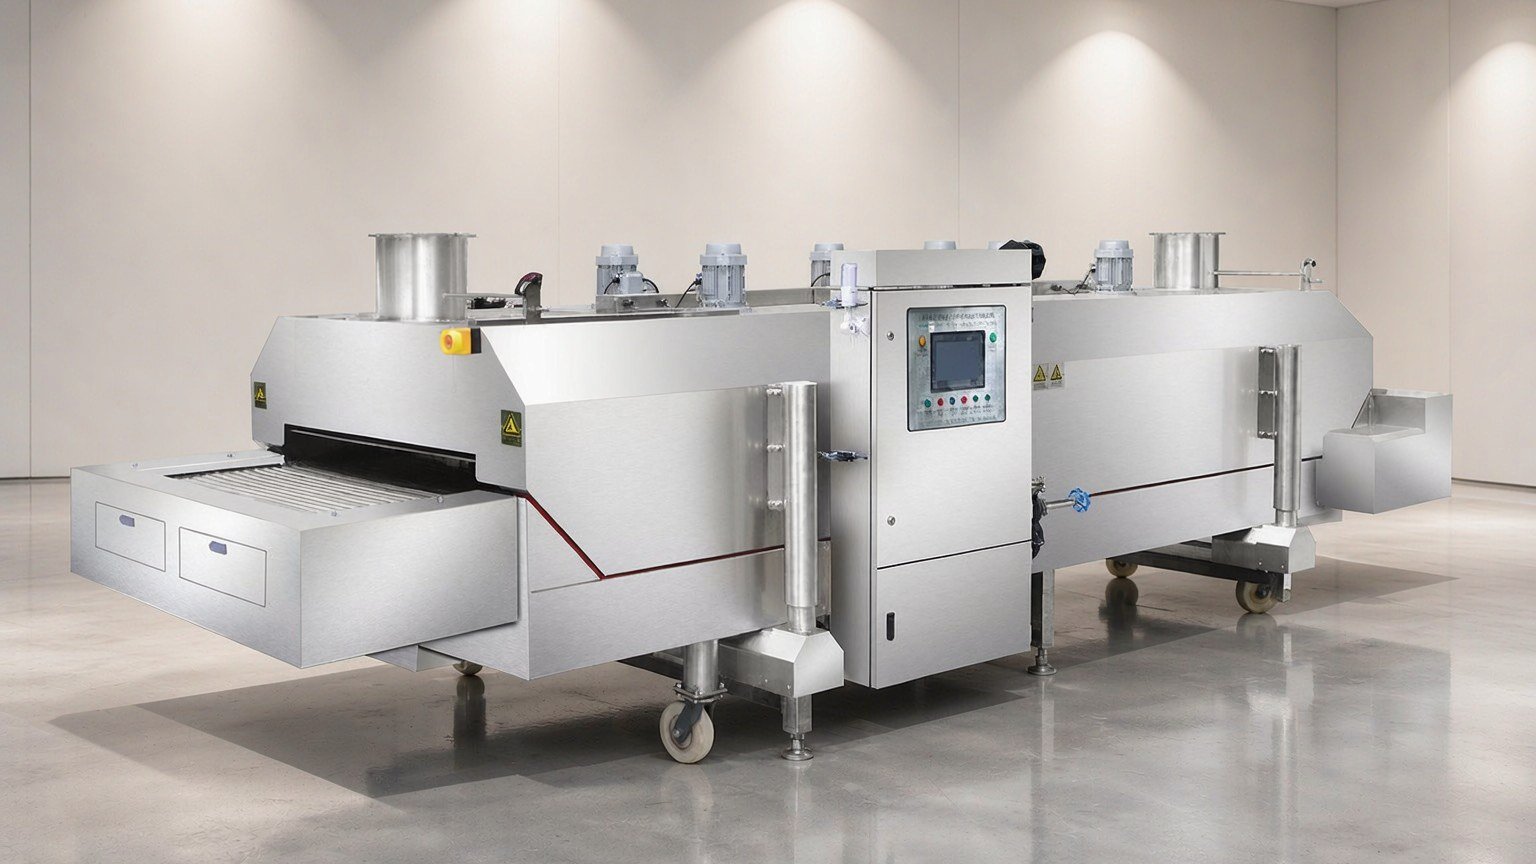
Fünfter Schritt: In ein Konfigurationskonzept umsetzen
Nach Festlegung der Anzahl muss noch die Konfigurationsform entschieden werden:
| Entscheidungspunkt | Optionen | Berücksichtigungsfaktoren |
|---|---|---|
| Geräteform | Kabinengerät / Tunnel / Kombination | Sorten, Produktion, Fläche, Takt |
| Kapazität pro Gerät | Nach Charge wählen | Passend zur Chargenmasse; zu groß bedeutet hoher Wärmeverlustanteil pro Charge, zu klein bedeutet viele Geräte |
| Automatisierungsgrad | Manuell / Halbautomatisch / Automatische Be- und Entladung | Personalkosten, Konsistenzanforderungen, Investitionsfähigkeit |
| Flüssigkeitsversorgung | Zentrale Versorgung / Dezentrale Versorgung | Anzahl der Geräte, Fläche, Flüssigstickstoff-Versorgungsbedingungen |
Für die Konfigurationsform gibt es keine feste Antwort; für dieselbe Produktionsmenge sind mehrere machbare Lösungen möglich. Bei der Auswahl sind mehrere Alternativen nach tatsächlichen Bedingungen sinnvoller als das starre Festhalten an einer Standardlösung.
Checkliste der Eingabedaten für die Berechnung
Sind die folgenden Daten vollständig, gelingt die Berechnung auf Anhieb:
| Kategorie | Daten |
|---|---|
| Produktion | Zielproduktion pro Schicht / pro Tag, Schichtplanung |
| Produkt | Bezeichnung, Stückgewicht, Anzahl der Sorten |
| Prozess | Eingangstemperatur, Zielkerntemperatur, Chargenmasse |
| Verpackung | Verpackungsform, Tablettspezifikation |
| Fläche | Verfügbare Fläche, Raumhöhe, Durchgänge |
| Versorgung | Stromversorgung, Flüssigstickstoff-Versorgung, Abluft- und Kühlwasserbedingungen |
Sind die Daten vollständig, hat das Konzept eine Grundlage; fehlende Angaben werden nach Erfahrung ergänzt, was später leicht zu Nacharbeit führt.
Häufige Fragen
Muss bei der Kapazitätsberechnung zuerst das Gerätemodell festgelegt werden?
Nein, die Reihenfolge ist umgekehrt. Zuerst wird aus Produktion und Prozessanforderungen die benötigte Leistung berechnet, dann wird das Modell danach ausgewählt. Erst das Modell festzulegen und dann die Produktion anzupassen, führt leicht zu Über- oder Unterdimensionierung.
Ist eine größere Kapazität pro Gerät besser oder mehrere kleine Geräte?
Das hängt von der Produktionsstruktur ab. Bei einheitlicher Sortenlage und hoher Produktion sind großkapazitive Geräte effizienter; bei vielen Sorten und stark schwankenden Aufträgen sind mehrere kleine Geräte flexibler im Wechsel. Beide haben Vor- und Nachteile bei Investition, Energieverbrauch und Flächenbedarf; die Entscheidung richtet sich nach der tatsächlichen Situation.
Wie viel Reserve ist angemessen?
Es gibt keinen einheitlichen Prozentsatz. Bei einheitlicher Sortenlage und stabilem Plan kann weniger Reserve eingeplant werden; bei vielen Sorten und stark schwankenden Aufträgen mehr. Beurteilungsgrundlage sind Umrüsthäufigkeit, Schwankungsbreite des Materialeingangs und Instandhaltungsplanung.
Kann bei steigender Produktion ein Gerät hinzugefügt werden?
Ja, aber bei der anfänglichen Aufstellung sollte Erweiterungsraum vorgesehen werden (Fläche, Stromversorgung, Flüssigkeitsversorgung, Abluft). Eine Erweiterungslösung, die bereits in der Planungsphase berücksichtigt wird, ist einfacher als eine spätere Umrüstung.
Senden Sie uns Ihre Schichtproduktion, Produkt und Charge sowie die Flächenbedingungen; wir erstellen auf Basis des tatsächlichen Bedarfs Kapazitätsberechnungen und alternative Gerätekonfigurationen: Kunning Cryo kontaktieren
Die beschriebene Kapazitätsberechnungsmethode ist ein allgemeines ingenieurtechnisches Verfahren; die Geräteleistungsparameter stammen aus den technischen Unterlagen der Kunning Flüssigstickstoff-Schnellgefriergeräte. Für die Daten der einzelnen Modelle gelten die jeweiligen technischen Parameter.