
Al construir una línea de congelación rápida, la pregunta «¿cuántos equipos se necesitan?» no se puede responder al azar. El proceso de cálculo no es complicado; lo clave es que los datos de entrada sean correctos: producción, producto, lote y ciclo por equipo. Con estos cuatro factores definidos, el número de unidades tiene base.
一、Definir la producción por turno y el ritmo
Primero hay que aclarar el objetivo de producción: cuánto producto se debe procesar por turno (o por día), y si el ritmo de producción es continuo o intermitente.
| Dato de entrada | Fuente | Descripción |
|---|---|---|
| Producción por turno / por día | Plan de producción | Se define según la demanda de capacidad, no se deduce a la inversa de la capacidad del equipo existente |
| Turnos y tiempo efectivo de operación | Programación | Horas reales de funcionamiento tras deducir cambios de producción, limpieza y descansos |
| Ritmo de producción | Estructura de productos | Continuo (túnel) o intermitente (equipo de cabina) |
El tiempo efectivo de operación debe calcularse según la realidad, no tomando la duración total del turno. El tiempo ocupado por cambios de producción y limpieza es considerable cuando hay muchos tipos de producto.
Segundo paso: definir producto y lote
El cálculo de capacidad debe aplicarse a productos concretos, porque la capacidad de procesamiento de diferentes productos en el mismo equipo varía mucho.
- Nombre del producto y peso por pieza;
- Peso por lote (cantidad cargada en un lote de un equipo);
- Temperatura de entrada y temperatura objetivo en el centro;
- Forma de envasado y especificación de bandejas;
- Modo de carga (número de niveles del bastidor, cantidad por bandeja).
Estos factores determinan el «ciclo por lote» de un equipo.
Tercer paso: calcular el ciclo de un equipo
El ciclo de un equipo = tiempo de carga + tiempo de enfriamiento + tiempo de descarga.
| Componente | Descripción |
|---|---|
| Tiempo de carga | Colocación en bandejas y alimentación, relacionado con mano de obra y estructura |
| Tiempo de enfriamiento | Desde la entrada hasta alcanzar la temperatura objetivo en el centro; se buscan los parámetros de proceso según el número de producto y el lote |
| Tiempo de descarga | Salida del producto y transferencia |
El tiempo de enfriamiento es el componente principal, determinado conjuntamente por la capacidad del equipo y las características del producto. Al seleccionar el equipo, lo que se evalúa es «si con un lote dado se puede bajar la temperatura del centro al valor objetivo en el tiempo establecido», y no solo la capacidad nominal del equipo.
El ciclo de los equipos de cabina intermitentes se calcula por lote; la capacidad de procesamiento de los túneles continuos se expresa en producción por unidad de tiempo (por ejemplo, kg/h); el ritmo de la línea lo determinan la velocidad de la cinta y la densidad de carga. Los parámetros relacionados se encuentran en túnel de congelación rápida con nitrógeno líquido.
Cuarto paso: calcular el número de unidades y dejar margen
Con la capacidad de una unidad, el número de equipos es fácil de calcular:
Número de unidades necesarias = Producción por turno ÷ (Peso por lote de una unidad × Lotes completables por turno)
O para equipos continuos:
Número de unidades necesarias = Producción por turno ÷ (Producción por unidad de tiempo de una unidad × Tiempo efectivo de operación)
Después de calcular, hay que dejar margen por tres razones:
- Cambio de variedades: en producción con múltiples variedades, los cambios de producción y la limpieza ocupan tiempo de operación;
- Fluctuaciones pico: cuando llega materia prima concentrada o se añaden pedidos temporales, se necesita capacidad excedente;
- Mantenimiento: el déficit de capacidad durante el mantenimiento del equipo requiere respaldo.
Cuánto margen dejar depende de la estabilidad de la producción. Las líneas con una sola variedad y plan estable pueden dejar menos margen; las líneas con muchas variedades y pedidos fluctuantes deben dejar suficiente.
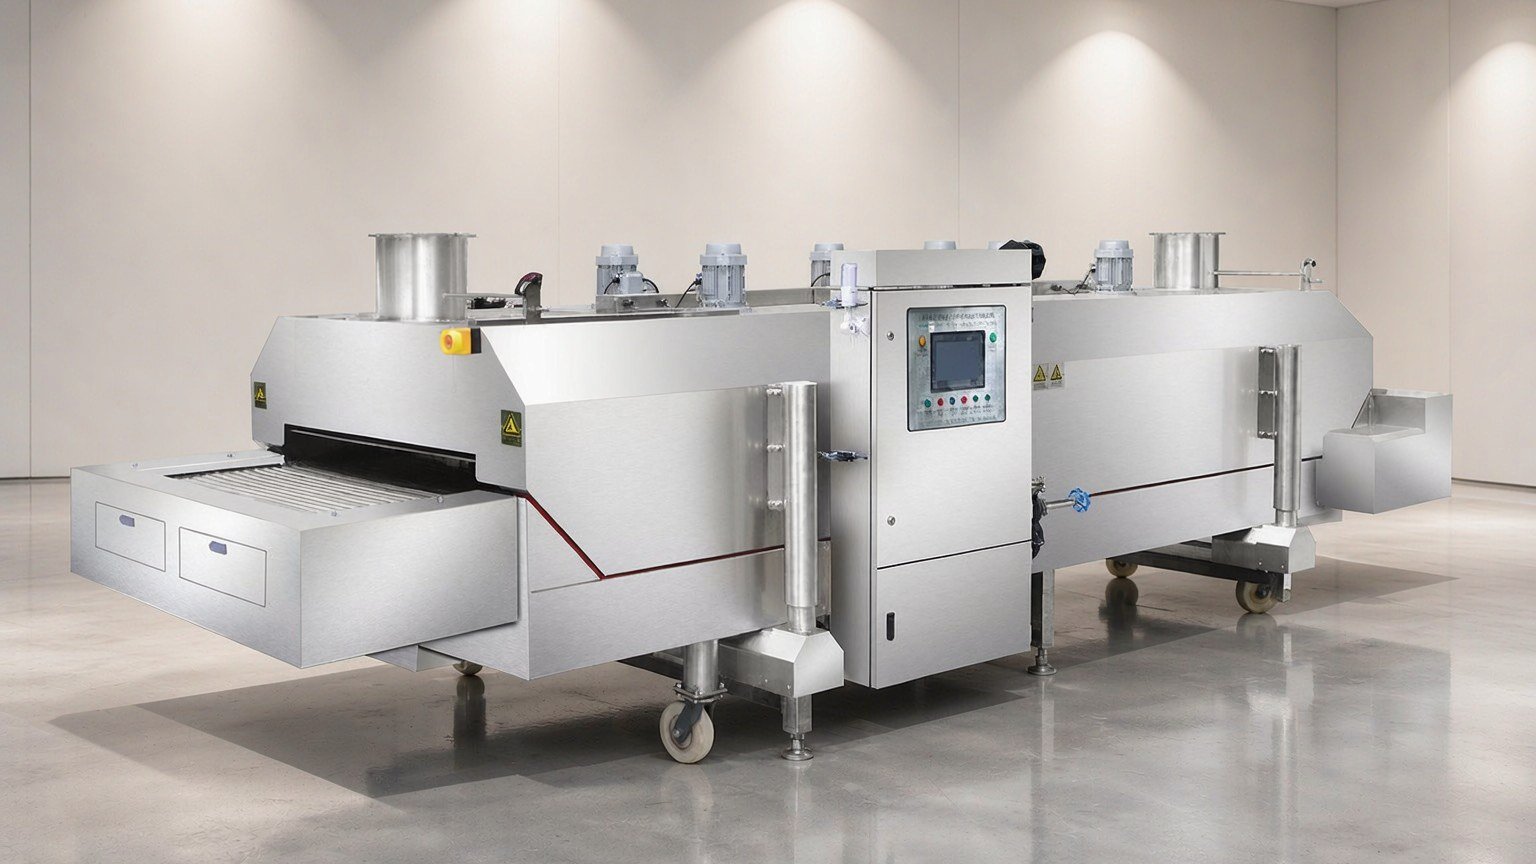
Quinto paso: convertir en esquema de configuración
Una vez definido el número de unidades, hay que decidir la forma de configuración:
| Decisión | Opciones | Factores a considerar |
|---|---|---|
| Forma del equipo | Cabina / Túnel / Mixto | Variedad, producción, espacio, ritmo |
| Capacidad por unidad | Según el lote | Debe coincidir con el peso por lote; si es demasiado grande, la proporción de pérdida de calor por lote es alta; si es demasiado pequeña, se necesitan muchas unidades |
| Grado de automatización | Manual / Semiautomático / Carga y descarga automática | Costo de mano de obra, requisitos de consistencia, capacidad de inversión |
| Modo de suministro de líquido | Suministro centralizado / Suministro por equipo | Número de unidades, espacio, condiciones de suministro de nitrógeno líquido |
La forma de configuración no tiene una respuesta fija; para la misma producción puede haber varios esquemas viables. Al seleccionar, ofrecer varias alternativas según las condiciones reales es más prudente que forzar un esquema estándar.
Lista de datos de entrada necesarios para el cálculo
Con los siguientes datos completos, el cálculo se puede hacer correctamente de una vez:
| Categoría | Datos |
|---|---|
| Producción | Producción objetivo por turno / por día, organización de turnos |
| Producto | Nombre, peso por pieza, número de categorías |
| Proceso | Temperatura de entrada, temperatura objetivo en el centro, peso por lote |
| Envasado | Forma de envasado, especificación de bandejas |
| Espacio | Superficie disponible, altura de techo, pasillos |
| Servicios | Condiciones de alimentación eléctrica, suministro de nitrógeno líquido, extracción de aire y agua de enfriamiento |
Con los datos completos, el esquema tiene base; si faltan elementos y se completan por experiencia, es fácil que haya retrabajos posteriores.
Preguntas frecuentes
¿Es necesario definir primero el modelo del equipo para el cálculo de capacidad?
No, el orden es inverso. Primero se calcula la capacidad necesaria según la producción y los requisitos del proceso, y luego se selecciona el modelo. Definir primero el modelo y luego ajustar la producción facilita elegir demasiado grande o demasiado pequeño.
¿Es mejor elegir una capacidad por unidad mayor o varias unidades pequeñas?
Depende de la estructura de producción. Con una sola variedad y gran producción, un equipo de gran capacidad es más eficiente; con muchas variedades y pedidos fluctuantes, varias unidades pequeñas ofrecen mayor flexibilidad de cambio. Ambos tienen ventajas y desventajas en inversión, consumo energético y ocupación de espacio; se decide según la situación real.
¿Cuánto margen es adecuado dejar?
No hay una proporción uniforme. Las líneas con una sola variedad y plan estable pueden dejar menos; las líneas con muchas variedades y pedidos fluctuantes deben dejar más. La base de decisión es la frecuencia de cambios de producción, la magnitud de las fluctuaciones de materia prima y el plan de mantenimiento.
¿Se pueden añadir equipos si aumenta la producción?
Sí, pero hay que dejar espacio de ampliación en la disposición inicial (espacio, alimentación eléctrica, suministro de líquido, extracción de aire). Considerar el plan de ampliación en la fase de diseño es más sencillo que una reforma posterior.
Envíe su producción por turno, producto y lote, y condiciones de espacio; le daremos alternativas de cálculo de capacidad y configuración de equipos según la demanda real: Contactar a Kunning Cryo
El método de cálculo de capacidad descrito es una práctica de ingeniería general; los parámetros de capacidad del equipo provienen de los documentos técnicos de equipos de congelación rápida con nitrógeno líquido de Kunning Cryo; los datos de cada modelo se rigen por sus correspondientes parámetros técnicos.