
При создании линии шоковой заморозки вопрос «сколько нужно единиц оборудования» нельзя решать наугад. Процесс расчёта несложен, главное — правильные исходные данные: объём производства, продукт, партия, цикл одной единицы оборудования. Когда эти четыре параметра определены, количество единиц получает обоснование.
一、Определение выработки за смену и такта
Сначала нужно чётко определить производственную цель: сколько продукции необходимо обработать за одну смену (или за сутки), а также является ли производственный ритм непрерывным или периодическим.
| Исходный параметр | Источник | Пояснение |
|---|---|---|
| Выработка за смену / за сутки | Производственный план | Определяется по потребности в мощности, а не обратным пересчётом от возможностей имеющегося оборудования |
| Смены и эффективное рабочее время | График смен | Фактическое количество рабочих часов за вычетом переналадки, мойки, перерывов |
| Производственный ритм | Структура продукции | Непрерывный (туннельный) или периодический (камерный) |
Эффективное рабочее время нужно считать по факту, а не принимать равным полной длительности смены. Время на переналадку и мойку при большом ассортименте может быть значительным.
Шаг второй: определение продукта и партии
Расчёт производительности должен быть привязан к конкретному продукту, поскольку разные продукты на одной и той же единице оборудования обрабатываются с существенно разной производительностью.
- Наименование продукта и масса одного изделия;
- Масса одной партии (количество, загружаемое в одну единицу оборудования за одну партию);
- Температура на входе и целевая температура в центре продукта;
- Форма упаковки и规格 лотков;
- Способ загрузки (количество ярусов стеллажа, загрузка на лоток).
Эти параметры определяют «цикл одной партии» для одной единицы оборудования.
Шаг третий: расчёт цикла одной единицы оборудования
Цикл одной единицы оборудования = время загрузки + время охлаждения + время выгрузки.
| Составляющая | Пояснение |
|---|---|
| Время загрузки | Раскладка по лоткам, подача — зависит от ручного труда и конструкции |
| Время охлаждения | От загрузки до достижения целевой температуры в центре — определяется по технологическим параметрам для данного артикула и партии |
| Время выгрузки | Выгрузка, передача на следующую операцию |
Время охлаждения — основная составляющая, определяемая совместно возможностями оборудования и характеристиками продукта. При подборе оборудования важно именно «способность за заданное время довести температуру в центре до целевого значения при данной партии», а не номинальная вместимость оборудования.
Для периодических камерных аппаратов цикл рассчитывается по партиям; для непрерывных туннелей производительность выражается в единицах продукции за единицу времени (например, kg/h), ритм линии определяется скоростью ленты и плотностью загрузки; соответствующие параметры см. в разделе туннель азотной шоковой заморозки.
Шаг четвёртый: расчёт количества единиц и резерва
Когда известна производительность одной единицы, количество единиц рассчитать несложно:
Необходимое количество единиц = Выработка за смену ÷ (Масса одной партии одной единицы × Количество партий за смену)
Или для непрерывного оборудования:
Необходимое количество единиц = Выработка за смену ÷ (Производительность одной единицы в единицу времени × Эффективное рабочее время)
После расчёта необходимо заложить резерв по трём причинам:
- Смена ассортимента: при многономенклатурном производстве переналадка и мойка занимают рабочее время;
- Пиковые колебания: при сосредоточенном поступлении сырья или срочных дополнительных заказах требуется запас мощности;
- Ремонт: при обслуживании оборудования недостаток производительности должен быть скомпенсирован резервом.
Величина резерва зависит от стабильности производства. Для линии с однородным ассортиментом и стабильным планом резерв может быть меньше; для линии с широким ассортиментом и колеблющимися заказами резерв должен быть достаточным.
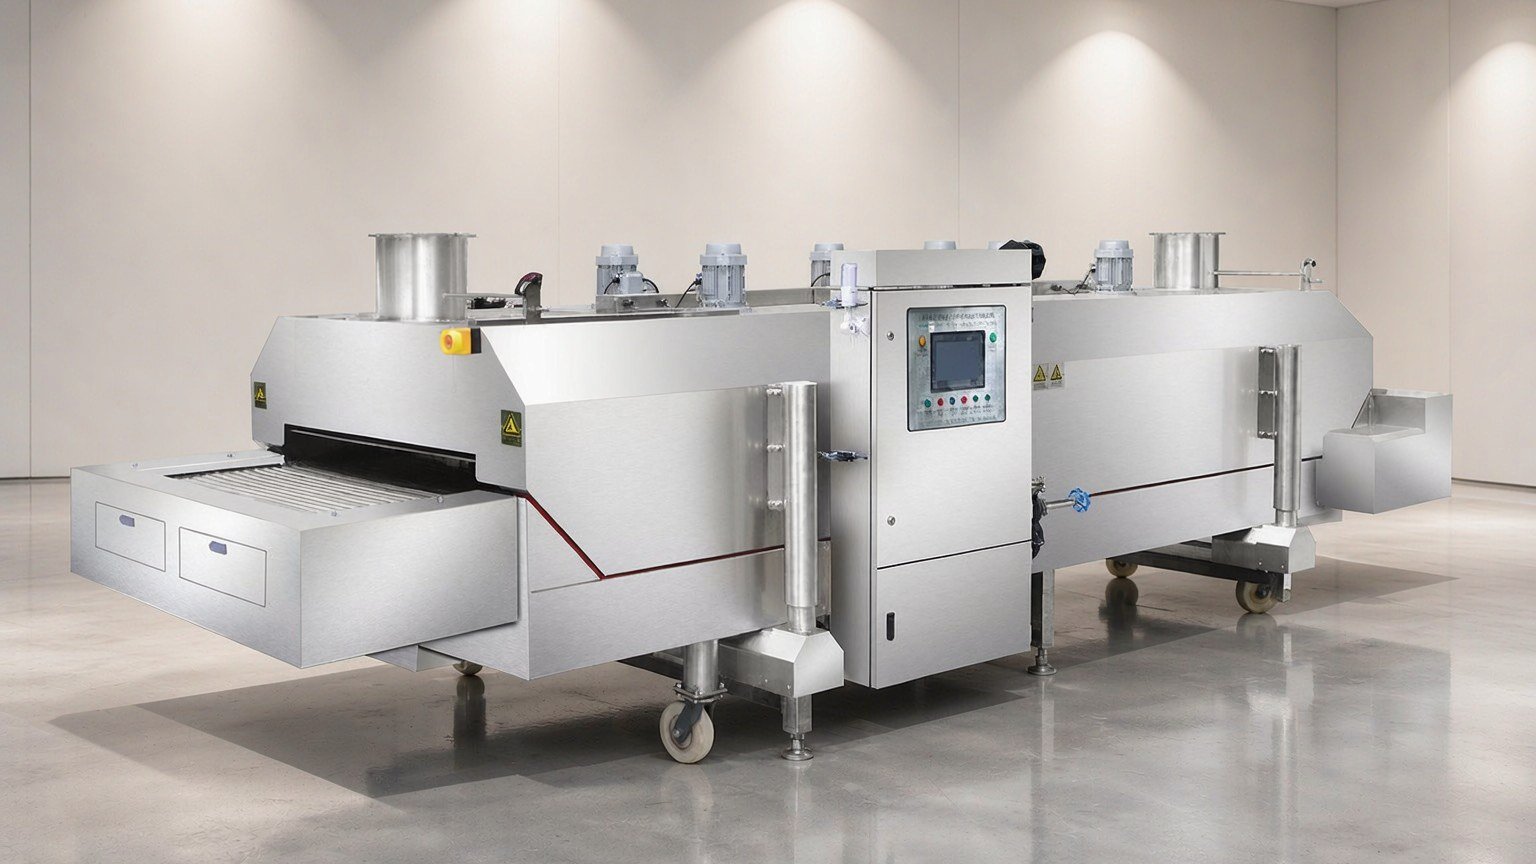
Шаг пятый: переход к схеме конфигурации
После определения количества единиц необходимо выбрать форму конфигурации:
| Решение | Варианты | Факторы |
|---|---|---|
| Форма оборудования | Камерное / туннельное / смешанное | Ассортимент, объём, площадь, ритм |
| Вместимость одной единицы | По размеру партии | Соответствие массе одной партии: слишком большая — высокая доля теплопотерь на партию, слишком малая — много единиц |
| Степень автоматизации | Ручная / полуавтоматическая / автоматическая загрузка-выгрузка | Стоимость труда, требования к стабильности, инвестиционные возможности |
| Способ подачи хладагента | Централизованная подача / индивидуальная подача | Количество единиц, площадь, условия снабжения азотом |
У формы конфигурации нет единственного ответа: для одного и того же объёма производства возможно несколько работоспособных вариантов. При подборе лучше предложить несколько альтернатив по фактическим условиям, чем жёстко применять один стандарт.
Перечень исходных данных для расчёта
Соберите следующие данные, и расчёт можно будет выполнить правильно с первого раза:
| Категория | Данные |
|---|---|
| Производство | Целевая выработка за смену / за сутки, график смен |
| Продукт | Наименование, масса одного изделия, количество артикулов |
| Технология | Температура на входе, целевая температура в центре, масса одной партии |
| Упаковка | Форма упаковки,规格 лотков |
| Площадка | Доступная площадь, высота потолков, проходы |
| Инженерные сети | Условия электроснабжения, снабжение азотом, вытяжка и охлаждающая вода |
Когда данные собраны, решение имеет обоснование; при заполнении пробелов по опыту позднее легко потребуется переделка.
Часто задаваемые вопросы
Нужно ли при расчёте производительности сначала определять модель оборудования?
Нет, это обратный порядок. Сначала по объёму производства и технологическим требованиям рассчитывают необходимую мощность, затем по ней подбирают модель. Если сначала выбрать модель, а потом подгонять объём, легко выбрать слишком большую или слишком малую.
Что лучше: большая вместимость одной единицы или несколько малых аппаратов?
Зависит от структуры производства. При однородном ассортименте и большом объёме выгоднее оборудование большой вместимости; при широком ассортименте и колеблющихся заказах несколько малых аппаратов обеспечивают гибкость переключения. Оба варианта имеют свои компромиссы по инвестициям, энергопотреблению и занимаемой площади — решение принимается по фактическим условиям.
Какой резерв уместен?
Единого пропорционального соотношения нет. Для линии с однородным ассортиментом и стабильным планом резерв может быть меньше; для линии с широким ассортиментом и колеблющимися заказами — больше. Критерии: частота переналадок, амплитуда колебаний поступления сырья и график ремонтов.
Можно ли добавить оборудование при увеличении объёма производства?
Да, но на начальном этапе компоновки необходимо предусмотреть пространство для расширения (площадь, электроснабжение, подача хладагента, вытяжка). Учёт расширения на стадии проектирования проще, чем последующая реконструкция.
Отправьте нам вашу выработку за смену, продукт и партию, условия площадки — мы по фактическим потребностям предложим варианты расчёта производительности и конфигурации оборудования: связаться с Kunning Cryo
Приведённая методика расчёта производительности является общепринятой инженерной практикой; параметры производительности оборудования взяты из технической документации оборудования азотной шоковой заморозки Kunning Cryo, данные по каждой модели определяются соответствующими техническими параметрами.