
เมื่อสร้างสายการผลิตแช่แข็งเร็ว คำถามที่ว่า «ต้องใช้กี่เครื่อง» ไม่สามารถตอบแบบเดาสุ่มได้ ขั้นตอนการคำนวณไม่ซับซ้อน สิ่งสำคัญคือข้อมูลนำเข้าต้องถูกต้อง: ผลผลิต สินค้า ขนาด批次 และรอบเวลาต่อเครื่อง เมื่อกำหนดสี่สิ่งนี้แล้ว จำนวนเครื่องก็มีหลักอ้างอิง
一、กำหนดผลผลิตต่อกะและจังหวะการผลิต
ก่อนอื่นต้องชัดเจนเป้าหมายการผลิต: หนึ่งกะ (หรือหนึ่งวัน) ต้องแปรรูปสินค้าเท่าไร และจังหวะการผลิตเป็นแบบต่อเนื่องหรือแบบเป็นช่วง
| รายการนำเข้า | แหล่งที่มา | คำอธิบาย |
|---|---|---|
| ผลผลิตต่อกะ / ต่อวัน | แผนการผลิต | กำหนดตามความต้องการกำลังการผลิต ไม่ใช่ย้อนกลับจากความสามารถเครื่องที่มีอยู่ |
| กะและเวลาทำงานจริง | การจัดตารางกะ | หักเวลาสลับผลิตภัณฑ์ ล้างทำความสะอาด พัก เป็นชั่วโมงทำงานจริง |
| จังหวะการผลิต | โครงสร้างสินค้า | แบบต่อเนื่อง (อุโมงค์) หรือแบบเป็นช่วง (ตู้) |
เวลาทำงานจริงต้องคำนวณตามความเป็นจริง ไม่ใช่ใช้เวลาทั้งกะ เวลาสลับผลิตภัณฑ์และล้างทำความสะอาดจะมากเมื่อมีหลายชนิดสินค้า
ขั้นตอนที่สอง: กำหนดสินค้าและขนาด批次
การคำนวณกำลังการผลิตต้องระบุถึงสินค้าเฉพาะ เพราะสินค้าแต่ละชนิดมีความสามารถในการแปรรูปบนเครื่องเดียวกันแตกต่างกันมาก
- ชื่อสินค้าและน้ำหนักต่อชิ้น;
- น้ำหนักต่อ批次 (ปริมาณที่โหลดเข้าเครื่องหนึ่งเครื่องต่อหนึ่ง批次);
- อุณหภูมิขาเข้าและอุณหภูมิศูนย์กลางเป้าหมาย;
- รูปแบบบรรจุภัณฑ์และขนาดถาด;
- วิธีการโหลด (จำนวนชั้นของชั้นวาง ปริมาณต่อถาด).
รายการเหล่านี้กำหนด «รอบเวลาต่อ批次» ของเครื่องหนึ่งเครื่อง
ขั้นตอนที่สาม: คำนวณรอบเวลาต่อเครื่อง
รอบเวลาต่อเครื่อง = เวลาโหลด + เวลาลดอุณหภูมิ + เวลาขนถ่าย
| องค์ประกอบ | คำอธิบาย |
|---|---|
| เวลาโหลด | การจัดถาด ป้อนเข้า เกี่ยวข้องกับแรงงานและโครงสร้าง |
| เวลาลดอุณหภูมิ | จากป้อนเข้าถึงอุณหภูมิศูนย์กลางได้ตามเป้า ให้หาพารามิเตอร์กระบวนการตามรหัสสินค้าและขนาด批次นั้น |
| เวลาขนถ่าย | นำออก ส่งต่อขั้นตอน |
เวลาลดอุณหภูมิเป็นส่วนใหญ่ กำหนดโดยความสามารถเครื่องและลักษณะสินค้าร่วมกัน ในการเลือกเครื่องสิ่งที่ดูคือ «ที่ขนาด批次ที่กำหนด สามารถลดอุณหภูมิศูนย์กลางถึงค่าเป้าหมายภายในเวลาที่กำหนดได้หรือไม่» ไม่ใช่ดูแค่ความจุที่ระบุของเครื่อง
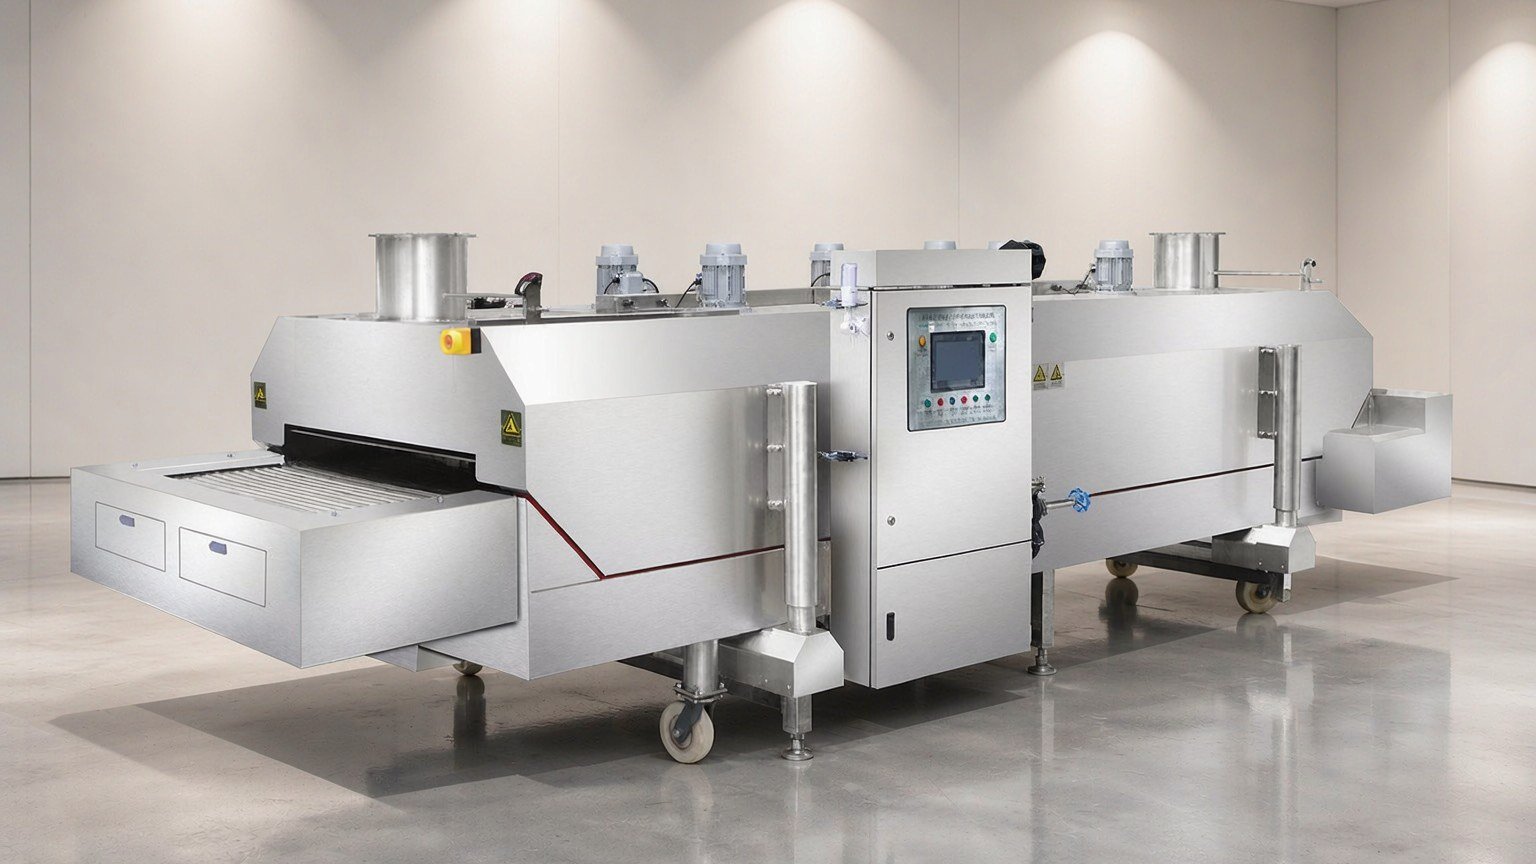
รอบเวลาของตู้แบบเป็นช่วงคำนวณตาม批次 ส่วนความสามารถของอุโมงค์แบบต่อเนื่องแสดงเป็นผลผลิตต่อหน่วยเวลา (เช่น kg/h) จังหวะสายการผลิตกำหนดโดยความเร็วสายพานและความหนาแน่นการโหลด ดูพารามิเตอร์ที่เกี่ยวข้องได้ที่อุโมงค์แช่แข็งไนโตรเจนเหลว
ขั้นตอนที่สี่: คำนวณจำนวนเครื่องและเผื่อกำลังสำรอง
เมื่อมีความสามารถต่อเครื่องแล้ว จำนวนเครื่องก็คำนวณได้ง่าย:
จำนวนเครื่องที่ต้องใช้ = ผลผลิตต่อกะ ÷ (น้ำหนักต่อ批次ต่อเครื่อง × จำนวน批次ที่ทำได้ต่อกะ)
หรือสำหรับเครื่องแบบต่อเนื่อง:
จำนวนเครื่องที่ต้องใช้ = ผลผลิตต่อกะ ÷ (ผลผลิตต่อหน่วยเวลาต่อเครื่อง × เวลาทำงานจริง)
หลังจากคำนวณแล้วต้องเผื่อกำลังสำรอง ด้วยเหตุผลสามประการ:
- การสลับชนิดสินค้า: เมื่อผลิตหลายชนิด การสลับผลิตภัณฑ์และล้างทำความสะอาดจะใช้เวลาทำงาน;
- ความผันผวนช่วงพีค: เมื่อวัตถุดิบมา集中หรือมีออร์เดอร์เพิ่มชั่วคราว ต้องมีความสามารถสำรอง;
- การซ่อมบำรุง: ช่องว่างกำลังการผลิตระหว่างบำรุงรักษาต้องมีสำรอง.
การเผื่อกำลังสำรองเท่าไรขึ้นอยู่กับความเสถียรของการผลิต สายการผลิตที่มีสินค้าชนิดเดียว แผนราบรื่น เผื่อน้อยได้; สายการผลิตที่มีหลายชนิด ออร์เดอร์ผันผวน ต้องเผื่อให้เพียงพอ
ขั้นตอนที่ห้า: แปลงเป็นแผนการจัดวาง
เมื่อกำหนดจำนวนเครื่องแล้ว ยังต้องตัดสินรูปแบบการจัดวาง:
| รายการตัดสินใจ | ตัวเลือก | ปัจจัยพิจารณา |
|---|---|---|
| รูปแบบเครื่อง | ตู้ / อุโมงค์ / ผสม | ชนิดสินค้า ผลผลิต พื้นที่ จังหวะ |
| ความจุต่อเครื่อง | เลือกตามขนาด批次 | ให้เข้ากับน้ำหนักต่อ批次 ถ้าใหญ่เกินสัดส่วนการสูญเสียความร้อนต่อ批次จะสูง ถ้าเล็กเกินจำนวนเครื่องจะมาก |
| ระดับระบบอัตโนมัติ | แรงงาน / กึ่งอัตโนมัติ / ป้อน-ถ่ายอัตโนมัติ | ต้นทุนแรงงาน ข้อกำหนดความสม่ำเสมอ ความสามารถลงทุน |
| วิธีการจ่ายของเหลว | จ่ายรวม / จ่ายต่อเครื่อง | จำนวนเครื่อง พื้นที่ เงื่อนไขการจ่ายไนโตรเจนเหลว |
รูปแบบการจัดวางไม่มีคำตอบตายตัว ผลผลิตเดียวกันสามารถมีหลายแผนที่เป็นไปได้ ในการเลือกเครื่อง การให้ตัวเลือกหลายชุดตามเงื่อนไขจริงจะมั่นคงกว่าการบังคับใช้มาตรฐานชุดเดียว
รายการข้อมูลนำเข้าที่ต้องใช้ในการคำนวณ
เตรียมข้อมูลต่อไปนี้ให้ครบ การคำนวณก็จะทำได้ถูกต้องในครั้งเดียว:
| หมวดหมู่ | ข้อมูล |
|---|---|
| ผลผลิต | ผลผลิตเป้าหมายต่อกะ / ต่อวัน การจัดกะ |
| สินค้า | ชื่อสินค้า น้ำหนักต่อชิ้น จำนวนชนิด |
| กระบวนการ | อุณหภูมิขาเข้า อุณหภูมิศูนย์กลางเป้าหมาย น้ำหนักต่อ批次 |
| บรรจุภัณฑ์ | รูปแบบบรรจุภัณฑ์ ขนาดถาด |
| พื้นที่ | พื้นที่ใช้ได้ ความสูงชั้น ทางเดิน |
| สาธารณูปโภค | เงื่อนไขไฟฟ้า การจ่ายไนโตรเจนเหลว เงื่อนไขระบายอากาศและน้ำหล่อเย็น |
เมื่อข้อมูลครบ แผนจึงมีหลักอ้างอิง; ถ้าขาดรายการใดแล้วเติมตามประสบการณ์ ภายหลังแก้ไขงานง่าย
คำถามที่พบบ่อย
การคำนวณกำลังการผลิตต้องกำหนดรุ่นเครื่องก่อนหรือไม่?
ไม่ต้อง ลำดับกลับกัน ก่อนอื่นคำนวณความสามารถที่ต้องการตามผลผลิตและความต้องการกระบวนการ แล้วจึงเลือกรุ่นตามนั้น การกำหนดรุ่นก่อนแล้วค่อยจับคู่ผลผลิต ง่ายที่จะเลือกใหญ่เกินหรือเล็กเกิน
ความจุต่อเครื่องเลือกใหญ่หน่อยดีหรือใช้หลายเครื่องเล็กดี?
ดูโครงสร้างการผลิต สินค้าชนิดเดียว ผลผลิตมาก เลือกเครื่องความจุใหญ่มีประสิทธิภาพสูง; สินค้าหลายชนิด ออร์เดอร์ผันผวนมาก หลายเครื่องเล็กสลับได้คล่องตัว ทั้งสองมีข้อแลกเปลี่ยนด้านการลงทุน พลังงาน พื้นที่ กำหนดตามสถานการณ์จริง
เผื่อกำลังสำรองเท่าไรจึงเหมาะสม?
ไม่มีสัดส่วนมาตรฐาน สายการผลิตสินค้าชนิดเดียว แผนราบรื่น เผื่อน้อยได้; สายการผลิตหลายชนิด ออร์เดอร์ผันผวนมาก ต้องเผื่อมาก เกณฑ์ตัดสินคือความถี่ในการสลับผลิตภัณฑ์ ช่วงความผันผวนของวัตถุดิบ และการจัดซ่อมบำรุง
ถ้าผลผลิตเพิ่มขึ้นสามารถเพิ่มเครื่องได้หรือไม่?
ได้ แต่ต้องเผื่อพื้นที่ขยายตั้งแต่การจัดวาง初期 (พื้นที่ จ่ายไฟ จ่ายของเหลว ระบายอากาศ) การพิจารณาแผนขยายตั้งแต่ขั้นออกแบบจะง่ายกว่าการดัดแปลงภายหลัง
ส่งผลผลิตต่อกะ สินค้าและขนาด批次 เงื่อนไขพื้นที่ของคุณมาให้เรา เราจะให้การคำนวณกำลังการผลิตและตัวเลือกการจัดวางเครื่องตามความต้องการจริง: ติดต่อ Kunning Cryo
วิธีการคำนวณกำลังการผลิตในบทความเป็นแนวปฏิบัติทางวิศวกรรมทั่วไป; พารามิเตอร์ความสามารถเครื่องอ้างอิงจากเอกสารเทคนิคเครื่องแช่แข็งไนโตรเจนเหลว Kunning Cryo ข้อมูลแต่ละรุ่นเป็นไปตามพารามิเตอร์ทางเทคนิคที่เกี่ยวข้อง