
建速冻产线时,「要几台设备」这个问题不能拍脑袋。核算过程不复杂,关键是输入数据要对:产量、产品、批量、单台周期。这四项定了,台数就有了依据。
一、定单班产量与节拍
先明确生产目标:单班(或单日)要处理多少产品,以及生产节奏是连续还是间歇。
| 输入项 | 来源 | 说明 |
|---|---|---|
| 单班 / 单日产量 | 生产计划 | 按产能需求定,不按现有设备能力倒推 |
| 班次与有效作业时间 | 排班 | 扣除换产、清洗、休息的实际运行小时数 |
| 生产节奏 | 产品结构 | 连续式(隧道)还是间歇式(柜机) |
有效作业时间要按实际算,不是把班次时长全算上。换产与清洗占用的时间在品种多的时候很可观。
第二步:定产品与批量
产能核算要落到具体产品上,因为不同产品在同一台设备上的处理能力差别很大。
- 产品品名与单件重量;
- 单批重量(装载到一台设备一批的量);
- 入料温度与目标中心温度;
- 包装形式与料盘规格;
- 装载方式(料架层数、每盘装量)。
这几项决定了单台设备的「单批周期」。
第三步:算单台设备的循环周期
单台设备的循环周期 = 装载时间 + 降温时间 + 卸载时间。
| 组成 | 说明 |
|---|---|
| 装载时间 | 摆盘、进料,与人工和结构相关 |
| 降温时间 | 从入料到中心温度达标,就按该产品编号与批量找工艺参数 |
| 卸载时间 | 出料、转序 |
降温时间是其中的大头,由设备能力与产品特性共同决定。设备选型时看的正是「在给定批量下能否在规定时间内把中心温度降到目标值」,而不是单看设备标称容量。
间歇式柜机的循环周期按批计算,连续式隧道的处理能力按单位时间产量(如 kg/h)表示,产线节拍由皮带速度与装载密度决定,相关参数见液氮速冻隧道。
第四步:算台数与留余量
有了单台能力,台数就好算了:
所需台数 = 单班产量 ÷ (单台单批重量 × 单班可完成批数)
或对连续式设备:
所需台数 = 单班产量 ÷ (单台单位时间产量 × 有效作业时间)
算出来之后要留余量,原因有三个:
- 品种切换:多品种生产时,换产与清洗会占用运行时间;
- 峰值波动:来料集中或临时加单时,需要富余能力;
- 检修:设备维护时的产能缺口需要有备份。
余量留多少取决于生产的稳定性。品种单一、计划平稳的产线余量可小些;品种多、订单波动的产线要留足。
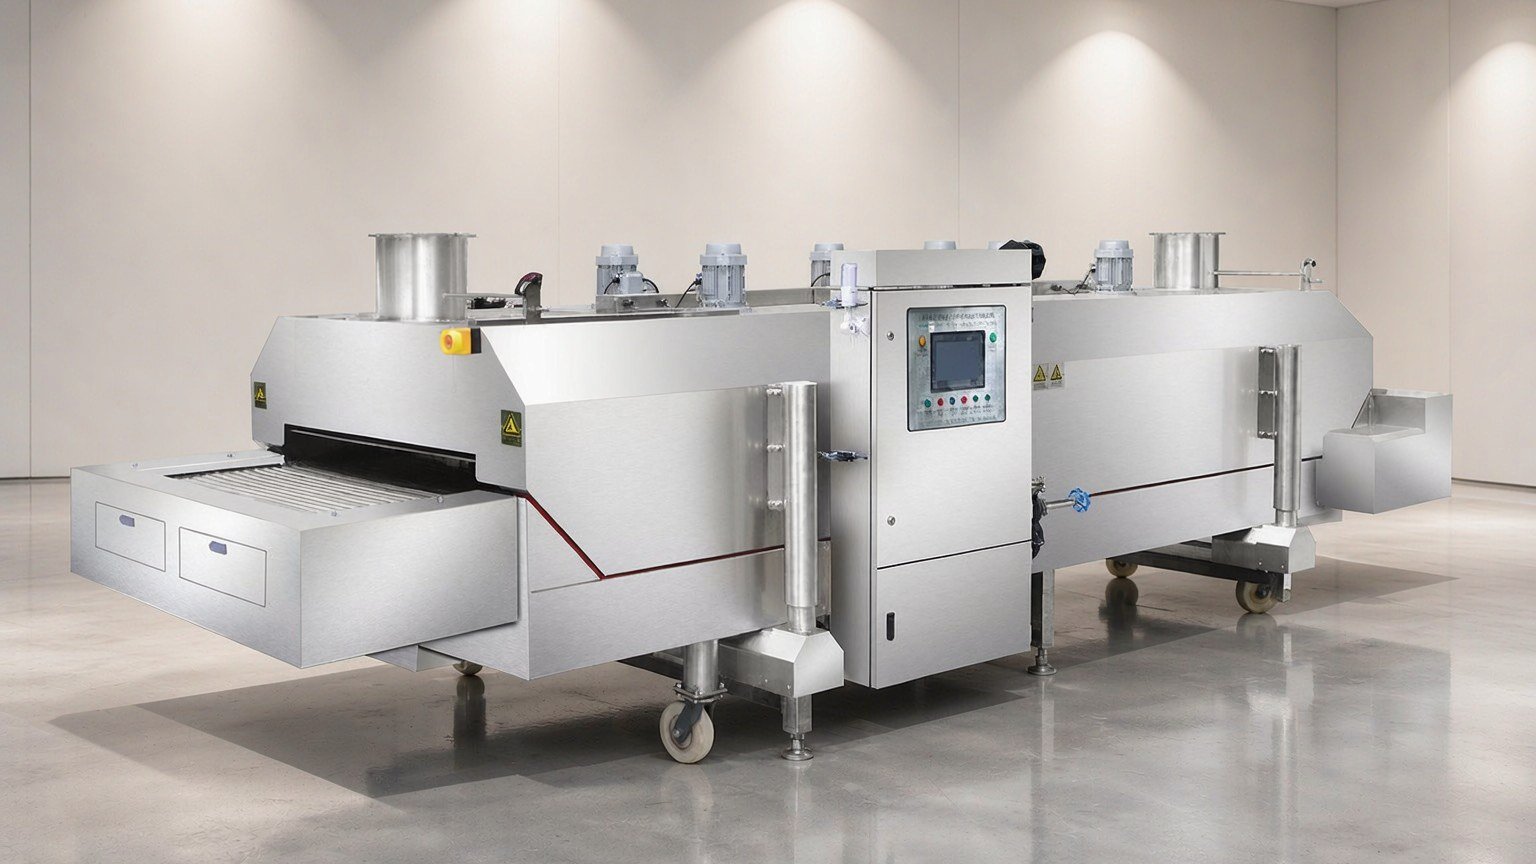
第五步:转成配置方案
台数定下来后,还要决定配置形态:
| 决策项 | 选项 | 考虑因素 |
|---|---|---|
| 设备形态 | 柜机 / 隧道 / 混合 | 品种、产量、场地、节拍 |
| 单台容量 | 按批量选 | 与单批重量匹配,过大则单批漏热占比高,过小则台数多 |
| 自动化程度 | 人工 / 半自动 / 自动进出料 | 人工成本、一致性要求、投资能力 |
| 供液方式 | 集中供液 / 单机供液 | 台数、场地、液氮供应条件 |
配置形态没有固定答案,同一产量可以有几套可行方案。选型时按实际条件给多套备选,比硬套一套标准更稳妥。
核算要用的输入数据清单
把下面这些数据备齐,核算就能一次做对:
| 类别 | 数据 |
|---|---|
| 产量 | 单班 / 单日目标产量,班次安排 |
| 产品 | 品名、单件重量、品类数量 |
| 工艺 | 入料温度、目标中心温度、单批重量 |
| 包装 | 包装形式、料盘规格 |
| 场地 | 可用面积、层高、通道 |
| 公用 | 电源条件、液氮供应、排风与冷却水条件 |
数据齐了,方案才有依据;缺项按经验补,后面容易返工。
常见问题
产能核算一定要先定设备型号吗?
不用,顺序反了。先按产量与工艺需求算出所需能力,再据此选型号。先定型号再凑产量,容易选大或选小。
单台容量选大一点好还是多台小设备好?
看生产结构。品种单一、产量大,选大容量设备效率高;品种多、订单波动大,多台小设备切换灵活。两者在投资、能耗、场地占用上各有取舍,按实际情况定。
余量留多少合适?
没有统一比例。品种单一、计划平稳的产线可少留;品种多、订单波动大的产线要多留。判断依据是换产频率、来料波动幅度与检修安排。
产量增加了能不能加设备?
可以,但要在初期布置上留出扩展空间(场地、供电、供液、排风)。扩建方案在设计阶段一并考虑,比后期改造省事。
把你的单班产量、产品与批量、场地条件发过来,我们按实际需求给产能核算与设备配置备选方案:联系坤凝低温
文中产能核算方法为通用工程做法;设备能力参数引自坤凝液氮速冻设备技术文件,各机型数据以对应技术参数为准。