
Khi xây dây chuyền cấp đông, câu hỏi «cần mấy thiết bị» không thể quyết theo cảm tính. Quá trình tính không phức tạp, điều quan trọng là dữ liệu đầu vào phải đúng: sản lượng, sản phẩm, mẻ, chu kỳ mỗi thiết bị. Bốn mục này xác định thì số lượng thiết bị có căn cứ.
一、Xác định sản lượng mỗi ca và nhịp độ
Trước tiên xác định mục tiêu sản xuất: mỗi ca (hoặc mỗi ngày) cần xử lý bao nhiêu sản phẩm, và nhịp sản xuất là liên tục hay gián đoạn.
| Mục đầu vào | Nguồn | Giải thích |
|---|---|---|
| Sản lượng mỗi ca / mỗi ngày | Kế hoạch sản xuất | Theo nhu cầu công suất, không suy ngược từ năng lực thiết bị hiện có |
| Ca làm việc và thời gian làm việc hiệu quả | Phân ca | Số giờ vận hành thực tế sau khi trừ đổi sản phẩm, vệ sinh, nghỉ |
| Nhịp sản xuất | Cơ cấu sản phẩm | Liên tục (tunnel) hay gián đoạn (tủ) |
Thời gian làm việc hiệu quả phải tính theo thực tế, không phải lấy toàn bộ thời lượng ca. Thời gian đổi sản phẩm và vệ sinh chiếm khá lớn khi có nhiều chủng loại.
二、Xác định sản phẩm và mẻ
Tính công suất phải gắn với sản phẩm cụ thể, vì năng lực xử lý của cùng một thiết bị rất khác nhau giữa các sản phẩm.
- Tên sản phẩm và khối lượng mỗi chiếc;
- Khối lượng mỗi mẻ (lượng nạp vào một thiết bị một mẻ);
- Nhiệt độ đầu vào và nhiệt độ tâm mục tiêu;
- Hình thức bao bì và quy cách khay;
- Cách xếp (số tầng giá, lượng mỗi khay).
Những mục này quyết định «chu kỳ mỗi mẻ» của một thiết bị.
三、Tính chu kỳ của một thiết bị
Chu kỳ của một thiết bị = thời gian nạp + thời gian hạ nhiệt + thời gian dỡ.
| Thành phần | Giải thích |
|---|---|
| Thời gian nạp | Xếp khay, đưa vào, liên quan đến nhân công và kết cấu |
| Thời gian hạ nhiệt | Từ lúc nạp đến khi nhiệt độ tâm đạt, tra thông số công nghệ theo mã sản phẩm và mẻ |
| Thời gian dỡ | Ra liệu, chuyển công đoạn |
Thời gian hạ nhiệt là phần lớn nhất, do năng lực thiết bị và đặc tính sản phẩm cùng quyết định. Khi chọn thiết bị cần xem «với mẻ cho trước có thể hạ nhiệt độ tâm xuống giá trị mục tiêu trong thời gian quy định hay không», chứ không chỉ xem dung tích danh định của thiết bị.
Tủ gián đoạn tính chu kỳ theo mẻ, tunnel liên tục biểu thị năng lực xử lý theo sản lượng đơn vị thời gian (như kg/h), nhịp dây chuyền do tốc độ băng tải và mật độ xếp quyết định, thông số liên quan xem tunnel cấp đông nitơ lỏng.
四、Tính số lượng và dự phòng
Có năng lực mỗi thiết bị thì tính số lượng dễ:
Số lượng cần = Sản lượng mỗi ca ÷ (Khối lượng mỗi mẻ × Số mẻ hoàn thành mỗi ca)
Hoặc với thiết bị liên tục:
Số lượng cần = Sản lượng mỗi ca ÷ (Sản lượng đơn vị thời gian mỗi thiết bị × Thời gian làm việc hiệu quả)
Sau khi tính cần dự phòng, vì ba lý do:
- Chuyển chủng loại: khi sản xuất nhiều chủng loại, đổi sản phẩm và vệ sinh chiếm thời gian vận hành;
- Dao động đỉnh: khi nguyên liệu tập trung hoặc thêm đơn đột xuất, cần năng lực dư;
- Bảo trì: thiếu hụt công suất khi bảo trì thiết bị cần có dự phòng.
Dự phòng bao nhiêu phụ thuộc độ ổn định sản xuất. Dây chuyền ít chủng loại, kế hoạch ổn định có thể dự phòng ít; dây chuyền nhiều chủng loại, đơn hàng dao động cần dự phòng đủ.
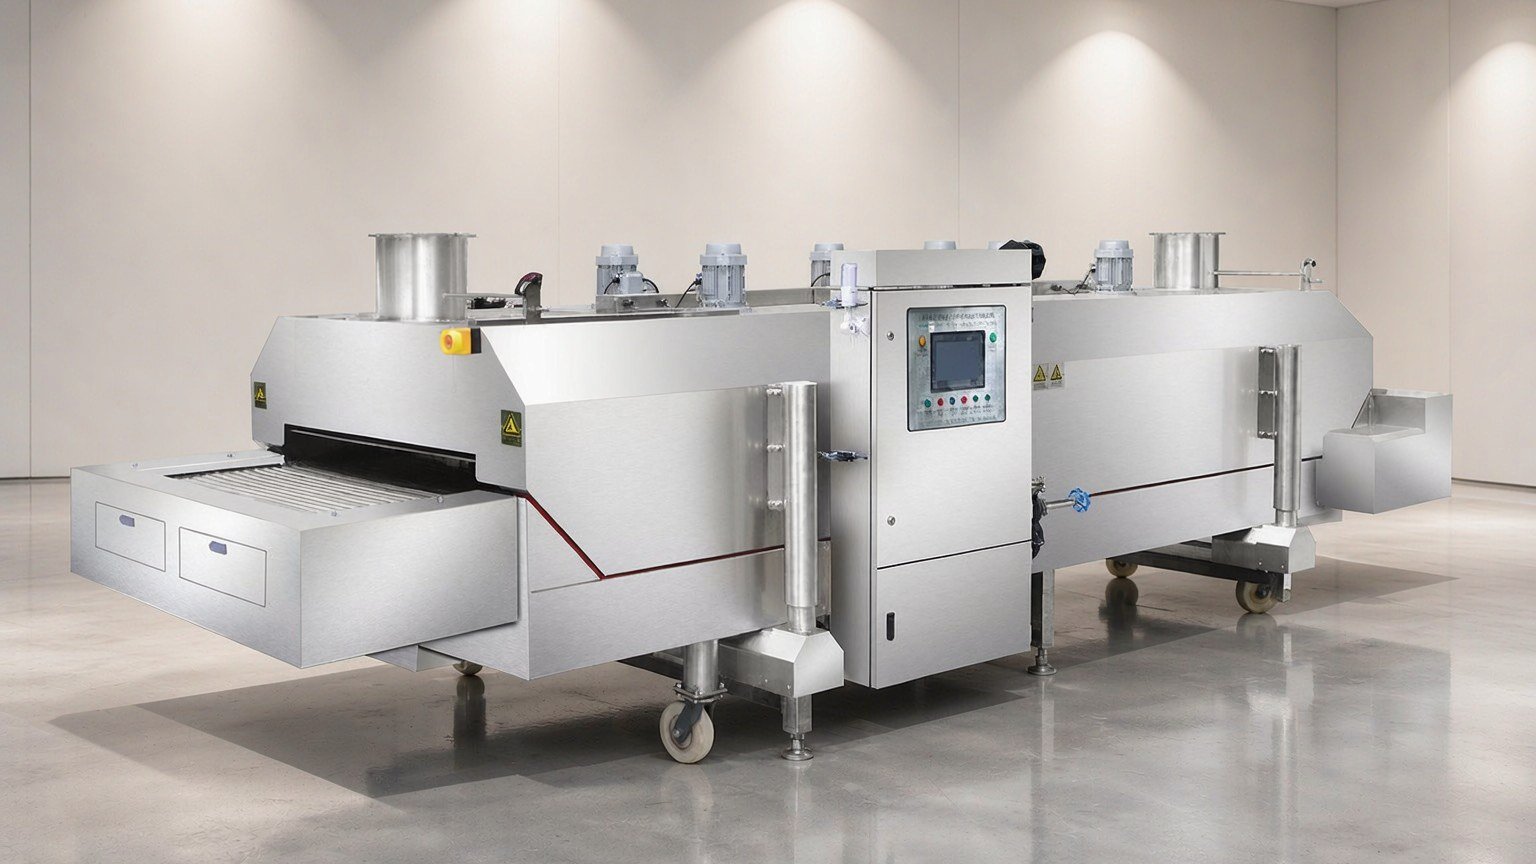
五、Chuyển thành phương án cấu hình
Sau khi xác định số lượng, còn phải quyết hình thức cấu hình:
| Mục quyết định | Lựa chọn | Yếu tố cân nhắc |
|---|---|---|
| Hình thức thiết bị | Tủ / tunnel / kết hợp | Chủng loại, sản lượng, mặt bằng, nhịp |
| Dung tích mỗi thiết bị | Chọn theo mẻ | Khớp khối lượng mỗi mẻ, quá lớn thì tỷ lệ thất thoát nhiệt mỗi mẻ cao, quá nhỏ thì số lượng nhiều |
| Mức tự động hóa | Thủ công / bán tự động / tự động ra vào liệu | Chi phí nhân công, yêu cầu đồng nhất, khả năng đầu tư |
| Cách cấp dịch | Cấp tập trung / cấp theo máy | Số lượng, mặt bằng, điều kiện cung cấp nitơ lỏng |
Hình thức cấu hình không có đáp án cố định, cùng một sản lượng có thể có vài phương án khả thi. Khi chọn nên đưa nhiều phương án theo điều kiện thực tế, ổn hơn là áp một tiêu chuẩn cứng.
Danh mục dữ liệu đầu vào cần cho tính toán
Chuẩn bị đủ những dữ liệu sau thì tính một lần là đúng:
| Loại | Dữ liệu |
|---|---|
| Sản lượng | Sản lượng mục tiêu mỗi ca / mỗi ngày, sắp xếp ca |
| Sản phẩm | Tên, khối lượng mỗi chiếc, số chủng loại |
| Công nghệ | Nhiệt độ đầu vào, nhiệt độ tâm mục tiêu, khối lượng mỗi mẻ |
| Bao bì | Hình thức bao bì, quy cách khay |
| Mặt bằng | Diện tích khả dụng, chiều cao tầng, lối đi |
| Tiện ích | Điều kiện nguồn điện, cung cấp nitơ lỏng, điều kiện hút gió và nước làm mát |
Dữ liệu đủ thì phương án mới có căn cứ; thiếu mục nào bù theo kinh nghiệm thì sau dễ phải làm lại.
Câu hỏi thường gặp
Tính công suất có nhất thiết phải xác định model thiết bị trước không?
Không, thứ tự ngược rồi. Trước tiên tính năng lực cần theo sản lượng và yêu cầu công nghệ, rồi chọn model theo đó. Chọn model trước rồi ghép sản lượng dễ chọn quá lớn hoặc quá nhỏ.
Dung tích mỗi thiết bị nên chọn lớn hơn hay nhiều thiết bị nhỏ hơn?
Tùy cơ cấu sản xuất. Ít chủng loại, sản lượng lớn thì chọn thiết bị dung tích lớn hiệu quả cao; nhiều chủng loại, đơn hàng dao động lớn thì nhiều thiết bị nhỏ chuyển đổi linh hoạt. Hai cách có đánh đổi về đầu tư, năng lượng, diện tích, quyết theo thực tế.
Dự phòng bao nhiêu là phù hợp?
Không có tỷ lệ chung. Dây chuyền ít chủng loại, kế hoạch ổn định có thể dự phòng ít; dây chuyền nhiều chủng loại, đơn hàng dao động lớn cần dự phòng nhiều. Căn cứ là tần suất đổi sản phẩm, biên độ dao động nguyên liệu và lịch bảo trì.
Sản lượng tăng có thể thêm thiết bị không?
Có, nhưng phải chừa không gian mở rộng ngay từ đầu (mặt bằng, nguồn điện, cấp dịch, hút gió). Phương án mở rộng cân nhắc ngay ở giai đoạn thiết kế sẽ đỡ hơn cải tạo sau.
Gửi sản lượng mỗi ca, sản phẩm và mẻ, điều kiện mặt bằng của bạn, chúng tôi đưa phương án tính công suất và cấu hình thiết bị theo nhu cầu thực tế: liên hệ Kunning Cryo
Phương pháp tính công suất trong bài là cách làm kỹ thuật phổ biến; thông số năng lực thiết bị trích từ tài liệu kỹ thuật thiết bị cấp đông nitơ lỏng Kunning Cryo, dữ liệu từng model lấy theo thông số kỹ thuật tương ứng.