
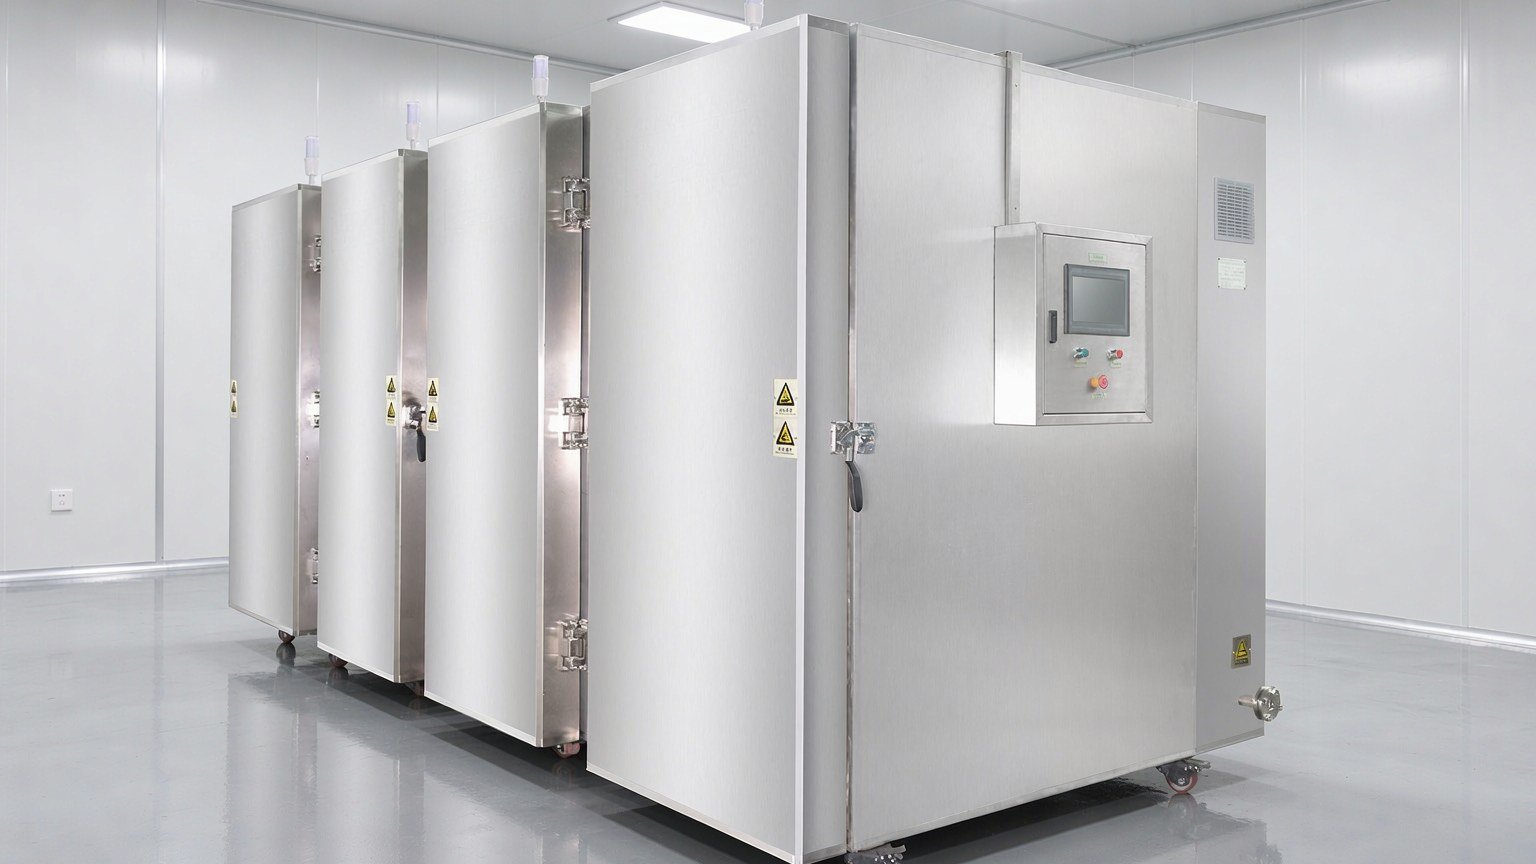
Branche: Fleischverarbeitung | Region: Ostchina | Eingesetztes Modell: DKN-LFC-600 Flüssigstickstoff-Schnellgefrierschrank Kundendaten wurden anonymisiert, die Modellkonfiguration dient als Auswahlempfehlung für vergleichbare Kapazitäten.
I. Anwendungshintergrund
Fleischverarbeitungsbetriebe in Ostchina haben häufig mehr als eine Produktlinie. Gewürztes Fleisch, Fleischbällchen, Hackfleisch und geformte Fleischprodukte laufen parallel, die Spezifikationen richten sich nach den Aufträgen, und während einer Schicht wird mehrmals die Sorte gewechselt. Charakteristisch für solche Werkstätten sind geringe Chargengrößen, hohe Chargendichte und schnelle Umrüstung. Der Gefrierabschnitt liegt zwischen Formgebung und Verpackung – wird zu langsam gefroren, wartet die gesamte Linie.
Auch die Produktformen sind vielfältig. Fleischbällchen und geformte Fleischstücke müssen einzeln gefroren werden, damit sie nach dem Gefrieren trennbar und nicht verklebt sind. Hackfleisch und gewürztes Fleisch laufen meist auf Tabletts und müssen nur durchgefroren sein, doch die Unterschiede nach dem Auftauen sind erheblich: ob sich Scheiben trennen lassen, ob beim Braten Wasser austritt – das wirkt sich direkt auf die nachfolgenden Prozessschritte aus. Fleischprodukte haben einen hohen Wasser- und Fettgehalt und reagieren empfindlicher auf den Gefriervorgang als Fisch und Meeresfrüchte.
II. Prozessherausforderungen
Erstens: viele Sorten – ein einziges Gefrierprofil deckt nicht alles ab. Fleischbällchen und geformte Fleischstücke unterscheiden sich stark in der Dicke. Läuft dieselbe Anlage vormittags mit dünnen Teilen und nachmittags mit dicken Stücken, sind feste Luftmenge und feste Zeit schwer mit beiden in Einklang zu bringen: Die dünnen Teile werden überfroren und die Oberfläche reißt, während die dicken Stücke in der Mitte nicht durchkühlen.
Zweitens: der Bereich der maximalen Eisbildung hat großen Einfluss auf die Zellstruktur. Wasser im Fleisch liegt in zwei Zuständen vor: als freies Wasser und als gebundenes Wasser. Im Bereich von -1℃ auf -5℃ gefriert ein großer Teil des Wassers – dieser Temperaturbereich wird als maximale Eisbildung bezeichnet. Je länger der Aufenthalt, desto gröber wachsen die Eiskristalle, die Muskelfasern werden auseinandergedrückt, die Zellmembranen geschädigt, und beim Auftauen tritt Zellflüssigkeit aus, also Tropfverlust. Am Produkt zeigt sich das als dunklere Farbe, trockene Textur und austretende Flüssigkeit beim Schneiden.
Drittens: kleine Chargen und viele Sorten erschweren die Chargenkonsistenz. Eine Charge umfasst einige zehn bis zwei- oder dreihundert Kilogramm. Verlässt man sich auf manuell notierte Zeiten und Programme, entstehen Abweichungen zwischen den Chargen. Dieselbe Spezifikation fällt zweimal unterschiedlich aus, und nachgelagerte Verpackung sowie Kundenrückmeldungen müssen entsprechend angepasst werden.
III. Lösungskonfiguration
Für dieses Szenario eignet sich der DKN-LFC-600 Flüssigstickstoff-Schnellgefrierschrank. Die wichtigsten Parameter (entnommen den technischen Produktunterlagen):
| Position | Parameter |
|---|---|
| Bezeichnung | Flüssigstickstoff-Schnellgefrierschrank |
| Außenmaße | 2900 × 1700 × 2450 mm |
| Arbeitstemperatur | -150℃ ~ Raumtemperatur |
| Temperaturkontrollgenauigkeit | ±1℃ |
| Temperaturgleichmäßigkeit | ±3℃ |
| Abkühlgeschwindigkeit | nicht unter 20℃/Minute (im Leerlauf) |
| Kapazität | 600 kg/h (je nach Produkt und Verpackungsart unterschiedlich) |
| Gesamtleistung | 5 kW |
| Kältemittel | 5-8 BAR Flüssigstickstoff |
Die Konfigurationslogik stützt sich auf drei Punkte.
Erstens die Abkühlleistung. Die Schranktemperatur wird schnell erreicht, und auch die Oberflächentemperatur des Materials sinkt nach dem Einbringen rasch.
Zweitens Temperaturgleichmäßigkeit und Temperaturkontrollgenauigkeit. Diese beiden Größen bestimmen, ob die Gefrierbedingungen an den einzelnen Punkten im Schrank und zwischen den Chargen ähnlich sind. In einer Werkstatt mit gemischter Produktion ist ein gleichmäßiges Strömungsfeld praktisch wichtiger als der tiefste Temperaturwert selbst.
Drittens die passende Größenordnung. Die oben genannte Kapazität passt bei vielen Sorten und kleinen Chargen genau zu einer Charge pro Schrank und mehreren aufeinanderfolgenden Schränken. Der Flüssigstickstofftank wird vom Betreiber selbst bereitgestellt; Standort und Leitungsführung werden vorab in die Werkstattplanung einbezogen.
IV. Prozesshinweise
Zuerst die Beschickungsart festlegen, dann über das Programm sprechen. Das Material ausbreiten und Luftkanäle freihalten, damit die Kaltluft zirkulieren kann. Dichtes Stapeln wirkt wie viel Beladung, doch tatsächlich liegen Oberfläche und Kern weit auseinander.
Erfahrung in Parameter überführen. Der Schrank arbeitet mit programmierter Temperaturkontrolle. Abkühl- und Haltephasen gängiger Spezifikationen werden als feste Programme gespeichert und bei Sortenwechsel direkt abgerufen, statt auf mündliche Übergabe zu setzen.
Zur Beurteilung des Durchfrierens die richtige Stelle wählen. Für die Probenahme die dickere Stelle wählen; dünne Teile werden bei tiefer Temperatur schnell hart, dicke Teile benötigen längere Verweilzeit – bei gemischter Beladung ist eine Fehleinschätzung leicht möglich.
Schranktüren nach Vorschrift öffnen und schließen. Im Schrank ist die Stickstoffkonzentration hoch; Be- und Entladen, Wartung und Reinigung mit geöffneter Tür folgen demselben Ablauf.
V. Geeignete Anwender und Auswahlhinweise
Der Flüssigstickstoff-Schnellgefrierschrank eignet sich für Szenarien mit einigen hundert Kilogramm pro Charge, häufigen Sortenwechseln und Anforderungen an die Auftauqualität: gewürztes Fleisch, Fleischbällchen, Hackfleisch und geformte Fleischprodukte fallen in diesen Bereich, ebenso kleine Chargen von Fisch- und Meeresfrüchteprodukten sowie einzelne Teigwaren. Bei Entwicklungsmustern und Kleinserienversuchen, wo die Chargengröße schwankt, aber eine hohe Gefriergeschwindigkeit gefordert ist, lässt sich ein Schrank besser einplanen als eine kontinuierliche Anlage.
Ob Schrank oder Tunnelstrecke – drei Punkte geben den Ausschlag. Ob Chargengröße und Chargendichte für einen kontinuierlichen Betrieb ausreichen: Nur wenn Charge auf Charge ohne Unterbrechung läuft, lohnt sich eine Tunnelstrecke. Ob es viele Spezifikationen gibt: Ein Sortenwechsel erfordert das Reinigen des Förderbands und das Anpassen von Parametern – ein Schrank ist flexibler. Ob an beiden Enden der Werkstatt getrennte Be- und Entladepositionen eingerichtet werden können: Lässt sich der Materialfluss nicht trennen, kommt die Kontinuität nicht zur Geltung.
Bei gemischten Sorten, kleinen Chargen und beengten Platzverhältnissen ist ein Schrank geeignet. Bei konzentrierten Spezifikationen und kontinuierlichem Materialfluss kommt eher eine Flüssigstickstoff-Schnellgefriertunnelstrecke der DKN-LFT-Serie in Betracht.
Bei der Auswahl sind zunächst drei Dinge klar zu bestimmen: Materialform und -dicke, angestrebte Kerntemperatur und Chargengröße pro Schicht. Die Betriebsparameter werden für das jeweilige Produkt während der Inbetriebnahme bestätigt; andere Kategorien lassen sich nicht unverändert übernehmen.