
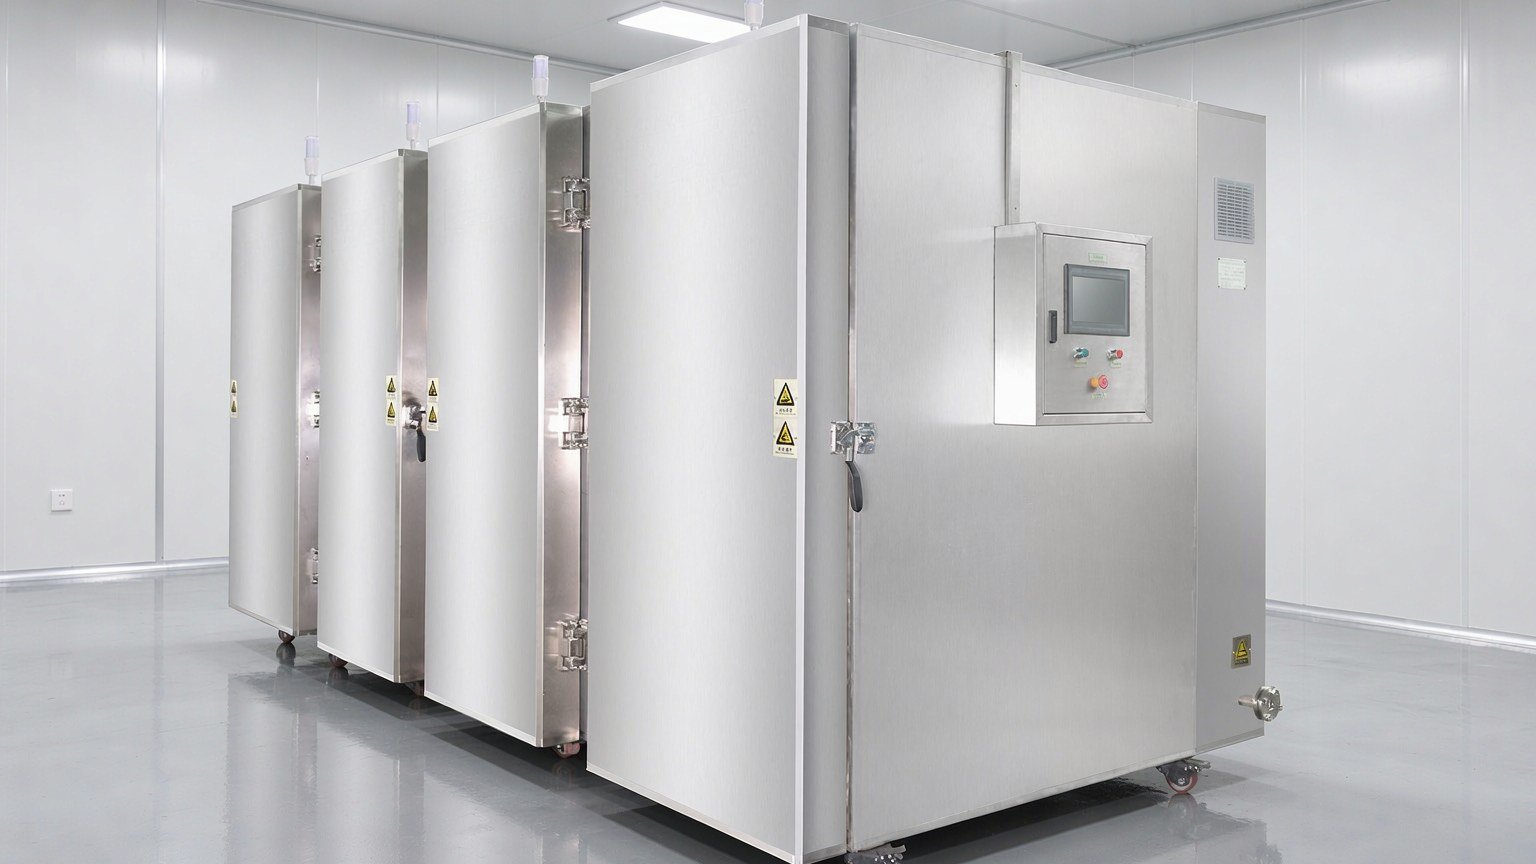
Industria: procesamiento de productos cárnicos | Región: este de China | Modelo equipado: congelador de nitrógeno líquido DKN-LFC-600 La información del cliente ha sido anonimizada; la configuración del modelo es una recomendación de selección para capacidad similar.
I. Antecedentes de aplicación
En las plantas de procesamiento de productos cárnicos del este de China, a menudo hay más de una línea de producción. Carne preparada, albóndigas, carne picada y productos cárnicos moldeados se producen simultáneamente, con especificaciones que siguen los pedidos, y durante un turno se cambia de variedad varias veces. La característica de estos talleres es que el lote individual no es grande, los lotes son frecuentes y los cambios son rápidos; la etapa de congelación rápida está intercalada entre el moldeado y el envasado, y si la congelación es lenta, toda la línea queda esperando.
Las formas del producto también son variadas. Las albóndigas y los trozos de carne moldeados requieren congelación individual, de modo que después de congelarse puedan separarse y no se peguen. La carne picada y la carne preparada generalmente se procesan en bandejas, y basta con que se congelen por completo, pero las diferencias después de la descongelación no son pequeñas: si el corte se desmorona o no, si al freír suelta agua o no, afecta directamente los procesos posteriores. Los productos cárnicos tienen alto contenido de humedad y grasa, y son más sensibles al proceso de congelación que los productos acuáticos.
II. Dificultades del proceso
Primero, hay muchas variedades y un solo conjunto de condiciones de congelación no sirve para todo. Las albóndigas y los trozos de carne moldeados difieren mucho en grosor; el mismo equipo por la mañana procesa piezas delgadas y por la tarde bloques gruesos, y con un caudal de aire y un tiempo fijos es difícil atender ambos extremos: las piezas delgadas se congelan en exceso y se agrietan en la superficie, mientras que la temperatura del centro de las piezas gruesas no baja.
Segundo, el tramo de la zona de máxima formación de cristales de hielo tiene gran influencia sobre la estructura celular. El agua en la carne existe en dos estados: agua libre y agua ligada. En el intervalo en que el material baja de -1℃ a -5℃, el agua se congela en gran cantidad; esta zona de temperatura se denomina zona de máxima formación de cristales de hielo. Cuanto más larga sea la permanencia, más gruesos crecen los cristales de hielo, las fibras musculares se distienden, la membrana celular se daña y al descongelar se produce salida de líquido celular, es decir, pérdida de jugos. Aplicado al producto, esto se traduce en color oscuro, textura seca y exudación de agua al cortar.
Tercero, con lotes pequeños y muchas variedades, es difícil mantener la consistencia entre lotes. Un lote va de unas decenas de kilogramos a doscientos o trescientos kilogramos; si se depende de que las personas recuerden el tiempo y sigan el programa, habrá desviaciones entre lotes. La misma especificación congelada dos veces da resultados diferentes, y el envasado posterior y los comentarios del cliente tienen que ajustarse en consecuencia.
III. Configuración de la solución
Este escenario se adapta al congelador de nitrógeno líquido DKN-LFC-600, cuyos parámetros principales son los siguientes (citados del documento técnico del producto):
| Concepto | Parámetro |
|---|---|
| Nombre | Congelador de nitrógeno líquido |
| Dimensiones externas | 2900 × 1700 × 2450 mm |
| Temperatura de trabajo | -150℃ ~ temperatura ambiente |
| Precisión de control de temperatura | ±1℃ |
| Uniformidad de temperatura | ±3℃ |
| Velocidad de enfriamiento | no inferior a 20℃/minuto (en vacío) |
| Capacidad | 600 kg/h (varía según el producto y la forma de envasado) |
| Potencia total del equipo | 5 kW |
| Refrigerante | nitrógeno líquido a 5-8 BAR |
La lógica de configuración se basa en tres puntos.
Primero, la capacidad de enfriamiento. La temperatura del gabinete desciende rápidamente hasta el valor objetivo, y la temperatura superficial del material también baja rápido después de entrar en el gabinete.
Segundo, la uniformidad de temperatura y la precisión de control. Estos dos aspectos determinan si las condiciones de congelación en cada punto y en cada lote dentro del gabinete son similares; en talleres con producción mixta, la uniformidad del campo de aire es más práctica que el valor bajo de temperatura en sí.
Tercero, la escala es adecuada. Esa capacidad de la tabla anterior, aplicada a muchas variedades y lotes pequeños, corresponde justamente a un lote por gabinete y varios gabinetes consecutivos. El tanque de nitrógeno líquido lo proporciona el usuario; la ubicación y el trazado de tuberías se integran con antelación en la distribución del taller.
IV. Puntos clave del proceso
Primero definir la forma de colocación del material, luego hablar del programa. El material se extiende y se dejan canales de aire para que el aire frío pueda circular. La colocación apilada parece que carga más, pero en la práctica la diferencia entre la superficie y el centro es grande.
Convertir la experiencia en parámetros. El gabinete utiliza control de temperatura programable; los tramos de enfriamiento y mantenimiento de las especificaciones habituales se guardan como programas fijos, y al cambiar de variedad se invocan directamente, sin depender de la transmisión verbal.
Para juzgar si está completamente congelado hay que elegir bien el punto de muestreo. La muestra se toma en la posición de mayor grosor; las piezas delgadas se endurecen rápidamente a baja temperatura, las piezas gruesas necesitan más tiempo de permanencia, y la mezcla facilita una evaluación errónea.
La apertura y cierre de la puerta del gabinete sigue el procedimiento establecido. La concentración de nitrógeno dentro del gabinete es alta; las operaciones de apertura como entrada y salida de material, mantenimiento y limpieza se ejecutan según el mismo conjunto de procedimientos.
V. Aplicaciones y recomendaciones de selección
El congelador de nitrógeno líquido es adecuado para escenarios con lotes individuales de varios cientos de kilogramos, cambios frecuentes de variedad y requisitos de calidad tras la descongelación: carne preparada, albóndigas, carne picada y productos cárnicos moldeados entran en este rango, y también se ve comúnmente en productos acuáticos congelados en lotes pequeños y productos individuales de panadería. En situaciones como desarrollo de muestras y producción de prueba en lotes pequeños, donde el volumen es inestable pero se requiere velocidad de congelación, el tipo gabinete es más fácil de organizar que el tipo continuo.
Para decidir entre tipo gabinete o línea de túnel, hay que ver tres puntos. Si el lote individual y la densidad de lotes son suficientes para la continuidad, con un lote tras otro sin parar en el medio, entonces la línea de túnel es rentable; si hay muchas especificaciones, y cambiar de material requiere limpiar la cinta de malla y ajustar parámetros, el tipo gabinete es más flexible; si los dos extremos del taller pueden tener puestos de entrada y salida separados, y el flujo no se puede desplegar, la continuidad no se puede aprovechar.
Con variedades mixtas, lotes pequeños y espacio reducido, el tipo gabinete es adecuado. Con especificaciones concentradas y flujo continuo de material, entonces se considera la línea de túnel de congelación con nitrógeno líquido serie DKN-LFT.
Para la selección, primero hay que definir claramente tres cosas: la forma y el grosor del material, la temperatura objetivo del centro y el volumen por turno. Los parámetros de operación se confirman durante la puesta en marcha según el producto real; no se pueden copiar de otras categorías.