
Приемка после завершения монтажа оборудования — это не «включилось, значит, всё в порядке». Ключевой показатель скороморозильного оборудования — способность при заданной партии довести температуру в центре продукта до целевого значения, поэтому приемку следует строить вокруг процесса охлаждения. Весь процесс состоит из трех этапов: без нагрузки, под нагрузкой, проверка по кривой.
一、Пробный пуск без нагрузки
Цель — убедиться в правильности монтажа и электрических подключений, нормальной работе механической части. Пункты проверки:
| Пункт проверки | Содержание | Критерий |
|---|---|---|
| Электрика | Соответствие шильдика и питающей сети, надежность заземления | Отсутствие аномального нагрева, отсутствие запаха |
| Направление вращения | Правильность направления вращения вентиляторов, насосов | Соответствие обозначенному направлению |
| Рабочий ток | Ток холостого хода электродвигателей | В пределах номинала |
| Вибрация и шум | Наличие аномальной вибрации, посторонних звуков | Ровная работа, отсутствие периодических ударов |
| Управление | Работа терморегулирования, сигнализации, блокировок | Нормальная работа, корректные сигналы |
| Теплоизоляция | Прилегание уплотнений дверей, наличие конденсата и инея | Отсутствие заметных утечек холода |
Если на этапе без нагрузки обнаружено неплотное прилегание уплотнений дверей или посторонний шум вентилятора, необходимо сначала устранить это, а затем переходить к этапу под нагрузкой, иначе это затруднит последующую оценку.
第二步:Пробный пуск под нагрузкой
Пробный пуск проводится с фактическим продуктом заказчика, фактической упаковкой и фактическим способом загрузки — это наиболее показательный этап.
Перед пробным пуском необходимо确认: наименование продукта, масса нетто одной партии, температура на входе, целевая температура в центре, способ загрузки (количество ярусов стеллажа, масса на каждый лоток), способ подачи жидкости и заданная температура. Эти параметры являются базовой линией для последующего производства.
Записываемые параметры:
- Температура на входе и целевая температура в центре;
- Время охлаждения от запуска до достижения целевой температуры в центре;
- Расход жидкого азота за данную партию (по показаниям прибора);
- Рабочие параметры (давление или расход подачи жидкости, заданная температура);
- Внешний вид и состояние заморозки продукта (наличие трещин, усушки, слипания).
第三步:Кривая охлаждения и температура в центре
Критерий приемки — не «выглядит замороженным», а достижение температурой в центре целевого значения за заданное время при соответствии кривой требованиям технологии.
| Пункт проверки | Метод | Пояснение |
|---|---|---|
| Температура в центре | Датчик вводится в геометрический центр продукта, выбирается более крупный кусок | Определение действительной проморозки |
| Кривая охлаждения | Запись изменения температуры во времени | Оценка времени прохождения зоны кристаллообразования |
| Температура поверхности | Датчик на поверхности | Выявление трещин от переохлаждения |
| Повторяемость | Три партии подряд с одинаковыми параметрами | Оценка стабильности между партиями |
Почему кривая важна: качество заморозки зависит от скорости прохождения материалом зоны кристаллообразования. Чем быстрее охлаждение, тем мельче кристаллы и тем меньше повреждений клеток и тканей. Это напрямую связано с влагоудержанием и вкусом после размораживания; соответствующие принципы изложены в разделе Кривая заморозки и зона кристаллообразования.
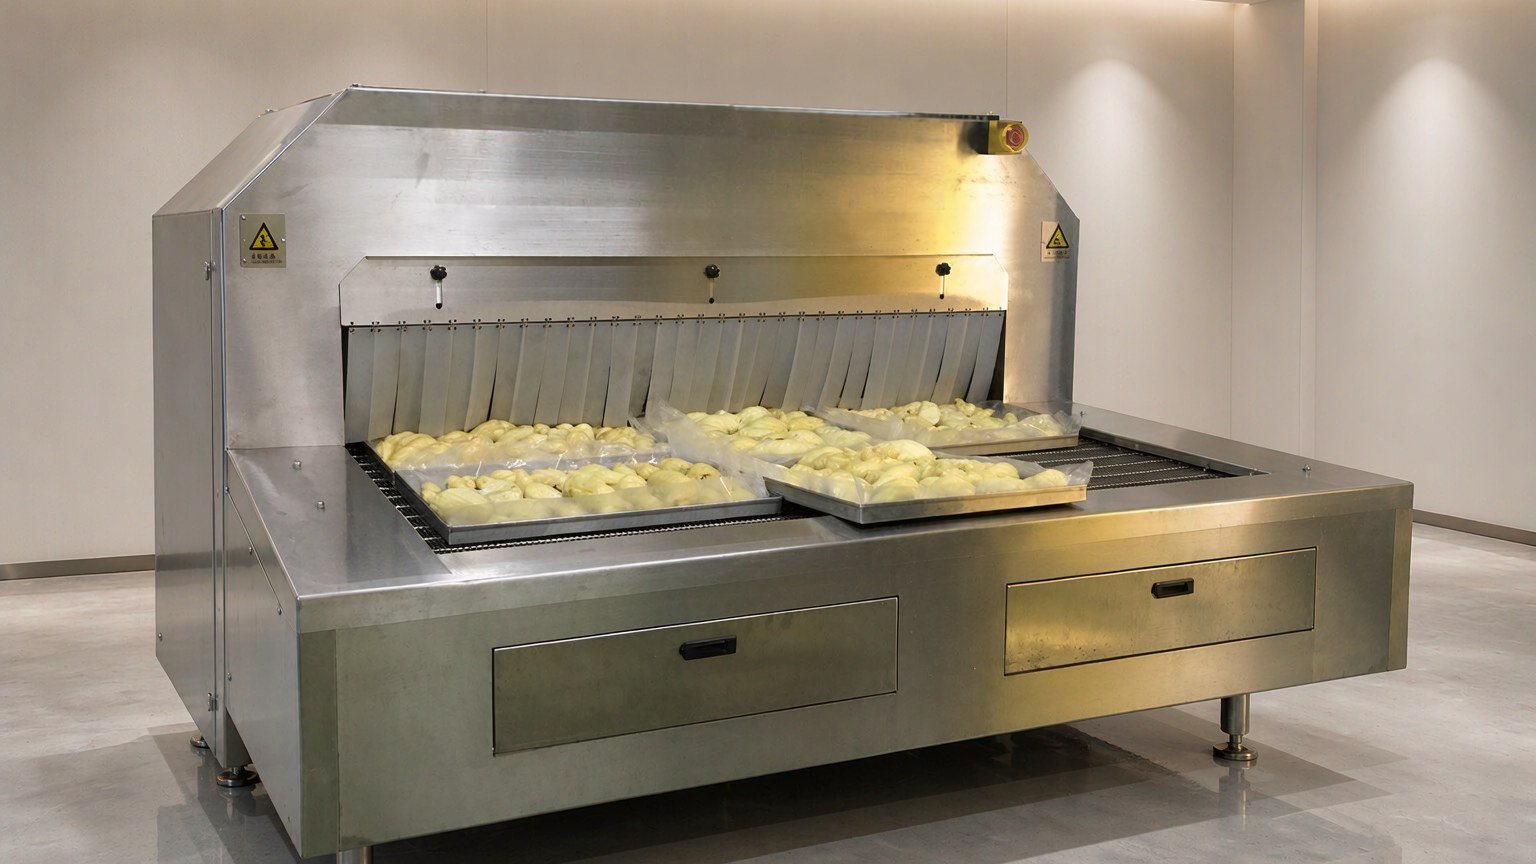
Типичные направления настройки при неудовлетворительных результатах пробного пуска
| Явление | Возможная причина | Направление настройки |
|---|---|---|
| Длительное время достижения температуры в центре | Слишком плотная загрузка, недостаточный воздушный поток, недостаточная подача жидкости | Скорректировать расстояние между лотками, увеличить расход воздуха, проверить расход жидкости |
| Переохлаждение поверхности, трещины | Локальная концентрация подачи жидкости, слишком резкое охлаждение на начальном участке | Скорректировать распределитель и ритм подачи жидкости |
| Повышенный расход на партию | Неплотное прилегание уплотнений дверей, увлажнение теплоизоляции, малая загрузка при относительно больших потерях тепла | Проверить герметичность и теплоизоляцию, провести повторную тарировку при полной загрузке |
| Большой разброс между партиями | Неравномерная загрузка, нестабильная температура на входе | Регламентировать загрузку и предшествующие операции |
После настройки проводится еще один цикл из трех партий; приемка считается пройденной только после стабилизации результатов.
Документы приемки и сохранение базовой линии
После прохождения приемки следующие документы сохраняются как базовая линия для сравнения при последующем производстве:
- Протокол пробного пуска (параметры и результаты);
- График кривой охлаждения;
- Удельный расход жидкого азота за данную партию;
- Описание способа загрузки и фотографии;
- Участники и дата.
При наличии базовой линии в случае отклонений удельного расхода или времени охлаждения можно определить, связаны ли они с оборудованием или с изменением технологии. О методах учета удельного расхода см. Как измерять расход жидкого азота и энергозатраты на заморозку; о других вопросах на месте на этапах пусконаладки и эксплуатации см. Морская упаковка и подготовка к монтажу скороморозильного оборудования на месте.
Часто задаваемые вопросы
Обязательно ли использовать продукт заказчика при приемке?
Рекомендуется. Различные продукты существенно различаются по влажности, форме, упаковке и начальной температуре; результаты пробного пуска на другом материале или заменителе нельзя напрямую переносить на серийное производство. При наличии сложностей можно сначала провести предварительную проверку на аналогичном материале, а перед серийным производством дополнительно провести проверку на фактическом продукте.
Как правильно измерить температуру в центре?
Датчик вводится в геометрический центр продукта, выбирается наиболее крупный и толстый кусок из всей партии; датчик должен быть введен до упора, не располагаясь вблизи поверхности. В одной партии измеряется не менее двух кусков, берется худшее показание.
Сколько партий под нагрузкой считается достаточным для прохождения?
Как правило, три партии подряд с одинаковыми параметрами; приемка считается пройденной при стабильности времени достижения температуры в центре и удельного расхода между партиями. Данные одной партии могут служить только справочной информацией.
Считается ли нормальным расход жидкого азота на этапе пробного пуска?
Расход на предварительное охлаждение трубопроводов и первый цикл пусконаладки будет выше, чем при нормальном производстве; эту часть следует отдельно отмечать при записи и не включать в базовую линию удельного расхода по продукту.
Пункты приемки и протокол пробного пуска после поставки оборудования могут быть предоставлены в соответствии с моделью и продуктом; направьте нам ваш продукт, объем партии и целевую температуру в центре, и мы предложим соответствующую схему пробного пуска: Связаться с Kunning Cryo
Приведенные в статье методы приемки и критерии являются общепринятой инженерной практикой в данной отрасли и могут быть дополнены в соответствии с требованиями проекта; связь между качеством заморозки и зоной кристаллообразования основана на общеотраслевых принципах, параметры оборудования определяются техническими характеристиками соответствующей модели.