
La aceptación tras la instalación del equipo no consiste en «si enciende, ya está bien». El indicador central de un equipo de congelación rápida es si puede reducir la temperatura del centro del producto hasta el valor objetivo bajo un lote dado, por lo que la aceptación debe diseñarse en torno al proceso de enfriamiento. Todo el proceso se divide en tres pasos: vacío, plena carga y verificación de curva.
一、Prueba en vacío
El objetivo es confirmar que la instalación del equipo y el cableado eléctrico son correctos, y que la parte mecánica funciona con normalidad. Ítems de inspección:
| Ítem de inspección | Contenido | Criterio |
|---|---|---|
| Eléctrico | Placa de características coherente con la alimentación en sitio, puesta a tierra confiable | Sin calentamiento anómalo, sin olores extraños |
| Sentido de giro | Sentido de giro correcto de ventiladores y bombas | Coherente con la dirección indicada |
| Corriente de operación | Corriente en vacío de cada motor | Dentro del rango nominal |
| Vibración y ruido | Existencia de vibración o ruidos anómalos | Estable, sin impactos periódicos |
| Control | Acciones de control de temperatura, alarma y enclavamiento | Accionamiento normal, señales correctas |
| Aislamiento | Ajuste del sellado de puertas, presencia de condensación o escarcha | Sin fugas de frío evidentes |
Si en la etapa de vacío se detecta sellado deficiente de puertas o ruidos anómalos en ventiladores, debe resolverse antes de pasar a plena carga; de lo contrario, interferirá con los juicios posteriores.
第二步:Prueba a plena carga
Se realiza la prueba con el producto real del cliente, el embalaje real y el modo de carga real; este es un paso representativo.
A confirmar antes de la prueba: nombre del producto, peso neto por lote, temperatura de entrada, temperatura objetivo del centro, modo de carga (número de niveles del bastidor, cantidad por bandeja), modo de suministro de líquido y temperatura configurada. Estos parámetros constituyen la línea base para la producción posterior.
Ítems a registrar:
- Temperatura de entrada y temperatura objetivo del centro;
- Tiempo de enfriamiento desde el arranque hasta alcanzar el objetivo en el centro;
- Consumo de nitrógeno líquido de este lote (lectura de instrumento);
- Parámetros de operación (presión o caudal de suministro de líquido, temperatura configurada);
- Aspecto del producto y estado de congelación (presencia de fisuras, merma por deshidratación, adherencia).
第三步:Curva de enfriamiento y temperatura del centro
El criterio de aceptación no es «parece que está congelado», sino que la temperatura del centro descienda hasta el valor objetivo dentro del tiempo establecido y que la curva cumpla los requisitos del proceso.
| Ítem de verificación | Método | Descripción |
|---|---|---|
| Temperatura del centro | Sonda insertada en el centro geométrico del producto, tomando la pieza de mayor tamaño | Determinar si está realmente congelado hasta el centro |
| Curva de enfriamiento | Registro de la variación de temperatura con el tiempo | Observar el tiempo de paso por la banda de formación de cristales de hielo |
| Temperatura superficial | Sonda superficial | Observar si hay fisuras por sobrecongelación |
| Repetibilidad | Tres lotes consecutivos con los mismos parámetros | Observar si hay estabilidad entre lotes |
Por qué es importante la curva: la calidad de la congelación depende de la velocidad con que el material atraviesa la banda de formación de cristales de hielo. Cuanto más rápido el enfriamiento, más pequeños los cristales de hielo y menor el daño a células y tejidos. Esto se relaciona directamente con la retención de agua y la textura tras la descongelación; el principio correspondiente se encuentra en Curva de congelación y banda de formación de cristales de hielo.
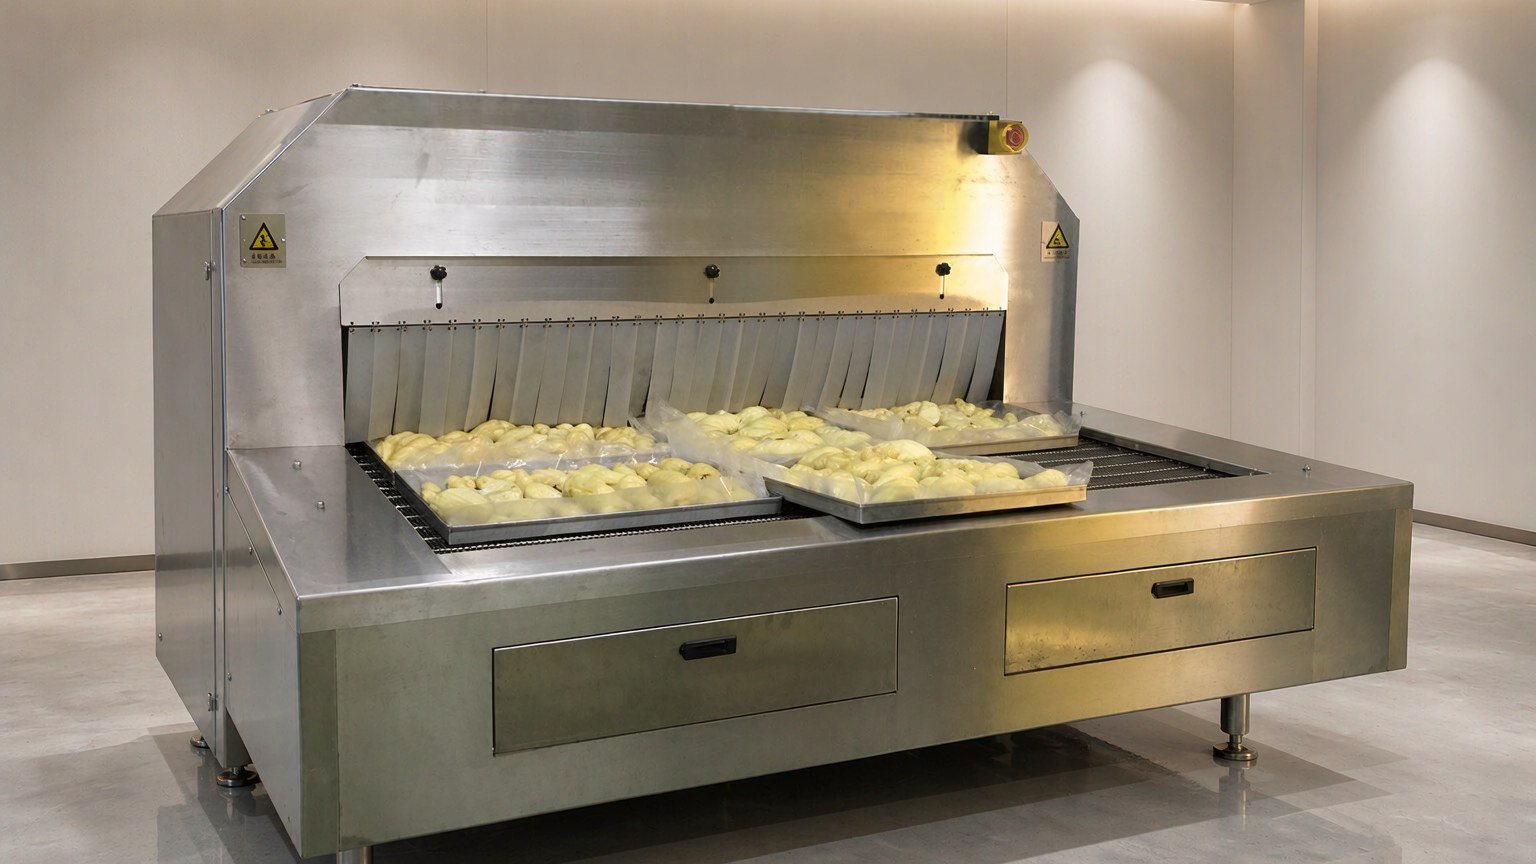
Direcciones de ajuste comunes cuando la prueba no cumple
| Fenómeno | Posible causa | Dirección de ajuste |
|---|---|---|
| Tiempo excesivo para alcanzar el objetivo en el centro | Carga demasiado densa, flujo de aire insuficiente, suministro de líquido bajo | Ajustar separación entre bandejas, aumentar caudal de aire, verificar suministro de líquido |
| Sobrecongelación superficial, fisuras | Suministro de líquido concentrado en zonas localizadas, enfriamiento demasiado brusco en la etapa inicial | Ajustar el dispersor y el ritmo de suministro de líquido |
| Consumo elevado por lote | Sellado de puertas deficiente, aislamiento húmedo, carga reducida con mayor pérdida relativa de calor | Verificar sellado y aislamiento, recalibrar con prueba a plena carga |
| Gran variación entre lotes | Carga desigual, temperatura de entrada inestable | Normalizar la carga y los procesos previos |
Tras el ajuste, realizar otra ronda de verificación con tres lotes; solo cuando sea estable se considera aprobada la aceptación.
Documentos de aceptación y conservación de la línea base
Una vez aprobada la aceptación, conservar los siguientes ítems como documentos que sirvan de línea base de comparación para la producción posterior:
- Tabla de registro de la prueba (parámetros y resultados);
- Gráfico de la curva de enfriamiento;
- Consumo unitario de nitrógeno líquido de este lote;
- Descripción y fotografías del modo de carga;
- Personal participante y fecha.
Con la línea base, cuando posteriormente aparezcan anomalías en el consumo unitario o en el tiempo de enfriamiento, se podrá determinar si se trata de un problema del equipo o de un cambio en el proceso. Sobre cómo registrar el consumo unitario, véase Cómo medir el consumo de nitrógeno líquido y la energía de congelación; sobre otros asuntos en sitio durante las etapas de puesta en marcha y operación, véase Preparación de embalaje marítimo e instalación en sitio de equipos de congelación rápida.
Preguntas frecuentes
¿Es obligatorio usar el producto del propio cliente en la aceptación?
Se recomienda hacerlo. Productos diferentes varían mucho en contenido de agua, forma, embalaje y temperatura inicial; probar con otros materiales o sustitutos no permite trasladar directamente los resultados a la producción en serie. Si existen dificultades reales, puede hacerse primero una verificación preliminar con materiales similares y complementar con una verificación con el producto real antes de la producción en serie.
¿Cómo medir con precisión la temperatura del centro?
Insertar la sonda en el centro geométrico del producto, tomando la pieza de mayor tamaño y grosor del lote completo; la sonda debe insertarse hasta la posición correcta, evitando acercarse a la superficie. En un mismo lote, medir al menos dos piezas y tomar la lectura más desfavorable.
¿Cuántos lotes se necesitan para considerar aprobada la prueba a plena carga?
Generalmente se realizan tres lotes consecutivos con los mismos parámetros; solo cuando el tiempo para alcanzar el objetivo en el centro y el consumo unitario sean estables entre lotes se considera aprobada la verificación. Los datos de un solo lote solo sirven como referencia.
¿El consumo de nitrógeno líquido durante la etapa de prueba se considera normal?
El consumo durante el preenfriamiento de tuberías y la primera ronda de ajuste será superior al de la producción normal; esta parte debe marcarse por separado en el registro y no mezclarse en la línea base de consumo unitario del producto.
Los ítems de aceptación y la tabla de registro de prueba tras la llegada del equipo pueden proporcionarse según el modelo y el producto; envíenos su producto, el tamaño del lote y la temperatura objetivo del centro, y le daremos el plan de prueba correspondiente: Contactar a Kunning Cryo
Los métodos de aceptación y criterios del texto son prácticas de ingeniería generales del sector y pueden complementarse según los requisitos del proyecto; la relación entre la calidad de congelación y la banda de formación de cristales de hielo se cita de principios generales del sector, y los parámetros del equipo se rigen por las especificaciones técnicas del modelo correspondiente.