
设备安装完成后的验收,不是「能开机就算好」。速冻设备的核心指标是能不能在给定批量下把产品中心温度降到目标值,所以验收要围绕降温过程来设计。整个过程分三步走:空载、满载、曲线验证。
一、空载试运行
目的是确认设备安装与电气接线正确,机械部分运转正常。检查项:
| 检查项 | 内容 | 判据 |
|---|---|---|
| 电气 | 铭牌与现场电源一致,接地可靠 | 无异常发热、无异味 |
| 转向 | 风机、泵类转向正确 | 与标示方向一致 |
| 运行电流 | 各电机空载电流 | 在额定范围内 |
| 振动与噪音 | 有无异常振动、异响 | 平稳,无周期性撞击 |
| 控制 | 温控、报警、联锁动作 | 动作正常,信号正确 |
| 保温 | 门封贴合、有无结露结霜 | 无明显漏冷 |
空载阶段如果发现门封不严或风机异响,要先处理完再进入满载,否则会干扰后续判断。
第二步:满载试机
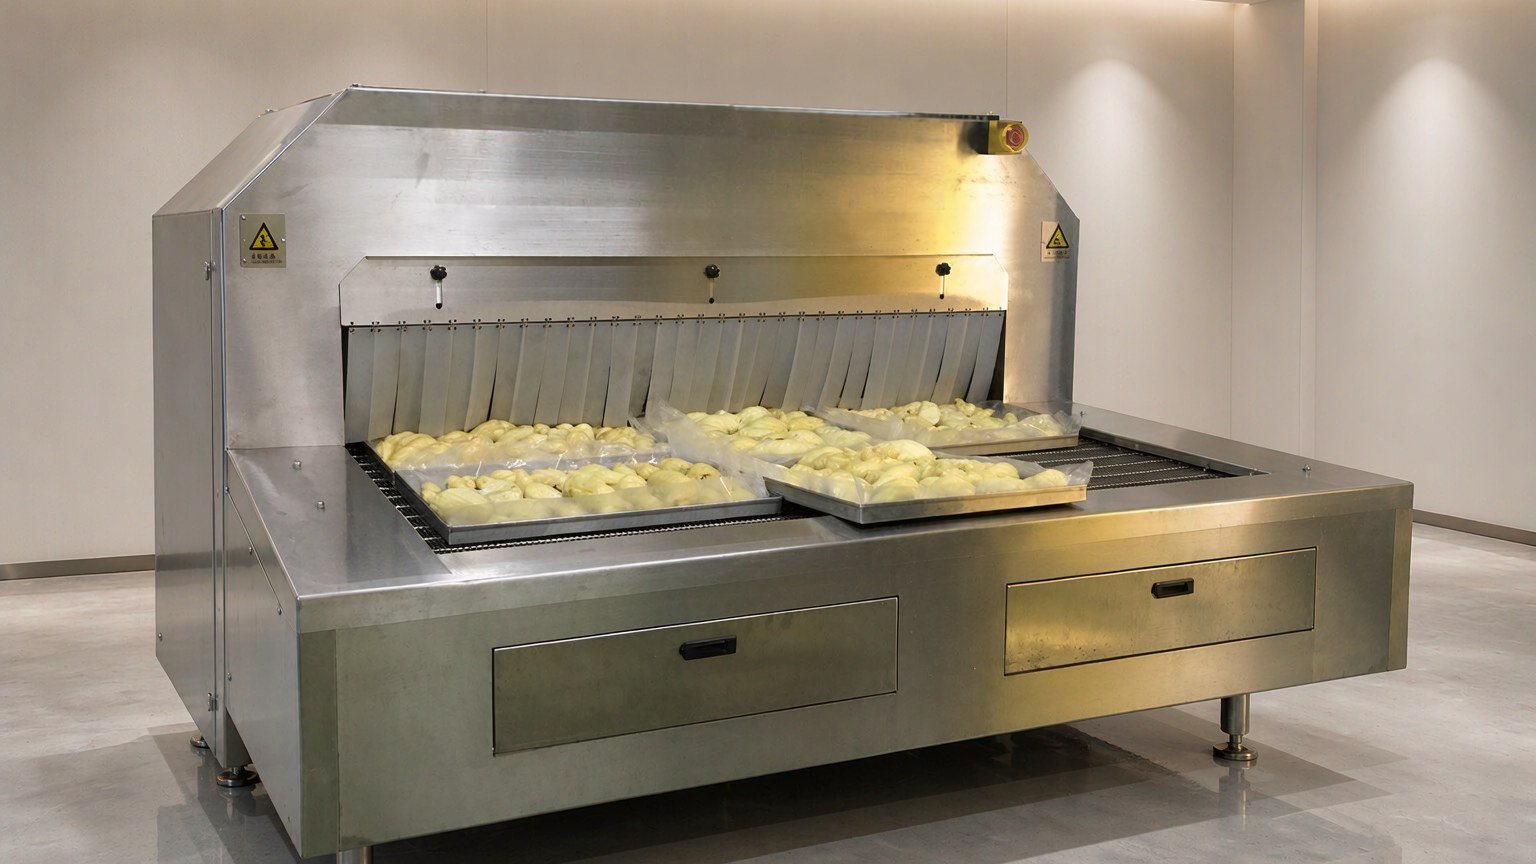
用客户的实际产品、实际包装、实际装载方式做试机,这是有代表性的一步。
试机前要确认:产品品名、单批净重、入料温度、目标中心温度、装载方式(料架层数、每盘装量)、给液方式与设定温度。这些参数就是后续生产的基线。
记录项:
- 入料温度与目标中心温度;
- 从启动到中心达标的降温时间;
- 本批液氮用量(读表);
- 运行参数(给液压力或流量、设定温度);
- 产品外观与冻结状态(有无开裂、干耗、粘连)。
第三步:降温曲线与中心温度
验收的判据不是「看起来冻住了」,而是中心温度在规定时间内降到目标值,且曲线符合工艺要求。
| 验证项 | 做法 | 说明 |
|---|---|---|
| 中心温度 | 探头插入产品几何中心,取较大块 | 判断是否真正冻透 |
| 降温曲线 | 记录温度随时间变化 | 看通过冰晶生成带的时间 |
| 表面温度 | 表面探头 | 看有无过冻导致的开裂 |
| 重复性 | 同参数连做三批 | 看批间是否稳定 |
曲线为什么重要:冻结品质取决于物料通过冰晶生成带的速度。降温越快,冰晶越小,对细胞与组织的损伤越小。这一点与保水、解冻后口感直接相关,相关原理见冻结曲线与冰晶生成带。
试机不合格时常见的调整方向
| 现象 | 可能原因 | 调整方向 |
|---|---|---|
| 中心到点时间偏长 | 装载过密、风场不足、给液偏少 | 调整料盘间距、提高风量、核给液量 |
| 表面过冻、开裂 | 给液集中在局部、前段降温过猛 | 调整分散器与给液节奏 |
| 单批消耗偏高 | 门封不严、保温受潮、装载偏少相对漏热大 | 查密封与保温,按满载试机重标 |
| 批间波动大 | 装载不均、入料温度不稳 | 规范装载与前置工序 |
调整后再做一轮三批验证,稳定后才算验收通过。
验收文件与基线留存
验收通过后,把下面几项存成文件,作为后续生产的对照基线:
- 试机记录表(参数与结果);
- 降温曲线图;
- 本批液氮单耗;
- 装载方式说明与照片;
- 参与人员与日期。
有了基线,后续单耗或降温时间出现异常时,才能判断是设备问题还是工艺变化。单耗记录的做法,见液氮消耗与冻结能耗怎么计量;调试与运行阶段的其他现场事项,见速冻设备海运包装与现场安装准备。
常见问题
验收一定要用客户自己的产品吗?
建议用。不同产品的含水量、形状、包装、初始温度差别很大,用别的物料或替代品试机,结果不能直接搬到量产。确有困难时可先用同类物料做初验,量产前补一次实际产品验证。
中心温度怎么测才准?
探头插入产品几何中心,取整批中较大、较厚的一块;探头要插到位,避免贴近表面。同一批至少测两块取较差的读数。
满载试机做几批才算通过?
一般按同参数连做三批,批间中心到点时间与单耗稳定,才算验证通过。单批数据只能作为参考。
试机阶段的液氮消耗算不算正常?
管路预冷和首轮调试的消耗会高于正常生产,这部分在记录时单独标注,不要混进产品单耗基线。
设备到货后的验收项目与试机记录表,可以按机型与产品提供;把你的产品、批量与目标中心温度发过来,我们给出对应的试机方案:联系坤凝低温
文中验收方法与判据为本行业通用工程实践,可按项目要求补充;冻结品质与冰晶生成带的关系引自行业通用原理,设备参数以对应机型技术参数为准。