
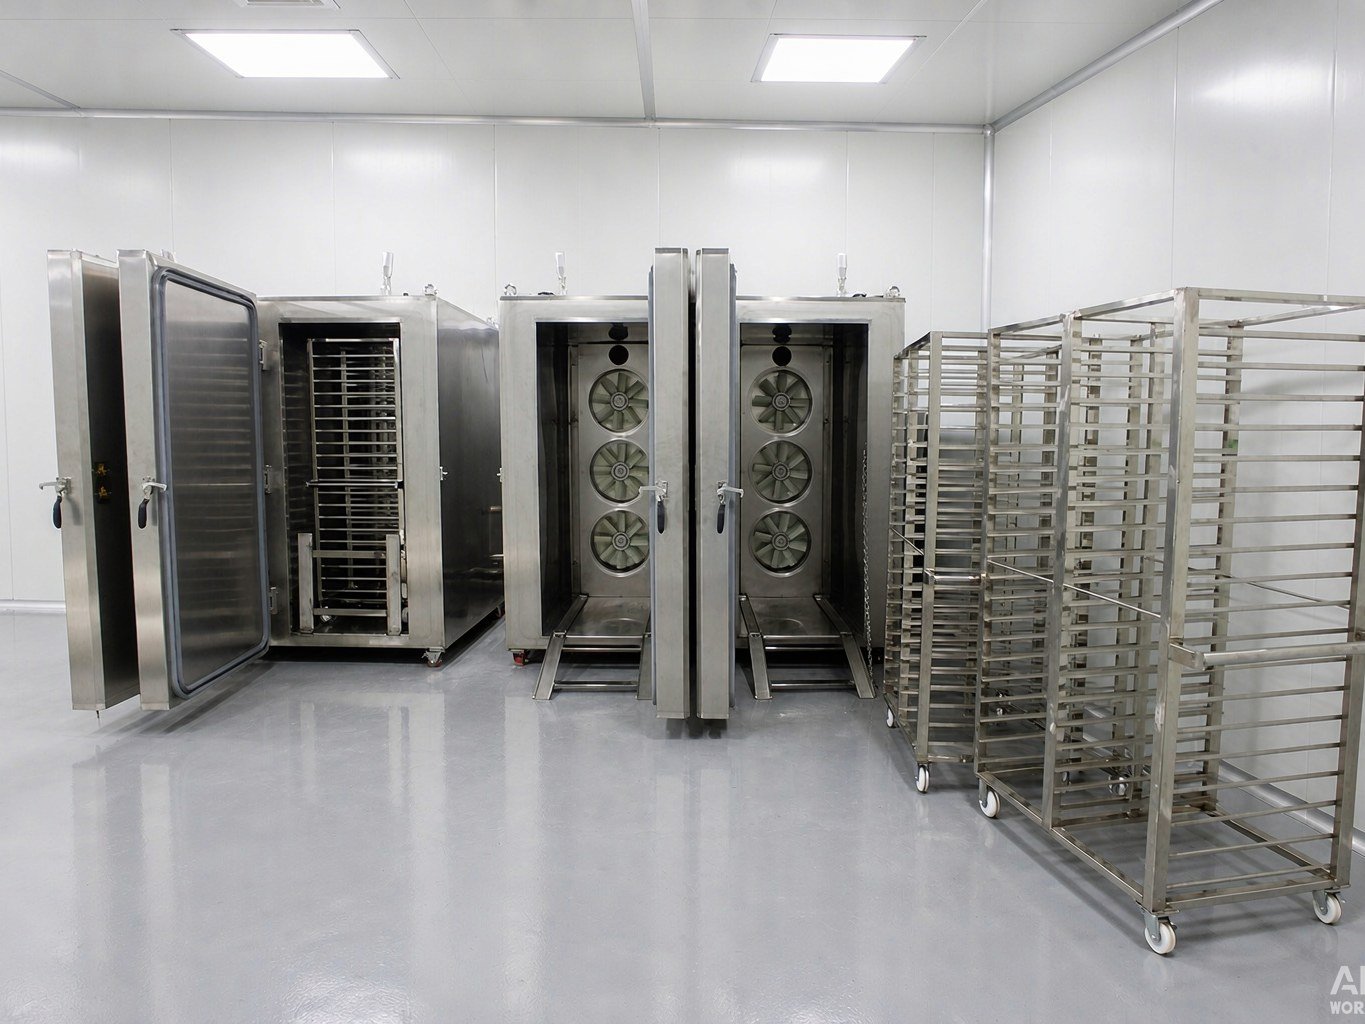
Продукция предприятия по переработке фруктов, овощей и фруктовых напитков в Восточном Китае — это главным образом клубнеплоды, ягоды и фруктовые напитки из плодовой массы. Участок шоковой заморозки должен сохранять цвет и текстуру после размораживания, при этом заказы отправляются в несколько экспортных направлений, и три вопроса — электропитание, упаковка и нестандартные размеры — необходимо прояснить уже на этапе проектирования. При сопоставимой производительности доступная модель — азотный шкаф DKN-LFC-600: шкафная конструкция, рабочая температура -150℃~室温, точность контроля температуры ±1℃, равномерность температуры ±3℃, скорость снижения температуры не ниже 20℃/мин без загрузки, производительность 600 kg/h (различается в зависимости от продукта и способа упаковки), мощность 5 kW, хладагент 5-8 BAR жидкий азот. Ниже разберём по этим трём линиям, что можно определить заранее, а что необходимо подтверждать по заказу.
一、应用背景
Формы продукции при переработке фруктов, овощей и напитков довольно разнообразны: клубнеплоды вроде картофеля и моркови замораживаются после нарезки кубиками или ломтиками; ягоды замораживаются целиком — кожица тонкая, влажность высокая; фруктовая масса и напитки чаще всего поступают в пакетах, коробках или бочках и на момент заморозки уже не являются сыпучим продуктом. Общее для всех — чувствительность к скорости замораживания: при медленной заморозке ягоды размягчаются и выделяют сок, фруктовая масса расслаивается, клубнеплоды после размораживания становятся рыхлыми.
Заказы таких предприятий обычно не сосредоточены на одном рынке — один цех может одновременно работать на внутренний рынок и на экспорт, партии переключаются еженедельно. Экспортные заказы добавляют ещё один уровень ограничений: напряжение и частота электросети в месте назначения различаются, формы упаковки продукции различаются, а размеры дверных проёмов и грузовых лифтов на некоторых заводах ограничены, и оборудование не всегда может быть установлено в стандартных габаритах.
二、工艺难点
Сначала определяется электропитание — тогда проще подбирать модель. Электроснабжение экспортного оборудования не покрывается одним универсальным подходом для внутреннего рынка: напряжение и частота в разных местах назначения различаются, и подбор цепей управления и электрических компонентов должен следовать за этим. Если этот вопрос отложить до размещения заказа, часто приходится переделывать конфигурацию.
Форма упаковки напрямую снижает производительность. Показатель 600 kg/h получен для определённого продукта и способа упаковки. Целые ягоды, разложенные в один слой на лотки, и пакеты с фруктовой массой, уложенные штабелем на лотки, — эти два способа загрузки в одном и том же внутреннем объёме шкафа дают разную загрузку и разную площадь теплообмена, фактическая часовая производительность будет отличаться. Для насыпного, однослойного и штабелированного способов такт необходимо проверять отдельно.
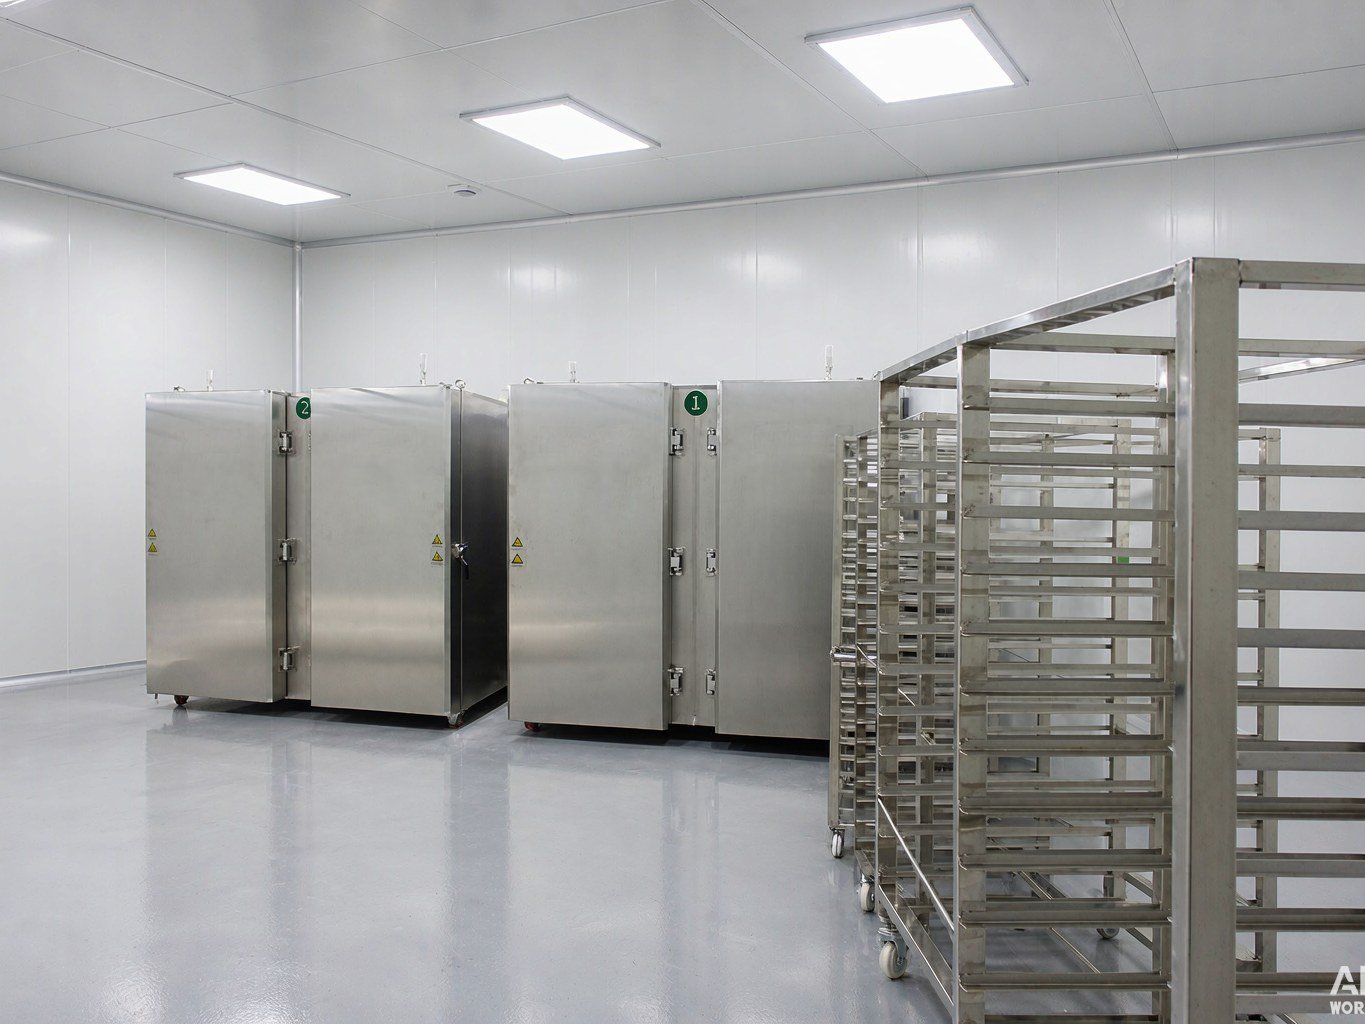
Нестандартные размеры должны соответствовать цеху. Стандартные габариты — 2900 × 1700 × 2450 mm, большинство цехов их вмещают. Но дверные проёмы старых цехов, размеры грузовых лифтов и расположение трубопроводов в верхней части холодильной камеры часто препятствуют установке — можно ли завести оборудование целиком, нужно ли разделять на части, сколько места останется для открывания дверей и оборота тележек после установки — всё это необходимо проверить по планировке на этапе проектирования.
Экспортная сертификация и сопроводительные документы. Требования рынков назначения к допуску оборудования и сопроводительной технической документации различаются; этот вопрос подтверждается по заказу, на этапе проектирования универсальные формулировки не прописываются.
三、方案配置
Для данного сценария подходит азотный шкаф шоковой заморозки DKN-LFC-600, параметры взяты из технической документации:
| 项目 | 参数 |
|---|---|
| Наименование | Азотный шкаф шоковой заморозки (шкафной) |
| Габариты | 2900 × 1700 × 2450 mm |
| Рабочая температура | -150℃ ~ 室温 |
| Точность контроля температуры | ±1℃ |
| Равномерность температуры | ±3℃ |
| Скорость снижения температуры | Не ниже 20℃/мин (без загрузки) |
| Производительность | 600 kg/h (различается в зависимости от продукта и способа упаковки) |
| Мощность | 5 kW |
| Хладагент | 5-8 BAR жидкий азот |
Логика конфигурации: шкафная модель подходит для экспортных линий с широким ассортиментом и относительно небольшими партиями. Она не занимает непрерывный проход, для смены продукта достаточно сменить технологическую программу — в отличие от туннельной линии, где нужно учитывать скорость сетчатого конвейера и компоновку линии. Скорость снижения температуры и точность контроля температуры определяют, можно ли уложиться в окно заморозки, что напрямую связано с сохранением цвета и сока ягод и фруктовой массы.
Электроснабжение, сертификация, параметры упаковки и нестандартные габариты — все эти пункты в проекте подтверждаются по месту назначения и условиям площадки заказчика, универсальные формулировки не применяются.
四、工艺要点
Раскладка на лотки определяет равномерность заморозки. Ягоды рекомендуется раскладывать в один слой, клубнеплоды после нарезки раскладывать свободно, пакеты с фруктовой массой не укладывать слишком плотно. Между лотками оставлять воздушные каналы, продукты с большой разницей по толщине не смешивать, иначе в одном шкафу тонкие части достигнут нужной температуры раньше, а толстые ещё будут на высокой — и показатель равномерности ±3℃ не проявится.
Остановка определяется по температуре в центре. -150℃~室温 — это рабочий диапазон оборудования, а не целевая температура выгрузки. Скорость охлаждения центра у разных продуктов различается; перед выгрузкой измеряется геометрический центр продукта, и только когда показание достигнуто, процесс считается завершённым — показание на поверхности не может считаться результатом.
Снижение температуры без загрузки и с полной загрузкой — это две разные вещи. Не ниже 20℃/мин — это показатель при отсутствии загрузки; после загрузки продукта тепловая нагрузка возрастает, и фактическое время снижения температуры измеряется для продукта на этапе пусконаладки. Этот момент необходимо чётко разъяснять при предоставлении параметров экспортному заказчику.
Площадка использования жидкого азота должна быть организована в соответствии с требованиями безопасности. Жидкий азот в замкнутом пространстве вытесняет кислород из воздуха, цех должен быть организован с учётом вентиляции и требований безопасности; расход азота и способ вентиляции подтверждаются по условиям площадки.
五、适用对象与选型建议
Данная конфигурация подходит предприятиям, чья продукция — это фруктово-овощные клубнеплоды, ягоды и фруктовые напитки из плодовой массы, с небольшими партиями и частой сменой ассортимента, а также с экспортными заказами. При выборе между шкафной и туннельной моделью смотрят на два момента: если заказы идут непрерывно и линия не может останавливаться — выбирают туннельную линию; если ассортимент широкий, партии разнородные, а размещение в цехе ограничено — шкафная модель подходит больше.
Перед подбором модели необходимо чётко определить следующее: напряжение и частоту в месте назначения экспорта, форму упаковки продукции и способ раскладки на лотки, целевую температуру в центре, разовую загрузку и суточный объём, размеры дверных проёмов цеха и чистую высоту холодильной камеры. Параметры модели см. на странице продукта азотный шкаф шоковой заморозки DKN-LFC-600, о различиях между шкафной и туннельной моделями см. ключевые моменты выбора азотного шкафа шоковой заморозки, примеры из практики в аналогичных отраслях постепенно собираются в разделе клиентские кейсы. Если необходимо проверить конфигурацию под ваш продукт и условия экспорта, можно связаться с нами.
常见问题
Как понимать производительность 600 kg/h?
600 kg/h — это показатель производительности данного оборудования для определённого продукта и способа упаковки; при других формах продукта и способах упаковки фактическая производительность будет отличаться. Целые ягоды, разложенные в один слой, и пакеты с фруктовой массой, уложенные штабелем, обрабатываются за одно и то же время в разных объёмах. Конкретная часовая производительность для определённого продукта подтверждается на этапе проектирования по способу раскладки на лотки и целевой температуре в центре.
Как определяется электропитание экспортного оборудования?
Напряжение и частота электросети в месте назначения экспорта различаются; общее электроснабжение, цепи управления и подбор электрических компонентов подтверждаются по месту назначения. Этот вопрос рекомендуется определить до размещения заказа, чтобы избежать переделки конфигурации после изготовления оборудования. Способ подачи жидкого азота и трубопроводы на площадке также подтверждаются одновременно.
До какой степени возможны нестандартные размеры?
Стандартные габариты — 2900 × 1700 × 2450 mm, большинство цехов могут установить оборудование напрямую. При ограничениях по дверным проёмам цеха, размерам грузового лифта или чистой высоте холодильной камеры необходимо подтвердить по планировке площадки, возможна ли поставка в разобранном виде и как организованы направления загрузки и выгрузки; конкретно подтверждается по заказу.
Температура внутри шкафа достигает -150℃ — температура выгрузки тоже -150℃?
Нет. -150℃~室温 — это рабочий диапазон температур оборудования, цель выгрузки определяется технологией продукта. Стандартная цель хранения замороженных продуктов — -18℃; конкретная температура выгрузки и время заморозки подтверждаются по продукту и способу упаковки.
Информация о клиенте анонимизирована, конфигурация модели представляет собой рекомендацию по подбору для сопоставимой производительности.