
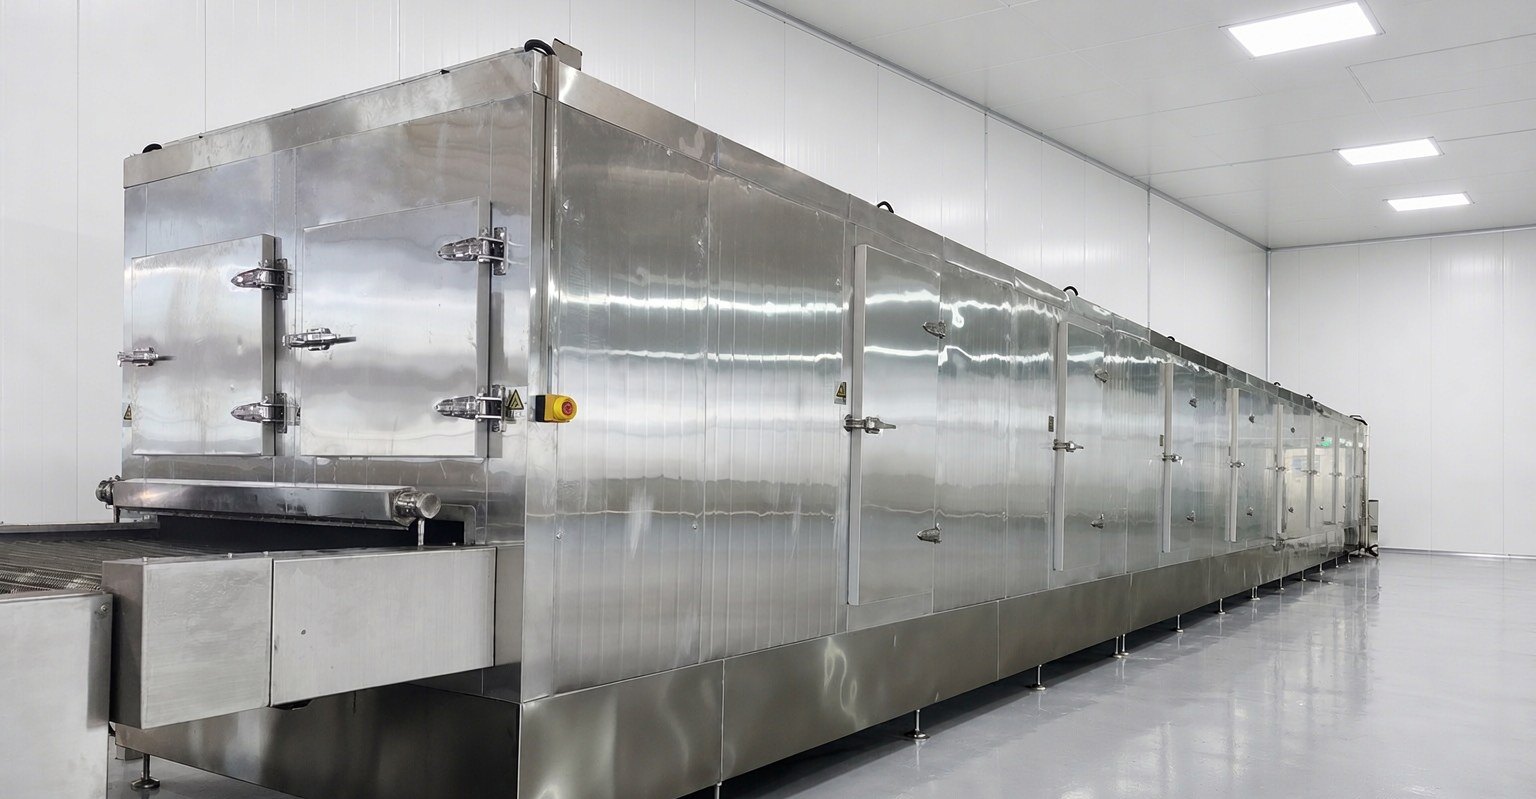
Отрасль: переработка раков | Регион: внутренний рынок | Комплектация: линия туннельной заморозки в жидком азоте DKN-LFT-1206 Данные клиента анонимизированы, конфигурация машины приведена как рекомендация по подбору для аналогичной производительности.
一、Предпосылки применения
Сезонность переработки раков — это почти прямая линия. Пик приходится на определённый период, цех укомплектовывается персоналом по максимальной нагрузке; в межсезонье заказы падают, оборудование простаивает, люди расходятся. Формы продукции примерно три: раки в панцире после варки, очищенные шейки, а также отсортированные по размеру замороженные блоки. Применяются как индивидуальная, так и блочная заморозка, требуемая температура в центре продукта — ниже -18℃.
Такая структура заказов определяет, что оборудование нельзя оценивать только по производительности, нужно учитывать и трудозатраты. Временные рабочие, нанятые в пик сезона, плохо знают оборудование, скорость загрузки зависит от навыка; при смене бригады параметры заморозки тоже «уплывают». К участку заморозки со стороны переработки предъявляются, по сути, два требования: температура в центре продукта должна быть достигнута, а форма выгрузки не должна быть раздробленной и не должна слипаться.
二、Технологические сложности
Загрузка и перемещение — основная статья ручного труда. Обычная практика — смешанное использование трёх способов загрузки: лотки, стеллажи, тележки: на первом участке продукт вручную раскладывают по лоткам, в середине перемещают тележками, в конце высыпают на сетчатый конвейер. В этом процессе скорость движения конвейера туннеля постоянна, а скорость ручной загрузки колеблется, эти две величины не совпадают: либо на сетке образуются пропуски, либо на входе скапливается продукт, и время заморозки меняется.
Стабильность партии невозможно обеспечить только людьми. В разные смены одного дня толщина слоя продукта, момент начала подачи азота, момент остановки выгрузки — если все эти действия выполняются только на основе опыта, состояние поверхности и температура в центре продукта будут заметно различаться. Служба контроля качества заказчика выявит разницу при первой же выборке.
Безопасность работ в среде жидкого азота. На входе и выходе туннеля происходит утечка холодного газа, азот вытесняет кислород в локальной зоне, а вход и выход загрузки — как раз места, где операторы находятся дольше всего. Погрузка-разгрузка, техническое обслуживание, очистка сетчатого конвейера — все эти действия выполняются рядом с оборудованием, и мониторинг концентрации кислорода не может полагаться на внимание человека.
三、Конфигурация решения
Для данного сценария подходит линия туннельной заморозки в жидком азоте DKN-LFT-1206, основные параметры следующие (из технической документации на продукцию):
| Позиция | Параметр |
|---|---|
| Сетчатый конвейер туннеля | 6000 mm (длина) × 1200 mm (ширина) |
| Габаритные размеры | 6000 × 2200 × 1750 mm |
| Рабочая температура | от -150℃ до комнатной |
| Точность контроля температуры | ±2℃ |
| Скорость охлаждения | без нагрузки до 10℃ в минуту |
| Мощность машины | 9 kW |
| Хладагент | жидкий азот 5-8 BAR (резервуар для жидкого азота приобретается отдельно) |
| Мониторинг концентрации кислорода | уставка концентрации кислорода 19.5%-21.5% |
В логике конфигурации главное — три пункта. Первое: ширина сетчатого конвейера 1200 mm соответствует схеме размещения стеллажей или лотков в ряд, вход и выход продукта находятся на одной оси, на входе и выходе оставляется по одной позиции, количество перемещений удаётся сократить (фактическая схема размещения подтверждается по заказу). Второе: точность контроля температуры ±2℃ плюс скорость охлаждения 10℃ в минуту без нагрузки — при одной и той же уставке разные смены остаются сопоставимыми, чем меньше действий оператора после настройки параметров, тем стабильнее результат. Третье: мониторинг концентрации кислорода настроен на уставку 19.5%-21.5%, с сигнализацией при превышении — это обязательное для оборудования с жидким азотом решение по безопасности и предпосылка для длительного нахождения людей на участке загрузки. Мощность машины 9 kW, охлаждение обеспечивается жидким азотом 5-8 BAR (резервуар приобретается отдельно), нагрузка на электросеть цеха невелика.
四、Технологические особенности
Скорость движения конвейера и толщина слоя продукта должны быть согласованы. Если слой продукта толстый, поверхность замерзает первой, а сердцевина может добрать только за счёт времени; на практике обычно сначала пробный прогон с тонким слоем, после подтверждения достижения температуры в центре — постепенная корректировка, конкретная толщина и скорость движения конвейера подтверждаются по заказу.
Температура в центре контролируется по выборке при выгрузке. Цель — достичь температуры в центре продукта ниже -18℃. Сразу после выхода из туннеля сердцевина продукта ещё сохраняет остаточное тепло, при отборе проб для измерения температуры в центре нужно брать представительные точки, для индивидуальной и блочной заморозки точки отбора разные.
Скорость прохождения через зону максимального кристаллообразования определяет качество. Мясо раков содержит много влаги, участок от -1℃ до -5℃ нужно проходить быстрее, кристаллы льда мелкие, потери сока после размораживания меньше; если этот участок проходить медленно, мясо становится сухим, потери массы тоже заметны. Туннельная линия работает непрерывно, время нахождения продукта в температурной зоне определяется совместно скоростью сетки и температурными зонами.
Концентрацию кислорода считывать по прибору, а не по ощущениям. Перед открытием дверей для погрузки-разгрузки и после них, после технического обслуживания и очистки сетчатого конвейера — сначала убедиться, что концентрация кислорода вернулась в диапазон 19.5%-21.5%, и только затем входить для работы. При срабатывании сигнализации сначала вывести людей, затем выяснять причину.
Способ загрузки нужно зафиксировать заранее. Три способа — лотки, стеллажи, тележки — сильно различаются по зависимости от ручного труда: ручная раскладка требует меньших вложений, но скорость привязана к числу рабочих; загрузка через унифицированную оснастку даёт стабильный такт и низкие затраты на обучение. Когда в пик сезона много временных рабочих, фиксация действий через оснастку надёжнее, чем через обучение.
五、Область применения и рекомендации по подбору
Такие туннельные линии подходят для сценариев переработки с относительно однородным ассортиментом и непрерывной подачей продукта: раки, шейки креветок, моллюски, рыбное филе и другие замороженные гидробионты, а также полуфабрикаты со стабильным объёмом партий. Чтобы решить, нужен ли туннель, сначала смотрят на три пункта: один вид продукта, наличие непрерывных партий, стремление стандартизировать действия оператора. Если все три присутствуют — туннельная линия подходит.
Если партии небольшие, ассортимент разнообразный и за день нужно менять несколько видов продукции, выгоднее шкафная модель. Для смены вида продукции достаточно заново разложить лотки, не нужно чистить сетку и перенастраивать параметры — серия шкафов для заморозки в жидком азоте DKN-LFC как раз скомпонована под этот сценарий.
При подборе сначала нужно определить три вещи: форма материала (россыпь, поддон или упаковка), целевая температура в центре, объём партии за смену. Толщина слоя продукта, скорость движения конвейера, количество подаваемого азота — эти рабочие параметры в конечном итоге подтверждаются при пусконаладке под фактический продукт, их нельзя переносить с другой категории.