
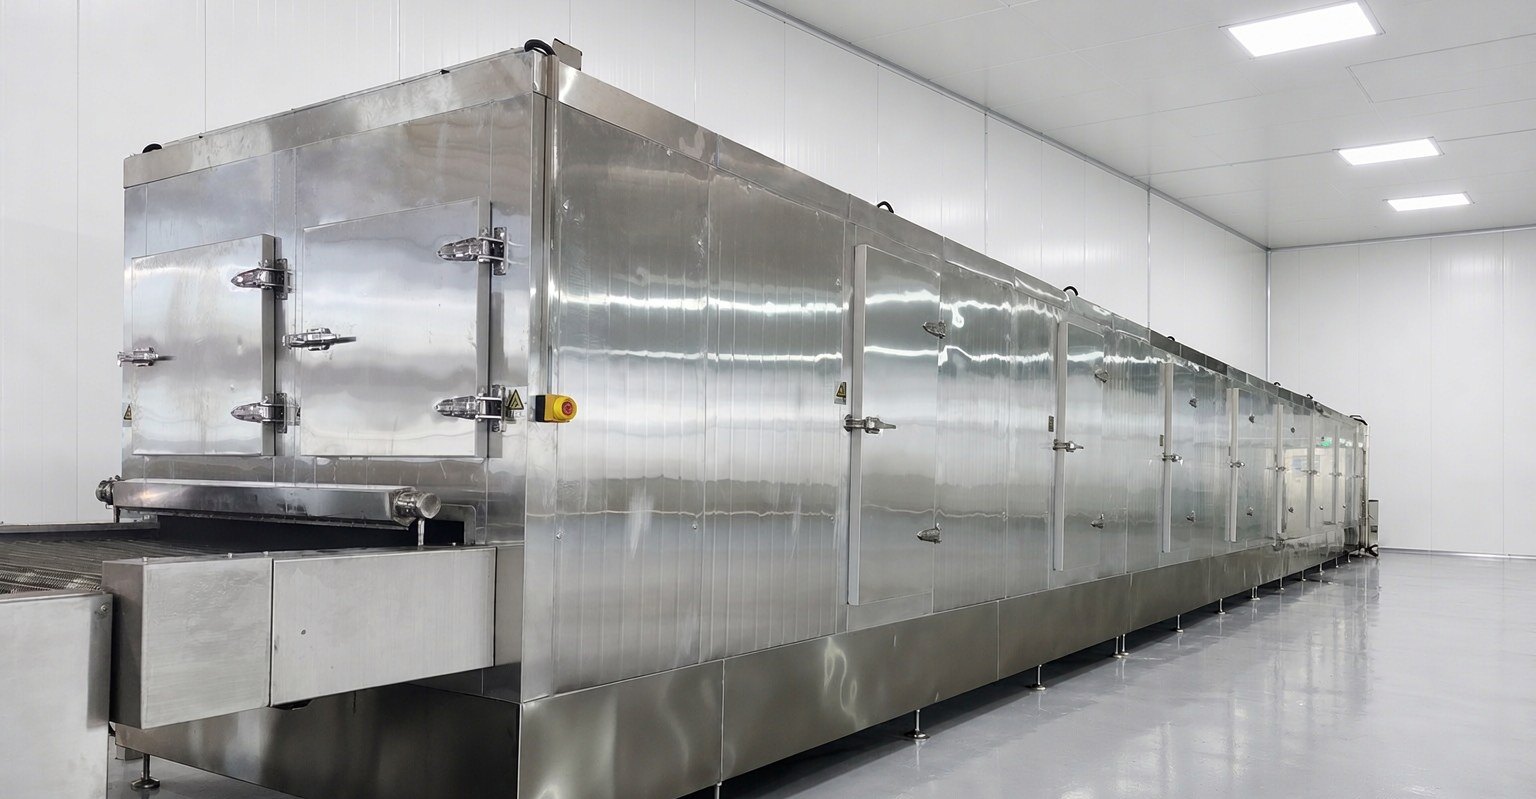
Industria: procesamiento de cangrejo de río | Región: China | Modelo compatible: línea de túnel de congelación rápida con nitrógeno líquido DKN-LFT-1206 La información del cliente ha sido anonimizada; la configuración del modelo es una recomendación de selección para capacidad similar.
I. Antecedentes de aplicación
La estacionalidad del procesamiento de cangrejo de río es una curva casi recta. La temporada alta se concentra en un período determinado, y el taller asigna personal según el pico; cuando bajan los pedidos en temporada baja, el equipo queda parado y el personal se dispersa. Las formas del producto son aproximadamente tres: cangrejo cocido con caparazón, carne de camarón pelada, y bloques congelados clasificados por especificación. Se utilizan tanto el método IQF como el bloque congelado, y se requiere que la temperatura del centro alcance por debajo de -18℃.
Esta estructura de pedidos determina que el equipo no solo debe calcular la capacidad de producción, sino también la mano de obra. Los trabajadores temporales contratados en temporada alta no están familiarizados con el equipo, y la velocidad de carga depende completamente de la sensación manual; al cambiar un turno de personal, los parámetros de congelación también varían. Los requisitos del procesamiento para la etapa de congelación son en realidad solo dos: la temperatura del centro debe alcanzar el valor requerido, y la forma del material descargado no debe romperse ni pegarse entre sí.
II. Dificultades del proceso
La carga y el transporte son los principales consumidores de mano de obra. La práctica común es usar mezclados los tres métodos de carga: bandejas, estantes y carros: en la sección frontal se colocan las bandejas manualmente, en el medio se transporta con carros, y finalmente se vuelca sobre la cinta de malla. En todo el proceso, la velocidad de avance del túnel es constante, pero la velocidad de carga manual es fluctuante; si ambos no coinciden, o se interrumpe el material sobre la cinta, o se acumula material en el extremo de entrada, y el tiempo de congelación varía en consecuencia.
La consistencia por lote no se puede mantener solo con personal. En diferentes turnos del mismo día, si el grosor de la capa de material, cuándo comenzar la reposición de nitrógeno y cuándo detener la descarga dependen completamente de la experiencia, el estado superficial y la temperatura del centro del producto congelado variarán notablemente. El control de calidad del cliente lo detecta con un solo muestreo.
Seguridad laboral en ambiente de nitrógeno líquido. En la entrada y salida del túnel se desborda el aire frío, y el nitrógeno desplaza el oxígeno local; precisamente los extremos de carga y descarga son los lugares donde los operadores permanecen más tiempo. Las acciones de carga y descarga, mantenimiento y limpieza de la cinta de malla deben realizarse junto al equipo, y la monitorización de la concentración de oxígeno no puede depender de la vigilancia humana.
III. Configuración de la solución
Este escenario se adapta a la línea de túnel de congelación rápida con nitrógeno líquido DKN-LFT-1206, cuyos parámetros principales son los siguientes (citados del documento técnico del producto):
| Concepto | Parámetro |
|---|---|
| Cinta de malla del túnel | 6000 mm (largo) × 1200 mm (ancho) |
| Dimensiones exteriores | 6000 × 2200 × 1750 mm |
| Temperatura de trabajo | -150℃ a temperatura ambiente |
| Precisión de control de temperatura | ±2℃ |
| Velocidad de enfriamiento | En vacío puede descender 10℃ por minuto |
| Potencia total del equipo | 9 kW |
| Refrigerante | Nitrógeno líquido a 5-8 BAR (tanque de nitrógeno líquido no incluido) |
| Monitorización de concentración de oxígeno | Valor de consigna de oxígeno 19.5%-21.5% |
En la lógica de configuración se consideran principalmente tres puntos. Primero, el ancho de cinta de 1200 mm corresponde a la disposición de estantes o bandejas colocados en paralelo, con entrada y salida en el mismo eje, dejando un puesto de trabajo en cada extremo de carga y descarga, lo que permite reducir el número de transferencias (la disposición real se confirma según el pedido). Segundo, la precisión de control de temperatura de ±2℃, junto con la velocidad de enfriamiento de 10℃ por minuto en vacío, mantiene la comparabilidad entre diferentes turnos bajo la misma configuración; una vez establecidos los parámetros, cuantas menos acciones operativas, más estable. Tercero, la monitorización de concentración de oxígeno se configura con un valor de consigna de 19.5%-21.5%, con alarma por exceso, lo cual es un diseño de seguridad obligatorio en equipos de nitrógeno líquido, y también la premisa para que el extremo de carga pueda tener personal de forma prolongada. La potencia total del equipo es de 9 kW, la refrigeración depende de nitrógeno líquido a 5-8 BAR (tanque no incluido), y la carga eléctrica del taller no representa una presión significativa.
IV. Puntos clave del proceso
La velocidad de avance y el grosor de la capa de material deben emparejarse. Si la capa de material es gruesa, la superficie se congela primero y el núcleo solo puede compensarse con tiempo; en el uso real, normalmente se prueba primero con una capa delgada, y tras confirmar que la temperatura del centro alcanza el valor requerido, se ajusta gradualmente; el grosor específico y la velocidad de avance se confirman según el pedido.
La temperatura del centro se controla mediante muestreo a la descarga. El objetivo es alcanzar una temperatura del centro por debajo de -18℃. Al salir del túnel, el núcleo del producto aún conserva calor residual; al tomar muestras para medir la temperatura del centro deben seleccionarse posiciones representativas, y los puntos de muestreo para IQF y bloque congelado son diferentes.
La velocidad de cruce por la zona de máxima formación de cristales de hielo determina la calidad. La carne de camarón tiene alto contenido de agua; si el tramo de -1℃ a -5℃ se recorre más rápido, los cristales de hielo son pequeños, y tras la descongelación se pierde menos jugo; si este tramo es lento, la carne queda fibrosa y la merma de peso es notable. La línea de túnel avanza el material de forma continua, y el tiempo del material en la zona de temperatura está determinado conjuntamente por la velocidad de la cinta y las zonas de temperatura.
La concentración de oxígeno se lee en el instrumento, no por sensación. Antes y después de abrir la puerta para carga y descarga, y tras el mantenimiento y la limpieza de la cinta de malla, primero confirmar que la concentración de oxígeno ha vuelto al rango de 19.5%-21.5% antes de que entre personal a operar. Una vez que se activa la alarma, primero evacuar al personal y luego investigar la causa.
El método de carga debe fijarse primero. Los tres métodos de bandeja, estante y carro tienen diferencias muy grandes en dependencia de mano de obra: la colocación manual requiere poca inversión, pero la velocidad está ligada al número de operarios; usar utillaje unificado para la carga da un ritmo estable y bajo costo de formación. Cuando hay muchos trabajadores temporales en temporada alta, fijar las acciones mediante utillaje es más fiable que depender de la formación.
V. Objetos de aplicación y recomendaciones de selección
Este tipo de línea de túnel es adecuada para escenarios de procesamiento con variedad relativamente única y que requieren avance continuo del material: productos acuáticos congelados como cangrejo de río, carne de camarón, moluscos y filetes de pescado, así como platos preparados con lotes estables. Para decidir si se necesita un túnel, primero considerar tres puntos: variedad única, lote continuo, y deseo de estandarizar las acciones operativas. Si se cumplen los tres, la línea de túnel es adecuada.
Si el lote es pequeño, la variedad es mixta y hay que cambiar varios productos en un día, el modelo de armario es más rentable. Cambiar de variedad solo requiere volver a colocar las bandejas una vez, sin necesidad de limpiar la cinta ni ajustar parámetros; la serie de congeladores rápidos con nitrógeno líquido DKN-LFC está configurada para este escenario.
Al seleccionar, primero definir claramente tres cosas: forma del material (a granel, en bandeja o envasado), temperatura del centro objetivo, y lote por turno. Parámetros operativos como el grosor de la capa de material, la velocidad de avance y la cantidad de reposición de nitrógeno deben confirmarse finalmente según el producto real durante la puesta en marcha, y no pueden copiarse de otras categorías.